1. Úvod
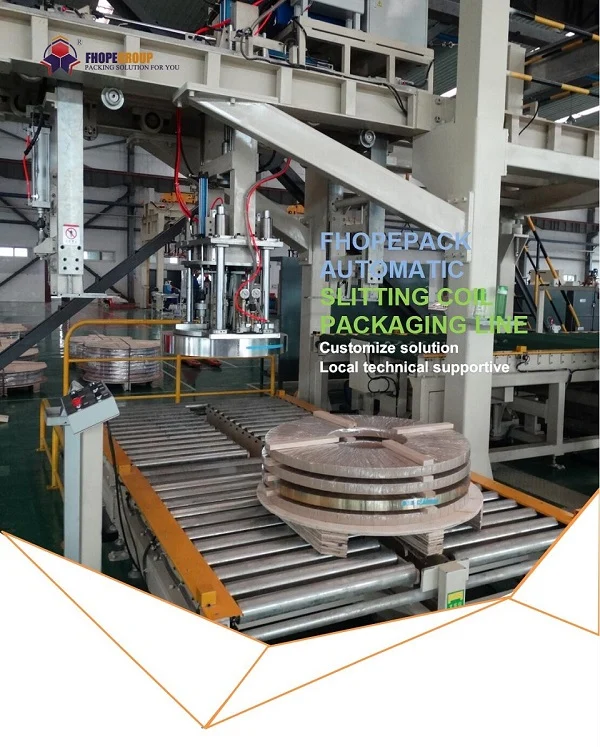
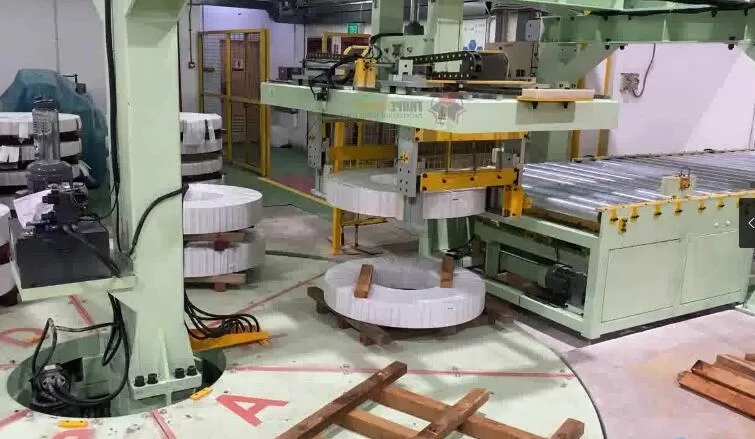
V moderním výrobním prostředí jsou balicí linky ocelových svitků – zahrnující balicí stroj svitků, páskovací stroj svitků a stohovací stroj svitků – klíčové pro velkoobjemové zpracování kovů. Tyto systémy, poháněné motory, hydraulikou, servotechnologií, PLC a souvisejícími řídicími zařízeními (frekvenční měniče, servopohony), musí konzistentně zajišťovat propustnost, přesnost a spolehlivost. Zatímco návrh, montáž a testování jsou nedílnou součástí dosažení špičkového výkonu, kontrola kvality a dodávka tvoří poslední, kritickou fázi před předáním systému zákazníkovi.
Tento postup podrobně popisuje, jak průběžné hodnocení kvality řídí každý krok výroby a vrcholí přísnou závěrečnou kontrolou před odesláním. Objasňuje také strategii dodávek – včetně částečné demontáže pro bezpečnou a pohodlnou přepravu – a poskytuje informace o očekáváních ohledně opětovné montáže, ověření na místě a připravenosti k provozu. V návaznosti na globální normy (IATF 16949, ISO 9001, EN 415-10) a osvědčené postupy z kovovýroby je hlavním cílem zajistit, aby každá balicí linka svitků splňovala nejvyšší kritéria kvality, a zároveň zjednodušit instalaci a uvedení do provozu v dílně zákazníka.
2. Materiály, mechanické provedení a dodací normy
2.1 Validace materiálových věd
Srdcem spolehlivé balicí linky cívek jsou robustní materiály, které vydrží cyklické zatížení, potenciální korozi a mechanické opotřebení. Každá dílčí součást prochází přísnými kontrolami, aby se ověřila kvalita surovin a integrita následného zpracování. Mezi hlavní aspekty patří:
-
Klíčová složka Únava Život
- Trubky hydraulického válce: Vyrobeno z oceli jako je 27SiMn, testováno pod nízkocyklová nebo vysokocyklová únava v souladu s ISO 12106, což zajišťuje, že stěny válce vydrží opakované natlakování (≥10^6 cyklů).
- Desky dopravníkového řetězu odolné proti opotřebení: Povrchové nátěry (např. WC-Co) jsou testovány na pevnost spoje přesahující 1,200 633 MPa podle ASTM CXNUMX, což snižuje tření a prodlužuje provozní životnost při nepřetržitém zatížení.
-
Kompatibilita ochranných systémů
- Antikorozní olejový film: Ověřeno z hlediska účinnosti prevence proti korozi (≥48 hodin v ponoření do destilované vody ASTM D665). To zajišťuje, že díly zůstanou během meziskladování nebo námořní přepravy bez koroze.
- Opláštění kabelu odolné vůči UV záření: Tam, kde může být vedení částečně vystaveno slunečnímu záření nebo průmyslovému osvětlení s vysokým UV zářením, si pláště kabelů musí zachovat pevnost v tahu ≥ 85 % po 2,000 XNUMX hodinách zrychleného povětrnostního vlivu (test QUV).
Tato ověření potvrzují, že hotový stroj vydrží náročná výrobní prostředí, aniž by podlehl časným poruchám materiálu.
2.2 Strojírenské normy
Vzhledem k rozsahu balicích linek svitků – zejména robustních rámů, válečkových stolů nebo stohovacích modulů – musí mechanická konstrukce umožňovat snadnou přepravu, opětovnou montáž a případné seřízení na místě zákazníka:
-
Demontáž pro přepravu
- Modulární jednotky jsou dimenzovány s maximální hmotností jednoho modulu ≤5 tun (v souladu s vnitrostátními nebo regionálními předpisy pro silniční dopravu, např. GB 1589 v Číně).
- Citlivé, vysoce přesné moduly (např. servopohony páskovací hlavy nebo robotická ramena) mohou být vyrobeny samostatně, aby bylo zajištěno, že zrychlení vibrací zůstane během přepravy ≤ 3 g (podle norem ISTA 3A).
-
Zajištění přesnosti opětovné montáže
- Referenční roviny nebo montážní povrchy jsou opracovány nebo přišpendleny tak, aby při opětovné instalaci na místě bylo dosaženo polohové přesnosti ≤0.1 mm (s odkazem na směrnice VDI 2862).
- Předběžné kontroly utahovacího momentu šroubů musí zůstat v rozmezí ±5 % konstrukčního utahovacího momentu podle ISO 16047, aby se zabránilo nesouososti nebo nadměrnému namáhání během konečné montáže.
Díky konstrukci pro modulární přepravu výrobce zefektivňuje přepravní logistiku a časové harmonogramy instalace, čímž snižuje prostoje a náklady pro koncového uživatele.
3. End-to-End systém kontroly kvality
Zajištění kvality v balicí lince svitků není jednorázová událost – je to ekosystém kontrol, ověřování a dokumentace1 , které procházejí příjmem surovin, kontrolami v průběhu procesu a závěrečnými zkouškami výkonnosti. Typický přístup „od kolébky až po hrob“ by mohl vypadat takto:
3.1 Kontrola kvality ve fázi výroby
-
Digitalizované inspekční systémy 2
- Vůle převodovky: V souladu s AGMA 2000-C95 nebo ekvivalentem, měřeno pomocí laserových snímačů vzdálenosti nebo číselníkových indikátorů. Pokročilá analytika (např. dekompozice vlnkových paketů) odhalí anomálie včas.
- Zpoždění odezvy PLC: Použití 500 MHz osciloskopu ke sledování I/O přechodů pro shodu s IEC 61131-2. Dlouhé latence mohou indikovat neefektivnost řídicí logiky nebo problémy s hardwarem.
- Konzistence napětí filmu (pokud je integrována balicí nebo páskovací fólie): Silové senzory v reálném čase (vzorkování při 1 kHz) měří kolísání napětí, přičemž data jsou přizpůsobena ideálním křivkám PID pro stabilitu (EN 12079-1).
-
- Každé kritické sestavě (např. servomotoru, rozdělovači válce, páskovací hlavě) je přiřazeno jedinečné ID (QR kód + RFID) v souladu s normami ISO/IEC 15459 pro identifikaci položek.
- Záznam založený na blockchainu (např. Hyperledger Fabric) může ukládat kritická kvalitativní data, což zajišťuje důkazy o původu každého dílu odolné proti neoprávněné manipulaci, od kování až po konečnou montáž.
3.2 Dodávka a provozní řízení
Po dokončení výroby a závěrečných zkoušek linka přechází do fáze dodávek , čímž se překlene mezera mezi přejímkou ve výrobě a uvedením do provozu na místě:
-
Chytré doručovací systémy
- Sledování přepravních kontejnerů v reálném čase může monitorovat teplotu (-25 °C až +60 °C) a vlhkost (10 % až 95 % RH) a ukládat záznamy za každý den přepravy.
- Průvodce instalací rozšířené reality (AR).: Nástroje jako HoloLens s prostorovou přesností ±1 mm zvýrazňují montážní body a reference zarovnání, čímž snižují lidskou chybu při opětovné montáži modulů na podlaze zákazníka.
-
Vzdálená údržba a upgrady
- Podle ISO 13374 lze infrastrukturu monitorování stavu integrovat od začátku. To monitoruje vibrační podpisy, teplotu motoru a hydraulický tlak pro diagnostiku naléhavých závad.
- Aktualizace softwaru Over-the-Air (OTA) musí splňovat standardy kybernetické bezpečnosti (IEC 62443) se šifrováním AES-256, což zajišťuje, že firmware servopohonu nebo logika PLC lze bezpečně opravovat nebo upgradovat.
4. Závěrečná kontrola a testy před dodáním
Před demontáží a expedicí prochází balicí linka svitků přísnými testy:
-
24hodinový vytrvalostní běh
- Stroj pracuje nepřetržitě při typickém zatížení (nebo blízko maximálního projektovaného zatížení), aby odhalil jakékoli občasné poruchy – ať už jde o rampy servo momentu, integritu hydraulického těsnění nebo hluk snímače.
- Systém je považován za stabilní, pokud dokončí běh bez neplánovaných zastavení nebo chybových kódů.
-
Rozměrová a dynamická shoda
- Geometrická přesnost: Použití laserového interferometru (např. Renishaw XL80) k ověření opakovatelnosti polohování v rozsahu ±0.15 mm (ISO 230-1).
- Reakce na nouzové zastavení: Testování scénáře nouzového zastavení, aby se potvrdilo, že systém zastaví veškerý pohyb do ≤50 ms (pokyny GB/T 5226.1 nebo EN 60204-1).
-
Kontrola kvality balení
- Pokud musí být podsestavy uloženy v bednách nebo kontejnerech, an ASTM D4169 přepravní test zajišťuje, že v důsledku pádu přepravky z výšky 1.2 metru na všech stranách nedojde k žádnému uvolněnému kování nebo poškození povrchu.
- Prevence koroze: Antikorozní obalové materiály nebo VCI (těkavý inhibitor koroze) zůstávají na svém místě pro skladování na moři nebo dlouhodobé skladování, validováno pomocí solné mlhy ISO 9227 po dobu 480 hodin bez tvorby červené rzi na kritických površích.
Po úspěšném dokončení systém přechází k závěrečnému schválení, často označovanému jako tovární přejímací zkoušky (FAT) . Zákazníci (nebo jimi pověření inspektoři) se mohou těchto zkoušek zúčastnit, aby potvrdili, že linka splňuje smluvní závazky.
5. Strategie balení a přepravy
5.1 Částečná demontáž a ochrana
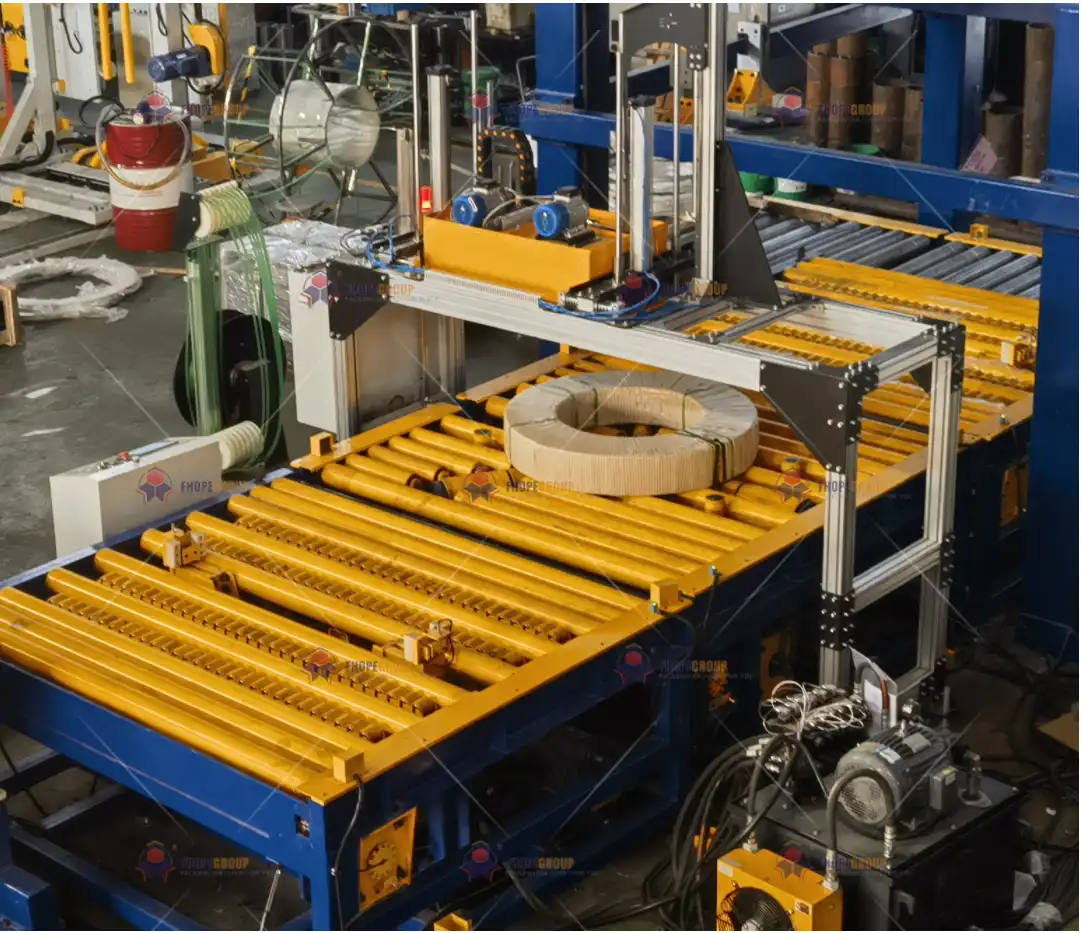
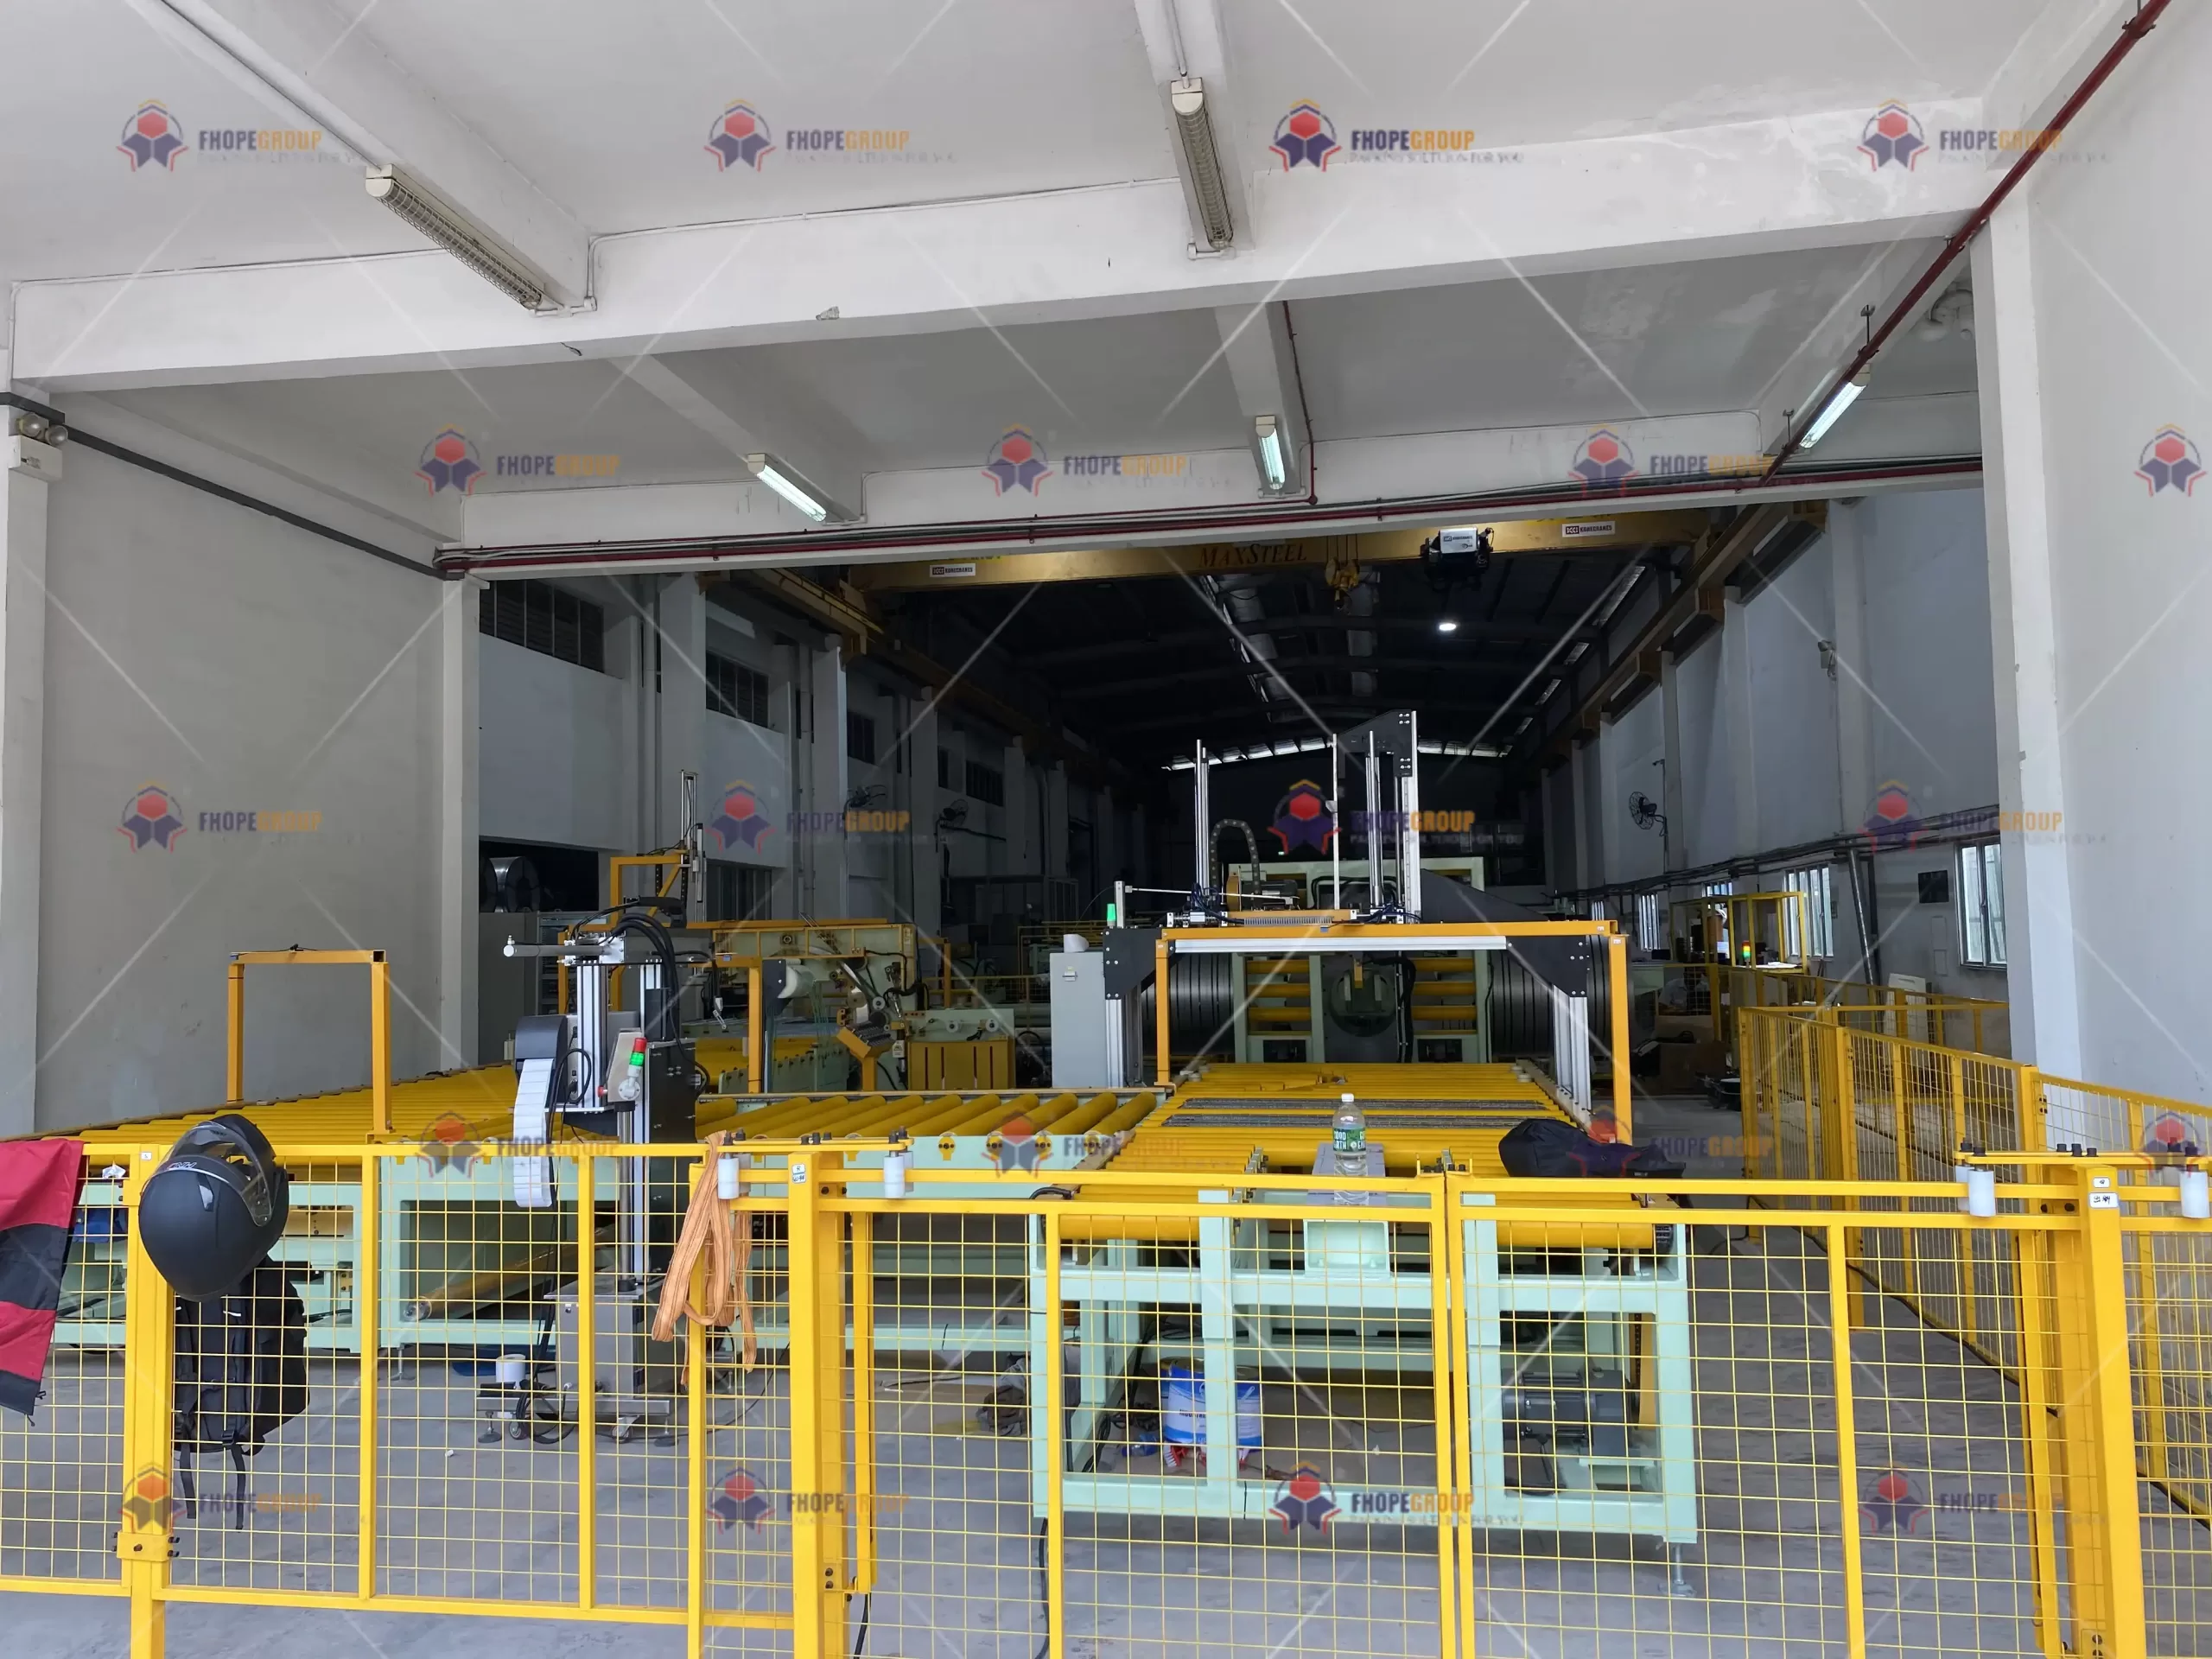
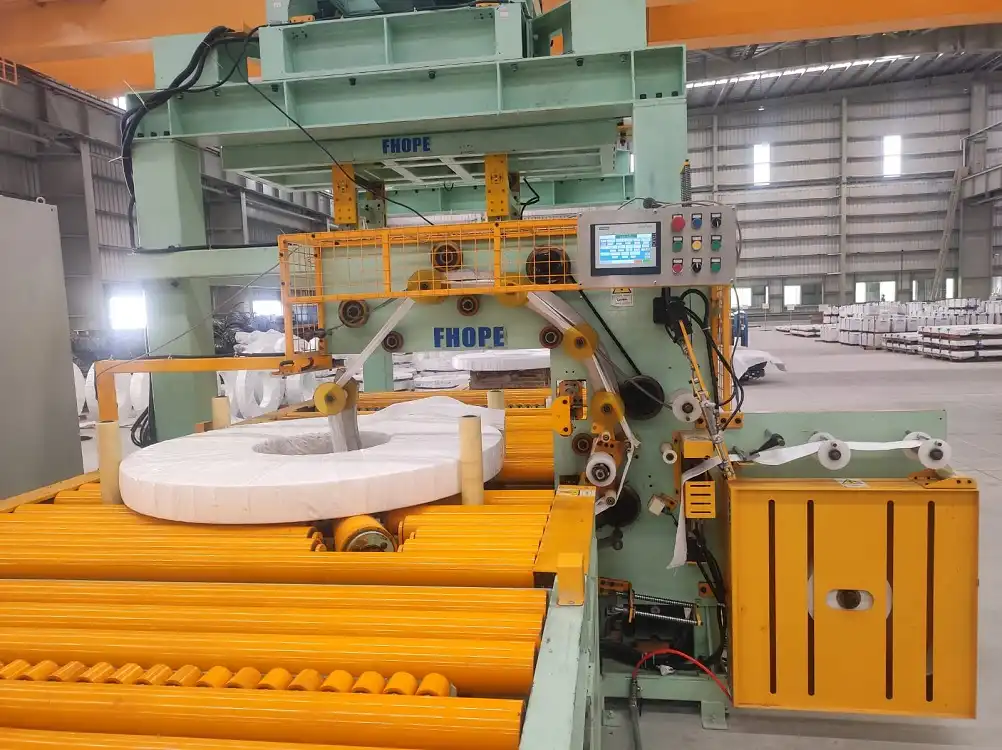
- Modulární podmnožiny: Celá balicí linka je obvykle rozdělena do ovladatelných modulů – navíječky/stojany na olejování, páskovací hlavy, dopravníky, hydraulické pohonné jednotky a ovládací skříně. Tento přístup snižuje maximální hmotnost a rozměry kusu, což usnadňuje bezpečnou manipulaci vysokozdvižným vozíkem nebo jeřábem.
- Tlumení otřesů a vibrací: Jemné sestavy serv jsou často zajištěny pěnovými nebo pryžovými tlumiči, aby se udržely vibrace při přepravě ≤ 3 g (odkaz ISTA 3A). Vibrační monitory (6DOF datalogger) mohou zaznamenávat šokové události v reálném čase, aby bylo možné identifikovat, zda při přepravě nedošlo k nesprávnému zacházení.
- Regulace vlhkosti: Balení s vysoušedlem nebo vakuově utěsněný plastový obal uvnitř přepravek pomáhají předcházet hromadění vlhkosti, zejména během námořní přepravy. Dataloggery založené na IoT zaznamenávají teplotu/vlhkost, aby zajistily soulad s doporučenými přepravními podmínkami.
5.2 Opětovná montáž a kalibrace na místě
Jakmile systém dorazí na místo zákazníka, zahájí se fáze instalace a kalibrace:
-
Rám a vyrovnání
- Hlavní základní rámy (pro stohování, páskování nebo balení) jsou vyrovnány na připravené podlaze, přičemž se kontroluje, zda rovinnost zůstává v rozmezí ±0.3 mm/m, často pomocí laserových vodováh nebo optických přístrojů.
- Kotevní šrouby nebo vyrovnávací patky jsou utaženy na specifikovaná nastavení, což zajišťuje, že lano zůstane stabilní i při dynamických operacích.
-
Opětovné připojení Služeb
- Elektrický: Stojany PLC, servopohony, VFD a senzory jsou znovu připojeny podle označených kabelů, obvykle vyrytých nebo označených (barevné kódy IEC 60445). Kontrola kontinuity pomocí megaohmmetru (≥100 MΩ při 500 V) potvrzuje integritu kabelu.
- Hydraulické/pneumatické vedení: Hadice nebo potrubí musí být před zapnutím zkontrolovány (ISO 4413 pro hydrauliku, ISO 8573 pro pneumatiku). Těsnění nebo spojky vyměněny, pokud jsou zjištěny jakékoli mikronetěsnosti.
-
Laserové vyrovnávání a vyvažování
- U servomotorů poháněných válečků nebo rotujících ramen zajišťuje laserový nástroj pro vyrovnání hřídele soustřednost a úhlové vyrovnání s přesností 0.1 mm, čímž se zmírňují vibrace nebo opotřebení řemene/řetězu.
- Testovací běhy ověřují, že nakládání, páskování a stohování svitků funguje při správné rychlosti a točivém momentu, v souladu s dobou projektovaného cyklu.
6. Standardizovaná dodací smlouva
Aby byla zajištěna jasnost pro všechny zúčastněné strany – výrobce, přepravce, instalační čety a koncového uživatele – mohl by standardizovaný dodací protokol odkazovat na tyto pokyny:
| Kontrolní dimenze | Standard | Klíčový indikátor | Metoda ověření |
|---|---|---|---|
| Geometrická přesnost | ISO-230 1 | Opakování ≤±0.15 mm | Laserový interferometr (Renishaw) |
| Dynamický výkon | GB / T 5226.1-2019 | E-stop ≤50 ms | Vysokorychlostní DAQ (NI PXIe) |
| Integrita balení | ASTM D4169-16 | Žádné uvolněné/poškozené díly po testu | Test pádu z 1.2 m (6 ploch) |
| Ochrana proti korozi | ISO 9227 | 480 h solná mlha: žádná červená rez | Metalografický mikroskop (1000×) |
Jakákoli odchylka v těchto parametrech spustí zdokumentovanou smyčku nápravných opatření, než může být linka oficiálně odeslána zákazníkovi.
7. Inovace v kontrole kvality a dodávky
7.1 Digitální dvojče k dodání
Špičková nasazení využívají přístup digitálního dvojčete , simulující nejen funkci stroje, ale i postup opětovné montáže:
- Virtuální předinstalace: Použití 3D modelu (např. Siemens Teamcenter) k ověření bezpečných vstupních bodů vysokozdvižného vozíku, drah mostových jeřábů a potenciálních kolizí ve finální výrobní hale.
- Digitální pas: Každá řada může být dodávána s digitálním pasem včetně 3D geometrie, kusovníku (Bill of Materials) a zaznamenaných protokolů údržby – snadno zobrazitelné na tabletu nebo zařízení AR.
7.2 Chytré inspekční techniky
-
Kalibrace strojového vidění
- Automatizované odkazování s průmyslovými kamerami (např. Cognex In-Sight) může kontrolovat orientaci dílu a vyrovnání s přesností ±0.02 mm.
- Potenciální odchylky serva nebo vyrovnání řemenu jsou označeny v reálném čase, což snižuje počet ručních měření.
-
Ultrazvuk s fázovým polem
- Pokročilé svary na rámech nebo nosných ramenech podstupují fázované ultrazvukové skenování (ISO 17635) k detekci submilimetrových vnitřních vad.
- Minimalizuje riziko katastrofálního selhání nosných nosníků nebo konzol.
8. Závazky životního cyklu po dodání
Když je linka oficiálně odeslána a nainstalována, zapojení výrobce obvykle pokračuje:
-
Záruka a servis
- Standardní pokrytí může zahrnovat 12–24 měsíců v závislosti na určitých hodinách používání nebo propustnosti cívky.
- Jedno Střední doba mezi poruchami (MTBF) je zaměřen na ≤ 0.5 poruch/rok za normálního provozu, což odráží robustní mechanickou a elektrickou konstrukci.
-
Záruky výkonu
- Mnoho dodavatelů se zavazuje k 98% připravenosti „plug-and-play“: tj. linka by měla začít produktivně fungovat do 8 hodin od opětovné montáže na místě, za standardních podmínek.
- Kritériem přijatelnosti je typicky stabilní chod určitého počtu cívek nebo sady směn bez neplánovaných zastávek.
-
Zpětná vazba neustálého zlepšování
- Všechna provozní data – točivý moment, teplota, časy cyklů – lze zpětně vkládat do databáze výrobce pro budoucí vylepšení návrhu.
- Tato synergie terénních dat podporuje uzavřenou kulturu inženýrských vylepšení a zajišťuje, že následné řádky budou mít prospěch z lekcí z reálného světa.
9. závěr
Kontrola kvality a dodávka nejsou jen závěrečnými kroky; představují kritický bod, kde pečlivě navržená, precizně sestavená a důkladně otestovaná balicí linka svitků přechází z výrobní haly do svého konečného provozního prostředí. Úspěšný výsledek závisí na:
- Komplexní kvalitní brány: Od validace surovin (spektroskopie, únavové testy) přes SPC (Statistical Process Control) v průběhu procesu a závěrečné testy odolnosti proti odtékání.
- Modulární a ochranná dodávka: Konstrukce pro částečnou demontáž, robustní balení a zmírnění otřesů zajišťuje, že produkt dorazí neporušený a bez problémů se znovu sestaví.
- Ověření na základě dat: Využití vysoce přesných přístrojů, digitálních dvojčat a technologií AR/VR k urychlení instalace a potvrzení souladu s globálními mechanickými, elektrickými a bezpečnostními standardy.
- Kontinuita životního cyklu: Zajištění dokumentace, sledovatelnosti a vzdálené podpory po dodání, čímž se zvyšuje celková efektivita zařízení a efektivita nákladů.
Dodržováním uznávaných norem (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 atd.) a používáním pokročilých technických kontrol mohou výrobci dodávat balicí linky svitků s téměř nulovým počtem vad, minimálními problémy s opětovnou montáží a plynulým přechodem na plnou výrobu. Tento přístup zajišťuje, že zákazníci obdrží robustní a spolehlivé stroje schopné vysoké propustnosti, výjimečné bezpečnosti a dlouhé životnosti – které skutečně ztělesňují to nejlepší z moderní výroby ve stylu výrobců.
Závěrečná poznámka:
Zatímco zde uvedené pokyny jsou široce použitelné pro většinu těžkých průmyslových strojů, konkrétní požadavky se mohou lišit v závislosti na regionálních silničních předpisech, prostředí konečného zařízení nebo jedinečných požadavcích zákazníků na přepravu nebo uvedení do provozu. Vždy porovnejte místní předpisy (např. GB 1589 pro hmotnostní limity přepravy) a speciální procesní certifikace (např. normy námořní dopravy, ubytování v nebezpečném prostředí), abyste získali řešení šité na míru.
-
Pochopení těchto postupů může vylepšit vaše procesy zajištění kvality a zajistit soulad s oborovými standardy. ↩
-
Prozkoumejte, jak tyto systémy mohou způsobit revoluci v řízení kvality vaší výroby a zvýšit efektivitu. ↩
-
Zjistěte více o klíčové roli sledovatelnosti při zajišťování kvality produktů a shody s předpisy ve výrobě. ↩