1. Úvod
Při výrobě balicích linek do ocelových svitků – které obvykle zahrnují balicí stroj na svitky, páskovací stroj na svitky a stohovací stroj na svitky – hraje konečná úprava klíčovou roli jak z estetiky, tak z hlediska funkčnosti. Fáze konečné úpravy si klade za cíl dosáhnout několika cílů:
- Ochrana proti korozi: Ocelové součásti, zejména ve vlhkém nebo korozivním prostředí, vyžadují pokročilé povlaky, které chrání proti korozi, důlkové korozi a opotřebení.
- Mechanická odolnost: Ochranné nátěry musí odolávat neustálým nárazům, tření, kolísání teplot a manipulaci hydraulickými nebo motoricky poháněnými systémy.
- Bezpečnost a identifikace: Správné označení kabelů, pneumatických hadic a kritických součástí zajišťuje shodu s mezinárodními normami a zjednodušuje budoucí údržbu.
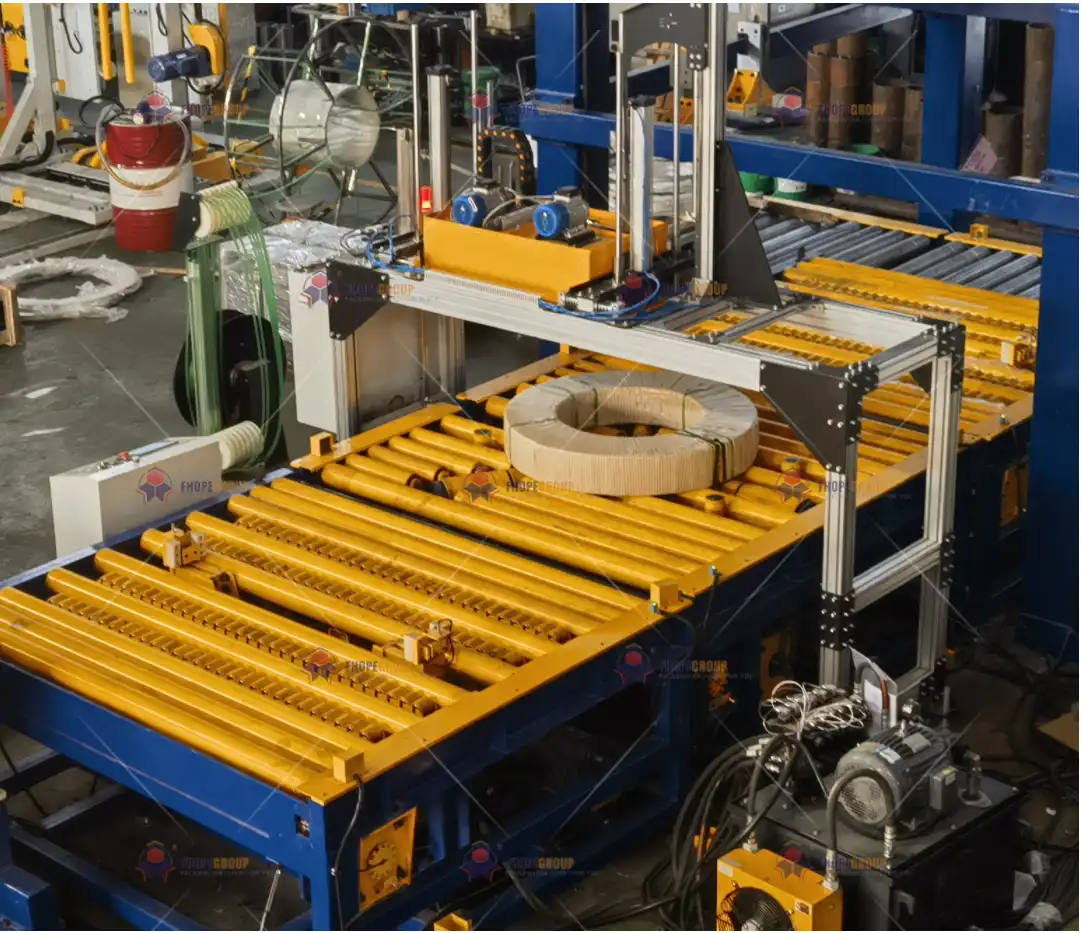
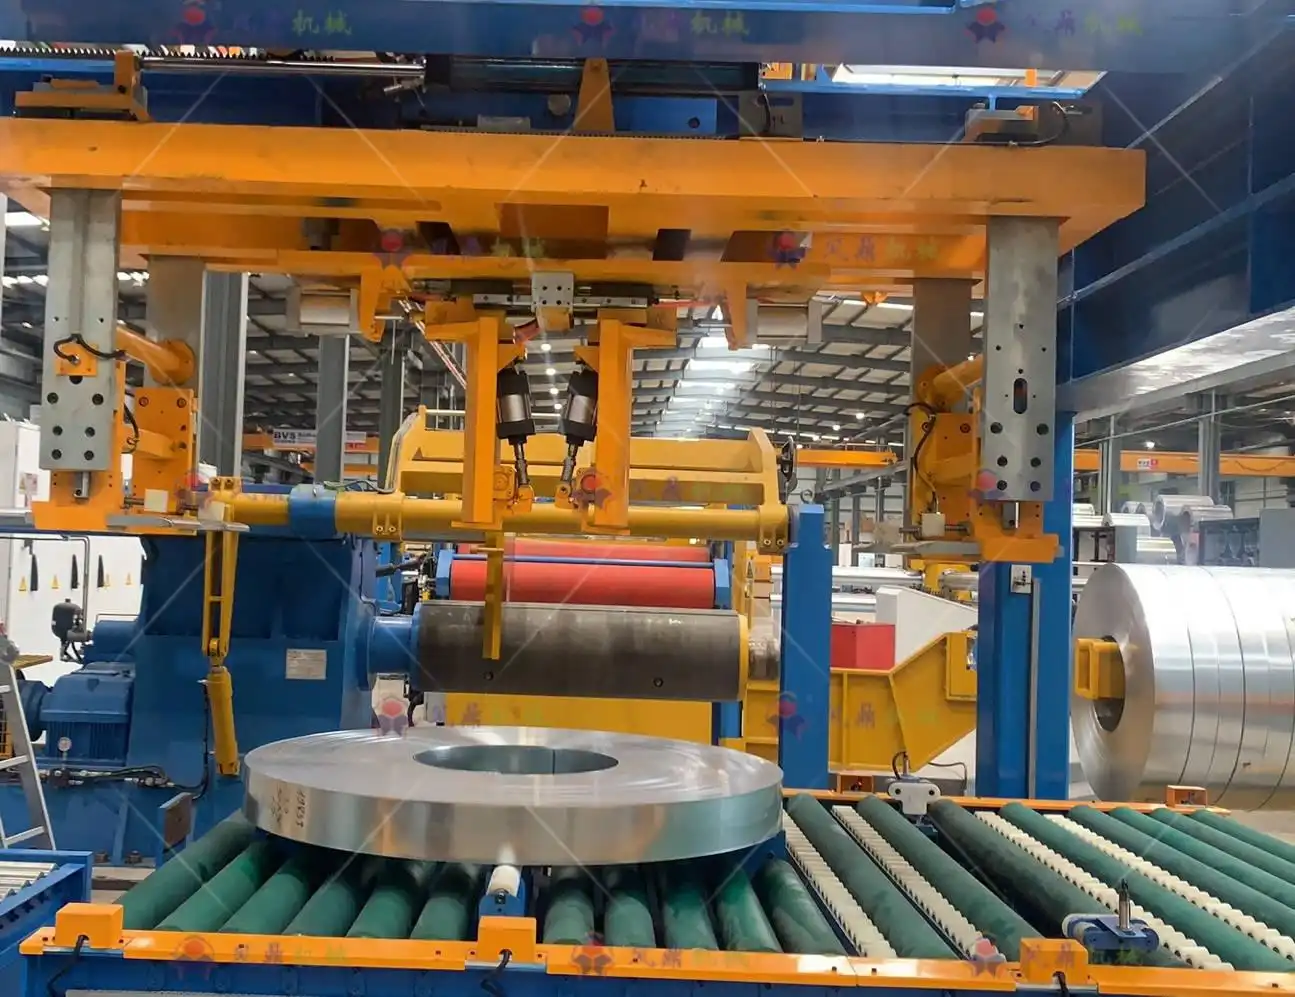
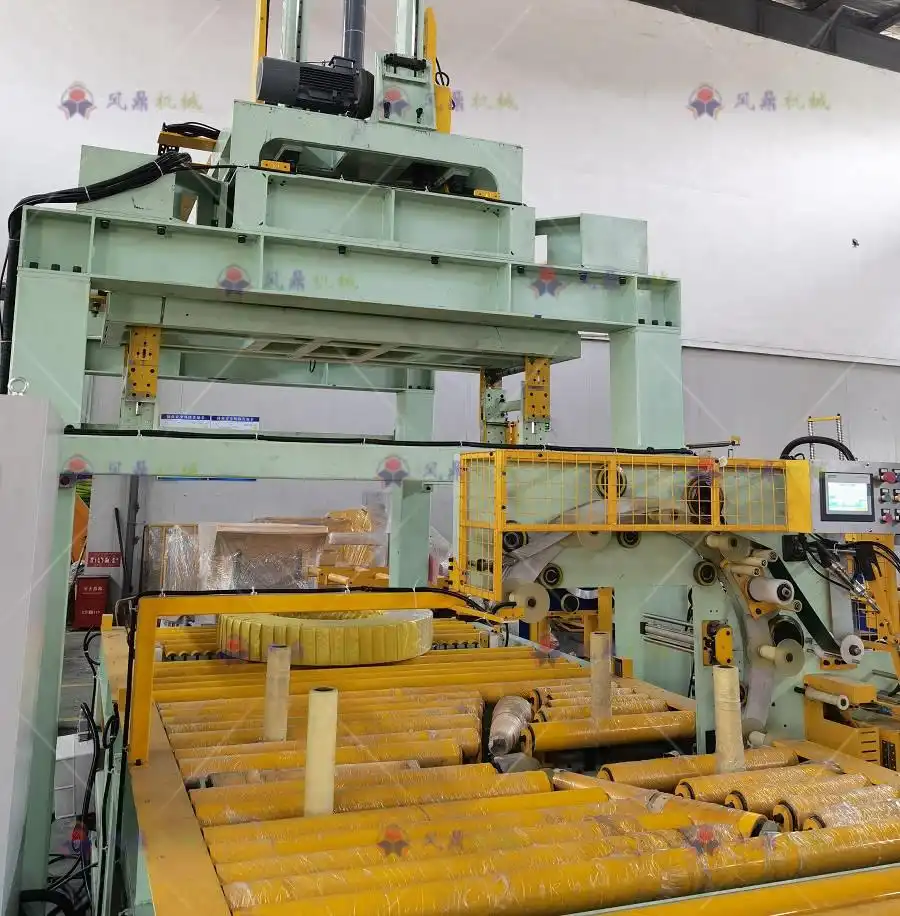
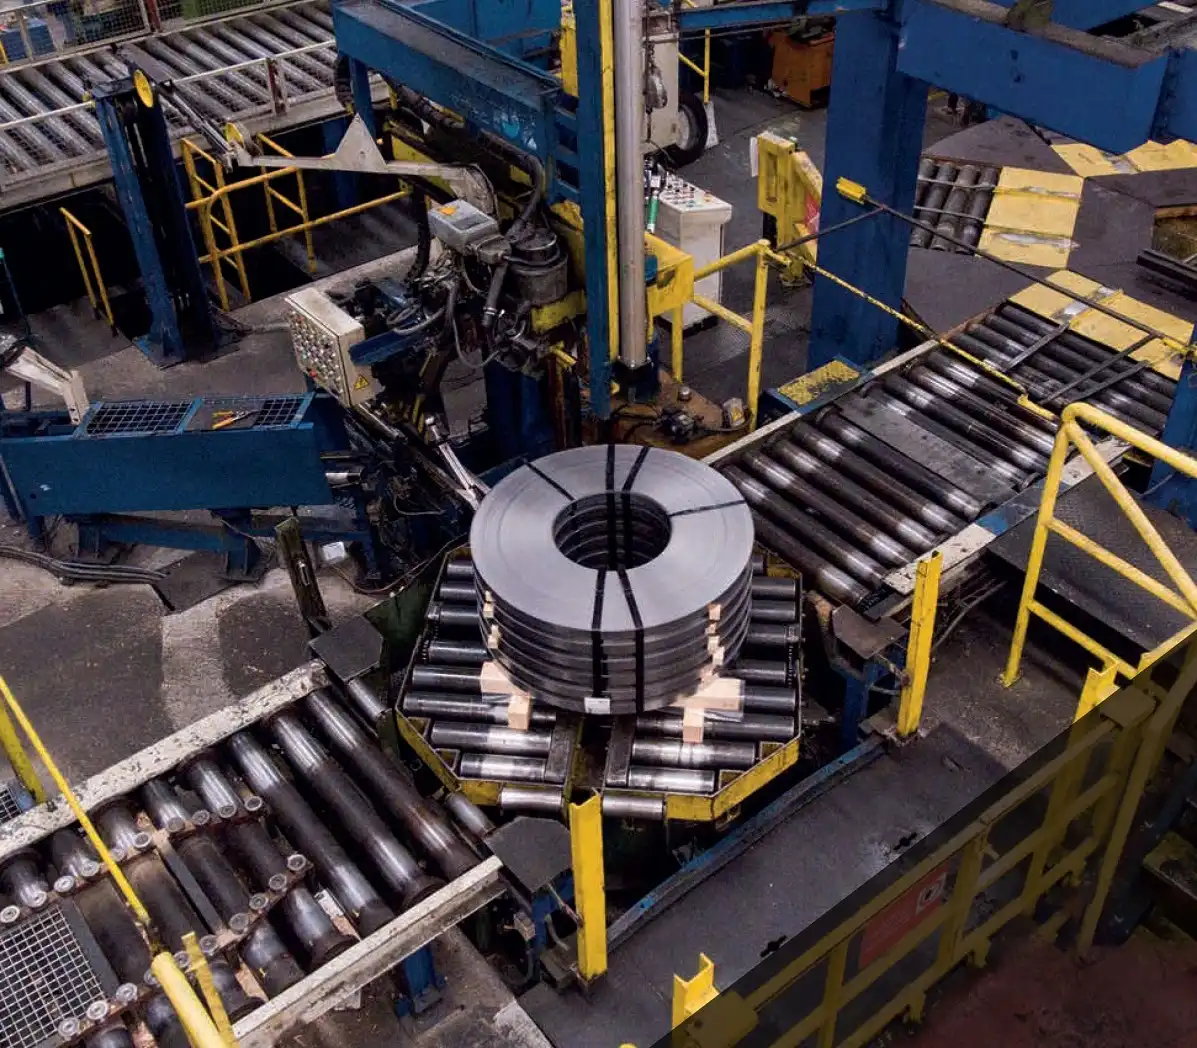
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Tento dokument poskytuje komplexní pohled na postupy konečné úpravy pro balicí linku cívek. S důrazem na moderní výrobní přístupy popisuje přípravu povrchu, aplikaci nátěrů, normy pro označování, závěrečné kontroly a strategie řízení životního cyklu, které zaručují dlouhou životnost. Tento postup konečné úpravy, vycházející z pokynů norem ISO 12944 (ochrana ocelových konstrukcí proti korozi), IEC 60445 (identifikace vodičů) a EN 60204-1 (elektrická bezpečnost ve strojích), je navržen tak, aby splňoval přísné průmyslové normy.
2. Ochranné nátěry a příprava povrchů
2.1 Výběr správného nátěrového systému
Pečlivě zvolený nátěrový systém je zásadní pro zamezení rzi a optimalizaci výkonu balicí linky svitků po dobu její provozní životnosti. Obecně jsou tyto linky vystaveny:
- Vlhkost a vlhkost: Potenciální infiltrace ve výrobních halách nebo expedičních prostorech.
- Mechanické opotřebení1: Častý kontakt s cívkami, dopravníkovými válečky a páskovacími zařízeními.
- Chemické expozice: Možná expozice lubrikantům, čisticím prostředkům nebo nečistotám ve vzduchu.
Typický vícevrstvý systém zahrnuje:
-
Epoxidový zinkový základní nátěr 2
- Obsah zinku: Minimálně 80 % (v souladu s ISO 3549), nabízející galvanickou ochranu.
- Odolnost vůči solnému postřiku: Dosažení ≥2,000 117 hodin v testech ASTM BXNUMX.
- Síla přilnavosti: Typicky testováno na ≥15 MPa (metoda odtržení ASTM D4541).
-
Mezinátěr (volitelné)
- Někdy se přidává epoxidová střední vrstva, aby se zlepšila celková tvorba filmu nebo poskytla další chemická odolnost.
- Pomáhá přemostit potenciální mikropóry v primeru.
-
Polyuretanový (PU) vrchní nátěr 3
- Vybráno pro vynikající vlastnosti vůči povětrnostním vlivům: testováno v QUV komorách (ASTM D4587) s AE ≤1.5 po 3,000 XNUMX hodinách.
- Vysoce odolný proti vyblednutí a křídování ve venkovním prostředí nebo v prostředí s intenzivním UV zářením.
V určitých úsecích s vysokým opotřebením – jako jsou přenášecí kolejnice cívek nebo pohony dopravníků – lze použít doplňkové mazací filmy (např. tuhá maziva na bázi sirníku molybdeničitého s koeficienty tření ≤0.08).
2.2 Normy pro přípravu povrchu
I ty nejlepší nátěrové systémy mohou selhat, pokud není podklad správně připraven. Norma ISO 8501-1 uvádí stupně čistoty od broušení drátěným kartáčem až po tryskání do téměř bílého kovu (Sa2.5 nebo Sa3). Mezi běžné kroky patří:
-
Odmašťování a čištění
- Alkalické roztoky (pH ~9.2) nebo biologicky odbouratelné detergenty odstraňují oleje, řezné kapaliny nebo jiné nečistoty.
- Tlakové mytí nebo ruční drhnutí zajišťuje, že štěrbiny ve svařovaných oblastech jsou bez zbytků.
-
Abrazivní otryskání
- Dosažení povrchové úpravy Sa2.5 (ISO 8501-1) s drsností povrchu Rz 30–50 μm (ISO 8503-2) pro podporu mechanické přilnavosti.
- Běžná média zahrnují granát nebo oxid hlinitý; velikost zrna se volí tak, aby se vytvořil požadovaný profil drsnosti bez nadměrného ztenčování podkladu.
-
Fosfátování nebo pasivace
- Pro zvýšení odolnosti proti korozi lze použít fosfátovou úpravu na bázi zinku.
- Tato mikrokrystalická vrstva zajišťuje pevné spojení mezi substrátem a základním nátěrem.
Jakmile je podklad připraven, je před nanášením nátěru zásadní kontrolovat okolní podmínky . Relativní vlhkost vzduchu by měla být udržována pod 70 % a teplota oceli alespoň 3 °C nad rosným bodem, aby se zabránilo bleskové korozi.
3. Strojírenské normy pro dokončovací práce
3.1 Tloušťka a aplikace nátěru
-
Řízení tloušťky filmu :
- primer: 60±10 μm
- Vrchní lak: 80±15 μm
Dohromady celková tloušťka obvykle spadá do rozsahu 140–160 μm, jak je definováno ISO 19840 (měření tloušťky suchého filmu).
-
Metody aplikace :
- Bezvzduchový sprej (např. systémy Graco XRT) pro široké pokrytí na velkých rámech.
- Elektrostatický nebo rotační atomizér (např. Ransburg) pro složité geometrie, zajišťující rovnoměrné nanášení a minimální přestřik.
- Roboticky asistované stříkání pomocí robotiky ABB nebo KUKA, což je výhodné pro konzistentní pokrytí více zakřivených povrchů a úzkých rohů.
-
Vytvrzovací procesy :
- Nátěry často vyžadují řízenou vytvrzovací teplotu (80±5°C) v prostředí s nízkou vlhkostí.
- Infračervené vytvrzování nebo vytvrzování nuceným vzduchem urychluje síťování a zajišťuje rovnoměrnou tvrdost a přilnavost.
3.2 Označení kabelů a pneumatických hadic
V rámci balicích linek cívek pohání několik kabelů a vzduchových hadic motory, solenoidy, senzory a ovládací prvky. Jasné a odolné štítky jsou zásadní pro údržbu a bezpečnost:
-
Laserové leptání
- Gravírování identifikátorů kabelů (např. hloubka 0.2 mm) do polymerového pláště splňuje IEC 60445 kódy barev a značení.
- Zachovává si čitelnost i po otěru nebo chemické expozici za předpokladu, že kabel je dimenzován tak, aby zvládnul lokalizované teplo laseru.
-
Značení pneumatických hadic
- Barevně kódované nebo textové značení (inkousty odolné proti oleji testované podle ISO 14122-2) umožňuje rychlou identifikaci tlakového potrubí vs. vakuového potrubí a výfukového potrubí.
- Nesmí vyblednout ani se loupat po opakovaném ohýbání nebo kontaktu s lubrikanty.
-
QR kódy a čárové kódy
- Někteří výrobci začleňují 2D kódy pro pokročilou sledovatelnost, spojují konkrétní kabely nebo hadice s digitálními záznamy sestavení.
- Tyto kódy jsou testovány pomocí strojového vidění, aby byla zajištěna přesnost skenování alespoň 99.9 %.
4. Pracovní postup dokončovacích prací
4.1 Předúprava povrchu
- Čištění: Ponoření nebo opláchnutí součástí v mycí lázni s pH 9.2.
- Fosfátování: Vytvoření vrstvy zinkofosfátu pro antikorozní základní nátěr.
4.2 Vícevrstvé lakování
- První kabát (Primer): Typicky s epoxidovým složením bohatým na zinek.
- Druhý kabát (Krycí lak nebo Mezivrstva + Vrchní lak): Dosahuje potřebné konečné barvy, lesku a chemické odolnosti.
- Ověření tloušťky: Nástroje jako an Elcometer 456 (vířivý proud nebo magnetická indukce) potvrzují rovnoměrné pokrytí v rozmezí ±25 μm specifikované tloušťky.
4.3 Označení a označení
- Číslování kabelů: Podle logického schématu, které koreluje s PLC I/O nebo výkresy obvodů.
- Štítky vzduchových hadic: Označení každého řádku jak barevně odlišenými pruhy, tak textovými daty (tlakové hodnocení, typ média).
- Permanentní nálepky a jmenovky: Použití štítků odolných vůči UV záření, testováno za podmínek ASTM G154, aby se potvrdilo, že se neloupou nebo nemění barvu.
4.4 Komplexní kontrola
- Elektrická kontinuita a izolace: Použití 500 V megaohmmetru k zajištění ≥100 MΩ (IEC 60243-1).
- Vizuální kontrola: Kontrola dírek, průhybů, přestříkání nebo barevných nepravidelností (ASTM D5162 pro detekci dovolené).
- Průřezový test adheze: Hodnocení přilnavosti nátěru podle klasifikace 0 (ISO 2409).
5. Kontrola kvality a dokumentace
5.1 Průběžné kontroly kvality
Robustní plán řízení kvality obsahuje kontrolní body v každém kritickém kroku:
| Parametr | Inspekční metoda | Specifikace | Zařízení |
|---|---|---|---|
| Natírání adheze | Křížový řez / stahování | 0-grade (ISO 2409) nebo ≥15 MPa | Elcometer 107, Dolly Tester |
| Vyléčit čas | Páskový test / nehet | Nelepivý za ≤2 hodiny, úplné vytvrzení ≤24h | BYK Sušení Recorder |
| Čitelnost štítku | Visual + OCR software | ≥99.9% přesnost rozpoznávání | Keyence CV-X |
| Izolace kabelu | Megaohmmetr (500 V) | ≥ 100 MΩ | Megger MIT515 |
| Pórovitost filmu | Prázdninový detektor | „Dovolená“ s nulovou vodivostí | Nízkonapěťová zkoušečka houby |
Tyto hodnoty mohou být upraveny tak, aby vyhovovaly speciálním požadavkům zákazníka nebo životního prostředí (např. mořské prostředí nebo extrémní teplotní cykly).
5.2 Ochrana životního prostředí, zdraví a bezpečnost
Moderní výroba klade důraz na udržitelnost a minimální nebezpečné emise:
- Kontrola emisí VOC: V souladu s místními a regionálními předpisy. Například v Číně GB 30981-2020 stanoví VOC ≤50 g/m² pro určité nátěry.
- Čištění odpadních vod: Zajištění pH 6.5–7.5 po oplachových lázních, s obsahem těžkých kovů ≤0.5 ppm pro ochranu vodních zdrojů.
- Bezpečnost obsluhy: Ochranné pomůcky, řádné větrání a dýchací zařízení jsou nezbytné pro zmírnění rizika vdechnutí během aplikace nátěru.
5.3 Dokumentace a sledovatelnost
Všechny parametry konečné úpravy – čísla šarží, úrovně vlhkosti, protokoly data/času – jsou zaznamenávány v systému pro řízení výroby (MES), jako je Siemens Opcenter nebo Rockwell FactoryTalk . Tento přístup umožňuje:
- Zpětná sledovatelnost: Pokud se na poli objeví závada, lze získat původní šarži barvy a parametry aplikace.
- Statistická kontrola procesu: Analýza procesních dat (tloušťka povlaku, teplota, vlhkost) k identifikaci trendů a snížení odchylek.
6. Řízení životního cyklu povrchové úpravy
6.1 Provozní údržba
Po nasazení balicí linky svitků zůstává integrita povlaku klíčová. Opatření údržby mohou zahrnovat:
-
- Kontrola odštípnutí, odlupování nebo známek koroze spodní vrstvy, zejména kolem hran vystavených mechanickým nárazům.
- Včasná detekce drobných poškození umožňuje rychlé bodové opravy namísto rozsáhlého přelakování.
-
Elektrochemická impedanční spektroskopie (EIS)
- Pokročilá technika měření odporových a kapacitních vlastností povlaku, indikující degradaci v rané fázi.
- Frekvenční rozmítání (10 mHz až 100 kHz) odhalí infiltraci nebo delaminaci ještě před viditelnou rzí.
-
- Identifikace „horkých míst“ nebo oblastí rozpadu povlaku na zahřátých površích; výhodné, pokud určité procesy v lince probíhají při zvýšených teplotách.
- Kamera s teplotní citlivostí ≤0.05°C poskytuje jasný kontrast pro potenciální problémové zóny.
6.2 Inteligentní systémy oprav
Špičkové závody integrují automatizované nebo poloautomatické opravy:
-
Robotické retušování
- Pokud strojové vidění detekuje oděrky nebo škrábance, opravný robot automaticky znovu nastříká odpovídající barvu nebo těsnící základní nátěr.
- Přesnost polohování ±0.5 mm zajišťuje minimální přestřik a konzistentní tloušťku opravy.
-
Roční pneumatické kontroly těsnosti
- Použití testování na bázi helia (rychlost netěsnosti ≤1×10⁻⁶ Pa·m³/s) pro kritická spojení.
- Minimalizuje prostoje tím, že odhalí vadná těsnění dříve, než zhorší konečnou úpravu nebo mechanickou funkci.
6.3 Digitální dvojče pro předpověď životnosti povlaku
Software jako ANSYS Sherlock dokáže simulovat interakce mechanického namáhání, teploty a vlhkosti a předpovídat tak dlouhodobý stav povlaku:
- Integrace dat: Živé vstupy senzorů o teplotě, vlhkosti a použití součásti napájejí simulační model.
- Prediktivní upozornění: Model označuje intervaly, kdy nátěr pravděpodobně vyžaduje údržbu nebo novou aplikaci, čímž se zkracují neplánované prostoje.
Platformy AR (Augmented Reality) (např. Microsoft HoloLens) navíc překrývají data o opotřebení povlaku v reálném čase v zorném poli operátora, což urychluje odstraňování problémů a zlepšuje bezpečnost.
7. závěr
Dokončovací práce v projektu balicí linky pro cívky jsou multidisciplinární procesy, které vyvažují chemii, strojírenství a digitální řízení, aby byla zajištěna dlouhodobá provozní integrita. Od nejranějších fází přípravy povrchu až po finální označování a průběžné řízení životního cyklu se každý krok řídí přísnými normami, jako je ISO 12944 pro ochranu proti korozi.
-
Objevte strategie pro minimalizaci mechanického opotřebení a zajištění lepšího výkonu a delší životnosti zařízení ve výrobních linkách. ↩
-
Objevte výhody epoxidového základního nátěru s vysokým obsahem zinku, včetně jeho galvanické ochrany a odolnosti proti korozi, což je klíčové pro dlouhou životnost v průmyslu. ↩
-
Zjistěte, jak polyuretanový (PU) vrchní nátěr zlepšuje odolnost vůči povětrnostním vlivům a životnost, díky čemuž je ideální pro venkovní použití. ↩