V dnešním prostředí kovovýroby musí balicí linky cívek vyvažovat technickou přesnost, flexibilitu a bezpečnost. Ať už váš obchod balí ocelové svitky pro přepravu na dlouhé vzdálenosti nebo pro krátkodobé skladování, základní principy zůstávají stejné: robustní design, ověřený výkon a holistický pohled na mechanické, elektrické a lidské faktory. Tento článek se zaměřuje na to, jak probíhá typický proces návrhu a inženýrství pro balicí linku svitků, od obdržení počátečních požadavků zákazníků až po dodání plně ověřeného řešení. V průběhu se budeme zabývat 1D modelováním v měřítku 1:3, analýzou konečných prvků (FEA) a integrací standardizovaných modulů, které urychlí cestu od konceptu k výrobě.

1. Konstrukční fáze a vstupy
1.1 Požadavky Překladová matice
Dobře strukturovaný projekt začíná převodem zákaznických specifikací – jako je propustnost, velikost cívky a bezpečnostní pokyny – do modelů matematického inženýrství. Například rychlost balení může být vyjádřena jako:
Rychlost balení = f (průměr cívky, tloušťka PE fólie, poměr předběžného natažení)
Tento vzorec zachycuje rozsah průměru cívky a technické vlastnosti fólie. Pokud zákazník nařídí specifický poměr předběžného natažení nebo tloušťku fólie, funkce omezí požadavky na rychlost balení a krouticí moment systému. Konečným cílem je zajistit konzistentní napětí a pokrytí bez kompromisů v rychlosti nebo přetížení motorů.
Kromě výkonnostních metrik ovlivňují konečný tvar systému i okrajové podmínky – jako je výška budovy nebo nosnost podlahy. Například pokud má zařízení nízkou výšku stropu, konstruktéři začleňují nízkoprofilové komponenty a ověřují tyto vzdálenosti ve 3D rozvržení. Tato okrajová omezení přímo ovlivňují mechanickou zastavěnou plochu a mohou vyžadovat alternativní řešení, jako jsou vestavěné rampy pro cívky nebo modulární páskovací hlavy.
1.2 Standardizované konstrukční úrovně
Abychom zlepšili efektivitu inženýrství při zachování flexibility pro vlastní potřeby, často používáme víceúrovňový přístup:
- 60 % společných modulů: Na základě ISO 12100 bezpečnostní normy a univerzální mechanické podsestavy (např. rámy dopravníků, standardní napínací mechanismy).
- 30 % konfigurovatelných komponent: Velikosti servomotorů nebo jmenovitý výkon měniče se mohou lišit, ale konstrukce jádra zůstává konzistentní.
- 10% zakázkový vývoj: Speciální potřeby, jako jsou antikorozní obaly nebo obaly odolné proti slané mlze pro námořní zásilky, mohou vyžadovat jedinečné podsestavy pro manipulaci s fólií nebo ochranné kryty.
Tato strategie umožňuje inženýrskému týmu znovu použít osvědčené moduly, minimalizovat chyby v návrhu a urychlit harmonogram projektů, to vše při zachování dostatečného prostoru pro jedinečné požadavky zákazníků.
2. Inženýrský návrh klíčového subsystému
2.1 Mechanismy jádra stroje na balení svitků
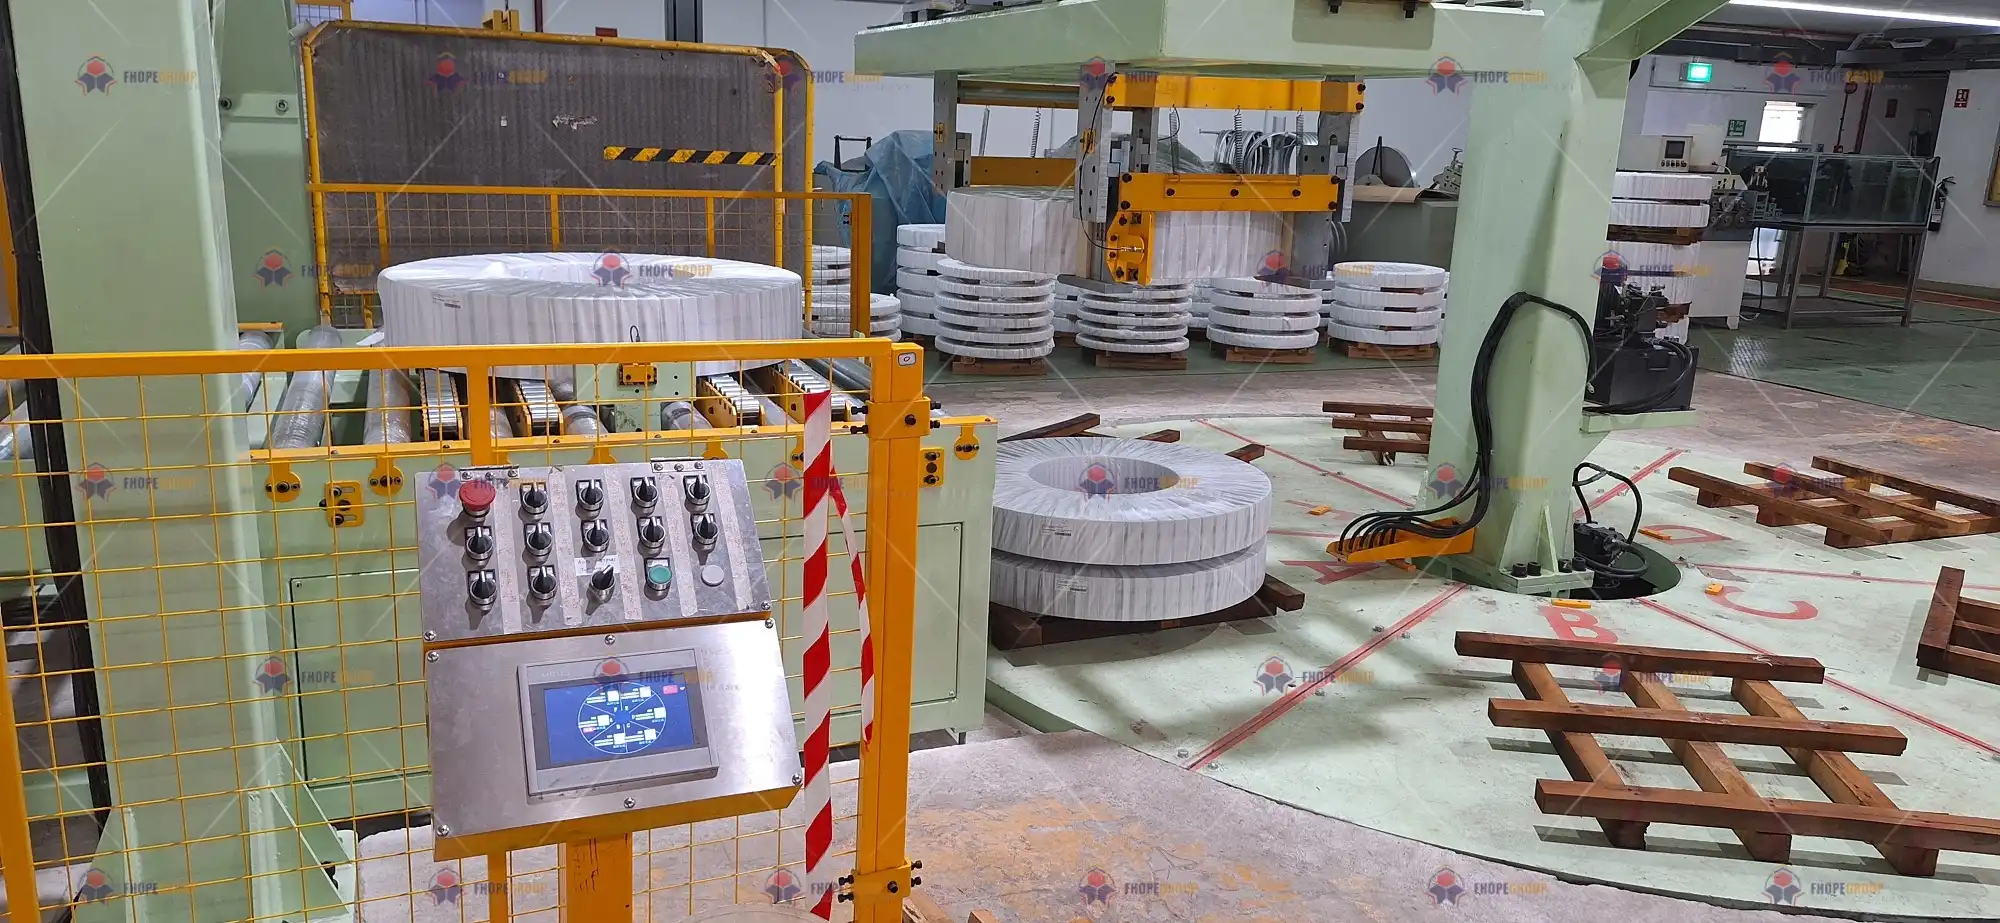
Srdcem každé balicí linky je stroj na balení svitků. Tato stanice obvykle obaluje každou cívku vrstvami PE fólie, papíru VCI nebo jiných ochranných materiálů.
-
Adaptivní nastavení průměru
Moderní balicí linky zpracovávají svitky o průměru od 500 mm do 2000 mm. Adaptivní kolébkový nebo prstencový systém, vedený senzory, identifikuje rozměry cívky za chodu. Konstruktéři často ověřují kontaktní síly v ozubených převodech pomocí Hertzových výpočtů kontaktního napětí, aby zajistili stabilní pohyb a minimální opotřebení. -
Rozložení točivého momentu planetového převodu
Vysokozátěžové ovíjecí kroužky využívají sady planetových převodů k efektivní distribuci točivého momentu. Výpočet zahrnuje ověření kontaktních vzorů zubů ozubených kol a zajištění, že materiály ozubených kol splňují nebo překračují požadovanou tvrdost (např. povrchová tvrdost HRC58+ pro situace s vysokým zatížením). -
Výběr ultrazvukového snímače
Ultrazvukové senzory s rozlišením 2 mm v rozsahu 2000 mm pomáhají přesně detekovat rozměry cívky. Výběr vhodného snímače zajišťuje stabilní zpětnovazební smyčky pro řízení napětí a polohování cívky. -
Model řízení napětí filmu
Rozhodujícím faktorem konzistentního balení je kontrola napětí fólie po obvodu cívky. Běžný model napětí je:
T(z) = T0 × e^(μθ)
kde T0 je počáteční napětí, μ je koeficient tření a θ je úhel ovinutí. Návrháři často implementují duální systém s uzavřenou smyčkou – rychlostní smyčka (přesnost ±0.5 %) plus napínací smyčka (přesnost ±2 N) – k udržení ideálního roztažení fólie bez trhání nebo prověšení.
2.2 Plně automatický páskovací systém
Jakmile je cívka zabalena, páskování přidá zesílení. Konstrukce páskovacího stroje zahrnuje modelování geometrických drah a 3D kinematická řešení (např. parametrizace Denavit-Hartenberg) pro vedení páskovací hlavy kolem cívky.
-
Geometrická dráha a vůle
3D model ověřuje, že páskovací hlava dosáhne všech potřebných bodů bez rušení. Typická bezpečnostní vzdálenost je nastavena na ≥15 mm, vynucená laserovými skenovacími systémy (jako jsou skenery SICK), které zastaví pohyb, pokud do pracovní zóny vstoupí neočekávaná překážka. -
Hot-melt nebo Heat-Seal spoj
Mnoho linek používá pro plastové pásky hlavy pro svařování teplem nebo třením. Okno procesu může být:
| Parametr | Povolený rozsah | Metoda monitorování |
|---|---|---|
| Topení Temp | 360 ± 10 °C | Infračervená termální kamera |
| Výdrž | 1.2 - 1.8 s | Vysokorychlostní digitální časovač |
Odchylky od těchto rozsahů mohou popruh oslabit nebo přehřát. Automatizované systémy tak monitorují teplotu v reálném čase a zajišťují konzistentní pevnost spoje.
2.3 Inteligentní stohovací systém
Po páskování jsou svitky buď přesunuty na palety, nebo stohovány do vyhrazených regálů.
-
Algoritmy odhadu pozice
Pokud je použit závěsný robot nebo víceosý manipulátor, může se systém spoléhat na homogenní transformační matice k definování přesné polohy a orientace cívky. Kalibrace středu nástroje (TCP) zajišťuje minimální odchylky při stohování těžkých svitků. -
Předcházení kolizím
V pokročilých instalacích plánování pohybu robota kontroluje ohraničující rámečky v reálném čase (často kódované v jazyce jako RAPID nebo KRL). Tato ochrana zabraňuje škodlivým kolizím se sousedními cívkami nebo konstrukčními pilíři. -
Hydraulická synchronizace
U vertikálních zdvihů někdy pracují hydraulické válce v tandemu. rovnice přizpůsobení toku,
Q1/A1 = Q2/A2
pomáhá udržovat synchronizovaný pohyb. Kompenzace křížové vazby s charakteristikou poklesu ±1 % zajišťuje, že oba válce rovnoměrně zvyšují nebo snižují zatížení. To pomáhá zabránit posunu nebo převrácení cívky na platformě.
3. Mezioborový integrovaný design
3.1 Mechatronická řešení
Při hmotnosti cívek často přesahující několik tun musí být servomotory a hydraulické pohony pečlivě přizpůsobeny setrvačnosti nákladu. Standardní pravidlo:
Setrvačnost motoru / setrvačnost zátěže = 1/3 ~ 1
vede výběr tak, aby byl výkon serva stabilní a nedocházelo k překmitům nebo pomalé odezvě. Mezitím mohou být tlakové pulsace v hydraulických potrubích tlumeny pomocí akumulátorů; hrubý objemový vzorec je:
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
kde ΔV je čistá změna objemu tekutiny a (P1/P2) představuje tlakové poměry.
3.2 Analýza stromu chyb (FTA)
Spolehlivost je u těžkých strojů zásadní. Příkladem nejčastější události je přetržení fólie během balení . Zpráva o volném obchodu (FTA) může odhalit:
TOP událost: Přetržení filmu ├─ Mechanické faktory (40 %) │ ├─ Excentrický vodicí válec (detekován laserovým zarovnáním) │ └─ Tvrdost válečku před natažením < Spec (požadováno HRC58-62) └─ % Nastavené tenze└─ 60 % Kontrolní faktory ├ ± 5 korekce uzavřené smyčky) └─ Chybějící rychlostní dopředná vazba (přidat kompenzaci zrychlení)
Na základě toho může konstrukční tým přiřadit zmírňující opatření, jako je specifikace vyšší tvrdosti válce, implementace snímačů napětí nebo zpřesnění parametrů dopředné vazby serva.
3.3 Ergonomie a bezpečnost obsluhy
I vysoce automatizovaná linka vyžaduje manuální zásahy pro běžné kontroly nebo údržbu. Norma EN ISO 13857-2008 doporučuje minimální volný prostor pro bezpečný přístup osob:
| Operace | Minimální vzdálenost |
|---|---|
| Oblasti výměny nástrojů | 600 mm |
| Dveře elektrických skříní | 1200 mm |
Tyto pokyny snižují riziko skřípnutí a umožňují operátorům rychlý přístup k zařízení, aniž by se kroutili v nebezpečných polohách.

4. Digitální design Toolchain
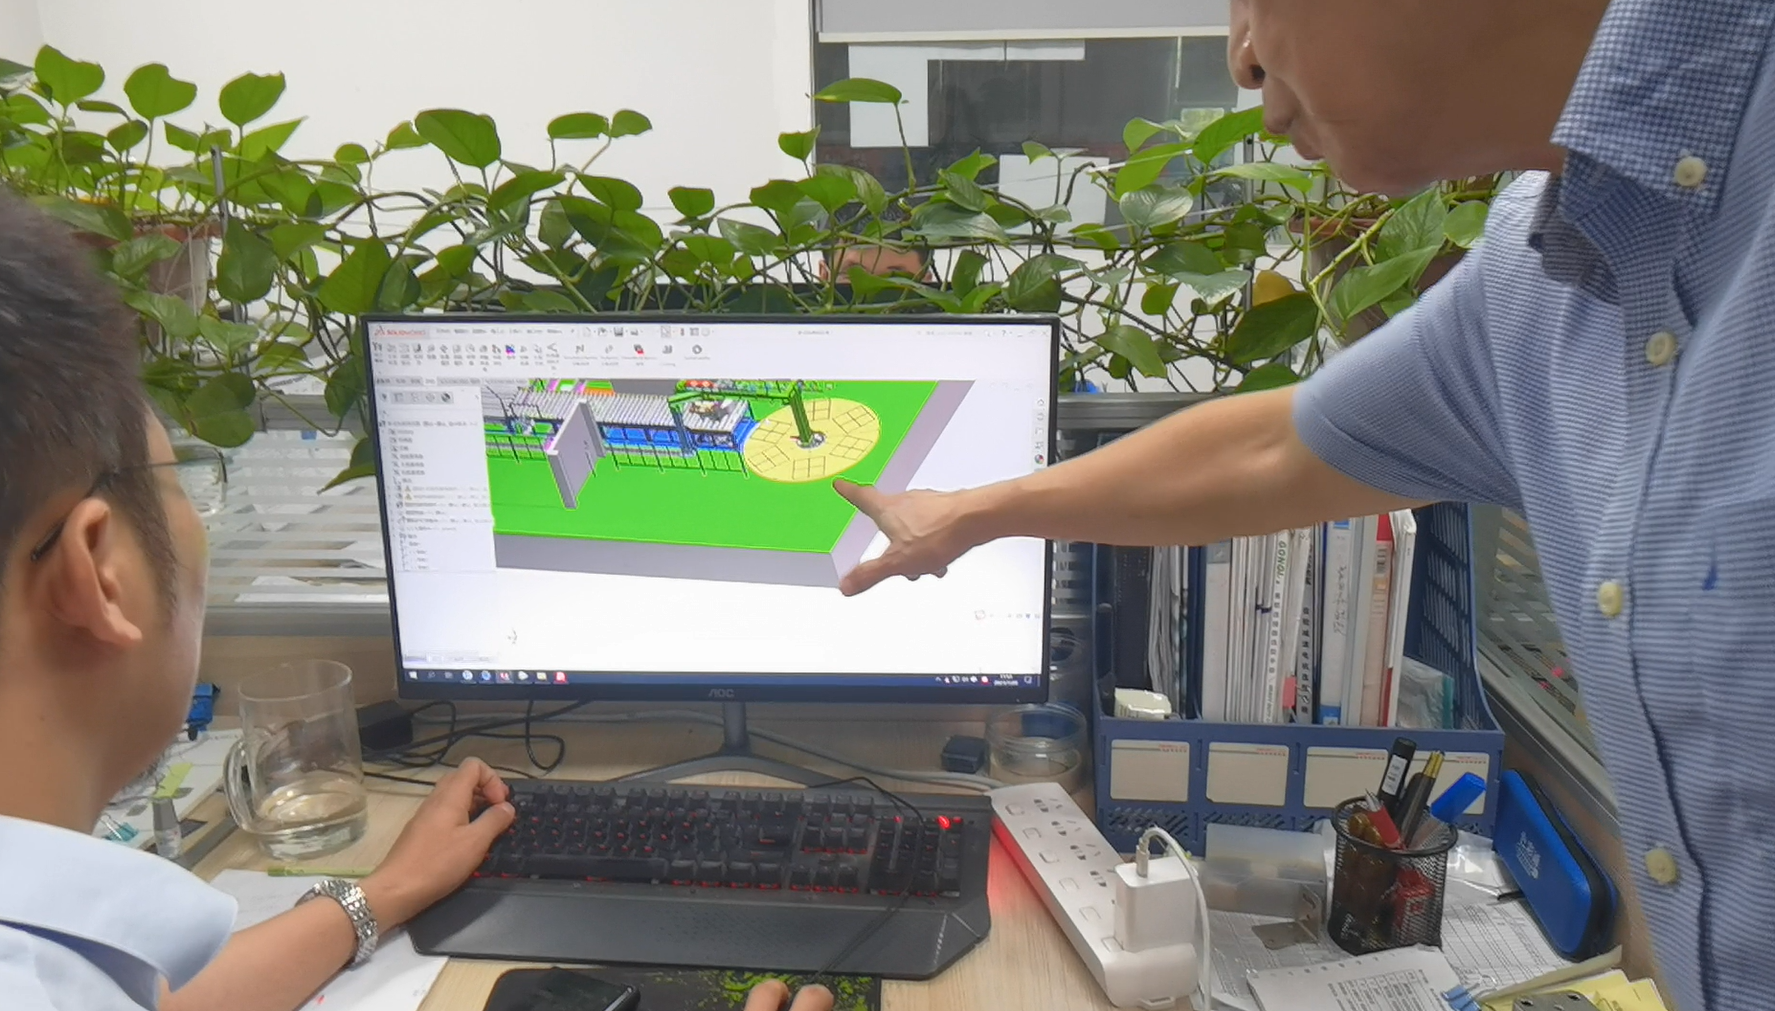
4.1 3D modelování a simulace
Robustní digitální pracovní postup využívá parametrické modelování v SolidWorks nebo podobných CAD nástrojích. Standardizované hardware – jako jsou ložiska, spojovací prvky nebo spojky – by měl tvořit alespoň 85 % celkové knihovny dílů. Tento přístup:
- Urychluje generování kusovníků: Automatické sledování položek zajišťuje konzistentní číslování dílů.
- Podporuje FEA: ANSYS pomáhá provádět dynamické analýzy přechodných jevů, které ověřují, že maximální napětí zůstává pod ~240 MPa při frekvencích vibrací 30 Hz.
Tyto simulace jsou zvláště důležité pro vysokorychlostní balicí kruhy, ramena stohovačů nebo rotační dopravníky, kde dynamická zatížení prudce rostou během náhlých zastavení nebo rozběhů.
4.2 Virtuální uvedení do provozu řídicí logiky
Siemens NX Mechatronics Concept Designer nebo související platformy usnadňují virtuální uvedení do provozu. Ve virtuálním prostředí může konstrukční tým:
- Mapujte virtuální osy: Otestujte víceosou synchronizaci bez rizika fyzických kolizí.
- Časová osa odezvy na signál: Ověřte, že vstupy snímačů a výstupy měniče odpovídají očekávanému časování s cílovou dobou náběhu pod 5 ms.
- Emulovat výrobní cykly: Simulací sekvencí zatížení-odlehčení cívky software zvýrazní potenciální nesouososti nebo čekající stavy v PLC logice.
4.3 Správa kusovníků a dokumentace
Jakmile mechanické a elektrické návrhy dozrají, EPLAN nebo ekvivalentní nástroje sjednocují hardware, kabeláž a rozvržení panelů. Mnoho řešení nyní integruje přímá API od výrobců pro vyhledávání pohonů (např. Mitsubishi, Bosch Rexroth). Výsledkem je živý kusovník (BOM), který se automaticky aktualizuje s jakoukoli úpravou návrhu. Tato synergie šetří hodiny ručního křížového odkazování a snižuje riziko nesouladu mezi mechanickým CADem, elektrickými schématy a objednávkami.
5. Pracovní postup ověřování inženýrství
5.1 Milníky přezkoumání návrhu
| Fáze | Zaměření na recenzi | Nástroj pro přijímání |
|---|---|---|
| Recenze konceptu | Funkční pokrytí | Matice sledovatelnosti požadavků |
| Podrobná recenze designu | Analýza zásobníku tolerancí | CETOL 6σ |
| Kontrola před odesláním | Testy shody EMC | 3 m Anechoická komora Data |
- Recenze konceptu: Zajišťuje, že systém pokryje všechny hlavní požadavky, od rozsahů rozměrů cívek po požadovanou propustnost.
- Podrobná recenze designu: Nahromadění tolerancí je důkladně kontrolováno, zvláště tam, kde se spojuje více podsestav (jako ovinovací rameno + ložisko + napínací válec).
- Před odesláním: Hloubkové funkční kontroly potvrzují elektromagnetickou kompatibilitu (EMC) pro VFD, servopohony a ovládací panely na bázi PLC.
5.2 Prototyp zkušebního protokolu
Testy v reálném světě doplňují digitální simulace:
-
Zrychlené testování života
Stroje běží 3× oproti běžné zátěži (v rámci bezpečných limitů) po dobu až 8 hodin, aby bylo možné identifikovat body předčasného opotřebení. Komponenty, jako jsou ložiska nebo řemeny, které brzy selžou, mohou být přepracovány nebo vyměněny před konečným nasazením. -
Analýza CPK pro přesnost balení
Schopnost procesu (CPK ≥ 1.67) indikuje stabilní provoz. Nekonzistence v omotávání nebo páskování – jako je prověšená fólie nebo špatně zarovnané pásky – se měří pomocí senzorů s vysokým rozlišením a poté se statisticky analyzují. -
Měření spotřeby energie
Vysoce přesné měřiče výkonu (např. HIOKI PW3390) zaznamenávají energetické profily při delším provozu. Pokud data překročí cíle zákazníka, mohou být zavedeny optimalizace návrhu (jako jsou vylepšené parametry VFD nebo logika prodlevy serva), aby se snížila spotřeba.
6. Technické výstupy
Mechanická dokumentace
- Celkové výkresy GA (General Assembly).: Podle ISO 128-40 pro poznámky k rozměrům a tolerancím.
- Schémata hydraulických obvodů: V souladu s normami symbolů CETOP, specifikujícími průtokové regulační ventily, přetlakové ventily a umístění akumulátorů.
Elektrotechnická dokumentace
- Uspořádání ovládací skříně: Certifikováno na IP54 nebo vyšší, pokud je prostředí vystaveno vlhkosti nebo prachu. Uspořádání panelu musí projít příslušnými zkratovými a tepelnými zkouškami.
- Architektura programu PLC: Napsáno podle pokynů IEC 61131-3, často směšující žebříkovou logiku a funkční bloky pro pokročilé servo nebo napínací smyčky.
Digitální předání
- Lehké 3D modely JT: Zahrňte PMI (Product Manufacturing Information) pro referenci, aniž byste sdíleli proprietární detaily CAD.
- Mapování signálu XML: Uvádí všechny I/O body (snímače, motory, bezpečnostní prvky) ve standardizovaném formátu pro výměnu dat pro snadnou integraci do celopodnikového systému SCADA nebo MES.
7. Porovnání technologických výhod
Abychom zdůraznili, jak pokročilé inženýrské metody překonávají typická řešení, stručná tabulka pomáhá potenciálním klientům zvážit výhody:
| Dimenze | Konvenční systém | Naše technické řešení |
|---|---|---|
| Doba přechodu | 45–60 minut | ≤20 min (Patent modulu pro rychlou výměnu) |
| Využití energie | ~ 72% | ~89 % (optimalizace akumulátoru a VFD) |
| Odpověď na změnu návrhu | ~ 72 hodin | ~8 hodin (aktualizace parametrického modelu) |
- Moduly pro rychlou výměnu
Inovace v mechanické konstrukci umožňují operátorům vyměnit role s fólií nebo páskovací hlavy bez nutnosti rozsáhlé rekalibrace. - Vyšší energetická účinnost
Kombinace pokročilých hydraulických systémů na bázi akumulátorů s vyladěnými parametry VFD zvyšuje celkové využití energie z průmyslového průměru ~72 % na téměř 89 %. - Rychlé aktualizace designu
Parametrické 3D modelování zajišťuje, že posun průměru cívky z 1000 mm na 1200 mm automaticky aktualizuje podpůrné podsestavy, čímž se výrazně zkrátí doba přestavby.

Podpůrné vizuály a závěr
Zatímco slova a tabulky vymezují technický rozsah, integrace jasných vizuálních prvků podstatně zvyšuje důvěru zúčastněných stran. Příklady:
- 3D animace rozloženého pohledu: Ukažte, jak do sebe hlavní sestavy – balicí kroužek, napínací válec, držák motoru – zapadají, což pomáhá při školení údržby.
- Srovnání zátěžových vrstev: Zobrazení výsledků optimalizace topologie „před“ a „po“ pomáhá odůvodnit výběr materiálu.
- Průběhy řídicí sekvence: Znázorněte víceosou synchronizaci a rychlou odezvu e-stop v křivkách v reálném čase.
- Záznam z vysokorychlostní kamery: Zachycuje dynamické jevy, jako je napínání filmu nebo pohyb hlavy pásku v kritických okamžicích.
Konstrukce a konstrukce v konečném důsledku znamenají zajistit, aby každá matice, šroub, senzor a řádek PLC kódu fungovaly v harmonii. Kombinací nejlepších mechanických přístupů ve své třídě, přísné validace metodou konečných prvků (FEA) a pokročilé řídicí logiky mohou výrobci dodat balicí linku cívek, která je efektivní, spolehlivá a snáze udržovatelná. Synergie standardizovaných modulů, parametrických návrhů a robustních testovacích protokolů snižuje technické riziko a snižuje celkové náklady na vlastnictví.
Od recenzí konceptů po zkoušky prototypů a od mechanických výkresů po virtuální dvojče, každá fáze procesu pomáhá zdokonalit a ověřit konečný produkt. Díky těmto důkladným návrhovým a inženýrským strategiím se mohou balicí linky svitků rychle přizpůsobit vyvíjejícím se požadavkům klientů, udržovat konkurenceschopnou rychlost výroby a být příkladem ducha progresivního myšlení moderních výrobních provozů.
Pochopení vzorce pro rychlost balení je zásadní pro optimalizaci balicích procesů a zajištění efektivity v technických návrzích.
Zkoumání okrajových podmínek poskytne přehled o tom, jak omezení návrhu utvářejí technická řešení a zlepšují výsledky projektu.
Poznání faktorů mechanické stopy může pomoci při vytváření efektivních návrhů, které splňují požadavky na prostor a výkon.