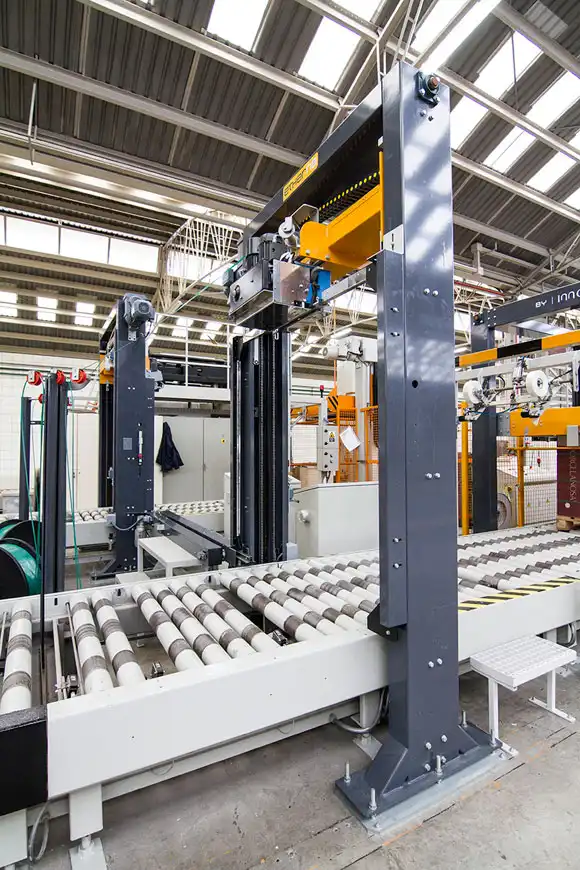
V dnešním rychle se rozvíjejícím výrobním a logistickém prostředí hraje automatizace klíčovou roli při zlepšování celkové provozní efektivity a snižování mzdových nákladů. Jednou z nejpůsobivějších oblastí automatizace je fáze balení, konkrétně u páskovacích systémů, které zajišťují bezpečné svázání produktů pro přepravu nebo skladování. Při návrhu nebo výběru moderního páskovacího stroje vstupuje do hry několik technických parametrů a hledisek, jako je pneumatická konstrukce, požadovaný tlak a průtok vzduchu (použití CFM), komunikace mezi různými PLC (programovatelné logické ovladače) a dodržování různých certifikačních norem. Tento článek nabízí podrobnou analýzu technologie páskovacích strojů, zkoumá každou komponentu a parametr a poskytuje poznatky, které pomohou inženýrům, provozním manažerům a osobám s rozhodovací pravomocí činit informovaná rozhodnutí.

1. Pochopení pneumatické konstrukce
Páskovací stroje, zejména ty vyvinuté pro rozsáhlé průmyslové aplikace, často spoléhají na pneumatické systémy pro spolehlivý a opakovatelný pohyb. Pneumatické prvky řídí činnosti, jako je napínání, těsnění, řezání a dokonce i polohování balíků před a po páskování. Tyto akce musí být přesné a konzistentní, aby bylo zajištěno bezpečné zabalení bez poškození produktu.
Klíčové pneumatické vstupy:
-
Rozsah tlaku: Přibližně 0.4 až 0.6 Mbar (někdy uváděno v ekvivalentech barů nebo psi)
-
Spotřeba vzduchu: Přibližně 100 ml za minutu
Na první pohled se tato čísla mohou zdát malá, ale skutečný objemový průtok nebo spotřeba CFM (kubických stop za minutu) může být mnohem vyšší v závislosti na frekvenci páskování a velikosti válců systému. Každý pneumatický zdvih – ať už se jedná o pohon posuvu popruhu, aktivaci tahu nebo utěsnění – čerpá přívod stlačeného vzduchu. Pokud je vaše výrobní linka nepřetržitá a vyžaduje časté páskování (např. každých několik sekund), může být kumulativní požadavek CFM značný.
Proč Pneumatika?
-
Spolehlivost a jednoduchost: Pneumatické komponenty se obvykle snadno udržují a náhradní díly jsou široce dostupné.
-
Čistý provoz: Stlačený vzduch je obecně považován za „čistý“ ve srovnání s hydraulickými kapalinami, které mohou unikat nebo kontaminovat pracovní prostor.
-
Rychlé reakční doby: Pneumatické válce mohou zajistit rychlé ovládání, což je zásadní pro vysokokapacitní balicí linky.
Před integrací pneumatického páskovacího stroje do vaší výrobní linky je nezbytné provést hloubkovou analýzu vaší kapacity stlačeného vzduchu. To zahrnuje pochopení dostupného tlaku vzduchu ze vzduchového systému zařízení, velikosti vzduchových nádrží a přítomnosti jakéhokoli dalšího pneumatického zařízení, které by mohlo způsobit kolísání tlaku. Instalace dobře dimenzované vzduchové nádrže a filtrů nebo regulátorů může pomoci zmírnit náhlé poklesy tlaku a udržet stabilitu potřebnou pro přesné páskovací operace.
2. Podrobný pohled na použití CFM
Zatímco nominální hodnota 100 ml/min může být uvedena jako míra spotřeby, skutečný provozní CFM se může výrazně lišit v závislosti na pracovním cyklu. Zvažte následující faktory:
-
Doba cyklu: Pokud váš systém provádí páskování každých 10 sekund, celková spotřeba vzduchu za minutu bude mnohem vyšší, než když se páskování provádí jednou za minutu.
-
Rozměry válců: Větší válce vyžadují větší objem na zdvih. Napínací válec, těsnicí válec a další pneumatické pohony (pro upínací bloky nebo dopravníky) přispívají k celkové spotřebě.
-
Provozní tlak: Provoz v blízkosti horního rozsahu 0.6 mbar obvykle spotřebuje více vzduchu na jedno sepnutí než provoz při 0.4 mbar, ačkoli to musí být vyváženo zajištěním dostatečného výkonu pro napínání a utěsnění.
Společnosti často považují za výhodné sledovat spotřebu vzduchu v reálném čase, aby se zabránilo neplánovaným prostojům. Dobře strukturovaný plán preventivní údržby, včetně pravidelných kontrol vzduchových hadic, těsnění a regulátorů, může minimalizovat úniky vzduchu. I drobné netěsnosti, které zůstanou bez povšimnutí, mohou v průběhu času významně ovlivnit pracovní cyklus kompresoru a náklady na energii.

3. Komunikace PLC: Dva přístupy k integraci
Jedním z kritických kroků při automatizaci páskovací stanice je zajištění bezproblémové komunikace mezi PLC páskovacího stroje a dopravníkem nebo jinými řídicími jednotkami zařízení proti směru toku/zařízení. Tato koordinace řídí, kdy balíky vstupují do páskovací zóny, kdy začíná cyklus páskování a kdy je balený produkt vykládán. Běžně se používají dva základní způsoby komunikace:
-
Řešení 1: Samostatný dopravníkový systém poskytovaný dodavatelem páskovacího stroje
V tomto scénáři zajišťuje dodavatel páskovacího stroje celou dopravníkovou linku. Vestavěné senzory a pohony umožňují stroji detekovat přítomnost balíku a automaticky jej umístit pro páskování bez nutnosti rozsáhlé integrace externího PLC. K detekci toku balíku jsou obvykle nutné pouze dva senzory – jeden na konci příchozího dopravníku a jeden na začátku přijímacího dopravníku. Protože páskovací stroj řídí oba dopravníky, je celý proces zefektivněn s minimální výměnou signálů mezi externími systémy. -
Řešení 2: Samostatný dopravník ve vlastnictví zákazníka
Když zákazník již má dopravníkový systém na místě nebo preferuje konkrétní konstrukci dopravníku, integrace spoléhá na výměnu I/O signálů (často digitálních vstupů a výstupů) mezi PLC páskovacího stroje a PLC zákazníka. Běžná sekvence může vypadat takto:-
Externí PLC vyšle signál „A“ do páskovacího stroje, když je balík ve správné poloze.
-
Po přijetí signálu „A“ se zablokuje blokovací mechanismus páskovacího stroje a zajistí balík na místě. Stroj poté provede páskovací cyklus.
-
Jakmile je páskování dokončeno, páskovací stroj vyšle signál „B“ do externího PLC, aby balík přesunul pryč.
-
Externí PLC posune balík z páskovací stanice a případně vrátí signál „A“, když je na místě další balík.
-
Tuto souhru na základě signálu lze opakovat pro více páskovacích operací, pokud produkt potřebuje více pásků. Díky dobře definované logice a pečlivě načasovaným signálům lze celý proces do vysoké míry automatizovat, což zajišťuje minimální prostoje a maximalizuje propustnost.
4. Úroveň automatizace: Vyvažování manuálního a automatického provozu
Častou otázkou potenciálních kupujících je, zda každý popruh vyžaduje ruční zásah, nebo zda lze celý proces plně automatizovat. Moderní páskovací stroje jsou schopny vysoce automatizovaných operací s minimalizací ručního zapojení. Mezi hlavní povinnosti provozovatele obvykle patří:
-
Doplňování chráničů rohů: Pokud se například na balík používají čtyři popruhy, může být nutné kazety s chrániči rohů doplňovat každých 25 balíků, což může být zhruba jednou za hodinu. U individuálnějších řešení se může doba doplňování prodloužit na 1.5–2 hodiny v závislosti na kapacitě stroje a velikosti držáků chráničů.
-
Doplňování PET pásek nebo jiných páskovacích materiálů: Páskovací cívka může pojmout dostatek materiálu pro 120 balení, než bude nutné ji doplnit.
Kromě těchto příležitostných úkolů samotný proces páskování nevyžaduje, aby obsluha stála u stroje a ručně spouštěla každý cyklus. Celou sekvenci – vkládání balíku, vyrovnání, napínání popruhu, těsnění, řezání a odsun – lze naprogramovat a automatizovat. Tato vysoká úroveň automatizace snižuje mzdové náklady, zvyšuje konzistenci a umožňuje operátorům soustředit se na jiné úkoly v oblasti balení.

5. Aspekty certifikace: CE vs. UL
Při globálním nasazení zařízení se certifikační standardy stávají nejvyšší prioritou. Evropské trhy obvykle vyžadují certifikaci CE , která potvrzuje, že stroj splňuje požadavky na ochranu zdraví, bezpečnost a ochranu životního prostředí v rámci Evropského hospodářského prostoru. V Severní Americe je certifikace UL často měřítkem pro zajištění toho, aby zařízení splňovalo normy požární bezpečnosti a elektrické normy.
Úkoly certifikace UL:
-
Vysoké náklady a dlouhý proces: Získání certifikace UL může být pro výrobce drahé a časově náročné, zejména pokud se jedná o zakázkové nebo specializované stroje.
-
Praktický přístup: Mnoho dodavatelů vyrábí své stroje podle norem UL, ale nežádá přímo o certifikaci UL v zemi výroby. Místo toho dodávají stroje do Spojených států nebo Kanady, kde místní zkušební laboratoře dokončí proces certifikace pro koncového zákazníka. Tento přístup může být nákladově efektivnější, zejména pro podniky, které neplánují velkoobjemový export strojů.
Pro koncové uživatele v Severní Americe je stále vhodné spolupracovat s dodavateli, kteří rozumí směrnicím UL a mohou dodat stroje, které snadno projdou kontrolami UL. Zajištěním shody během fáze návrhu lze výrazně zkrátit celkovou dobu potřebnou k dosažení konečného označení UL na místě.
6. Závěr: Směrem k efektivnější a globálně připravené páskovací lince
Návrh a integrace pneumatického páskovacího stroje zahrnuje pečlivé zvážení požadavků na přívod vzduchu, komunikaci s externími nebo interními PLC, požadovanou úroveň automatizace a potenciální certifikační cesty. Zaměřením se na tyto technické prvky od samého počátku se společnosti mohou vyhnout běžným nástrahám, jako je nedostatečný tlak vzduchu, nesprávné načasování signálu nebo problémy s dodržováním předpisů.
Kromě toho, jako součást širší iniciativy Průmysl 4.0 nebo inteligentní továrna, mohou být páskovací stroje integrovány do větších platforem MES (Manufacturing Execution Systems) nebo ERP (Enterprise Resource Planning). To umožňuje v reálném čase sledovat frekvenci páskování, využití materiálu a stav stroje, což zase umožňuje prediktivní údržbu a optimalizované plánování výroby.
Stručně řečeno, dobře zvolené řešení páskování není jen o bezpečném páskování produktů – jde o vytvoření bezproblémového, efektivního a datově řízeného provozu. Při zohlednění detailů pneumatického návrhu, nuancí komunikace PLC, možností automatizace a globálních certifikačních standardů mohou podniky implementovat systém, který podporuje současné potřeby a zůstává adaptabilní pro budoucí růst.
Pro ty, kteří chtějí zůstat v popředí technologie průmyslového balení, je klíčovým strategickým krokem výběr robustního pneumatického páskovacího stroje, který je v souladu s normami UL (nebo požadavky CE v Evropě). Ať už jsou plně automatizovaná nebo poloautomatizovaná, tato řešení mohou výrazně snížit nároky na pracovní sílu a zároveň zlepšit konzistenci a propustnost balení. Pokud právě zvažujete možnosti nebo plánujete instalaci nové balicí linky, zvažte konzultaci s dodavatelem páskovacího stroje, který má zkušenosti jak v pneumatických systémech, tak v globálních certifikačních procesech. To zajišťuje nejen hladkou fázi uvádění do provozu, ale také pozici vašeho provozu pro trvalý úspěch na stále více konkurenčních trzích.