Jak identifikovat a opravit běžné problémy při spouštění linky na balení ocelových svitků

Úvod: Zajištění hladkého spuštění vaší balicí linky
Implementace nové nebo modernizované balicí linky ocelových svitků představuje velkou investici do provozní efektivity a kapacity. Počáteční fáze spouštění – proces uvádění do provozu – je však často plná výzev. Neočekávané problémy během tohoto kritického období mohou vést k nákladným zpožděním, ohrozit kvalitu výrobků, ovlivnit bezpečnost a vést k nepředvídaným prostojům.
Pro bezproblémový přechod na plnou výrobu je klíčové jasné pochopení běžných problémů při spouštění a zvládnutí účinných technik řešení problémů. Tato příručka poskytuje praktické a instruktážní poznatky o identifikaci a řešení typických problémů, které se vyskytují během uvádění do provozu automatizovaných systémů balení ocelových svitků , a to v souladu s osvědčenými postupy v oboru a se zaměřením na provozní excelenci.
1. Pochopení základních komponentů balicích linek ocelových svitků
Než se pustíme do řešení problémů, je nezbytné pochopit základní komponenty a typický pracovní postup balicí linky ocelových svitků . Tyto sofistikované, integrované systémy se obvykle skládají z několika klíčových stanic:
- Dopravníkové systémy: Páteř linky, přepravující svitky mezi různými provozními fázemi. Patří sem poháněné válečkové dopravníky, řetězové dopravníky a potenciálně i systémy s krokovými nosníky.
- Stanice pro přípravu cívek: Tyto jednotky připravují cívku k balení. Mezi příklady patří:
- Naklápěče/vyklápěče cívek: Orientujte cívku z pohledu očí k obloze do pohledu k horizontu nebo naopak.
- Středící zařízení: Před vstupem do dalších stanic se ujistěte, že je cívka správně umístěna.
- Čisticí/mazací jednotky (volitelné): V případě potřeby připravte povrch cívky.
- Balící stroje: Naneste ochranné vrstvy, jako je strečová fólie, papír s VCI (těkavými inhibitory koroze) nebo plastová fólie po obvodu cívky a/nebo skrz očko.
- Páskovací stroje: Cívku zajistěte ocelovými nebo PET (polyesterovými) páskami, které se nanášejí po obvodu nebo radiálně (skrz očko).
- Stohovací a paletizační jednotky: Automaticky stohujte menší svitky nebo umístěte hotové svitky na palety pro skladování nebo přepravu.
- Řídicí systémy (PLC - programovatelný logický automat): Mozek operace, koordinující načasování, sled a činnosti všech mechanických součástí, senzorů a bezpečnostních zařízení. Rozhraní člověk-stroj (HMI) zajišťují ovládání a monitorování operátorem.
Složitá povaha těchto automatizované balicí systémy znamená, že i drobné chyby v konfiguraci nebo poruchy komponent se mohou hromadit a způsobovat značné narušení. Proto jsou pečlivé spouštěcí postupy a systematické odstraňování problémů naprosto zásadní.
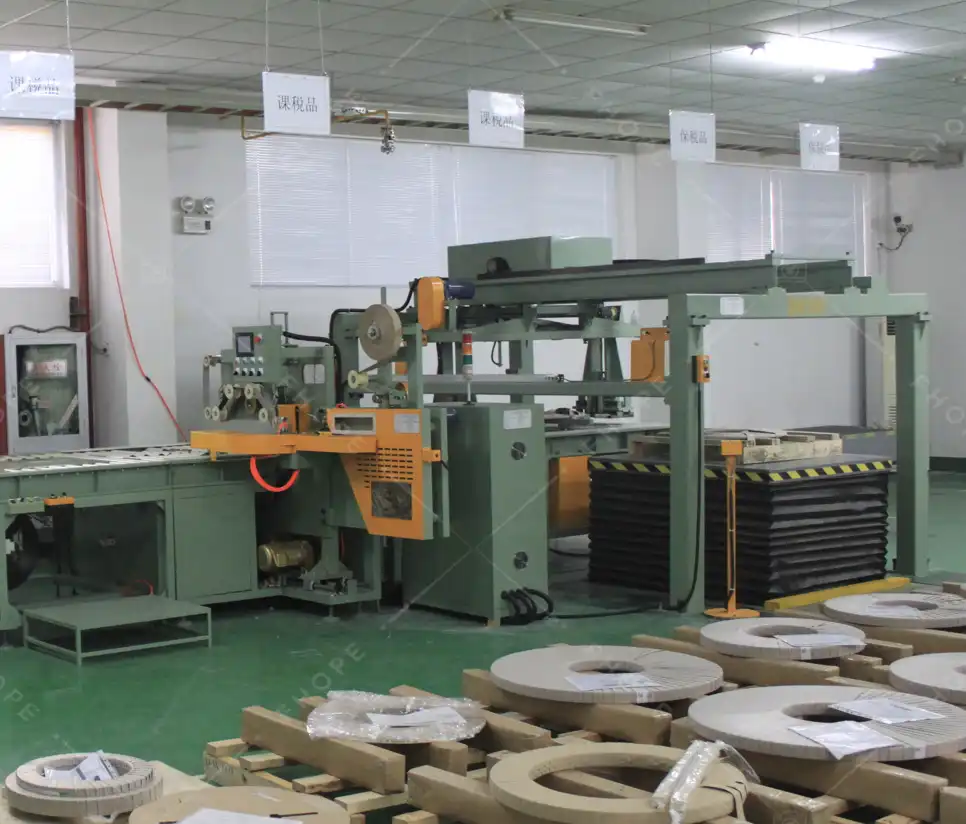
2. Běžné problémy s rozjezdem v oblasti balení ocelových svitků
Počáteční fáze uvedení do provozu a náběhu provozu často odhaluje několik předvídatelných problémů. Příprava na jejich rychlou diagnostiku a řešení může drasticky zkrátit dobu uvedení do provozu, zabránit poškození zařízení nebo produktu a zabránit vzniku dlouhodobé provozní neefektivnosti. Mezi klíčové často pozorované problémy patří:
- Problémy s přepravou a zarovnáním cívek: Nesprávné vystředění, zkosení nebo zasekávání dopravníků.
- Poruchy balicího stroje: Trhání fólie, nerovnoměrné nanášení, nesprávné napětí nebo závady stroje.
- Problémy s aplikací páskování: Nesprávné napětí (příliš vysoké/nízké), vadné spoje/sváry nebo zaseknutí pásky.
- Chyby senzorů a detekce: Nesprávné zarovnání, nesprávná kalibrace, nečistoty/překážky nebo vadné senzory způsobující chyby sekvence nebo zastavení.
- Napájení a elektrická nestabilita: Kolísání nebo přerušení napětí ovlivňující výkon a řídicí systémy.
- Poškození při manipulaci s cívkou: Problémy, k nimž dochází během nakládky/vykládky, způsobují promáčkliny nebo poškození hran před balením.
- Přehřátí součástek: Motory, převodovky nebo elektrické panely překračující teplotní limity.
- Neefektivita spotřeby materiálu: Nadměrné používání strečové fólie, VCI papíru nebo páskování.
- Chyby systémové integrace a komunikace: Chyby v signalizaci nebo „handshakes“ mezi různými stroji nebo moduly řízenými PLC.
Pojďme se podrobně podívat na každý z těchto běžných problémů při zakládání firem a nastínit efektivní a praktická řešení.
3. Problém 1: Nesprávné vyrovnání cívek a jejich přeprava na dopravnících
Problém: Jedním z nejčastějších problémů při spouštění je, že se cívky při pohybu po dopravníkovém systému nedaří správně vycentrovat nebo udržet vyrovnání . Nesprávné vyrovnání může vést k:
- Zasekávání na následných stanicích (obalování, páskování).
- Poškození okrajů nebo povrchů cívek.
- Nepřesná nebo neúplná aplikace obalu.
- Chybné odečty senzorů způsobující falešné zastavení.
Řešení:
- Ověření a kalibrace polohovacích senzorů:
- Zajistěte, aby všechny fotoelektrické, přibližovací nebo laserové senzory zodpovědné za detekci přítomnosti a polohy cívky byly čisté, bezpečně namontované ve správném úhlu a vzdálenosti a přesně kalibrované pro celý rozsah zpracovávaných průměrů a šířek cívky.
- Pečlivě dodržujte kalibrační postupy specifické pro výrobce.
- Kontrola a seřízení mechanických vodítek:
- Zkontrolujte vodicí lišty, boční válečky a automatická centrovací ramena/zařízení. Ujistěte se, že jsou přesně nastaveny pro rozměry zpracovávané cívky.
- Ověřte plynulý mechanický pohyb bez zasekávání nebo překážek. V případě potřeby promažte otočné body.
- Optimalizace rychlosti a přechodů dopravníku:
- Zkontrolujte a upravte rychlost jednotlivých dopravník sekce pro zajištění plynulých a synchronizovaných přechodů. Neshody, zejména během zón zrychlení nebo zpomalení (jako je vjezd/výjezd strojů), mohou způsobit posunutí nebo zkosení cívek.
- Během počátečního testování zvažte mírně nižší rychlosti, dokud se nepotvrdí seřízení.
- Postupy pro kontrolu nakládání cívek:
- Zajistěte, aby metoda použitá k nakládání svitků na počáteční úsek dopravníku (např. jeřáb, vozík na svitky) umisťovala svitků konzistentně blízko středové osy. Nekonzistentní počáteční umístění zhoršuje problémy s vyrovnáním v následném úseku.
4. Problém 2: Poruchy balicího stroje a problémy s fólií
Problém: Stroj na ovíjení cívek nanáší primární ochrannou vrstvu. Problémy se spouštěním se často projevují jako:
- Nerovnoměrné napnutí obalu: Vede k volným nebo příliš těsným šátkům.
- Časté trhání fólie nebo nadměrné zvrásnění: Narušení integrity bariéry.
- Neúplné pokrytí cívky: Ponechání částí cívky odkrytých.
- Zasekávání stroje: Způsobeno problémy s podáváním filmu nebo mechanickými problémy.
- Špatné utěsnění konce fólie: Nechání obalu rozmotat se.
Tyto problémy přímo ohrožují ochrannou bariéru proti vlivům prostředí (vlhkost, prach) a poškození způsobenému fyzickou manipulací.
Řešení:
- Proveďte důkladné předprovozní kontroly:
- Důkladně zkontrolujte vozík fólie, předpínací válce (pokud jsou k dispozici), upínací mechanismy fólie, řezací jednotky a tepelné svářečky (pokud jsou použity).
- Ujistěte se, že všechny součásti jsou čisté, bez nečistot, zbytků starého lepidla nebo kousků roztržené fólie.
- Potvrďte správné vložení filmu:
- Zkontrolujte, zda je role strečové fólie nebo papíru VCI správně vložena podle specifikací stroje, a věnujte zvýšenou pozornost směru odvíjení a správnému provlečení všemi válečky a vodítky.
- Kalibrace a úprava nastavení napětí:
- Přesně kalibrujte balicí napětí na základě charakteristik cívky (hmotnost, průměr, citlivost povrchu) a konkrétního typu a tloušťky použitého balicího materiálu.
- Proveďte několik zkušebních ovinutí vzorku nebo nekritických cívek, sledujte výsledky a provádějte jemné úpravy. Nezapomeňte: nadměrné napětí způsobuje trhliny a možné poškození cívky; nedostatečné napětí má za následek uvolněnou a neúčinnou ochranu.
- Ověřte poměr předběžného natažení (u strečových balicích strojů):
- Ujistěte se, že nastavení předběžného natažení přesně odpovídá specifikovaným vlastnostem fólie. Nadměrné natažení fólii oslabuje a zvyšuje její náchylnost k trhání; nedostatečné natažení plýtvá materiálem. Ověřte skutečně dosažené natažení.
- Údržba mechanických součástí:
- Promažte válečky, ložiska, řetězy, ozubená kola a otočná ramena podle plánu údržby výrobce s použitím doporučených maziv. Tím se zabrání zadření, sníží se tření a zajistí se hladký a konzistentní provoz.
5. Problém 3: Nesprávné napnutí pásky a selhání těsnění
Problém: Aplikace správného napnutí pásky pomocí páskovacího stroje je zásadní pro integritu cívky během manipulace a přepravy. Mezi běžné problémy při spouštění patří:
- Nadměrné napětí: Může poškodit hrany cívky nebo její povrchovou úpravu, zejména u měkčích kovů (jako je hliník) nebo předem natřených/potažených výrobků. Může také způsobit její vysouvání.
- Nedostatečné napětí: Výsledkem jsou uvolněné popruhy, které nedokážou účinně upevnit cívku, což může vést k odvíjení, posunutí nákladu během přepravy nebo k bezpečnostním rizikům.
- Nekonzistentní napětí: Variace mezi popruhy nebo cykly.
- Vadné spoje/sváry pásků: Slabé klouby, které se pod zátěží lámou.
Řešení:
- Kalibrace napětí páskovací hlavy:
- Pečlivě upravte nastavení napětí na páskovací stroj hlava na základě:
- Typ cívky (materiál, tvrdost, povlak).
- Rozměry cívky (šířka, průměr) a hmotnost.
- Materiál pásky (ocel vs. PET) a rozměry (šířka, tloušťka).
- Řiďte se doporučeními výrobce a proveďte testy. Pro přesné měření použijte měřič napětí, pokud je k dispozici.
- Pečlivě upravte nastavení napětí na páskovací stroj hlava na základě:
- Provádějte zkušební cykly a kontroly:
- Připevněte několik testovacích cívek a pečlivě zkontrolujte výsledky. Zkontrolujte:
- Nadměrné prohlubně na okrajích cívky.
- Bezpečnostní popruh (nelze jej snadno pohnout ani uvolnit).
- Konzistentní napětí po celém obvodu.
- Jemně dolaďte nastavení, dokud nedosáhnete optimální rovnováhy mezi bezpečností a neškodným tlakem.
- Připevněte několik testovacích cívek a pečlivě zkontrolujte výsledky. Zkontrolujte:
- Ověřte mechanismus podávání a svařování pásky:
- Ujistěte se, že páska hladce prochází z odvíječe vodítky do hlavy, aniž by se zasekávala nebo kroutila.
- Kriticky prozkoumejte těsnicí mechanismus (např. třecí svar u PET, zářezový nebo beztěsnicí spoj u oceli). Ujistěte se, že funguje správně a konzistentně vytváří pevné a spolehlivé spoje vystředěné na překrývajících se koncích pásky. Nesprávně zarovnané nebo neúplné těsnění jsou častými místy selhání. Těsnicí komponenty pravidelně čistěte.
- Zajistěte specifické školení operátorů:
- Proškolte operátory, jak správně interpretovat požadavky na páskování pro různé produkty, jak vhodně upravit nastavení napětí v rámci definovaných limitů a jak vizuálně identifikovat známky přetížení i nedostatečného napnutí, jakož i vadné utěsnění.

balicí linka automatického stroje na lisování a páskování cívek drátu1 6. Problém 4: Problémy s nesprávným zarovnáním senzorů, kalibrací a detekcí
- Proškolte operátory, jak správně interpretovat požadavky na páskování pro různé produkty, jak vhodně upravit nastavení napětí v rámci definovaných limitů a jak vizuálně identifikovat známky přetížení i nedostatečného napnutí, jakož i vadné utěsnění.
Problém: Moderní automatizované balicí linky se pro klíčové funkce silně spoléhají na síť senzorů (fotoelektrických, přibližovacích, indukčních, laserových, ultrazvukových):
- Detekce přítomnosti/nepřítomnosti cívky.
- Potvrzení polohy a rozměrů cívky.
- Operace sekvenčního stroje.
- Zajištění bezpečnostních zámků.
Problémy se spouštěním často pramení z špatně seřízené senzory, nesprávné nastavení citlivosti nebo neúspěšná kalibrace, což vede k provozním zastavením, vynechání procesních kroků, potenciálním kolizím mezi zařízením a cívkami nebo nepřesným balicím cyklům.
Řešení:
- Provádějte systematické kontroly senzorů:
- Během uvádění do provozu a spuštění fyzicky ověřte polohu, montážní úhel, vyrovnání a provozní stav každý senzoru s výkresy stroje a funkčními specifikacemi.
- Použijte zarovnávací nástroje nebo přípravky, pokud je výrobce dodává.
- Udržujte čistotu senzoru:
- Prach, olej, mastnota, voda nebo nečistoty hromadící se na čočkách, plochách nebo reflektorech senzorů mohou blokovat snímací paprsek nebo ovlivnit detekční charakteristiky. Pravidelně čistěte, zejména v prašném nebo mastném prostředí.
- Proveďte kalibrační postupy:
- Pečlivě dodržujte dokumentované postupy výrobce pro kalibraci senzorů, zejména těch, které měří vzdálenost, polohu nebo vyžadují specifické nastavení citlivosti (např. fotoelektrické čočky s potlačením pozadí).
- Mějte na paměti, že faktory prostředí (jako je nadměrné okolní světlo u optických senzorů nebo změny teploty u některých typů) mohou po počátečním nastavení vyžadovat rekalibraci.
- Zajistěte bezpečné a stabilní upevnění:
- Ověřte, zda jsou všechny senzory a jejich montážní konzoly bezpečně upevněny. Vibrace stroje během provozu jsou běžnou příčinou, která časem způsobuje vychýlení senzorů z osy.
- Zvažte přidání ochranných krytů nebo krytů v oblastech, kde jsou senzory náchylné k náhodnému nárazu nebo silnému znečištění.
7. Problém 5: Nekonzistentní napájení a elektrické problémy
Problém: Elektrické srdce balicí linky je citlivé na kvalitu napájení zařízení . Mezi problémy, které se mohou vyskytnout během spouštění, patří:
- Poklesy napětí způsobující ztrátu točivého momentu motorů nebo poruchy regulátorů.
- Napěťové přepětí (špičky) potenciálně poškozující citlivé elektronické součástky.
- Krátkodobé výpadky napájení vedoucí k neočekávanému zastavení stroje, ztrátě pozice programu PLC nebo poškození dat.
- Elektrický šum ruší řídicí signály.
Ty se mohou projevovat jako náhodné zastavení, obtížně diagnostikovatelné závady a zkrácená životnost zařízení.
Řešení:
- Posouzení kvality energie u zdroje:
- Ověřte, zda vstupní napájení balicí linky splňuje specifikace výrobce zařízení ohledně stability a tolerance napětí.
- Pokud existuje podezření na kolísání, použijte během spouštění dočasně zařízení pro monitorování kvality energie a identifikujte povahu (poklesy, přepětí, posuny frekvence) a načasování poruch.
- Instalace zařízení pro úpravu energie:
- Pro kritické řídicí systémy (PLC, HMI, průmyslové PC) nainstalujte nepřerušitelné zdroje napájení (UPS) schopný překonat krátké výpadky a filtrovat hluk.
- Pokud jsou zjištěny významné nebo časté kolísání napětí, zvažte použití stabilizátorů napětí, síťových tlumivek nebo regulátorů výkonu pro celou linku nebo citlivé pohony/motory.
- Zkontrolujte elektrické připojení a zapojení:
- Důkladně zkontrolujte všechna připojení napájecích a řídicích vodičů, svorky v ovládacích panelech, rozvodných krabicích a u motorů/zařízení. Ujistěte se, že jsou správně dimenzovány, bezpečně utaženy (utaženy dle specifikace) a nevykazují žádné známky poškození, koroze nebo přehřátí. Uvolněná spojení jsou běžným zdrojem poklesů napětí a občasných poruch.
- Poraďte se s odborníky na průmyslovou elektrotechniku:
- Pokud problémy s kvalitou elektrické energie přetrvávají nebo mají původ v širší elektrické infrastruktuře zařízení, poraďte se s kvalifikovanými průmyslovými elektrikáři nebo specialisty na kvalitu elektrické energie, aby diagnostikovali a provedli nezbytné modernizace nebo opravy.
8. Problém 6: Nesprávná manipulace s cívkami během nakládání a vykládání
Problém: K poškození cívky často dochází ještě předtím, než se cívka dostane na automatizovanou balicí linku, nebo až po jejím opuštění. Nesprávná manipulace během nakládání na linku (jeřábem, vysokozdvižným vozíkem, vozíkem na cívky) nebo vykládání/skladování může způsobit:
- Promáčkliny na těle cívky nebo na hranách.
- Poškození hran (zvlnění, přehyby).
- Teleskopické (vnitřní obaly se posouvají vzhledem k vnějším obalům).
- Povrchové škrábance nebo znečištění.
Toto již existující poškození nejen ovlivňuje kvalitu konečného výrobku, ale může také narušit schopnost balicí linky správně manipulovat s cívkou a zpracovávat ji (např. poškozené okraje zachycující se na dopravnících nebo balicích strojích).
Řešení:
- Zavést a prosazovat standardizované postupy manipulace:
- Vypracovat jasné a zdokumentované postupy pro zvedání, přepravu a umisťování ocelové svitky.
- Zajistěte důkladné školení pro zúčastněný personál (jeřábníky, řidiče vysokozdvižných vozíků, nakladače na linii) s důrazem na správné používání vhodných zdvihacích zařízení (např. C-háky, vertikální zvedáky s oky pro svitky, polstrované vidle, kleště pro svitky). Specifikujte bezpečné rychlosti a techniky manipulace.
- Nařizování používání ochranných materiálů:
- Během manipulace, přepravy a dočasného skladování vyžadujte použití ochranných materiálů, jako jsou podložky pod cívky (podlahové podložky, podložky pod sedla), chrániče hran (plastové nebo dřevovláknité desky) nebo prokládací materiály, aby se zabránilo kontaktu kovů s kovem a absorbovaly nárazy.
- Vyhodnoťte možnosti automatizovaného nakládání/vykládání:
- Pokud je to proveditelné a odůvodněné objemem/frekvencí, zvažte integraci automatizované systémy nakládání cívek (např. automaticky naváděná vozidla (AGV), kyvadlové vozíky, robotické nakladače), které zajišťují šetrné, přesné a opakovatelné umisťování na vstupní dopravník balicí linky, čímž minimalizují lidské chyby a potenciální poškození.
- Proveďte kontrolu předběžného nakládání cívek:
- Zaveďte rychlou vizuální kontrolu před Na linku se naloží cívka. To umožňuje operátorům identifikovat významná již existující poškození, která by mohla způsobit problémy se zpracováním nebo by měla být zdokumentována pro účely kontroly kvality.
9. Problém 7: Přehřívání motorů, převodovek a elektrických součástí
Problém: Během intenzivního spouštění, testování a počátečních fází výroby může být zařízení vystaveno velkému tlaku. To může vést k problémům s přehříváním v:
- Elektromotory (zejména pohony dopravníků, motory otáčení baličky, motory páskovací hlavy).
- Převodovky a reduktory.
- Hydraulické agregáty (pokud jsou použity).
- Elektrické rozvaděče a panely (kvůli pohonům, PLC, napájecím zdrojům).
Přehřátí zhoršuje izolaci součástí, způsobuje nežádoucí vypínání ochranných zařízení, výrazně snižuje životnost zařízení a může vést k náhlým a neočekávaným vypnutím.
Řešení:
- Zajistěte dostatečné větrání a chlazení:
- Ověřte, zda všechny motory, převodovky a elektrické skříně mají dostatečné proudění vzduchu pro chlazení.
- Zkontrolujte, zda chladicí ventilátory (na motorech, ve skříních) fungují, otáčejí se správným směrem a nejsou zablokované.
- Zajistěte, aby větrací otvory a filtry na elektrických skříních byly čisté a umožňovaly volnou výměnu vzduchu. Neblokujte proudění vzduchu kolem zařízení.
- Provozní teploty monitoru:
- Během počátečních spouštění a při zatížení používejte bezkontaktní infračervené teploměry nebo termokamery k monitorování teplot motorů, ložisek, převodovek, hydraulických nádrží a klíčových součástí v elektrických rozvaděčích (pohony, transformátory, stykače).
- Stanovte základní teploty a prozkoumejte všechny komponenty, které se výrazně zahřívají, než se očekávalo, nebo překračují limity výrobce.
- Ověřte hladiny a typy maziva:
- Ujistěte se, že převodovky a ložiska jsou naplněny správným typem a množstvím maziva podle pokynů výrobce. Nedostatečné nebo nesprávné mazání dramaticky zvyšuje tření a výsledné teplo. Dodržujte přesně doporučený mazací plán.
- Kontrola mechanického vázání a přetížení:
- Ujistěte se, že motory nepracují trvale v přetíženém stavu. Zkontrolujte mechanické problémy za dopravníkem, které by mohly zvýšit zatížení, jako je například nesprávné vyrovnání dopravníku, selhání ložisek nebo nesprávné nastavení stroje způsobující nadměrný odpor.
- Potvrďte funkčnost tepelné ochrany:
- Ověřte, zda jsou tepelná relé motoru, termistory (pokud jsou namontovány) a systémy sledování teploty frekvenčního měniče (VFD) správně nastaveny podle údajů na štítku motoru a zda správně fungují, aby chránily zařízení před tepelným poškozením.

stroj na balení cívek z nerezové oceli line1 10. Problém 8: Neefektivní spotřeba obalových materiálů
- Ověřte, zda jsou tepelná relé motoru, termistory (pokud jsou namontovány) a systémy sledování teploty frekvenčního měniče (VFD) správně nastaveny podle údajů na štítku motoru a zda správně fungují, aby chránily zařízení před tepelným poškozením.
Problém: Nesprávné nastavení stroje nebo neoptimální volba parametrů během spouštění může vést k nadměrné spotřebě balicích materiálů, jako je strečová fólie, VCI papír nebo páskování. To přímo zvyšuje provozní náklady a generuje zbytečný průmyslový odpad, aniž by se proporcionálně zlepšila ochrana cívky.
Řešení:
- Optimalizace parametrů balicího stroje:
- Systematicky dolaďovat nastavení balicího stroje k dosažení bezpečného utěsnění s minimální spotřebou materiálu. Mezi klíčové parametry patří:
- Počet šátků (horní, spodní, tělové vrstvy).
- Procento překrytí filmu mezi vrstvami.
- Poměr předběžného natažení (dosažení maximálního natažení bez ohrožení integrity fólie).
- Napětí v obalu (dostatečné k pevnému udržení vrstev bez stlačení cívky).
- Rychlost vozíku filmu v poměru k rychlosti otáčení.
- Systematicky dolaďovat nastavení balicího stroje k dosažení bezpečného utěsnění s minimální spotřebou materiálu. Mezi klíčové parametry patří:
- Vyberte vhodné obalové materiály:
- Ujistěte se, že používáte strečovou fólii nebo jiný balicí materiál s vhodnou tloušťkou, pevností, odolností proti propíchnutí a schopností předepnutí, přizpůsobenou specifickým velikostem, hmotnosti a požadavkům na manipulaci s cívkou. Někdy může výkonnější (ale zpočátku dražší) fólie umožnit výrazně nižší spotřebu materiálu na cívku (méně ovinutí, vyšší průtažnost).
- Kalibrace systémů pro podávání fólie/pásky:
- Ověřte přesnost a konzistenci systému dávkování fólie. Zajistěte, aby předpínací válce byly čisté, volně se otáčely a spolehlivě dosahovaly nastaveného poměru předpínacího napětí.
- U páskování zkontrolujte, zda je délka podávání konzistentní a zda se během cyklu řezání/svařování plýtvá minimální množství pásky.
- Sledování a monitorování spotřeby materiálu:
- Implementujte systém pro sledování spotřeby materiálu na svitek, na směnu nebo na den během fáze spouštění a počáteční výroby. To vám umožní stanovit benchmarky, identifikovat trendy a kvantifikovat dopad optimalizačních snah. Stanovte si cíle pro efektivitu materiálu.
11. Problém 9: Chyby komunikace mezi integrovanými systémy
Problém: Moderní balicí linka na ocelové svitky není jen jeden stroj, ale síť propojených modulů komunikujících přes centrální PLC. Poruchy komunikace nebo chyby časování mezi PLC a různými stanicemi (např. dopravník nesignalizuje příchod svitku do baličky, páskovací zařízení nepotvrdí dokončení cyklu, aby umožnilo restartování dopravníku) jsou běžnými komplikacemi při spouštění. Tyto poruchy mohou způsobit:
- Neočekávané zastavení linky.
- Nesprávné operační sekvence.
- Možné kolize mezi pohyblivými částmi.
- Obtížně diagnostikovatelné občasné problémy.
Řešení:
- Ověřte síťovou kabeláž a připojení:
- Fyzicky zkontrolujte všechny síťové kabely (např. Ethernet/IP, Profinet, Profibus) a pevně zapojená komunikační spojení mezi hlavním PLC, vzdálenými I/O racky, HMI, senzory, pohony a jednotlivými řídicími jednotkami strojů.
- Ujistěte se, že všechny konektory jsou bezpečně usazeny, správně zakončeny, stíněny (je-li to nutné) a nevykazují žádné známky poškození nebo napětí. Zkontrolujte vedení kabelů, abyste se vyhnuli zdrojům elektromagnetického rušení.
- Systematicky testujte signály handshake:
- Během uvádění do provozu metodicky testujte klíčové signály „handshake“ mezi jednotlivými propojenými zařízeními. Například:
- Potvrďte, že předřazený dopravník vysílá signál „připraveno k příjmu cívky“.
- Před spuštěním cyklu ověřte, zda následný stroj přijímá signál „cívka v pozici“.
- Před spuštěním následného dopravníku se ujistěte, že stroj vyšle signál „cyklus dokončen“.
- Pro sledování těchto signálů v reálném čase použijte monitorovací software PLC nebo diagnostické obrazovky HMI.
- Během uvádění do provozu metodicky testujte klíčové signály „handshake“ mezi jednotlivými propojenými zařízeními. Například:
- Kontrola a ladění logiky PLC:
- Pečlivě prozkoumejte Programování PLC logika, která řídí komunikaci mezi stroji, řazení a blokování.
- Věnujte zvýšenou pozornost časovým parametrům (časovače, čítače), povoleným podmínkám a rutinám pro ošetření chyb spojeným s komunikačními signály. Ujistěte se, že logika je robustní a zohledňuje potenciální odchylky v dobách cyklu.
- Zajištění kompatibility softwaru/firmwaru:
- Ověřte, zda všechna inteligentní zařízení v síti (PLC, HMI, pohony, řídicí jednotky, inteligentní senzory) používají kompatibilní verze softwaru a firmwaru specifikované integrátorem linky nebo výrobci zařízení. Neshody verzí mohou někdy vést k jemným komunikačním nekompatibilitám.
- Využijte centralizované monitorovací nástroje:
- Využijte možnosti rozhraní člověk-stroj (HMI) nebo jakéhokoli nadřazeného systému SCADA (Supervisory Control and Data Acquisition) k monitorování stavu, provozního režimu a komunikačních spojení mezi různými částmi linky. Tyto systémy často poskytují diagnostické nástroje, které mohou pomoci rychle lokalizovat komunikační chyby.
12. Klíčová role školení operátorů v prevenci problémů při spouštění
Přehlíženo, ale zásadní: Snad nejdůležitějším faktorem, často podceňovaným, je kvalita a důkladnost školení obsluhy . Úspěšné spuštění a trvale efektivní provoz silně závisí na obsluze, která rozumí funkčnosti linky, potenciálním problémům a správným provozním postupům. Obsluha, která není obeznámena s nuancemi nového nebo modernizovaného automatizovaného balicího systému, s větší pravděpodobností udělá chyby, špatně interpretuje varování nebo neodhalí vznikající problémy dříve, než způsobí významné prostoje.
Řešení:
- Vypracujte komplexní školicí program:
- Poskytněte strukturované školení specifické pro danou roli, které zahrnuje:
- Sekvence a ovládací prvky obsluhy stroje.
- Pochopení a nastavení klíčových parametrů (napětí, rychlost, překrytí, receptury).
- Provádění běžných kontrol obsluhou (čištění, vizuální kontrola, základní mazání).
- Rozpoznávání běžných indikátorů závad a provádění základních kroků pro řešení problémů.
- Bezpečnostní postupy, blokování/označování (LOTO) a nouzové zastavení.
- Efektivní navigace a používání obrazovek HMI.
- Poskytněte strukturované školení specifické pro danou roli, které zahrnuje:
- Začleňte praktickou praxi:
- Vyhraďte obsluze dostatek času pod dohledem a praktického procvičování obsluhy zařízení během pozdějších fází uvádění do provozu a počátečních výrobních běhů. Teorii je třeba posílit praktickými zkušenostmi.
- Poskytněte jasnou a přístupnou dokumentaci:
- Zajistěte, aby operátoři měli snadný přístup k dobře napsaným, jasným a stručným provozním manuálům, standardním provozním postupům (SOP), stručným referenčním příručkám a vývojovým diagramům pro řešení problémů, nejlépe digitálně dostupným v HMI nebo na pracovních stanicích.
- Posílení postavení operátorů pro reakci na první úrovni:
- Zaškolte a autorizujte operátory k provádění drobných úprav, odstraňování běžných zaseknutých papírů (v souladu s bezpečnostními protokoly) a provádění základních, předdefinovaných úkolů řešení problémů. Tím se snižuje závislost na údržbářském personálu na jednoduchých problémech a prodlužuje se provozuschopnost.
- Podporovat neustálé učení a zpětnou vazbu:
- Nabízejte pravidelná opakovací školení a poskytujte aktualizace vždy, když se změní procesy, materiály nebo parametry zařízení. Povzbuzujte operátory, aby poskytovali zpětnou vazbu k postupům a možným vylepšením.
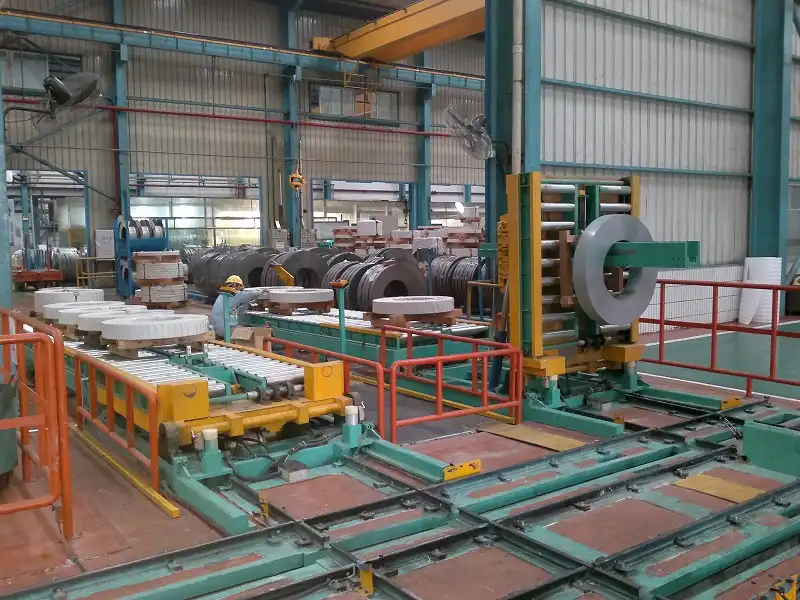
vertikální balicí linka cívek4 Závěr: Proaktivní strategie pro úspěšné spuštění balicí linky
- Nabízejte pravidelná opakovací školení a poskytujte aktualizace vždy, když se změní procesy, materiály nebo parametry zařízení. Povzbuzujte operátory, aby poskytovali zpětnou vazbu k postupům a možným vylepšením.
Uvedení nové nebo modernizované balicí linky ocelových svitků do provozu nevyhnutelně zahrnuje překonávání potenciálních překážek. Proaktivní, systematický a detailně orientovaný přístup však může výrazně zmírnit četnost a dopad běžných problémů při spouštění.
Úspěch závisí na několika klíčových pilířích:
- Pečlivé nastavení a kalibrace: Zajištění správné konfigurace všech mechanických součástí, senzorů a řídicích parametrů od samého začátku.
- Důkladné testování a validace: Provádění simulovaných a reálných produktových testů za účelem ověření funkčnosti, sekvence a výkonu za různých podmínek.
- Komplexní školení operátorů: Vybavení týmu znalostmi a dovednostmi pro efektivní a bezpečný provoz linky.
- Robustní ověření komunikace: Zajištění bezproblémové interakce mezi všemi integrovanými komponentami systému.
Dále je zásadní zavést přísné preventivní údržbářské postupy hned od prvního dne, provádět pečlivé monitorování během počáteční provozní fáze a podporovat kulturu spolupráce, kde se provozovatelé cítí oprávněni včas identifikovat a hlásit problémy.
Řešení potenciálních problémů, jako je špatné vyrovnání cívek, chyby v balení a páskování, chyby senzorů, elektrická nestabilita a závady v komunikaci systému, přímo během spouštění nejen zajišťuje plynulejší proces uvádění do provozu, ale také pokládá pevný základ pro dlouhodobou spolehlivost, efektivitu, bezpečnost a optimální výkon vašeho cenného automatizovaného balicího systému . Investice potřebného času a zdrojů do správné fáze spouštění je přímou investicí do prevence nákladných budoucích prostojů, vad kvality a provozních problémů.