Skutečné náklady na vlastnictví: Faktoring údržby a prostojů na linkách na balení ocelových svitků
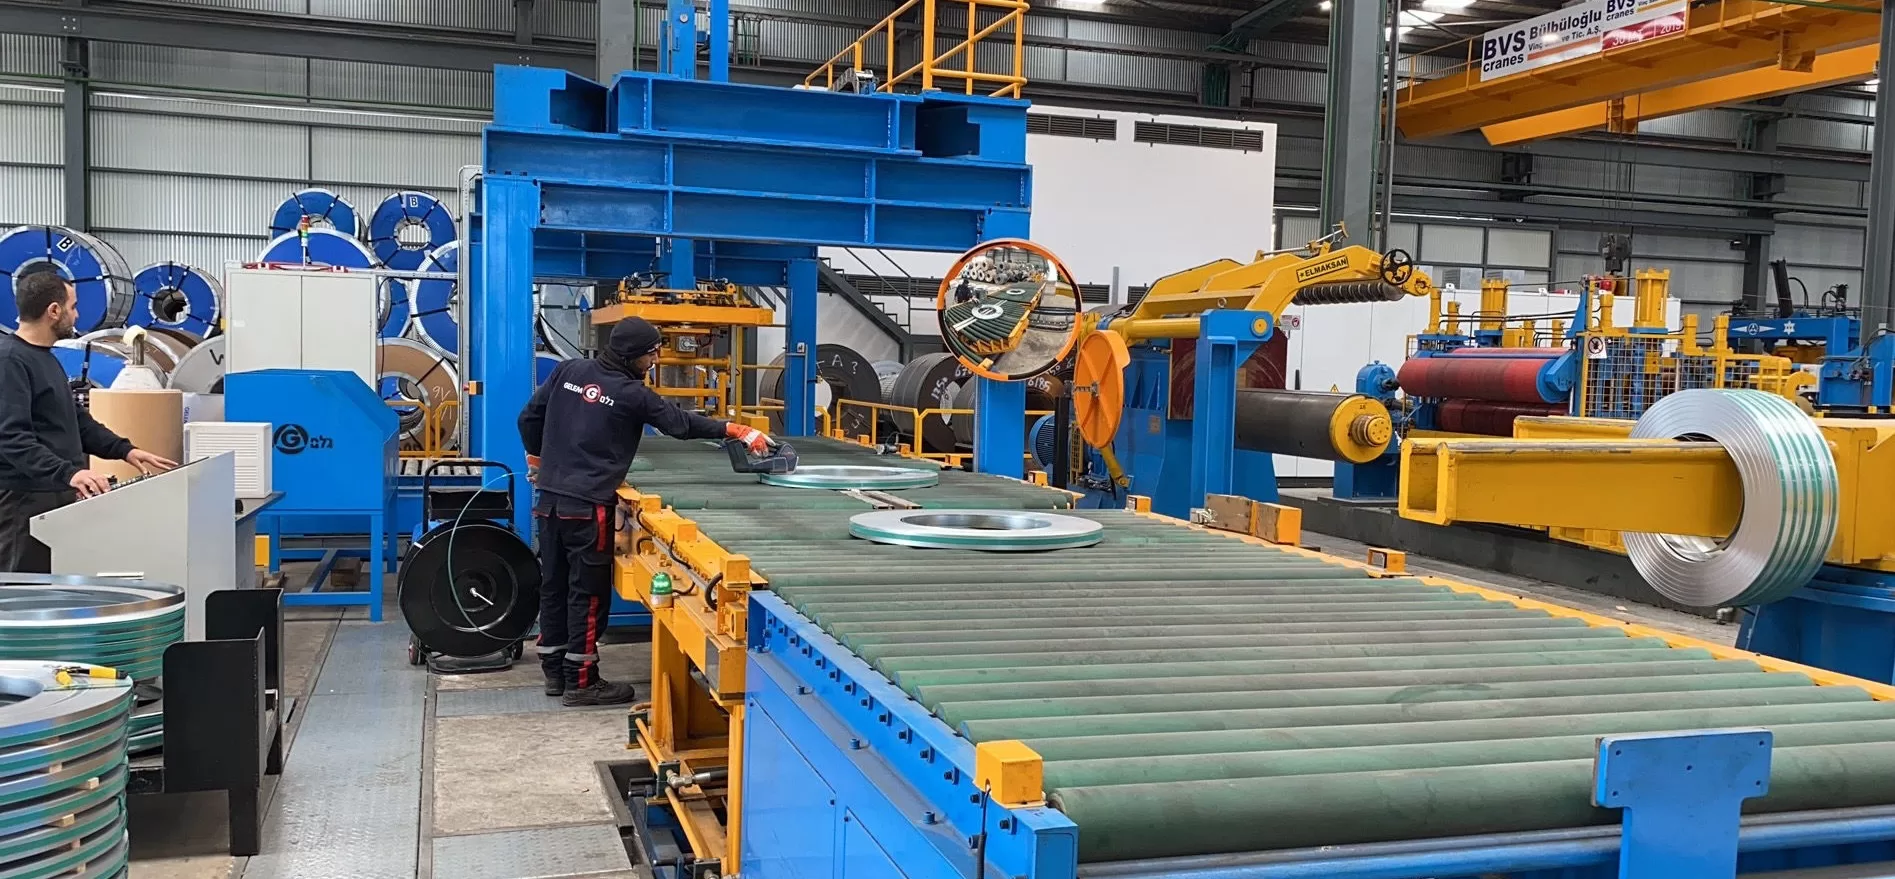
Pořízení balicí linky na ocelové svitky představuje pro podniky v těžké výrobě a logistice významný kapitálový výdaj. Zatímco počáteční kupní cena je primárním faktorem, pochopení skutečných nákladů na vlastnictví (TCO) je zásadní pro dlouhodobý provozní úspěch. Během životnosti zařízení se mohou hromadit často přehlížené náklady spojené s údržbou a provozními prostoji, což významně ovlivňuje produktivitu a celkovou ziskovost.
Tento článek poskytuje hloubkovou analýzu toho, jak plány údržby, neočekávané poruchy zařízení a následné prostoje přispívají k celkovým provozním nákladům balicí linky ocelových svitků. Důkladným prozkoumáním těchto kritických faktorů mohou podniky činit informovanější investiční rozhodnutí a optimalizovat hodnotu plynoucí z aktiv svých balicích linek.
1. Jaké jsou skutečné náklady na vlastnictví (TCO)?
Skutečné náklady na vlastnictví (TCO) zahrnují celkové náklady spojené s pořízením, provozem a údržbou zařízení po celou dobu jeho životnosti a sahají daleko za původní kupní cenu. U balicí linky ocelových svitků musí komplexní výpočet TCO zahrnovat:
- Počáteční investiční náklady: Počáteční náklady na pořízení strojního zařízení a související náklady na instalaci (základy, inženýrské sítě, integrace).
- Náklady na údržbu: Výdaje spojené s běžnou údržbou, náhradními díly, mazáním, kalibrací a implementací programů preventivní údržby.
- Náklady na prostoje: Kvantifikovatelné ztráty v tržbách a produktivitě, ke kterým dochází, když je balicí linka mimo provoz v důsledku plánovaných nebo neplánovaných odstávek.
- Spotřeba energie: Průběžné náklady na elektřinu, stlačený vzduch nebo jiné energie potřebné k provozu zařízení.
- Provozní efektivita: Jak efektivně se stroj integruje do stávajícího pracovního postupu a jaký je to dopad na propustnost, požadavky na pracovní sílu a spotřebu materiálu.
- Náklady na školení: Výdaje spojené se školením operátorů a údržbářského personálu.
- Náklady na konec životnosti: Potenciální náklady na vyřazení z provozu nebo likvidaci zařízení.
Zaměření se na tyto náklady životního cyklu , spíše než pouze na počáteční cenu, umožňuje firmám předvídat budoucí výdaje, vyhnout se neočekávané finanční zátěži a v konečném důsledku maximalizovat návratnost investic.
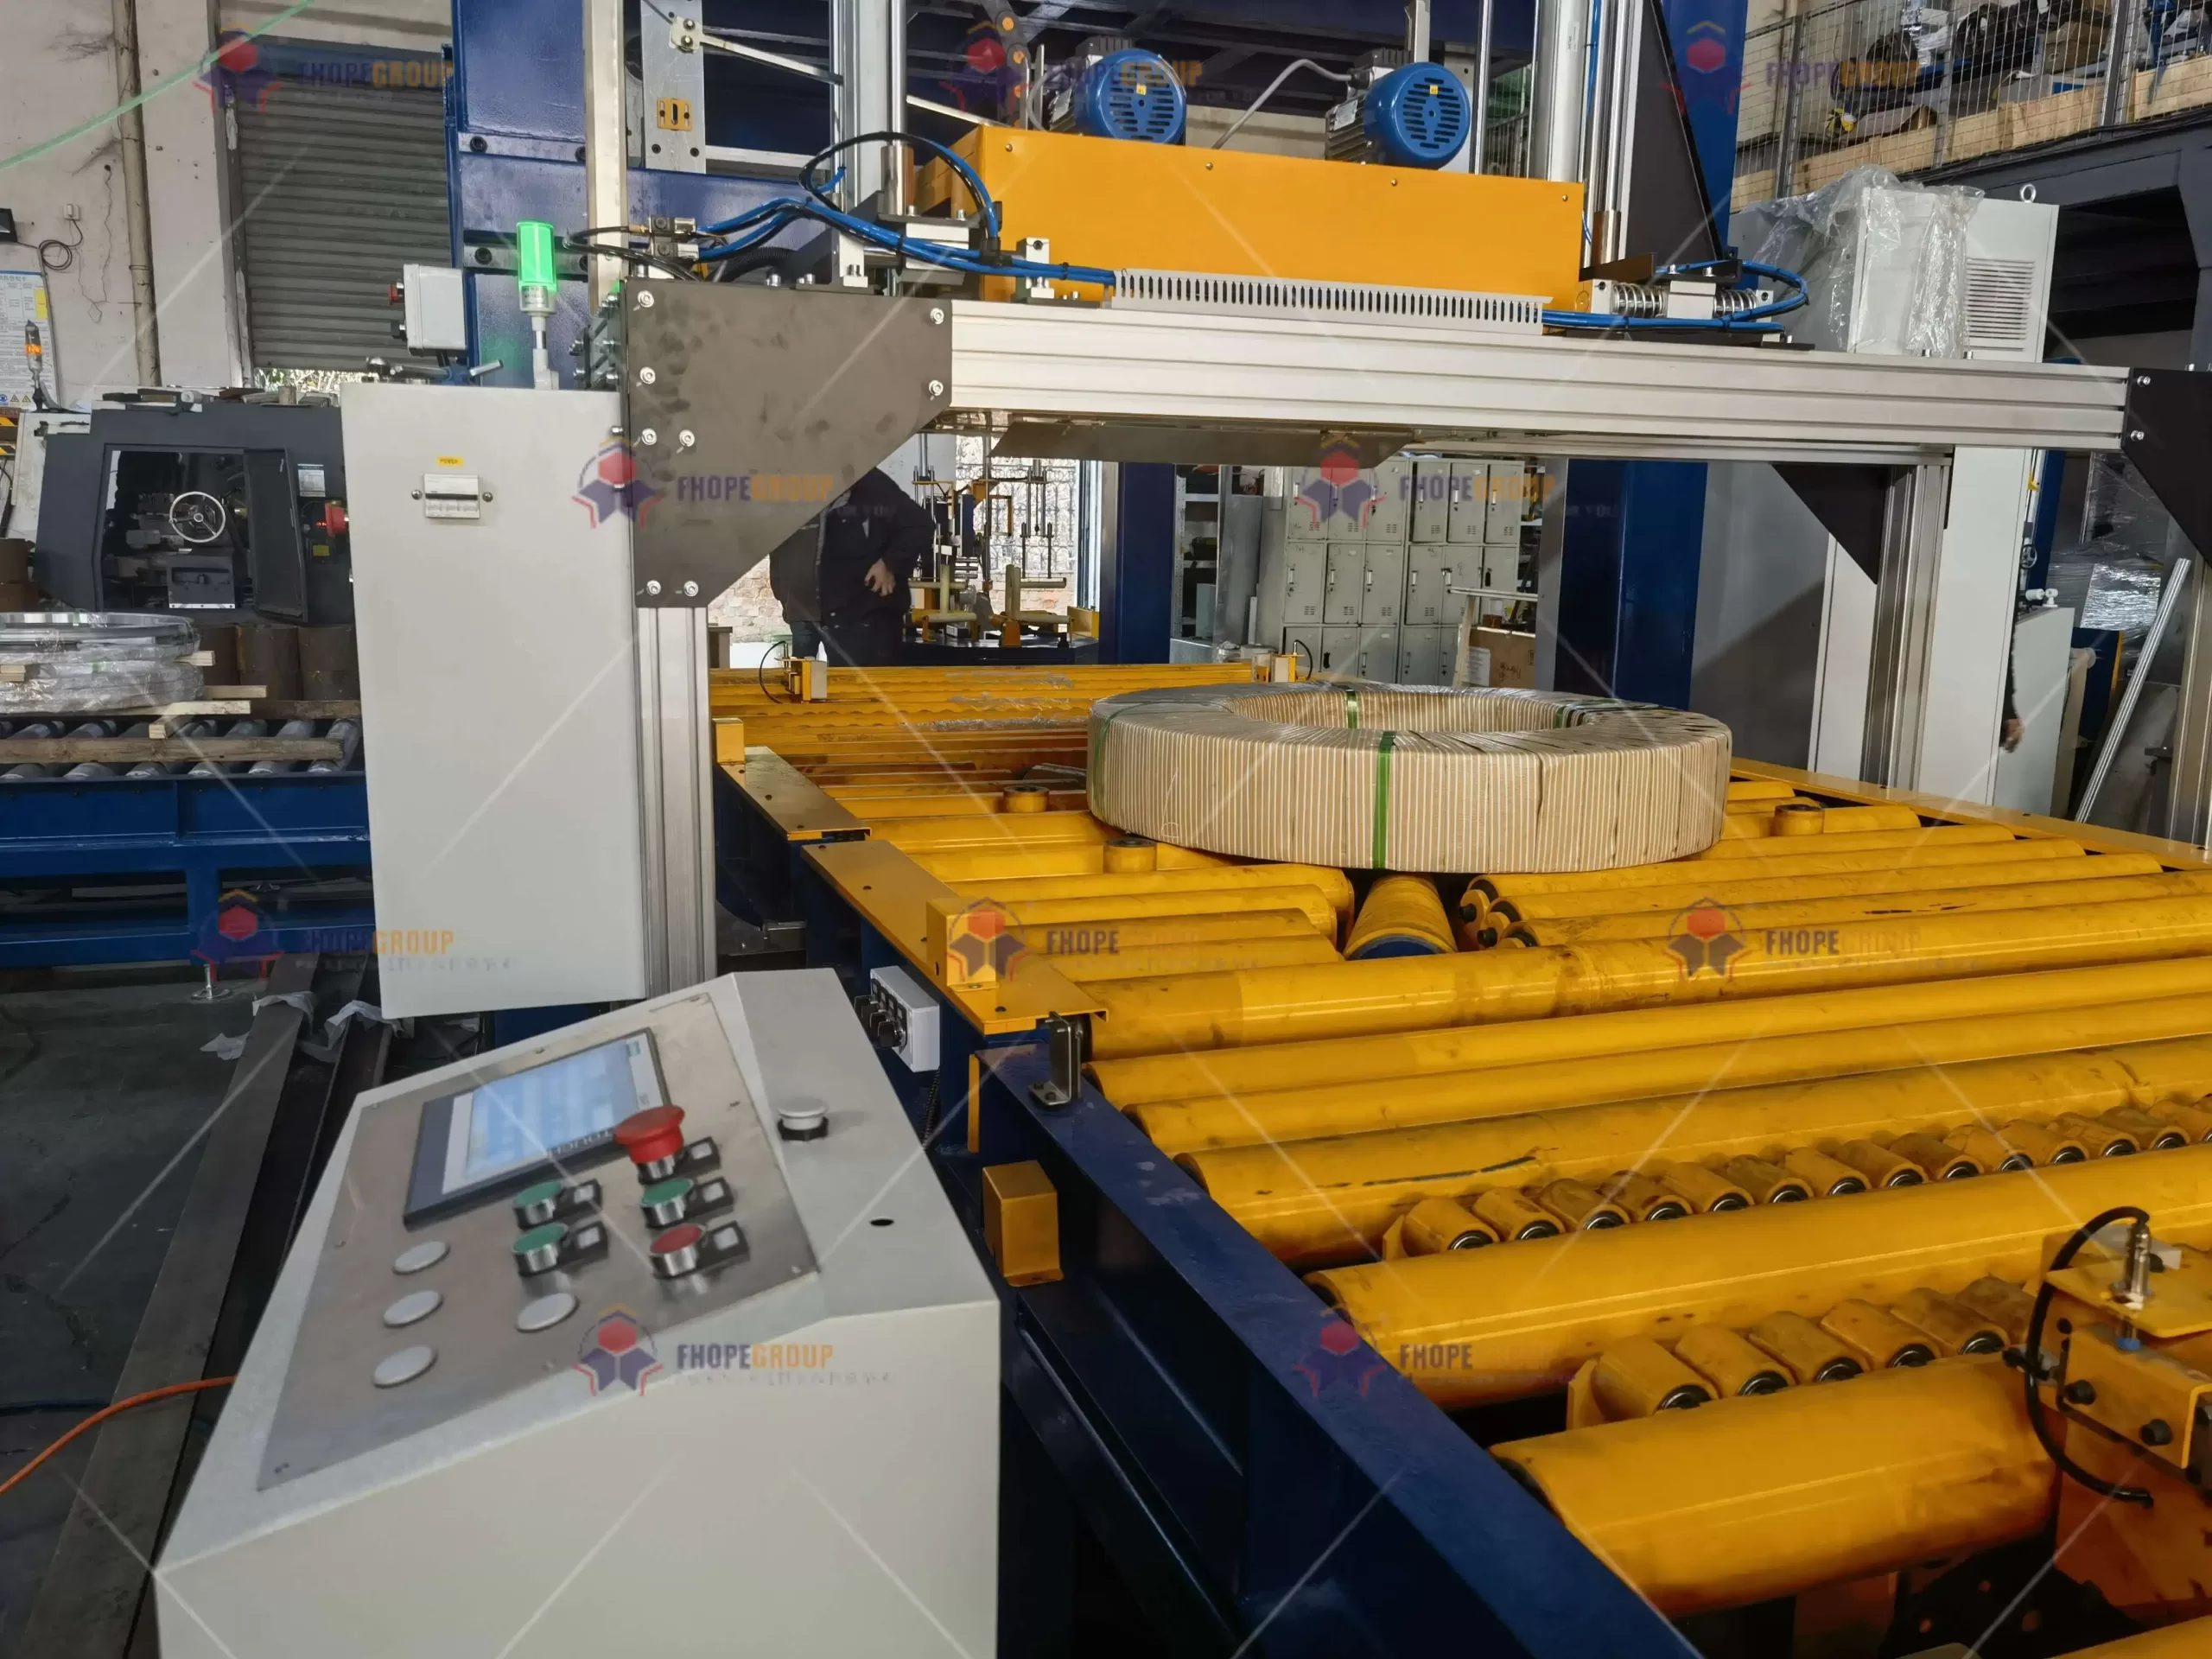
2. Klíčová role údržby balicích linek ocelových svitků
Důsledná a efektivní údržba je pravděpodobně jedním z nejvýznamnějších provozních nákladů jakéhokoli průmyslového stroje a balicí linky ocelových svitků nejsou výjimkou. Pravidelná údržba je zásadní pro zajištění plynulého, bezpečného a maximálního provozu systému. Zanedbávání údržby, a to i u technologicky vyspělých automatizovaných balicích systémů, nevyhnutelně vede ke snížení výkonu, zvýšeným bezpečnostním rizikům a případným poruchám, což má za následek nákladné havarijní opravy nebo předčasnou výměnu zařízení.
2.1 Strategie preventivní vs. reaktivní údržby
Firmy obvykle používají jeden ze dvou hlavních přístupů k údržbě:
- Preventivní údržba (PM): Tato proaktivní strategie zahrnuje plánované kontroly, pravidelný servis (jako je mazání a čištění), kalibraci a včasnou výměnu opotřebitelných dílů. před dojde k poruše. Cílem preventivní údržby je minimalizovat neočekávané poruchy, zvýšit provozní spolehlivost, zajistit bezpečnost a prodloužit životnost zařízení. Zdroje informací o účinných strategiích preventivní údržby lze nalézt u oborových organizací (Poznámka: Pokud je to možné, přidejte zde relevantní a stabilní odkaz).
- Reaktivní údržba (provoz od poruchy do selhání): Tento přístup zahrnuje řešení pouze problémů po selže součástka nebo dojde k poruše. I když se může zdát, že se tím šetří náklady na počáteční údržbu a díly, výsledný neplánované odstávky, potenciál pro kaskádové selhání, vyšší náklady na havarijní opravy a bezpečnostní dopady to z dlouhodobého hlediska často výrazně prodražují.
Přijetí robustního programu preventivní údržby je obecně uznáváno jako nákladově efektivnější strategie, která dramaticky snižuje pravděpodobnost katastrofických poruch a minimalizuje související výrobní ztráty.
2.2 Klíčové komponenty vyžadující pečlivou údržbu
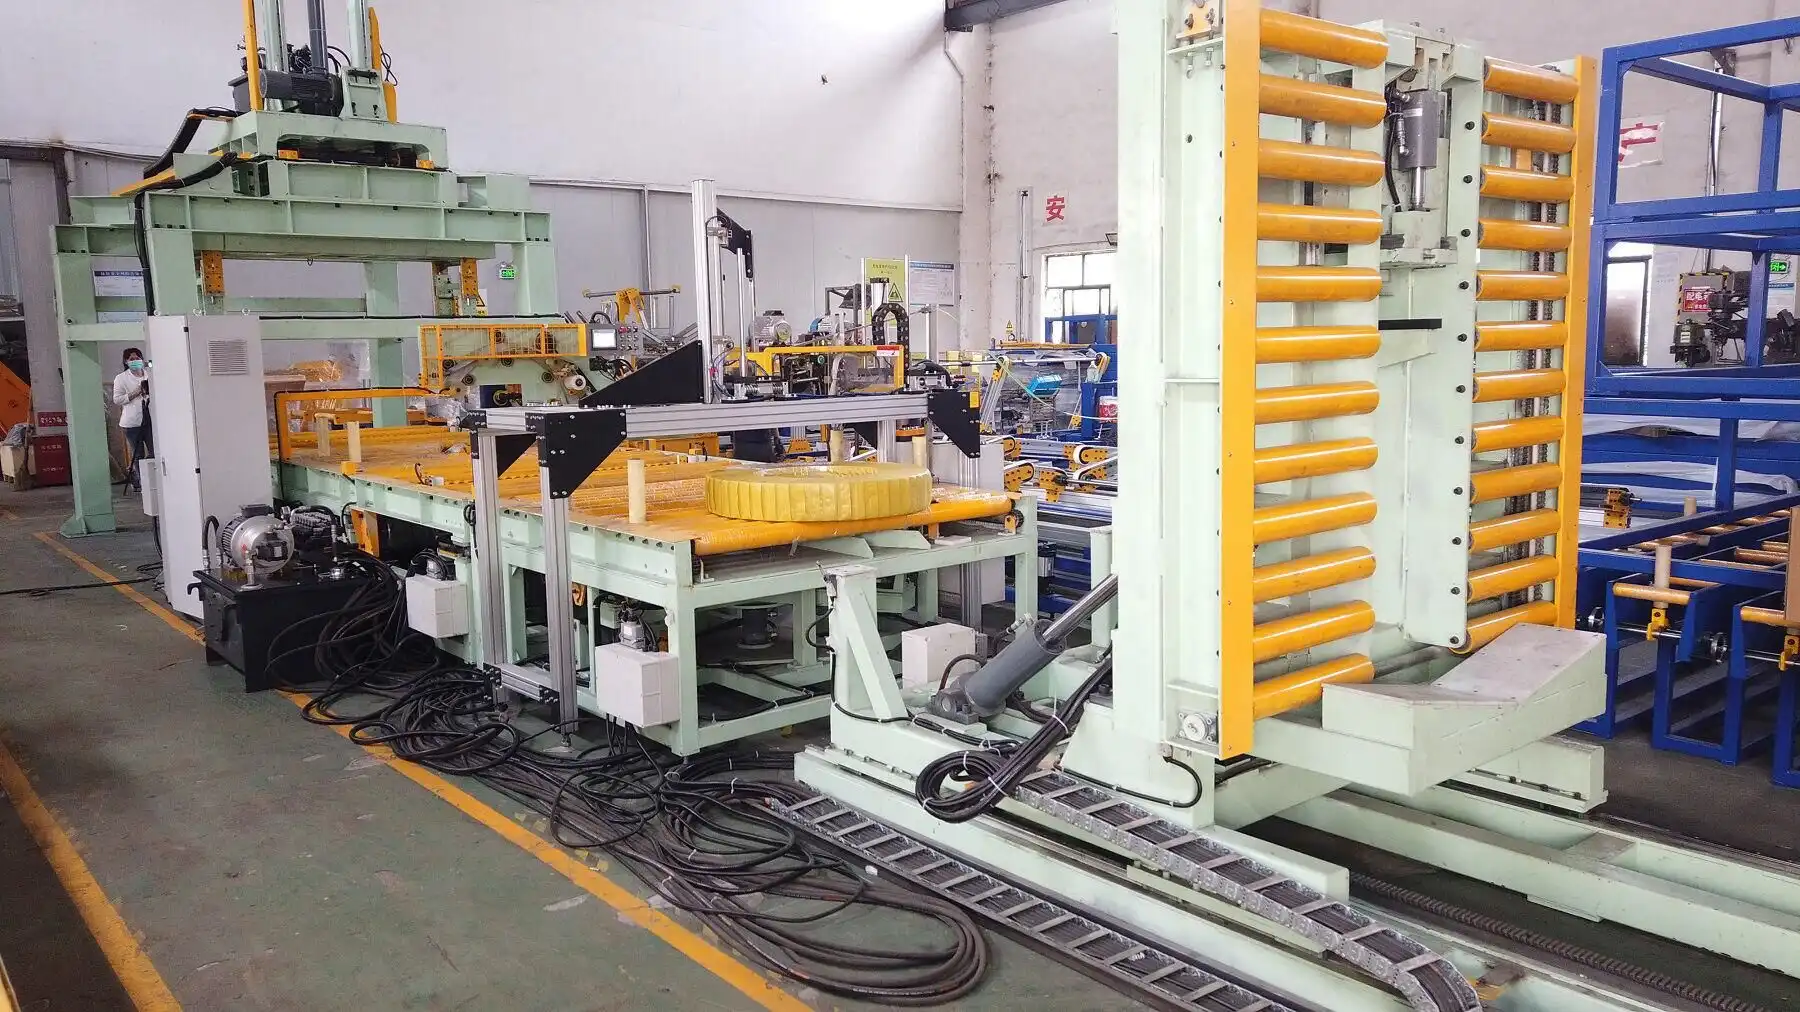
Balicí linky na ocelové svitky zahrnují několik složitých subsystémů a komponent, které vyžadují pravidelnou údržbu:
- Systémy pro manipulaci s cívkami (např. turnikety, vozíky na cívky): Zodpovídá za příjem, polohování a otáčení těžkých cívek. Údržba zahrnuje kontrolu strukturální integrity, mazání ložisek a pohyblivých částí, kontrolu hydraulických nebo elektrických systémů a zajištění správné funkce bezpečnostních blokovacích zařízení. Selhání v tomto případě může zastavit celou linku.
- Balicí stroje (strečové/papírové baličky): Vyžadují konzistentní mazání pohyblivých prvků, čištění drah fólie/papíru, kalibraci ovládacích prvků napětí a kontrolu řezacích mechanismů pro zajištění přesného a bezpečného balení.
- Páskovací stroje (ocelové/PET pásky): Mechanismy páskovacích hlav jsou složité a podléhají opotřebení. Pravidelná kontrola, čištění, mazání a seřizování napínacích, těsnicích a řezacích komponentů je zásadní. Kontrola vodítek a odvíječů pásky zabraňuje zasekávání.
- Dopravníkové systémy (válečkové/pásové/řetězové): Přesun těžkých cívek linkou. Údržba zahrnuje kontrolu napnutí a stavu řemenů/řetězů, mazání válečků a ložisek, kontrolu hnacích motorů a převodovek a zajištění souososti vodicích linek, aby se předešlo úzkým místům nebo poškození.
- Hydraulické a pneumatické systémy: Vyžadujte pravidelné kontroly těsnosti, sledování hladiny/stavu kapalin, výměnu filtru a kontroly regulace tlaku.
- Řídicí systémy a senzory: Pro zajištění přesného provozu a bezpečnostních funkcí je nutná pravidelná kalibrace, aktualizace softwaru (pokud je to relevantní) a kontrola zapojení a připojení.
Systematickým řešením těchto komponent prostřednictvím dobře naplánovaného harmonogramu údržby mohou firmy výrazně minimalizovat riziko neočekávaných poruch a maximalizovat provozní dostupnost a životnost své balicí linky.
3. Pochopení finančního dopadu prostojů

3.1 Výpočet skutečných nákladů na prostoje
Kvantifikace finančního dopadu prostojů je zásadní pro odůvodnění investic do údržby. Základní výpočet zahrnuje:
Náklady na prostoje = (Ztracené výrobní hodiny) x (Hodnota ztracené produkce za hodinu) + (Související náklady)
- Hodnota ztráty produkce za hodinu: To lze odhadnout na základě průměrného hodinového výnosu generovaného linkou nebo standardních nákladů na nevyrobené produkty.
- Související náklady: Mohou to zahrnovat náklady na nečinnou práci, poplatky za urychlenou přepravu z důvodu dodržení termínů, náklady na zmetky nebo přepracování, pokud je ovlivněna kvalita, a potenciální smluvní pokuty za pozdní dodávku.
Například pokud je linka vyrábějící balené svitky v hodnotě 7,000 3 dolarů za hodinu odstavena po dobu 21,000 hodin, přímá ztráta výroby činí XNUMX XNUMX dolarů. Přidáním prostojů, potenciální urychlené dopravy a dalších faktorů se toto číslo může snadno zdvojnásobit, což zdůrazňuje značné finanční náklady způsobené neplánovanými odstávkami. Pro tuto analýzu je klíčové přesné sledování prostojů, které často usnadňují [systémy řízení výroby (MES)] (Poznámka: Pokud je to možné, přidejte sem relevantní a stabilní odkaz).
3.2 Neplánované vs. plánované prostoje
Je důležité rozlišovat mezi typy prostojů:
- Plánovaná odstávka: Plánovaná přerušení pro činnosti, jako je preventivní údržba, výměna nástrojů nebo modernizace systému. I když se výroba zastaví, tyto události jsou předvídatelné a lze je řídit tak, aby se minimalizovalo narušení (např. plánování mimo směny). Náklady jsou obecně omezeny na samotnou údržbu a plánované úpravy výroby.
- Neplánovaná odstávka: Vyskytuje se neočekávaně v důsledku selhání zařízení, nedostatku materiálu nebo chyby obsluhy. Tento typ je mnohem rušivější a nákladnější, protože zastihne operaci nepřipravenou, často vyžaduje havarijní opravy (které mohou trvat déle a stát více) a může mít značné dominové účinky v celém výrobním a logistickém řetězci.
Efektivní investice do preventivní a prediktivní údržby přímo cílí na snížení nákladných neplánovaných prostojů.
4. Jak prostoje narušují produktivitu a dodavatelský řetězec
Každou minutu, kdy je kritické zařízení, jako je například balicí linka ocelových svitků, mimo provoz, se zastaví výroba. Toto zastavení neexistuje izolovaně; vytváří dominový efekt, který ovlivňuje procesy před a po dodavatelích a potenciálně celý dodavatelský řetězec. Svitky čekající na balení mohou způsobit úzká hrdla ve výrobě, zatímco zpoždění v dostupnosti balených svitků narušuje skladovací operace , dodací harmonogramy a časové harmonogramy zákazníků.
4.1 Dopad na širší dodavatelský řetězec
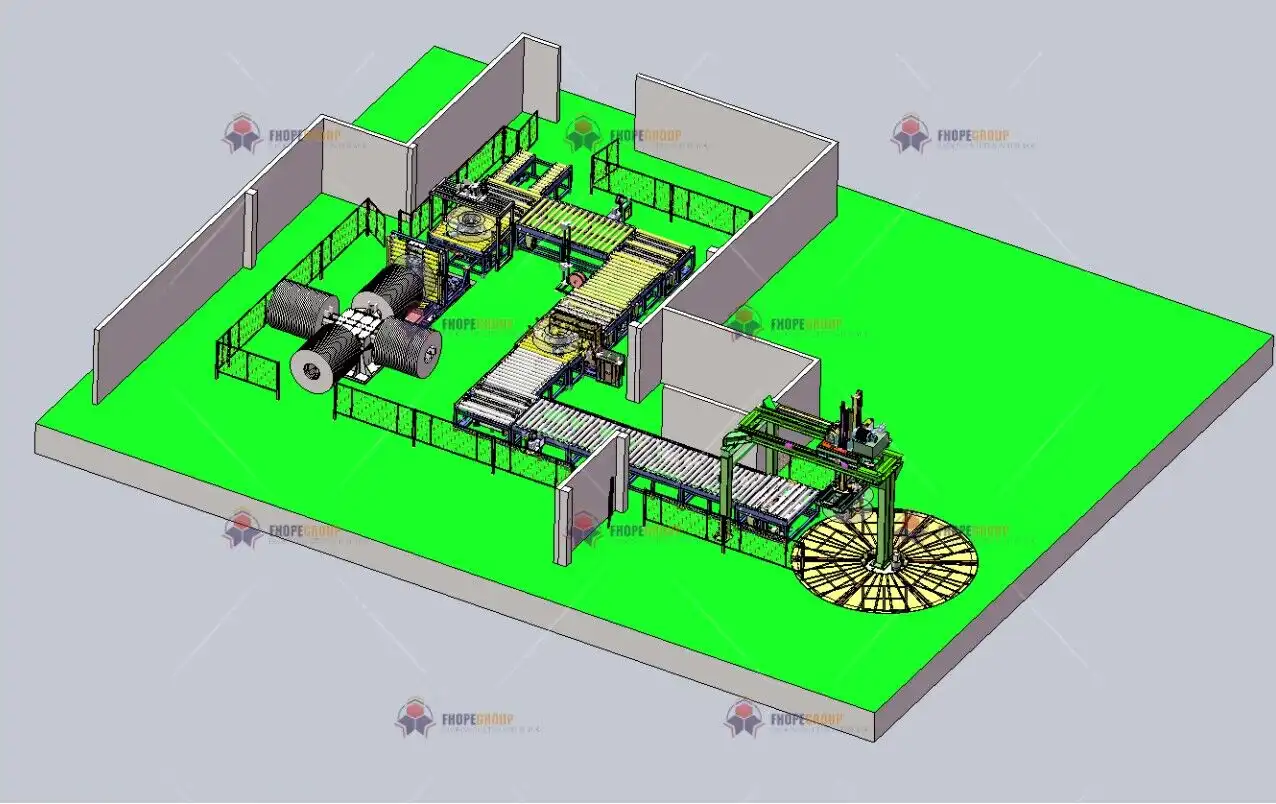
4.2 Vytváření provozních úzkých míst
Porucha balicí linky nevyhnutelně vytváří úzká hrdla procesu . Svitky se mohou hromadit před balicí stanicí, což může potenciálně narušit dřívější fáze výroby (např. řezání, válcování), pokud je skladovací prostor omezený. Zdroje (práce, vybavení) může být nutné přerozdělit na zvládnutí nevyřízených kusů nebo ruční manipulaci se svitky, což vede k neefektivnosti, zvyšuje manipulační rizika a dále snižuje celkovou produktivitu závodu. Udržování plynulého a nepřerušovaného toku balicí linkou je klíčem k optimalizaci celkové provozní efektivity.

Získejte své nejlepší řešení!
5. Využití automatizace ke snížení potřeb údržby a prostojů
Moderní automatizační technologie hrají klíčovou roli v optimalizaci údržby a minimalizaci prostojů v balicích linkách ocelových svitků. Pokročilé systémy často zahrnují funkce pro autodiagnostiku, monitorování výkonu a proaktivní upozornění na údržbu.
5.1 Prediktivní údržba umožněná IoT a senzory
Integrace technologie internetu věcí (IoT) umožňuje vybavit balicí linky různými senzory, které monitorují kritické parametry v reálném čase. Mezi ně může patřit:
- Vibrační senzory: Detekce opotřebení nebo nesouososti ložisek.
- Teplotní senzory: Identifikace přehřátí v motorech nebo převodovkách.
- Senzory tlaku: Monitorování hydraulických nebo pneumatických systémů.
- Monitory spotřeby energie: Indikace abnormálních podmínek zatížení.
Shromažďováním a analýzou těchto dat (často s využitím cloudových platforem nebo edge computingu) mohou firmy přejít od preventivní k prediktivní údržbě (PdM) . Algoritmy PdM dokáží identifikovat jemné anomálie a předvídat potenciální poruchy dříve, než k nim dojde, což umožňuje proaktivní plánování údržby během plánovaných období, čímž se předchází nákladným neplánovaným odstávkám a prodlužuje se životnost komponent. Více informací o PdM naleznete ve zdrojích (Poznámka: Pokud je to možné, přidejte sem relevantní a stabilní odkaz).
5.2 Automatická upozornění a monitorování systému
Moderní automatizované balicí linky často disponují integrovanými rozhraními člověk-stroj (HMI) a řídicími systémy s vestavěnými diagnostickými a monitorovacími funkcemi . Tyto systémy mohou:
- Sledujte počty cyklů nebo provozní hodiny pro konkrétní komponenty.
- Sledujte provozní parametry oproti předem nastaveným prahovým hodnotám.
- Generovat automatická upozornění nebo oznámení (např. e-mailem nebo SMS) pro personál údržby, když je nutná jejich pozornost (např. nízká hladina maziva, nutná výměna filtru, porucha senzoru).
Tyto funkce zajišťují, že potenciální problémy jsou včas nahlášeny, což umožňuje včasný zásah a snižuje riziko neočekávaných selhání, která by mohla vést k závažným prostojům.
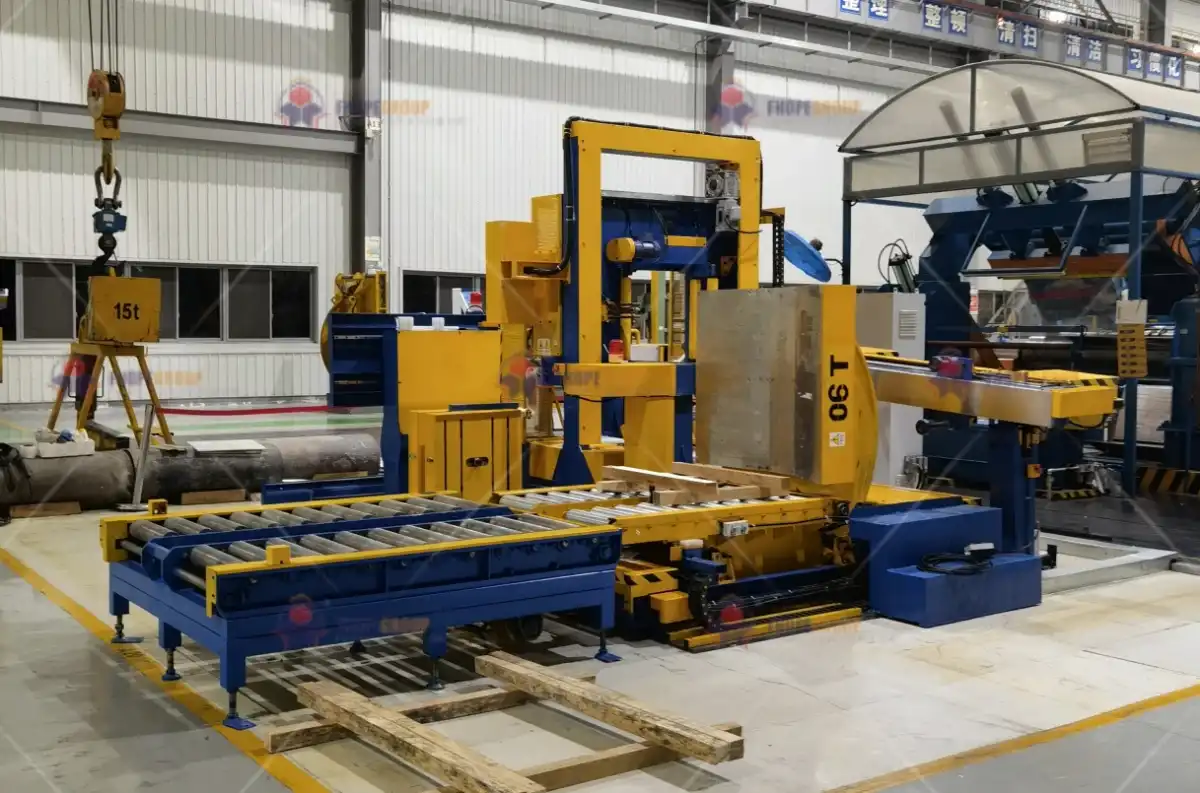
6. Dlouhodobé důsledky nedostatečné údržby
Důsledné zanedbávání nebo nedostatečné financování údržby balicí linky ocelových svitků vede nejen k občasným prostojům ; způsobuje kumulativní škody s významnými dlouhodobými důsledky pro stav zařízení, provozní výkonnost a celkové obchodní náklady.
6.1 Zrychlené opotřebení a zkrácená životnost aktiv
Bez pravidelného mazání, čištění, seřizování a výměny opotřebitelných dílů dochází u kritických součástí, jako jsou motory, převodovky, ložiska, řetězy, řemeny, senzory a páskovací hlavy, k urychlenému opotřebení . To nejen zvyšuje četnost poruch, ale také výrazně zkracuje celkovou životnost stroje. Původně odložené náklady na údržbu jsou nakonec převáženy rostoucími náklady na časté velké opravy a potřebou předčasné výměny kapitálu. Opotřebované součásti mohou navíc představovat rostoucí bezpečnostní rizika.
6.2 Postupný pokles provozní efektivity
Špatně udržovaná balicí linka zřídka selže katastrofálně najednou. Častěji se její účinnost snižuje postupně. Může běžet pomaleji, vyžadovat častější zásahy obsluhy, vykazovat vyšší míru chyb při balení (např. uvolněné pásky, neúplné obaly) nebo spotřebovávat více energie. Tento zákeřný pokles snižuje celkovou výrobní kapacitu , zvyšuje náklady na balení na jednotku, ovlivňuje konzistenci kvality výrobků a může časem vést k nedodržení výrobních cílů.
Upřednostňování konzistentní a vysoce kvalitní údržby zajišťuje, že zařízení bude po celou dobu své zamýšlené životnosti fungovat blíže své maximální konstrukční účinnosti , čímž se chrání počáteční investice a zabraňuje se hromadění nákladů způsobených zanedbáváním.
7. Dopad prostojů na spokojenost zákazníků a obchodní reputaci
Negativní dopady prostojů balicí linky sahají nad rámec interních provozních metrik a financí; mají přímý dopad na vnímání zákazníky a reputaci společnosti na trhu . Nekonzistentní spolehlivost při balení a přepravě může vést k nedodržení dodacích slibů, narušení provozu zákazníků a narušení důvěry.
7.1 Zpožděné dodávky a potenciální ztráta obchodu
Pro zákazníky závislé na spolehlivých a včasných dodávkách ocelových svitků (např. v dodavatelských řetězcích ve výrobě nebo stavebnictví) mohou být zpoždění způsobená prostoji balicí linky velmi rušivá a nákladná. Časté nedodržování dohodnutých harmonogramů může zákazníky frustrovat a potenciálně je vést k hledání spolehlivějších dodavatelů. To má za následek nejen okamžitou ztrátu prodeje, ale může také nenapravitelně poškodit dlouhodobé obchodní vztahy.
7.2 Poškození pověsti tržiště
V dnešním propojeném obchodním prostředí je reputace klíčovým aktivem. Neustálé provozní problémy, včetně častých zpoždění výroby nebo dodávek způsobených prostoji zařízení, mohou rychle poškodit image společnosti. Negativní ústní doporučení, špatné hodnocení výkonu dodavatelů a online recenze zdůrazňující nespolehlivost mohou odradit potenciální zákazníky a ztížit získávání nových zakázek, což vytváří významnou konkurenční nevýhodu.
Minimalizace prostojů prostřednictvím robustních postupů údržby proto není jen provozním imperativem, ale také strategickou nutností pro zachování spokojenosti zákazníků a udržení silné a spolehlivé pověsti na trhu.
8. Efektivní strategie pro zkrácení prostojů v balicích linkách ocelových svitků
Aktivní minimalizace prostojů by měla být hlavním provozním cílem každého zařízení využívajícího balicí linky ocelových svitků. Pro zvýšení spolehlivosti zařízení a zajištění plynulejšího a konzistentnějšího provozu lze implementovat několik osvědčených strategií.
8.1 Zavedení komplexního plánu preventivní údržby (PM)
Jak již bylo zdůrazněno, strukturovaný program preventivní údržby je základem. Tento harmonogram by měl být založen na doporučeních výrobce, provozních zkušenostech a případně na datech z monitorování stavu. Mezi klíčové činnosti patří:
- Pravidelné mazání: Dodržování stanovených intervalů a typů maziv pro všechny pohyblivé části.
- Systematické kontroly: Vizuální kontrola klíčových součástí (řemeny, řetězy, hadice, kabeláž, ochranné kryty, páskovací hlavy) na opotřebení, poškození nebo netěsnosti.
- Čištění součástí: Udržování senzorů, vodítek a kritických mechanismů bez nečistot a nánosů.
- Kalibrační kontroly: Ověřování přesnosti senzorů, napínacích zařízení a polohovacích systémů.
- Včasná výměna: Proaktivní výměna dílů s omezenou životností (opotřebitelné díly, filtry) před selhávají.
Dodržování dobře definovaného harmonogramu údržby je nejúčinnějším způsobem, jak zabránit tomu, aby se drobné problémy přeměnily na závažné poruchy způsobující prostoje.
8.2 Investice do redundance (pokud je to odůvodněné)
Pro vysoce kritické operace, kde jsou jakékoli prostoje nepřijatelné, může být investice do redundantních systémů nebo komponent ekonomicky opodstatněná. To by mohlo znamenat paralelní záložní balicí linku nebo kritické náhradní podsestavy (například kompletní páskovací hlava) připravené k rychlé výměně. Redundance sice vyžaduje značné kapitálové investice, ale nabízí nejvyšší úroveň provozní kontinuity a chrání před téměř všemi neplánovanými prostoji primárního systému. Pro určení, zda je redundance vhodná, je nutná důkladná analýza nákladů a přínosů.
8.3 Školení a posilování postavení operátorů a údržbářského personálu
Dobře vyškolený personál je klíčový. Patří sem:
- Školení operátorů: Školení obsluhy o správných provozních postupech, základních krocích pro odstraňování problémů (např. bezpečné odstraňování zaseknutého papíru), rozpoznávání abnormálních zvuků nebo výkonu a provádění běžných úkonů údržby na úrovni obsluhy (např. základní čištění).
- Školení údržby: Zajištění specifických dovedností techniků údržby potřebných pro mechanické, elektrické, hydraulické a řídicí systémy balicí linky. Školení by mělo zahrnovat postupy údržby, diagnostické techniky a bezpečné opravárenské postupy (včetně blokování/označování).
Zmocnění operátoři, kteří dokáží včas identifikovat vznikající problémy, a kvalifikovaní technici, kteří dokáží diagnostikovat a efektivně opravit, výrazně zkracují dobu nevyhnutelných prostojů.
8.4 Využití monitorování v reálném čase a analýzy dat
Využití senzorové technologie a datové analýzy (jak je popsáno v části Prediktivní údržba) poskytuje výkonné nástroje pro zkrácení prostojů. Neustálé monitorování parametrů, jako jsou vibrace, teplota, tlak a doby cyklů, může poskytnout včasná varování před vznikajícími problémy. Analýza historických dat o výkonu a poruchách může pomoci identifikovat opakující se problémy, optimalizovat plány údržby a přesněji předpovědět životnost součástí, což umožňuje proaktivní zásahy.
9. Důležitost správy náhradních dílů pro minimalizaci prostojů
I při vynikající údržbě se komponenty nakonec selžou nebo je nutné je vyměnit. Efektivní strategie správy náhradních dílů je zásadní pro minimalizaci doby prostojů, kdy jsou nutné opravy. Čekání na objednání a dodání dílů může potenciálně krátkou opravu proměnit v dny nebo týdny ztráty výroby.
9.1 Udržování zásob kritických náhradních dílů
Identifikace a skladování kritických náhradních dílů je nezbytné. Jedná se o díly, které: a) Mají vysokou pravděpodobnost selhání nebo opotřebení. b) Mají dlouhé dodací lhůty od dodavatelů. c) V případě selhání a nebýt okamžitě k dispozici by způsobily delší prostoje.
Mezi běžné kritické náhradní díly pro balicí linky cívek patří řemeny, ložiska, senzory, motory specifických velikostí, opotřebitelné díly páskovacích hlav, komponenty PLC a nezbytné pneumatické/hydraulické ventily . Úroveň zásob by měla vyvažovat náklady na držení zásob s náklady na potenciální prostoje.
9.2 Navazování vztahů se spolehlivými dodavateli
10. Analýza nákladů a přínosů: Investice do údržby vs. riskování prostojů
Firmy často čelí výzvě vyvažovat rozpočet vyčleněný na proaktivní údržbu s vnímanými úsporami plynoucími z odložení těchto nákladů. Jasná analýza nákladů a výnosů však obvykle ukazuje, že investice do robustních postupů údržby je mnohem ekonomičtější než nést náklady spojené s častými nebo prodlouženými neplánovanými prostoji.
10.1 Uznání celého spektra nákladů na prostoje
Při hodnocení nákladů na prostoje je zásadní dívat se nad rámec pouhé okamžité ztráty výrobní hodnoty. Skutečné náklady často zahrnují řadu skrytých nebo vedlejších výdajů:
- Náklady na nečinnou práci: Platění operátorů a podpůrného personálu, i když je linka nedostupná.
- Náklady na přesčasy: Požadováno k dohnání ztracené produkce po zprovoznění linky.
- Náklady na expresní přepravu: Vzniklo za účelem splnění termínů zákazníků po zpožděních.
- Poškození dobré pověsti: Ztráta důvěry zákazníků a potenciálních budoucích obchodů.
- Náklady na zmetky/přepracování: Výrobky poškozené během poruchy nebo spuštění.
- Pojistné za havarijní opravy: Vyšší náklady na urgentní výjezdy techniků nebo urychlenou dopravu dílů.
- Bezpečnostní rizika: Zvýšené riziko nehod při poruchách nebo uspěchaných opravách.
10.2 Kvantifikace přínosů proaktivní údržby
Naopak, výhody investice do pravidelné a kvalitní údržby sahají nad rámec pouhého vyhnutí se výše uvedeným nákladům. Patří mezi ně:
- Zvýšená provozuschopnost zařízení: Maximalizace výrobních hodin a výstupu.
- Vylepšená provozní efektivita: Běh blížící se návrhové rychlosti a minimalizace chyb.
- Zvýšená bezpečnost: Snížení rizik spojených s poruchou zařízení.
- Prodloužená životnost zařízení: Ochrana kapitálových investic a oddálení nákladů na výměnu.
- Předvídatelné rozpočtování údržby: Vyrovnání výdajů ve srovnání s kolísavými náklady na opravy v nouzi.
- Zlepšená konzistence kvality produktů: Zajištění spolehlivého splnění specifikací obalů.
Když se tyto výhody zváží s komplexními náklady na prostoje, stává se finanční argument pro upřednostnění preventivní a prediktivní údržby přesvědčivým.
Závěr
Skutečné náklady na vlastnictví balicí linky na ocelové svitky výrazně převyšují její počáteční pořizovací a instalační cenu. Průběžné výdaje spojené s údržbou , značný finanční a provozní dopad prostojů a efektivita správy náhradních dílů jsou klíčovými faktory určujícími celkové náklady životního cyklu a celkovou návratnost investic.
Přijetím strategického přístupu, který upřednostňuje robustní programy preventivní a prediktivní údržby , využívá automatizační a monitorovací technologie , zajišťuje efektivní školení personálu a udržuje dostatečné zásoby kritických náhradních dílů , mohou firmy podstatně zmírnit neplánované prostoje. Tento proaktivní přístup nejen chrání hospodářský výsledek minimalizací ztrát výroby a nákladů na opravy, ale také zvyšuje provozní efektivitu, zajišťuje bezpečnost, zachovává spokojenost zákazníků a udržuje konkurenční výhodu na náročném trhu ocelářského průmyslu.
Rozpoznání a aktivní řízení vzájemného působení investic do údržby a provozní dostupnosti je v konečném důsledku klíčové pro dosažení dlouhodobé ziskovosti a úspěchu provozu balicích linek ocelových svitků.
Získejte své nejlepší řešení!