
Proč je automatický balicí stroj na sáčky z ocelových trubek nezbytný pro zjednodušené operace?
Byl jsem svědkem toho, jak pomalé, ruční balení může narušit pracovní postupy. Zaměstnanci se snaží držet krok s objednávkami a nekonzistentní balení vede k plýtvání časem, poškozeným tubusům a drahým chybám při přepravě.
Automatický balicí stroj do ocelových trubicových sáčků řeší tyto opakující se problémy. Zefektivňuje balicí úkony díky správnému napětí, konzistentním svařováním a menšímu počtu manuálních kroků. Zároveň chrání každou trubici před vnějším poškozením. Klienti se setkávají s menším počtem poškozených zásilek a operátoři mají snazší procesy.
Věřím, že toto řešení je přínosem pro mnoho výrobních linek. Chci ukázat, jak technologie automatizovaného pytlování snižuje pracovní napětí, zvyšuje kvalitu a podporuje flexibilní nastavení. Tento přístup vede k efektivnějšímu prostředí, které zvládne velké pracovní zatížení bez obětování konzistence.
Jak automatizované balení zvyšuje efektivitu a ochranu produktu?
Vidím mnoho továren, jak zápasí s napůl zabalenými trubkami nebo nedbalými těsněními. To často způsobuje poškození při přepravě nebo kontaminaci prachem nebo vlhkostí.
Automatizovaný pytlovací stroj řeší tyto problémy utěsněním ocelových trubek s rovnoměrným pokrytím a napětím. Odstraňuje z personálu dohady, zajišťuje správnou délku sáčku a zabraňuje volným okrajům.
Zjišťuji, že precizní automatika zvládá i opakující se cykly bez únavy. To udržuje vysoké tempo a stabilní kvalitu produktů. Linky se vyhýbají přepracování, mají kratší dobu balení a spolehlivěji uspokojují zákazníky.
Maximalizace spolehlivosti a konzervace ocelových trubek
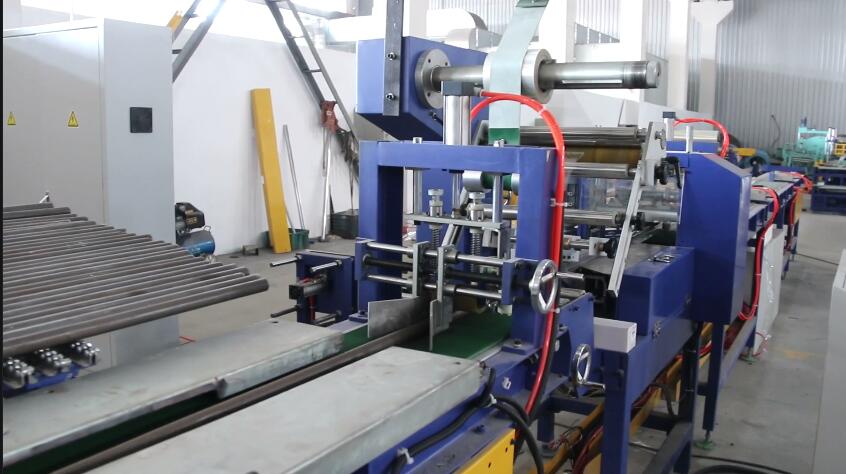
Konzistentní aplikace sáčku
Ocelové trubky vyžadují dostatečné pokrytí, aby byly chráněny před nečistotami nebo vlhkostí. Automatizované stroje detekují délku nebo průměr trubky pomocí senzorů nebo přednastavených měření. Natáhnou fólii sáčku na správnou velikost, zalepí otevřený konec a fólii přesně odříznou. To eliminuje frustraci z dohadů nebo měřicí pásky. Když je každá trubice plně pokryta, míra poškozeného zboží výrazně klesá.
Prevence poškození hran
Často vidím malé promáčkliny nebo ostré hrany, když se zaměstnanci potýkají s ručním pytlováním. Sáček by se mohl zachytit o povrch trubky a způsobit roztržení nebo tření. Automatizované systémy vedou vak po kontrolované dráze. Udržují napětí na bezpečné úrovni, aby nedocházelo k namáhání povrchu trubky. Tento přístup odstraňuje nerovnosti a prokluzování běžné při ručním balení, takže okraje zůstanou nedotčené.
Zjednodušená propustnost
Velkoobjemové objednávky mohou zahltit zaměstnance, kteří musí pytle nakládat a uzavírat ručně. Když stroj zvládne celý cyklus balení, linka se pohybuje rychle. Obsluha jednoduše naloží zkumavky na dopravník nebo odkládací plochu. Stroj je zabalí v pořadí. Tato rychlost vede k menšímu počtu přerušení procesu. Umožňuje také zaměstnancům soustředit se na závěrečné kontroly nebo specializované úkoly.
Ochrana povrchů a povrchových úprav
Ocelové trubky mají často povlaky nebo povrchové úpravy, které při vystavení vlhkosti snadno korodují. Automatizovaný vak udržuje kontrolované prostředí kolem tuby. Chrání před okolní vlhkostí nebo prachem. To je důležité zejména u zásilek přepravujících se na dlouhé vzdálenosti. Jakýkoli škrábanec nebo rez při příjezdu snižuje důvěru klienta. Když balicí linka vyrábí konzistentní, uzavřené sáčky, pravděpodobnost oxidace klesá.
| Prospěch | Jak toho automatizace dosahuje | Výsledek |
|---|---|---|
| Správná velikost tašky | Senzory měří každou trubici před utěsněním | Plné pokrytí, žádné exponované části |
| Aplikace rovnoměrného napětí | Stroj nastaví rovnoměrný tlak na trubky | Zabraňuje roztržení filmu nebo hrubému tření |
| Rychlejší časy cyklů | Opakující se úkoly zpracovávané strojem | Snížená pracovní doba, vyšší propustnost |
| Vylepšená ochrana | Fólie obklopuje trubku a chrání ji před vnějšími prvky | Méně koroze, méně návratů |
| Konzistentní těsnění | Automatické tepelné nebo mechanické těsnění | Žádné netěsnící okraje nebo částečné uzávěry |
Bezpečnost a pohodlí zaměstnanců
Ruční pytlování může vést k opakovanému namáhání. Dělníci drží těžké ocelové trubky v podivných úhlech, aby je naložili do chatrných pytlů. Postupem času to vede k bolavým kloubům a ztraceným hodinám. Automatizovaná linka používá dopravníky nebo mechanická ramena k umístění trubek. Obsluha je zřídka zvedá nebo naklání. Zaměstnanci místo toho tráví čas sledováním procesu, což je chrání před opakovanými zraněními.
Nižší filmový odpad
Vzpomínám si, jak zaměstnanci někdy stříhali velké části sáčkové fólie, aby se ujistili, že je tuba zabalená. To vede ke zbytkovým útržkům. Odřezky se hromadí, což vyhazuje peníze. Automatizovaný stroj přesně vypočítá požadovanou délku. Cívka filmu odvíjí jen to, co je nutné. Při velkých výrobních sériích toto snížení spotřeby fólie šetří značné náklady. Udržuje také čistou podlahu dílny.
Zachování profesionální povrchové úpravy
Automatická pytlovací linka vyrábí jednotné, úhledně uzavřené tuby. Tento konzistentní vzhled zapůsobí na zákazníky. Ukazuje, že byznys investuje do kvalitních obalů, které podporují pověst značky. Buduje také důvěru mezi distributory, kteří vidí méně stížností na poškozené nebo nezabalené položky. Automatické balení do sáčků také umožňuje snadné označování nebo čárové kódy v případě potřeby. Každá zkumavka může obsahovat snímatelný kód, který identifikuje velikost nebo šarži.
Myslím, že tyto faktory ukazují, jak jeden kus zařízení zvyšuje efektivitu a ochranu produktu. Odstraněním manuálních chyb systém zajišťuje stabilní pokrytí, rychlé časy cyklů a bezpečnější pracoviště. Tato vylepšení přispívají k nižším nákladům, šťastnějším zákazníkům a silnějšímu provoznímu toku.
Jaké základní prvky řídí konzistenci a rychlost v procesu balení?
Setkal jsem se s pytlovacími linkami, které slibují rychlost, ale nedosahují kvality. Zasekávají se, vychylují trubky nebo používají slabé těsnění.
Robustní systém závisí na synchronizovaném hardwaru a softwaru. Pohony dopravníků, pole senzorů, regulátory napětí a těsnicí jednotky musí fungovat jako jeden celek. Tato synergie zabraňuje prostojům a zajišťuje přesné zabalení každé trubky.
Zjistil jsem, že nastavitelná nastavení, zpětná vazba v reálném čase a uživatelsky přívětivá rozhraní také zvyšují konzistenci. Operátoři se rychle přizpůsobí a rychleji řeší problémy. Výsledkem je stabilní řada, která splňuje velkoobjemové cíle.
Technologie přizpůsobení pro spolehlivý výstup
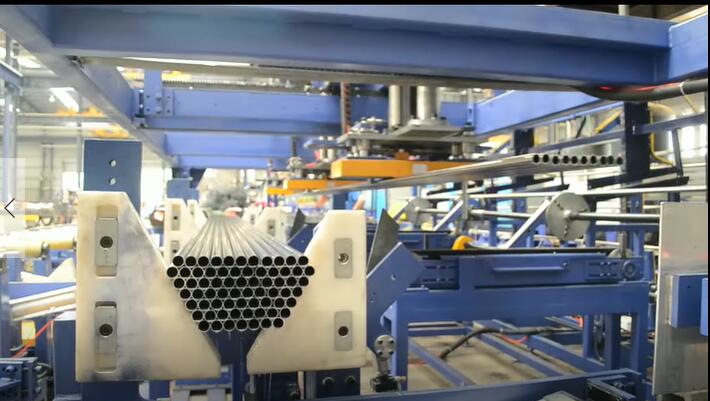 Viděl jsem, jak jsou operátoři frustrovaní z rafinovaných strojů, které trhají film nebo špatně umísťují těsnění. Skutečným klíčem je koordinace. Pokud dopravník běží příliš rychle, zatímco uzavírací jednotka se zpožďuje, trubky se zasekávají. Pokud snímače napětí neodpovídají rychlosti podávání fólie, sáček se pomačká. Dobře integrovaný design řeší tyto problémy pomocí přesných regulačních smyček a silných mechanických konstrukcí.
Senzory a polohovací systémy
Senzory detekují délku, šířku nebo orientaci trubice před aplikací sáčku. Tato zařízení mohou být fotoelektrické, laserové nebo mechanické koncové spínače. Přivádějí data do ovladače, který říká podavači sáčku, kolik filmu má dávkovat. To je rozhodující pro různé délky trubek. Pokud stroj zpracovává pouze jednu velikost, je potřeba méně úprav. Většina řad však vidí různé varianty produktů. Spolehlivé senzory zabraňují dohadům. Také potvrzují, že trubice je zcela uvnitř zóny sáčku, než začne těsnění.
Řízené napětí a posuv filmu
Pamatuji si časy, kdy nerovnoměrné podávání filmu způsobovalo vrásky a částečné krytí. Modul kontroly napětí pomáhá udržet fólii napnutou. Přizpůsobuje rychlost dopravníku rychlosti odvíjení fólie. Pokud systém zjistí prověšení, zrychlí motor posuvu. Pokud napětí naroste, zpomalí se. Tato smyčka zpětné vazby vede k těsnému obalu, který se neroztrhne ani nezanechává mezery.
Těsnící mechanismus
Mnoho moderních strojů používá tepelné těsnění. Jiné spoléhají na mechanické krimpování nebo ultrazvukové metody. Výběr závisí na materiálu filmu nebo výrobních omezeních. Stabilní uzavírací hlava zajišťuje úhledné uzavření každého konce sáčku. Pokud je teplo nerovnoměrné, okraje se mohou při přepravě odlupovat. Pokud mechanické čelisti sklouznou, může se sáček otevřít. Pravidelná kalibrace těsnící teploty, času nebo tlaku je klíčem k konzistentnímu uzavření.
Robustní rám a konstrukce dopravníků
Dopravníky musí při zatížení ocelovými trubkami držet stabilně. Chatrná struktura vede k posunu zarovnání. Tento posun nakonec způsobí zaseknutí trubek. Silný kovový rám pomáhá udržet každou stanici zarovnanou. Válečky nebo pásy zůstávají rovnoběžné. Napnutí řemenů nebo řetězů zůstává stabilní. Tato mechanická spolehlivost je nezbytná pro prodloužené jízdy. Pokud se rám deformuje, senzory mohou nesprávně odečíst polohu trubky. Údržba je také náročnější. Tlusté rámy a robustní ložiska považuji za zásadní pro stabilní vedení.
PLC nebo počítačové řízení
Každý krok koordinuje programovatelný logický kontrolér (PLC). Čte data senzoru a upravuje otáčky motoru nebo parametry těsnění. Operátoři nastavují receptury pro různé délky nebo tloušťky trubek. Vyberou recept z dotykové obrazovky a stroj vyladí napětí, dobu lepení a délku sáčku. Tím se omezí ruční zásahy. Podporuje také reprodukovatelné výsledky. Každé řazení může sledovat stejné nastavení s minimálním posunem. Pokud dojde k zaseknutí, PLC zastaví linku a upozorní operátora, aby problém vyřešil.
| Základní prvek | Účel | Výsledek |
|---|---|---|
| Pole senzorů | Sleduje polohu a velikost trubky | Přesné délky sáčku, méně chybného podávání |
| Řízení napětí | Přizpůsobuje rychlost filmu rychlosti dopravníku | Hladké krytí, minimální mačkání |
| Těsnící mechanismus | Uzavírá každý konec sáčku stálou silou nebo teplem | Stabilní, nepropustné balení |
| Robustní rám | Udržuje vyrovnání při velkém zatížení | Nízké vibrace, snížená údržba |
| PLC/počítačové řízení | Synchronizuje motory a senzory | Konzistentní cykly, rychlé změny receptur |
Bezpečnostní blokování
Balící linky se pohybují rychle. Operátoři potřebují bezpečné přístupové body. Mnoho systémů má zámky na krytech nebo panelech. Pokud někdo otevře kryt, stroj se zastaví. To chrání pracovníky před pohybujícími se pásy nebo těsnicí hlavou. Světelné závory nebo čidla přítomnosti také dokážou zjistit, zda se někdo natahuje dovnitř. Tento přístup zabraňuje nehodám, ke kterým by mohlo dojít při vysokých rychlostech. Spolehlivé bezpečnostní prvky snižují prostoje. Udržují také jistotu personálu ve vybavení.
Rychlé úpravy a minimalizace prostojů
Každý stroj potřebuje údržbu, ale ty dobře navržené umožňují technikům snadný přístup ke kritickým dílům. Pomáhají pantové dveře nebo vysouvací moduly. Když linka nefunguje, každá minuta stojí výstup. Pokud obsluha dokáže vyměnit opotřebovaný řemen během několika minut, ušetříte hodiny produktivity. Některé návrhy používají modulární podsestavy. Pokud dojde k prasknutí těsnicí čelisti, lze celou jednotku vyměnit za náhradní. To znamená rychlejší opravu. Dobrá dokumentace a školení také urychlují tyto úkoly.
Sběr a protokolování dat
Skutečně moderní systém zaznamenává data o každém cyklu balení. Zaznamenává, kolik trubic je zpracováno, jak často senzory spouštějí chyby nebo zda se objevují špičky napětí. Operátoři nebo manažeři mohou tato data zobrazit, aby viděli vzory. Pokud napětí pomalu stoupá, může to znamenat opotřebení válce. Pokud teplota těsnění zůstává hraniční, může to naznačovat potřebu údržby ohřívače. Analýza těchto protokolů pomáhá plánovat preventivní údržbu. Tím se zabrání náhlým poruchám, které mohou paralyzovat výrobu na hodiny.
Všiml jsem si, že tyto prvky, které spolupracují, vytvářejí balicí linku, která běží den za dnem s vysokou účinností. Když je vše synchronizováno, stroj může pytlovat ocelové trubky s minimálním zaseknutím nebo defektem. Operátoři zasahují pouze při rutinních kontrolách nebo výměnách cívky. Synergie senzorů, regulace napětí, těsnících jednotek a pevných rámů je to, co umožňuje lince splnit náročné plány. Tato spolehlivost vytváří konzistentní rychlost a kvalitu produktu během celých směn nebo nepřetržitého provozu.
Jak bezproblémově integrujete stroj do vaší stávající výrobní linky?
Viděl jsem, jak nové stroje zastavují výrobu, pokud jsou v rozporu se stávajícím uspořádáním. Někdy rychlost pytlovací stanice předčí procesy proti proudu, což způsobuje hromady trubek.
Dobře naplánovaná integrace kontroluje rozložení, rychlosti cyklů a tok pracovníků. Nastavuje dopravníky nebo robotická ramena, která přivádějí trubky správným tempem. Zajišťuje také hladký výstup zabalených trubek k paletizaci nebo přepravě.
Myslím, že na softwarových odkazech také záleží. Pokud si stroj může vyměňovat data se zbytkem linky, operátoři získají přehled v reálném čase a mohou upravovat výrobu za chodu.
Koordinace rozvržení, rychlosti a dat pro jednotný pracovní postup
Pamatuji si, jak jsem pomáhal klientovi, který umístil pokročilou pytlovací stanici do rohu bez dalšího prostoru. Operátoři k němu museli ručně přenášet trubky, čímž byl zmařen účel automatizace. Reorganizovali jsme linku, přidali podávací dopravník a integrovali signály pytlovače se strojem na řezání trubek. Výsledkem byl jediný nepřetržitý tok od řezání k pytlování. Tento tok snížil pracovní dobu a zvýšil denní propustnost.
Mapování stávající linie
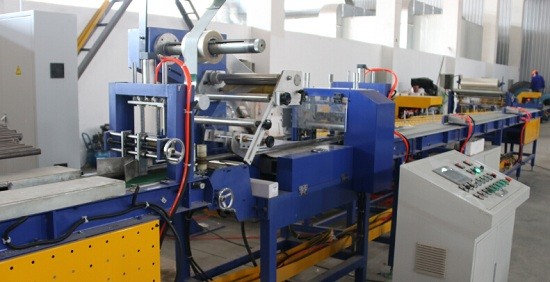 Začněte načrtnutím rozvržení vašeho zařízení. Všimněte si, kde trubky vstupují po řezání nebo dokončení. Podívejte se, jestli máte přímou cestu do pytlovací stanice. Zkontrolujte také konečný cíl. Ukládáte tuby na palety nebo rovnou do přepravních beden? To ovlivňuje, kudy vede výstupní dopravník. Pokud je cesta blokována sloupy nebo rohy, zvažte možnosti šikmých dopravníků nebo nadzemních dopravníků. Hladký tok zastaví zálohování.
Odpovídající rychlosti a kapacity
Pokud vaše předřazená stanice produkuje 200 zkumavek za hodinu, musíte potvrdit, zda bagger zvládne 200 zkumavek za hodinu bez zálohování. Některé pytlovací stroje běží rychleji než předřazené řezací linky. V takovém případě může sběrač občas sedět nečinně, což není zásadní problém, i když by to mohlo nedostatečně využít potenciál stroje. A naopak, pokud protiproudé vedení zaplaví pytlovač větším množstvím trubek, než dokáže zvládnout, dojde k zaseknutí dopravníků. Pomoci může vyvážený přístup nebo nárazníková stanice. Tlumiče dočasně zadržují zkumavky a uvolňují je do pytle stálou rychlostí.
Integrace robota nebo dopravníku
Některé operace používají robotické rameno k uchopení trubek ze zásobníku nebo z řezací linky. Rameno je umístí do podavače pytle. Jiní spoléhají na dopravníky. Pokud plánujete použít robota, zajistěte, aby pytlovač zaznamenal příchod zkumavky. Software může pozastavit podávací pás, dokud nebude trubice zavedena. Po naložení dá bagr robotovi signál, aby si vybral další položku. Toto podání ruky zabrání kolizím. Pokud používáte dopravníky, zarovnejte jejich výšku a orientaci. Ujistěte se, že senzory na křižovatce detekují přítomnost každé zkumavky, abyste do sebe netlačili zkumavky.
Označování nebo čárové kódy
Mnoho zařízení chce označovat zkumavky čárovými kódy nebo informacemi o přepravě. Sáček může obsahovat tiskárnu nebo aplikátor štítků. Pokud ano, musíte do této tiskárny vložit data produktu. To může pocházet z vašeho systému plánování podnikových zdrojů (ERP) nebo z místního počítače. Štítek se poté nalepí na tašku, což zjednoduší sledování zásob. Toto datové spojení uzavírá smyčku mezi výrobou a logistikou. Pokud je na štítku uveden průměr trubky nebo číslo objednávky, skladové týmy jej mohou naskenovat a ověřit, ke které šarži patří.
Školení operátorů pro nové pracovní postupy
Vzpomínám si na závod, který modernizoval svou linku, ale plně nevyškolil personál. Operátoři stáli kolem, nebyli si jisti, jak podávat zkumavky ve správných intervalech, nebo si neuvědomovali, že pytlovací stroj potřebuje výměnu cívek v různých intervalech. Důkladné školení pomáhá lidem ocenit, jak jednotlivé stanice komunikují. Učí se opravovat drobné chyby nebo přerovnávat trubky. Sledují také vyčerpání role filmu nebo upozornění na teplotu těsnění. Tato znalost drasticky snižuje prostoje.
| Integrační prvek | Akce | Prospěch |
|---|---|---|
| Plánování rozložení | Zmapujte trasu od řezání přes pytlování až po přepravu | Vyhněte se přetížení, hladký průtok trubice |
| Vyvážené cyklické sazby | Srovnejte rychlosti upstream procesů | Zabraňte zálohování nebo nečinným pytlovacím linkám |
| Koordinace robota/dopravníku | Synchronizujte pohyby a signály senzorů | Méně kolizí, stabilní nakládací sekvence |
| Výměna dat | Propojte bagger s ERP nebo etiketovacím systémem | Sledování v reálném čase, automatické označování |
| Školení operátorů | Naučte zaměstnance, jak se jednotlivé stanice připojují | Méně zmatků, rychlé řešení problémů |
Plánování údržby Windows
Když integrujete bagger, přidáte novou stanici, která bude vyžadovat pravidelný servis. Zvažte, jak tento výpadek zvládnout. Pokud zbytek linky vyrábí trubky, když je pytlovač offline, máte úložný prostor? Případně plánujete zastávky po celé trati kvůli údržbě, aby bylo vše offline dohromady? Dobře koordinovaný plán zabraňuje tahanicím na poslední chvíli. Operátoři vědí, kdy očekávat, že bagger bude mimo provoz, takže mohou řídit nevyřízené položky.
Budoucí expanze
Pokud vaše objednávky porostou, může se bagger zvětšit? Některé linky umožňují modulární rozšíření, jako je přidání paralelních pytlovacích stanic nebo zvětšení šířky dopravníku. Jiní mohou zvládnout větší průměry trubek s rychlou výměnou hardwaru. Plánujte to, pokud předpokládáte změny v sortimentu. Nejlepší čas zvážit rozšíření je během počáteční instalace. Tímto způsobem může vaše rozvržení pojmout budoucí upgrady bez velkých změn.
Testování a jemné ladění
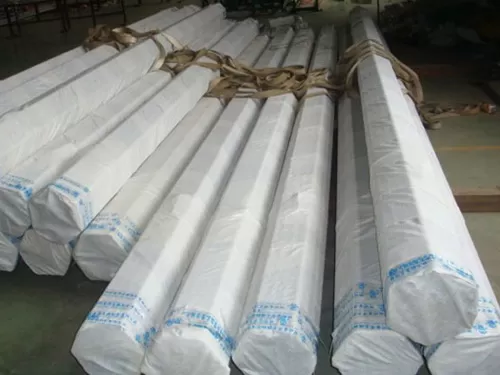 Považuji za moudré před spuštěním spustit zkušební dávky. Použijte skutečné trubky a změřte, jak hladce se krmí. Zkontrolujte, zda pytlovací stanice splňuje uvedenou dobu cyklu. Dávejte pozor na malé zaseknutí nebo problémy s vyrovnáním senzoru. Pokud narazíte na problém, okamžitě jej opravte. To může zahrnovat úpravu rychlosti dopravníku, citlivosti senzoru nebo dokonce úhlu, pod kterým jsou trubky dodávány. Jemné doladění těchto detailů zajišťuje stabilní provoz bez zaseknutí, když začne plná výroba.
Integrovaný přístup, který spojuje pytlování s předřazeným řezáním nebo dokončováním a následnou logistikou, vede k výraznému zvýšení výkonnosti. Operátoři nejsou nuceni přemisťovat trubky ručně nebo čekat na pomalé přechody. Každá stanice hladce předává trubky, což vašemu zařízení umožňuje zpracovávat větší objednávky a přísnější termíny. Tato synergie tvoří základní kámen efektivní balicí linky. Ponechává také prostor pro růst, protože můžete přidávat nebo upravovat stanice, když poptávka prudce stoupne. Podle mých zkušeností jsou nejlepší výsledky, když všechny stanice sdílejí data, rychlosti a stejný závazek k hladkému provozu.
Závěr
Strávil jsem čas analyzováním toho, jak automatický stroj na balení sáčků z ocelových trubek zvyšuje výrobu. Poskytuje konzistentní těsnění, rychlý výkon a méně lidských chyb, které vedou k poškození produktů. Také chrání pracovníky před opakovaným namáháním a podporuje spolehlivější každodenní rutinu. Na FHOPEPACK jsem viděl, jak zásadní je sladit technologii, senzory a rozvržení do jednoho integrovaného toku. Při promyšlené implementaci se tato metoda balení stává silným aktivem, které zvyšuje rychlost, snižuje náklady a dělá dojem na klienty. Věřím, že tyto poznatky vám pomohou vidět skutečný potenciál automatizovaného balení. Tato investice zlepšuje výsledky balení a umožňuje vašemu týmu soustředit se na zbytek výrobního procesu.