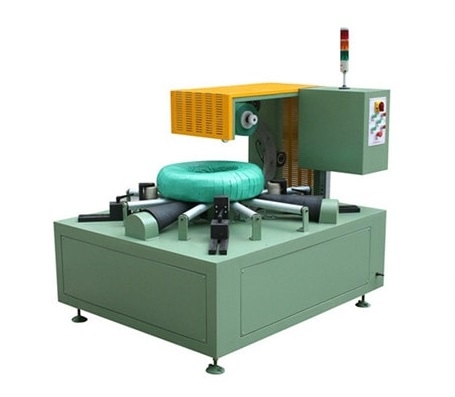
Jak naplánovat bezpečné a efektivní uspořádání stroje na balení ocelových svitků
Vyhněte se nákladným chybám při instalaci vaší balicí linky ocelových svitků. Tato příručka s rozvržením vysvětluje, jak mapovat trasy svitků, propojit zařízení, manipulovat s vyrovnávacími paměťmi a zajistit bezpečný přístup obsluhy.

Průvodce plánováním rozvržení stroje na balení ocelových svitků
Průvodce plánováním rozvržení stroje na balení ocelových svitků
Naplánujte práci kolem cívky, osoby, které s ní manipulují, a situace, ve kterých se normální tok zastaví. Půdorys obalu je pouze jednou vrstvou uspořádání. Použitelný plán také zviditelňuje přepravní trasy, přístup obsluhy, přístup pro údržbu, kontrolované zóny, vyrovnávací paměti, inženýrské sítě a cesty pro zotavení před instalací zařízení.
Nejspolehlivějším výchozím bodem je výkres aktuální cesty cívky – nikoli obrys produktu vhozený do prázdného půdorysu.

Začněte s Coil Journey a lidmi kolem ní
Sledujte jednu cívku od jejího příjezdu přes balení, kontrolu, uvolnění a další místo určení. Kromě této trasy materiálu sledujte pracovní trasu operátora a trasu údržby. Poté se zeptejte, kde může cívka bezpečně čekat, když další krok není k dispozici.
Tento první průchod odhalí konflikty, které obrys stroje přehlíží: trasu přesunu, která protíná stanoviště obsluhy, inspekční úkol bez bezpečného prostoru pro stání nebo vyprošťovací pohyb, který prochází aktivní zónou.

Vytvořte rozvržení v pěti vrstvách
Použijte stejnou kresbu, ale prohlédněte si ji ve vrstvách. Každá vrstva odpovídá na jinou otázku a zabraňuje tomu, aby jedno rozhodnutí zakrylo jiné.
1. Tok
Kam cívka dorazí, kde se zastaví, kde vstoupí do balicí stanice, kde proběhne případná kontrola a kam odejde? Při každém předání označte směr, orientaci, vlastnictví a podmínky potřebné pro přenos. Linka by měla mít definovanou reakci, když je následná stanice blokována.
2. Obálka pro vybavení a převod
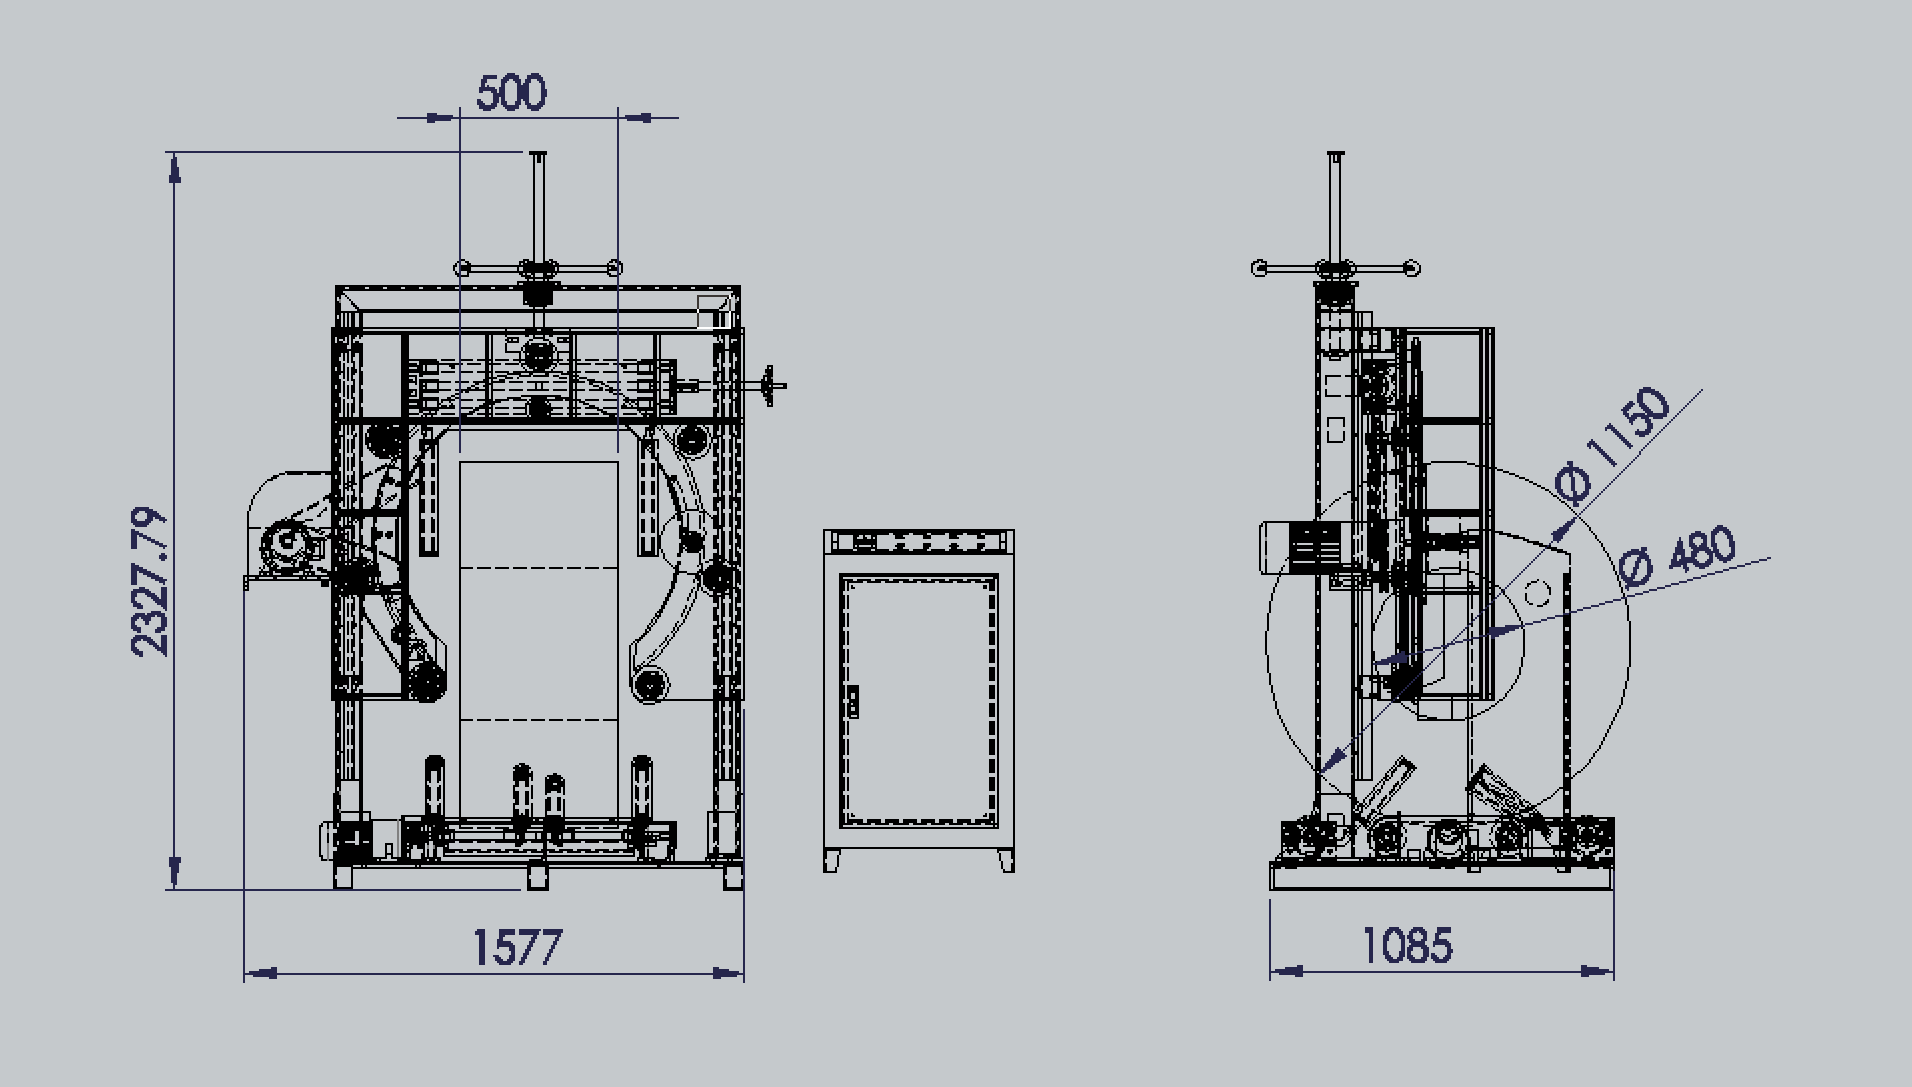
Ukažte více než jen základnu stroje. Uveďte maximální plášť cívky, ochranné kryty, přepravní zařízení, nakládací/vykládací pozice, přístupové dveře a prostor potřebný k otevírání, přesouvání nebo odstraňování servisních položek. Pro rozměry používejte řízené výkresy; nikdy neodvozujte vůli z marketingového obrázku.
3. Provoz
Označte, kde operátor dodává materiál, potvrzuje krok procesu, kontroluje balík a komunikuje se sousedními stanicemi. Pokud operace vyžaduje, aby osoba stála v přepravní nebo pohyblivé zóně, je třeba pracovní postup přepracovat nebo kvalifikovaně zkontrolovat, než se z něj stane výkresová instrukce.
4. Servis
Identifikujte, jak se údržba dostává k pohonům, senzorům, ovládacím prvkům, materiálovým cestám a opotřebitelným dílům. Servisní přístup není rezervní podlahová plocha: vyžaduje promyšlenou trasu, izolaci a pracovní hranici definovanou příslušnými projektovými kontrolami a realistický způsob manipulace s odstraněnými díly.
5. Bezpečnost a zotavení
Určete kontrolovaný přístup, ochranné hranice, odpovědnost za nouzové zastavení a bod, ve kterém systém předává řízení jiné stanici. Poté nakreslete abnormální cestu: špatně zarovnaná, poškozená, neúplná nebo zastavená cívka musí mít bezpečnou cestu pro udržení a vyproštění, která nezávisí na průchodu pohybujícím se zařízením.
Vyberte rozhraní podle práce, kterou musí vykonávat
„Jeřáb“, „vozík“, „dopravník“ a „obraceč“ popisují různé role v přepravě, nikoli zaměnitelné označení rozvržení. Současná taxonomie produktů seskupuje obraceč s naklápěčem, sklápěčem nebo obracečem: mění orientaci cívky. Jeřáb, vozík nebo dopravník mohou místo toho cívku doručovat, polohovat nebo uvolňovat. Kontrola rozvržení vyžaduje skutečnou sekvenci, odpovědnosti, limity a potvrzení – nejen názvy zařízení.
| Rozhraní | Otázka k odpovědi na rozvržení | Důkazy potřebné před finálním návrhem |
|---|---|---|
| Jeřáb | Lze trasu výtahu, přístup k háku, parkovací polohu a předání výtahu dokončit bez kolize se stanicí nebo trasou pro osoby? | Aktuální plán zvedání, metoda zvedání cívek, omezení budovy/stropní konstrukce a odpovědná kontrola. |
| Trolley | Kde se cívka spouští, zastavuje, udržuje v klidu a uvolňuje a co potvrzuje, že se může pohybovat? | Výkres trati/přesunu, logika zastavení, odpovědnost rozhraní a plán pro abnormální polohy. |
| Dopravník | Jsou výška, podpěra cívky, rozteč, podmínky přenosu, chování vyrovnávací paměti a řídicí signály kompatibilní napříč hranicí? | Výkres řízeného rozhraní, data o zatížení/podporách, matice řízení a metoda přijetí. |
| Naklápěč/sklápěč | Kde se mění orientace, kdo tento krok řídí a jak je změněná poloha zachycena při dalším předání? | Obálka zařízení, dosah cívky, hranice ochrany, kontrola sekvence a postup obnovy. |
Toto srovnání záměrně neslouží k výběrovému hodnocení. Rozhraní může být vhodné pouze tehdy, pokud byl produkt, místo, přilehlé zařízení a provozní metoda potvrzeny společně.
Explicitní popis bufferů a abnormálního zotavení
Vyrovnávací paměť je plánované místo pro cívku, kde má čekat, s uvedeným stavem a vlastníkem. Nejedná se o neoznačenou prázdnou oblast na výkresu. Definujte její vstupní a výstupní podmínky, maximální zamýšlenou frontu, odpovědnost za kontrolu a co se stane, když nebude k dispozici.
Také otestujte rozvržení z hlediska předvídatelných přerušení: cívka, která se nemůže přenášet, obalový materiál, který nelze podávat, ztráta následného uvolnění, neúspěšné potvrzení nebo obal, který nesplňuje kontrolní požadavky. Nepublikujte ani neschvalujte instrukce pro obnovu z tohoto článku; použijte schválené postupy webu a kvalifikovanou kontrolu pro skutečný systém.
Vymezení hranic inženýrských sítí a řízení na výkresu
Uveďte, kde požadované služby vstupují do hranic zařízení, kde se mění odpovědnost za řízení a které signály nebo potvrzení musí procházet rozhraním. Veřejný článek nepředepisuje požadavky na napětí, spotřebu vzduchu, síťový protokol, základy, zabezpečení ani funkční bezpečnost, protože ty musí vycházet z příslušné dokumentace stroje, podmínek na místě a kvalifikovaného posouzení projektu.
Tato mapa hranic je cenná již ve fázi konceptu. Promění „integraci“ v seznam pojmenovaných rozhodnutí, která mohou kontrolovat inženýrské, údržbářské, automatizační a dodavatelské oddělení.
Zkontrolujte rozvržení, než se stane závazkem
Použijte tři kontrolní brány:
- Recenze konceptu: potvrdit rozsah, cestu cívky, předběžná rozhraní, trasu operátora, vyrovnávací paměť a koncept abnormální obnovy.
- Podrobná recenze rozhraní: potvrdit kontrolované výkresy, obálky, inženýrské sítě, kontroly, odpovědnosti, předpoklady, vyloučení a důkazy o přijetí.
- Předinstalační a zprovozňovací kontrola: potvrdit naměřené podmínky na staveništi, schválené bezpečnostní a provozní kontroly, revize, hranice školení/vlastnictví a záznam o zkoušce požadovaný pro předání.
Každá brána by měla zaznamenávat revizi výkresu, účastníky, rozhodnutí, otevřené položky a podmínku, která každou položku uzavírá. Výkres bez těchto záznamů může být užitečný pro diskusi, ale není důkazem, že je instalace připravena.
Praktický další krok
Vezměte si nejnovější výkres staveniště a obkreslete jím jednu normální a jednu abnormální cívku se zástupci výroby, údržby, kontroly a bezpečnosti. Označte každé předání, stojící polohu, servisní trasu, vyrovnávací paměť, hranici inženýrských sítí a předpoklad otevření. Před požádáním o konečné rozvržení zařízení nebo závazek k instalaci proveďte každou otevřenou položku testem majitele a uzavřením.
Vizuální detaily
Klikněte pro zvětšení

Klikněte pro zvětšení
Klikněte pro zvětšení
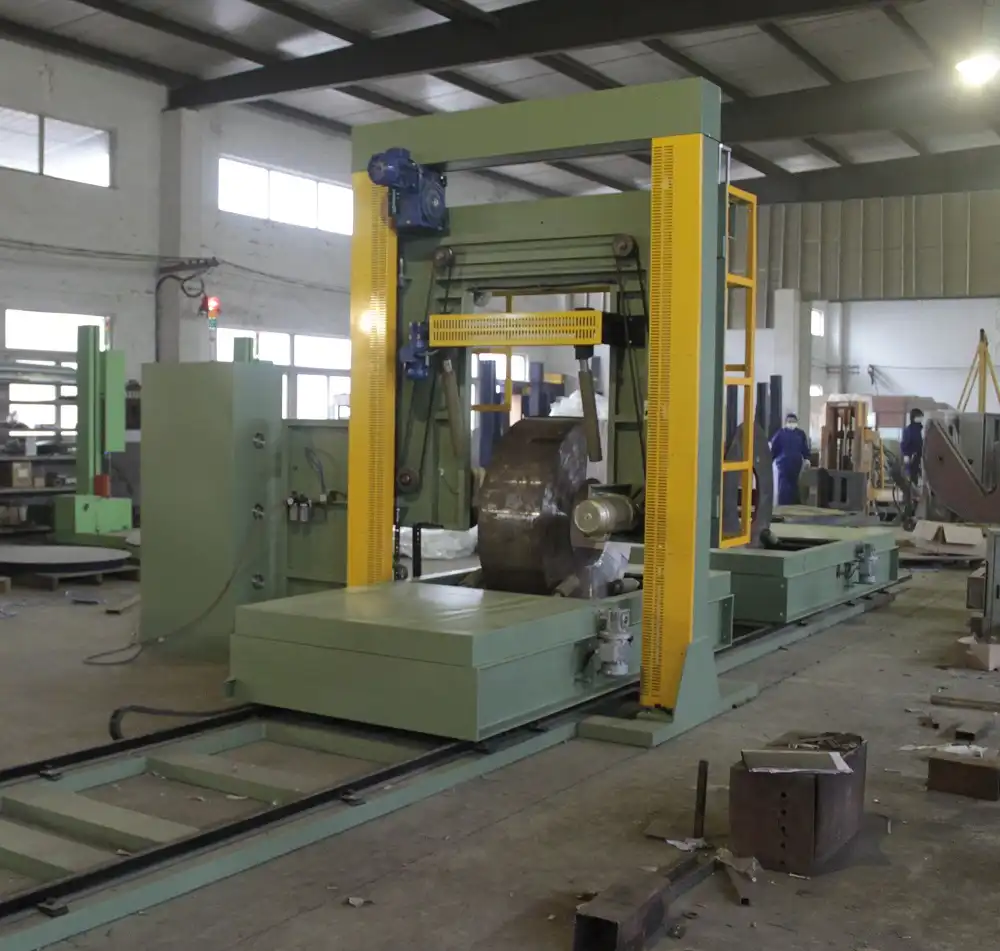
Klikněte pro zvětšení
Podívejte se, jak to funguje
Zjistěte, jak naše automatizovaná balicí řešení optimalizují efektivitu vaší výrobní linky. Toto video demonstruje bezproblémový provoz navržený pro maximální ochranu.
Důvěryhodné Ocelárny a lídři v oboru
Globální výrobci se spoléhají na vysoce výkonné balicí zařízení FHOPE


Jste připraveni optimalizovat svou balicí linku?
Získejte individuální cenovou nabídku s analýzou návratnosti investic. Naši technici odpoví do 24 hodin.
- Návrh rozvržení zdarma
- Globální podpora instalace
- 2-letá záruka v ceně
Vaše informace jsou v bezpečí a nikdy nebudou sdíleny.
Související stroje
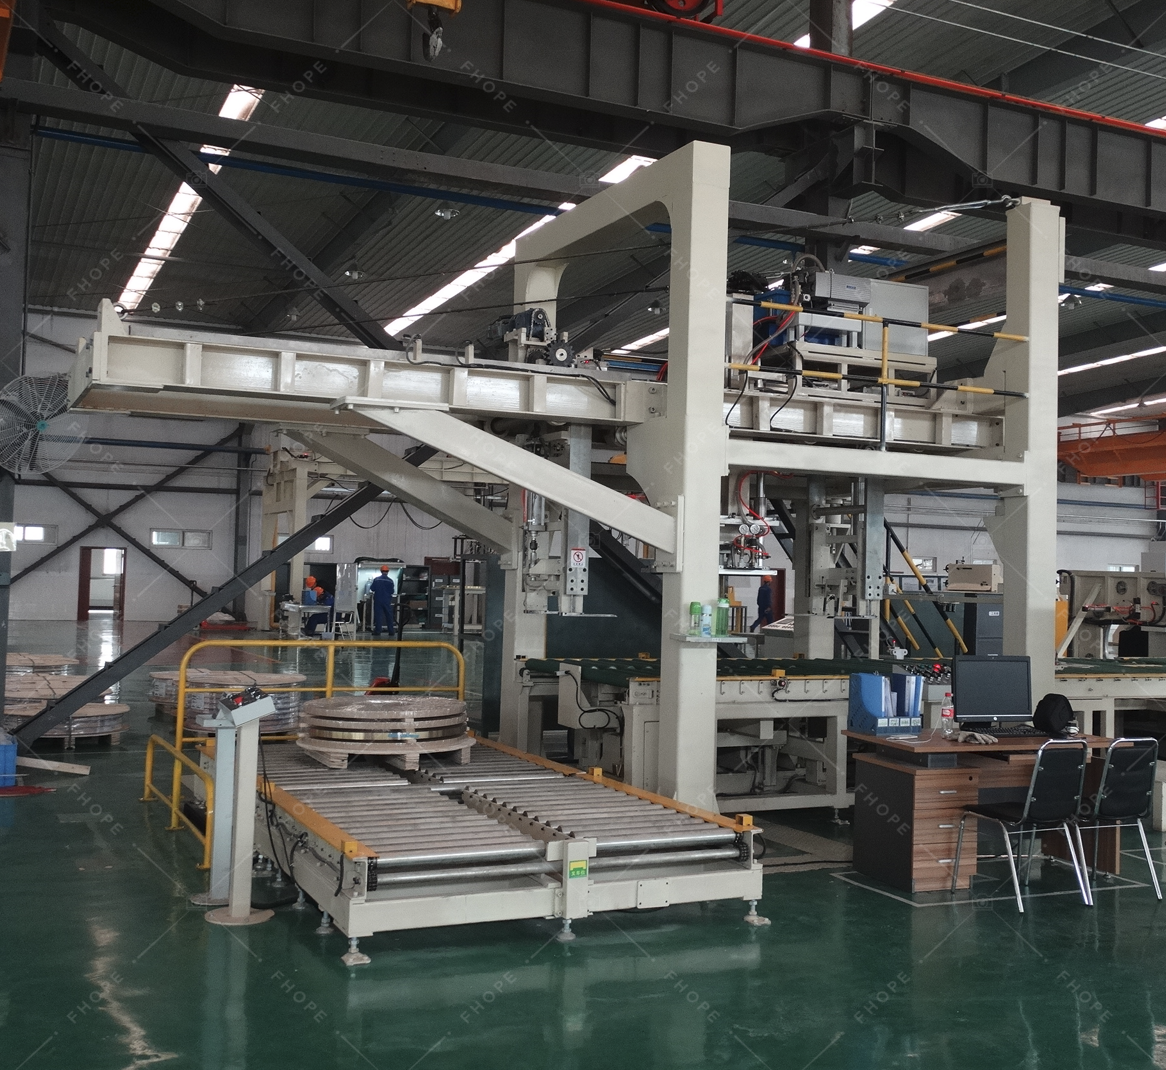
Linka na balení ocelových cívek
Zobrazit podrobnosti →
Vertikální linka na balení cívek
Zobrazit podrobnosti →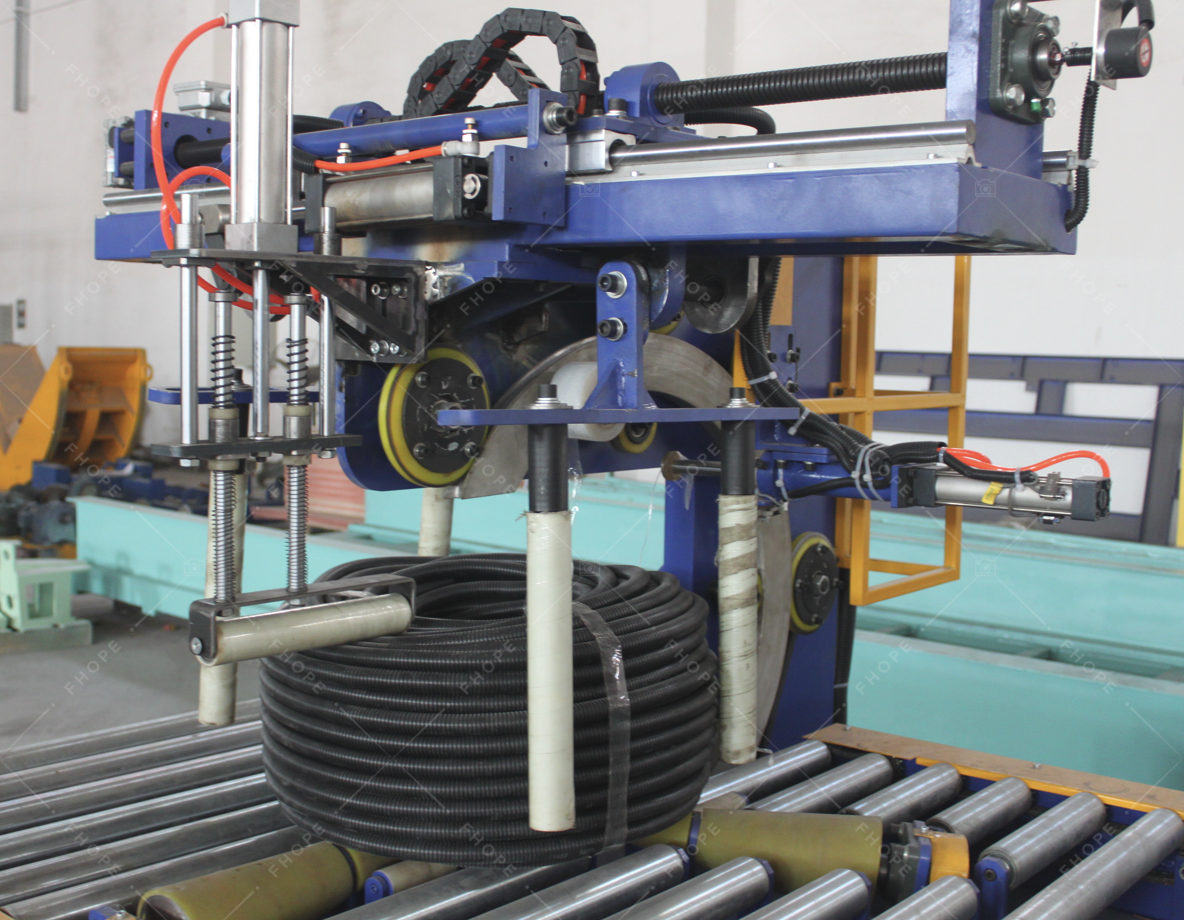
Hadicová cívka Balicí linka
Zobrazit podrobnosti →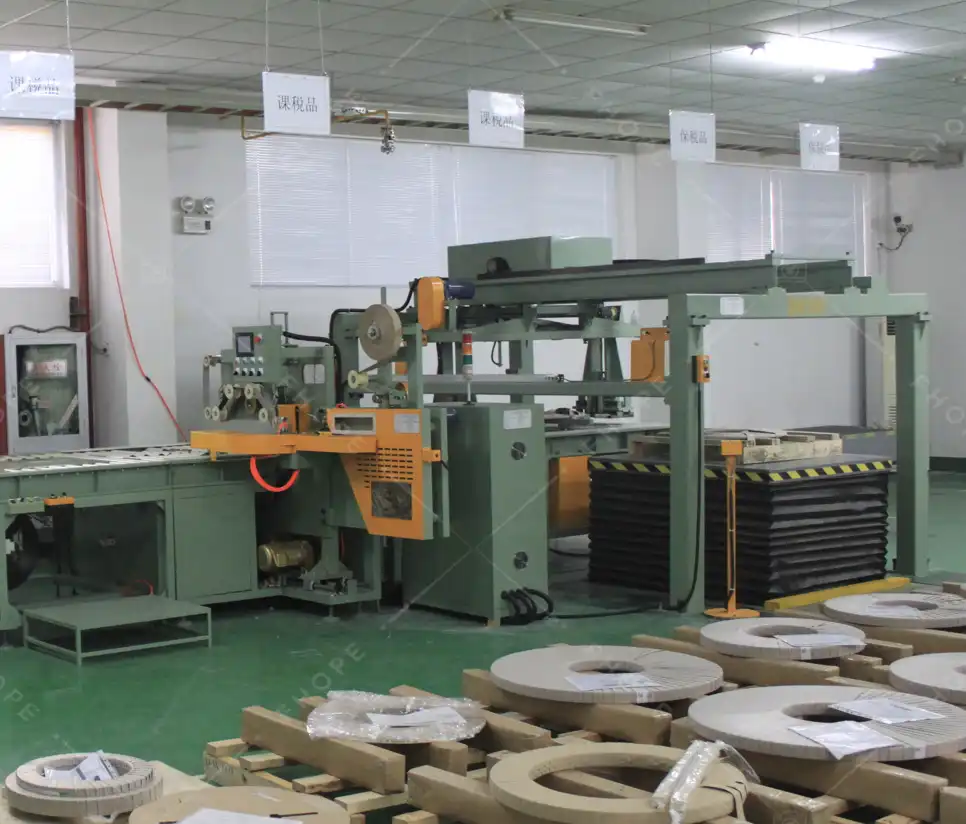
Copper Coil Packing line
Zobrazit podrobnosti →
Linka na balení drátěných cívek
Zobrazit podrobnosti →
Panel Balicí linka
Zobrazit podrobnosti →
Stroj na balení trubek
Zobrazit podrobnosti →
Linka na balení hliníkových profilů
Zobrazit podrobnosti →
FHOPE Automatická linka na svazování a páskování trubek
Zobrazit podrobnosti →
Automatická linka na svazování a páskování trubek
Zobrazit podrobnosti →
Automatický stroj na páskování ocelových trubek
Zobrazit podrobnosti →
FHOPE Automatický balicí stroj na ocelové trubky
Zobrazit podrobnosti →
Automatická balicí linka na páskování plastových trubek
Zobrazit podrobnosti →
Automatická pytlovací linka PPR/PVC Pipe
Zobrazit podrobnosti →
Stroj na balení plastových sáčků
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-200
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-300
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-400
Zobrazit podrobnosti →
Stroj na balení cívek kabelů-FPCA100
Zobrazit podrobnosti →