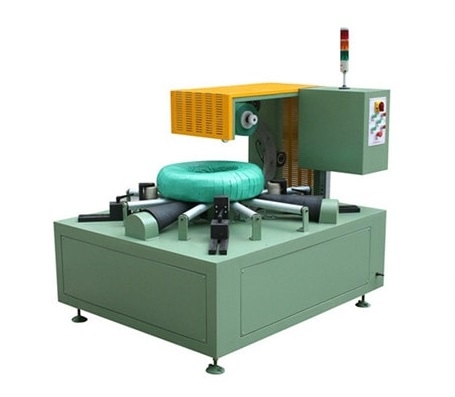
Jak funguje stroj na balení ocelových svitků? Podrobný návod k postupu
Stroj na balení ocelových svitků zahrnuje více než jen rotující kruh. Zjistěte, jak kroky nakládání, polohování, balicí pohyb, řízení materiálu a dokončovací práce spolupracují na vytvoření konzistentního balení svitků a zároveň zvyšují efektivitu manipulace a snižují problémy s ručním balením.

Jak funguje stroj na balení ocelových svitků?
Jak funguje stroj na balení ocelových svitků?
Stroj na balení ocelových svitků koordinuje postup: cívka se přivede do definované polohy, balicí materiál se zavede okem cívky, řízený relativní pohyb položí materiál kolem cívky, konec cívky se zajistí a cívka se předá dalšímu schválenému kroku. Přesné komponenty, pořadí pohybu, bezpečnostní funkce a kroky pro vyprošťování závisí na schválené dokumentaci modelu a posouzení rizik na pracovišti.
Praktická otázka nezní jednoduše: „Otáčí se prstenec?“ , ale zda každé předání – od nakládání k vykládání – má známou podmínku pro provedení, odpovědnou osobu nebo systém a akceptovaný výsledek.
Tato sekvence vysvětluje jednu zdokumentovanou konfiguraci; model, cívka, materiál, nastavení a časovací podmínky musí být viditelné.
Nejprve se na celý cyklus podívejte jako na sedm předání
Zalamování slov může skrýt důležitou práci před a po viditelné rotaci. Kompletní cyklus má alespoň tyto otázky:
- Příjezd: Dorazila cívka do stanice schváleným způsobem přepravy?
- Umístění: Je podepřen, orientován a umístěn v rámci schváleného rozsahu aktuálního stroje?
- Uvedení materiálu: Je balicí materiál na zamýšlené dráze a je jeho přední konec zajištěn schválenou metodou?
- Řízený pohyb balicího stroje: Jsou před zahájením pohybu splněny požadované podmínky pro pohyb a bezpečnost?
- Dokončení: Bylo dosaženo dohodnutého krytí nebo podmínky programovaného dokončení?
- Povrchová úprava: Byl ocas zajištěn a zkontrolován výsledek balení?
- Ruce pryč: Je oblast bezpečná a je cívka uvolněna do dalšího definovaného kroku procesu?
Tento článek navazuje na toto pořadí, protože je to pořadí, kterému musí operátor, technik nebo kupující porozumět. Nenahrazuje postup na staveništi pro žádnou jednotlivou stanici.
Jak probíhá balicí cyklus
Krok 1: Vložení a umístění cívky
Cívka může být doručena jeřábem, vozíkem, dopravníkem nebo linkovým rozhraním. Hardware, který ji podpírá a centruje, může zahrnovat válečky, dorazy, vodítka, senzory nebo jiné schválené uspořádání. Než je povolen pohyb balení, může skutečná logika stroje vyžadovat signál přítomnosti, potvrzení polohy, stav ochranného krytu nebo jiné podmínky.
Na poloze záleží, protože dráha materiálu a pohyblivé části jsou navrženy pro známý obálkový profil cívky. Posunutá nebo nesprávně orientovaná cívka může změnit pokrytí, způsobit nechtěný kontakt nebo znemožnit spolehlivost dalšího předání. Přípustné umístění a reakce na odchylku musí vycházet z aktuálního výkresu, popisu ovládacích prvků a kontroly rizik – nikoli z obecného videa.
Krok 2: Zavedení a zajištění balicího materiálu
Materiál se pohybuje z role nebo dávkovače směrem k balicí dráze. V některých provedeních jej umisťují a drží vodicí lišty a aktuátory; v jiných provádí operátor schválený krok navlékání nebo připevnění před zahájením automatické části. Znalostní báze produktových řad uvádí několik materiálových řad:
- Stretch fólie
- VCI fólie nebo papír
- PVC / neprůhledná fólie
- Tkanina
- Papír
Nestanovuje, která metoda je vhodná pro konkrétní cívku, prostředí nebo požadavky na balení.
Jasně uveďte hranici mezi člověkem a strojem. Stroj může automatizovat balicí pohyb, zatímco nakládání materiálu, výměna nebo závěrečná kontrola zůstávají manuální. To se automaticky nepovažuje za vadu; jedná se o konstrukční rozhodnutí a rozhodnutí o řízení rizik, které by mělo být viditelné v pracovních pokynech a rozvržení.
Krok 3: Vytvořte obalovací cestu s relativním pohybem
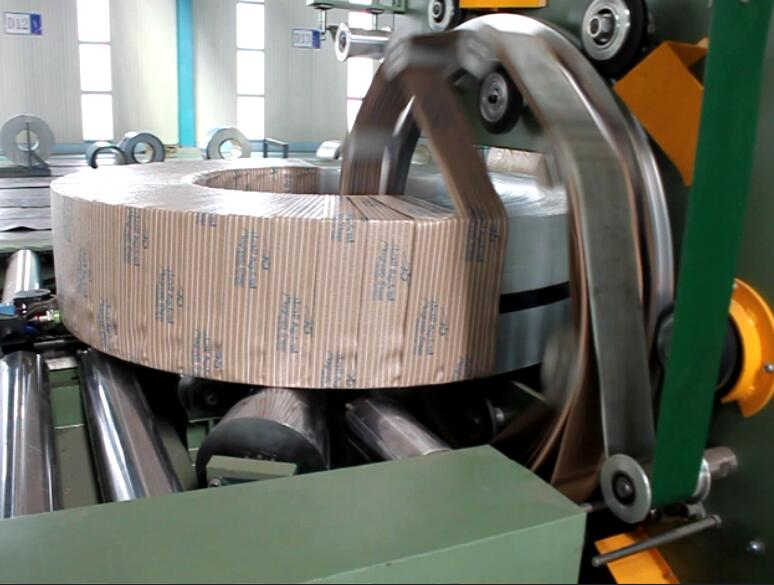
Při procesu protahování materiál skrz otvor v cívce. Kolem tohoto otvoru se pohybuje balicí kroužek nebo sestava, zatímco cívka může být podepřena nebo posouvána válečky. Vztah mezi těmito pohyby posouvá materiál po zamýšleném povrchu a vytváří překrývající se dráhu.
Názvy pohybů jsou méně důležité než výsledek: materiál se musí pohybovat po schválené dráze bez nezamýšlené mezery, zaseknutí, uvolněného konce nebo kontaktu s chráněnou oblastí. Různé stroje toho mohou dosáhnout pomocí různých mechanických uspořádání, takže veřejný diagram musí odpovídat zobrazenému zařízení nebo být označen jako obecné vysvětlení.

Krok 4: Ovládání pokrytí bez záměny nastavení za výsledek
Napětí pomáhá udržovat materiál v kontaktu s cívkou; překrytí popisuje, jak se jeden průchod vztahuje k předchozímu průchodu. Oba faktory ovlivňují vzhled a kontinuitu obalu, ale ani jeden sám o sobě neprokazuje ochranu nebo přijetí obalu. Důležité jsou typ materiálu, stav povrchu, geometrie cívky, způsob expozice, manipulace a metoda kontroly.
Pro skutečnou zkušební verzi balení si zaznamenejte následující údaje – a oddělte slova „specifikováno“, „naměřeno“ a „doporučeno“ :
| Co nahrávat | Proč to záleží |
|---|---|
| Specifikace materiálu | Různé skupiny materiálů se chovají a chrání odlišně |
| Nastavení nebo verze receptu | Výsledky musí být reprodukovatelné se známou konfigurací |
| Stav a rozměry cívky | Pokrytí závisí na skutečném obalu a povrchu cívky |
| Požadavek na krytí | Definuje cíl přijetí, nejen nastavení stroje |
| Kontrolní metoda | Přijetí musí být ověřitelné dohodnutým postupem |
| Výsledek | Promění zkušební verzi v sledovatelný záznam kvality |
Nezveřejňujte zdánlivě přesné procento překrytí nebo hodnotu napětí bez aktuálního záznamu modelu a podkladu pro kvalitu.
Krok 5: Určete, kdy je obal hotový
Dokončení může být založeno na naprogramovaných otáčkách, posuvu, poloze nebo jiném schváleném stavu. „Zastavení motoru“ však není kritériem pro přijetí obalu. Obalu je stále nutné definované krytí, zajištěný konec a výsledek kontroly pro danou úlohu.
Právě zde má výrobní linka prospěch z jasného vlastnictví: řídicí logika může určit, že pohyb je dokončen; pravidlo kvality může určit, zda je výsledek přijatelný; další stanice může vyžadovat další signál k uvolnění. Smíchání těchto rozhodnutí do jednoho vágního „automatického“ tvrzení skrývá rizika.
Krok 6: Upněte, odstřihněte a zajistěte ocas
Na konci cyklu může stroj upnout materiál, odříznout ho a zajistit konec pomocí konstrukční metody. Jiné systémy mohou vyžadovat dokončovací krok s asistencí obsluhy. Nezobecňujte mechanismus z jiného modelu ani nepopisujte metodu použití tepla, tlaku, lepidla nebo upínání, pokud není zdokumentována pro vybranou konfiguraci.
Užitečná inspekční otázka je jednoduchá: může odpovědný tým ukázat, kde by měl být hotový ocas, jak se kontroluje, jak vypadá vada a co se stane, když není přijatelná? To promění neprůhledný mechanismus v kontrolovaný bod přijetí.
Krok 7: Vyložení, resetování a předání cívky
Po přijetí balíku a splnění podmínek připravenosti stanice se cívka přesune k dalšímu kroku manipulace. Recepturu může vybrat operátor nebo prostřednictvím připojeného systému, ale tento článek nepředpokládá, jak se tato volba provádí. Další cyklus by měl začít až po splnění skutečných podmínek definovaných strojem pro bezpečnou připravenost.
Pokud okolní proces vyžaduje páskování, označování, vážení, stohování nebo záznamy ERP/MES, jedná se o sousední moduly nebo rozhraní, pokud nejsou explicitně zahrnuty a testovány jako součást uvedeného rozsahu.
Co musí ovládací prvky zviditelnit
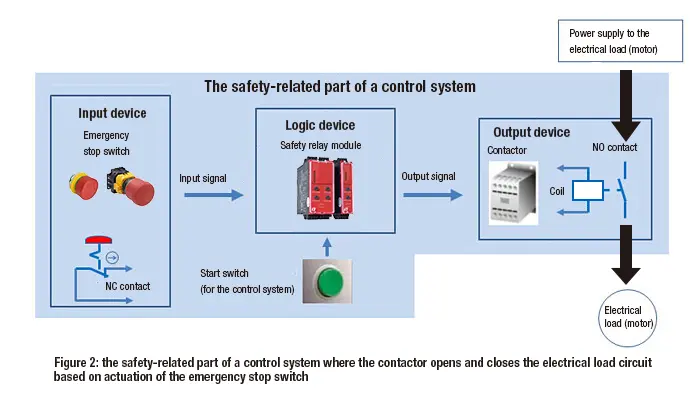
Pro konkrétní instalaci je PLC/HMI místem, kde se mohou zobrazovat stav stroje, povolení, vybraný recept, stav pohybu a poruchy. Užitečná technická kontrola vyžaduje jednoduchý sekvenční diagram, spíše než se spoléhat na atraktivní snímek obrazovky. Měl by identifikovat, který signál nebo podmínka povoluje další akci, který systém ji vlastní a co sekvenci zastavuje.
Bezpečnostní funkce vyžadují posouzení rizik specifických pro daný stroj, dokumentaci a kvalifikovanou kontrolu. Tento přehled nesmí být nikdy použit k obejití ochranného krytu, přepsání blokování ani k autorizaci restartu.
Když je normální cyklus přerušen
Mezi běžné přerušení patří:
- Přetržení materiálu nebo vyčerpaná role
- Otevřený kryt
- Posun cívky
- Ztráta požadovaného signálu
- Událost napájení
Nejde jen o nepříjemné jevy – mění provozní stav. Schválená reakce je specifická pro daný model a lokalitu. Obecně platí, že je nutné zastavit pohyb dle návrhu, zabránit neočekávanému restartu, udržovat stabilní zátěž, dodržovat schválený proces izolace/obnovy, zkontrolovat dílčí výsledek a eskalovat, když to postup vyžaduje.
Jak ověřit cyklus před jeho uvedením do stavu připravenosti k výrobě
Použijte časově omezenou, zdokumentovanou zkoušku – ne nejrychlejší jednotlivou demonstraci. Definujte počáteční a koncové body časování, zaznamenávejte opakované cykly, identifikujte přerušení a uchovávejte záznamy o cívce, materiálu, nastavení a metodě kontroly. Zaznamenávejte jak normální dráhu, tak schválenou reakci na realistická přerušení pouze tam, kde je bezpečné testovat v souladu s příslušným postupem.
Užitečným výstupem není jen průměrný čas. Je to sledovatelný záznam, který umožňuje výrobě, kvalitě, inženýrství a dodavateli vidět, co bylo zahrnuto, co se lišilo a co je třeba zlepšit.
Doporučený další krok
Pro konkrétní stroj, o kterém uvažujete, si vyžádejte tyto tři položky:
- Aktuální diagram pohybové sekvence
- Reprezentativní video s kontinuálním cyklem
- Schválený postup pro přerušení/obnovení
Projděte si je spolu s obalem svitku, specifikací materiálu, kritérii přijetí a plánem manipulace na staveništi na stejné schůzce. To je bod, kdy se z obecného vysvětlení stane realizovatelný operační plán.
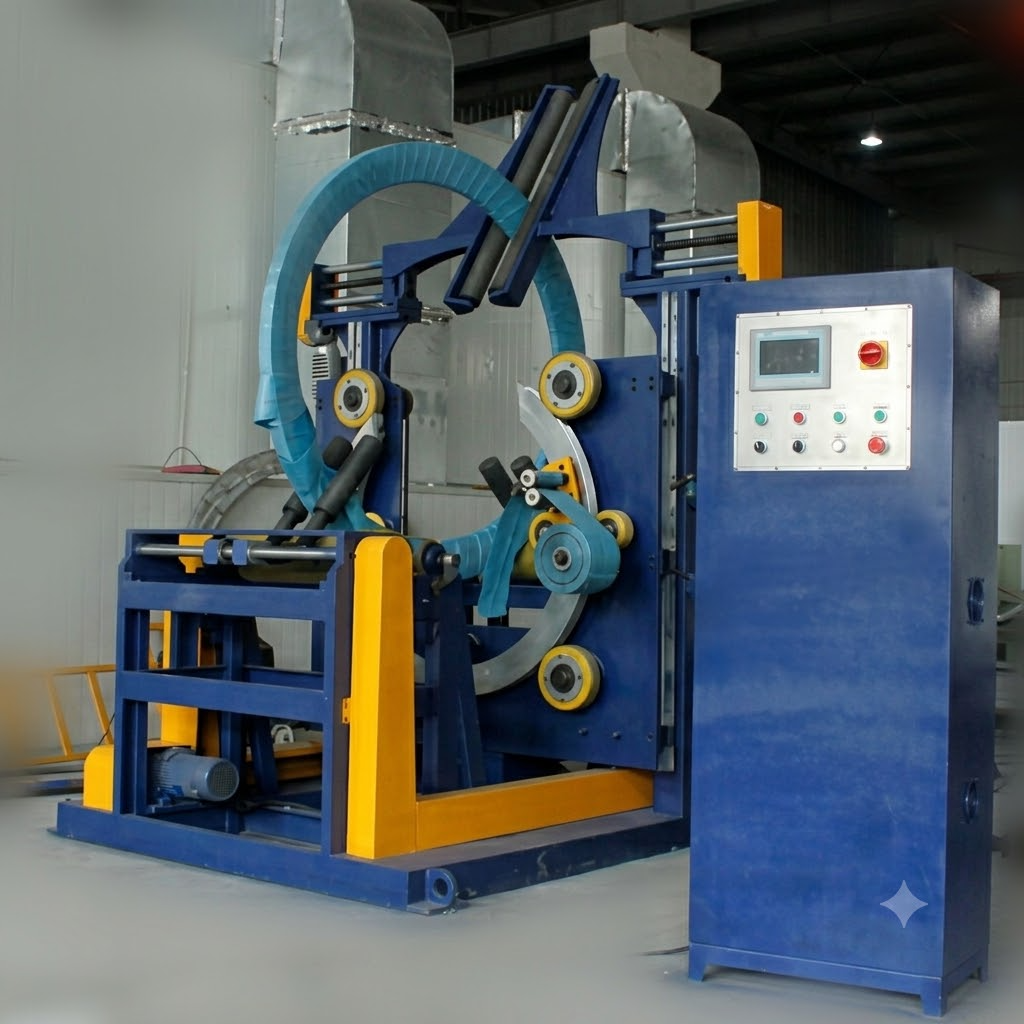
Vizuální detaily

Klikněte pro zvětšení
Klikněte pro zvětšení
Klikněte pro zvětšení
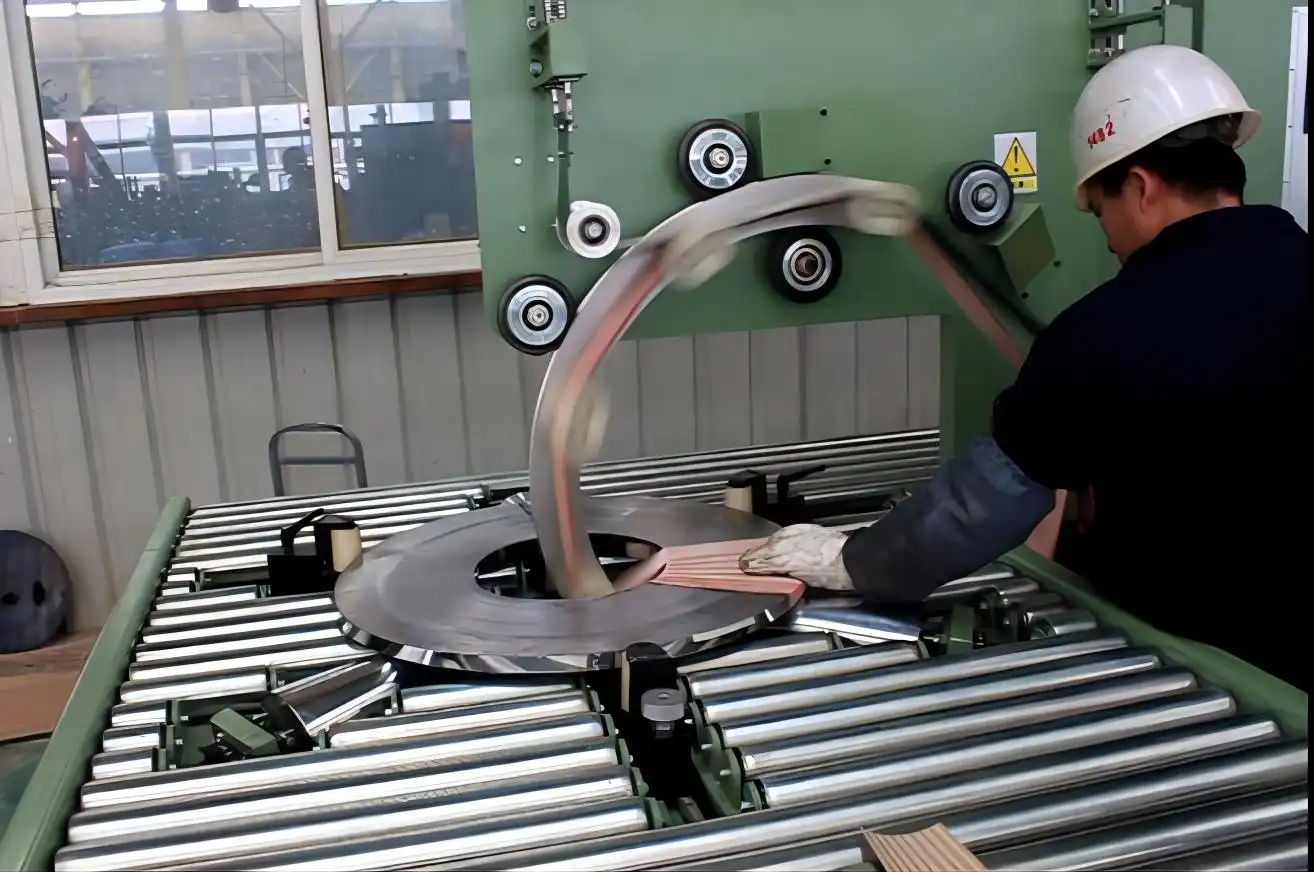
Klikněte pro zvětšení
Podívejte se, jak to funguje
Zjistěte, jak naše automatizovaná balicí řešení optimalizují efektivitu vaší výrobní linky. Toto video demonstruje bezproblémový provoz navržený pro maximální ochranu.
Důvěryhodné Ocelárny a lídři v oboru
Globální výrobci se spoléhají na vysoce výkonné balicí zařízení FHOPE


Jste připraveni optimalizovat svou balicí linku?
Získejte individuální cenovou nabídku s analýzou návratnosti investic. Naši technici odpoví do 24 hodin.
- Návrh rozvržení zdarma
- Globální podpora instalace
- 2-letá záruka v ceně
Vaše informace jsou v bezpečí a nikdy nebudou sdíleny.
Související stroje
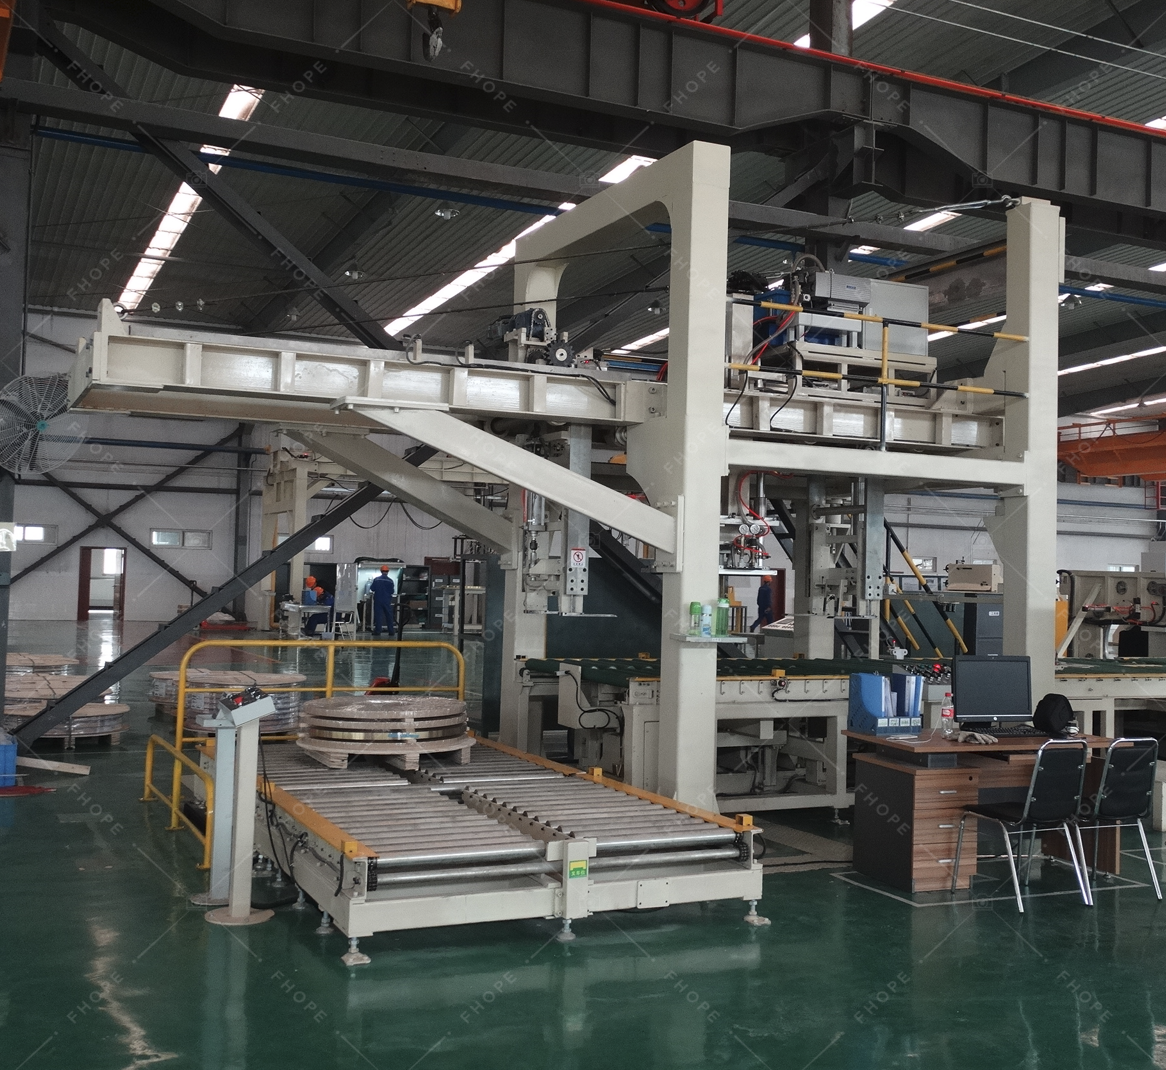
Linka na balení ocelových cívek
Zobrazit podrobnosti →
Vertikální linka na balení cívek
Zobrazit podrobnosti →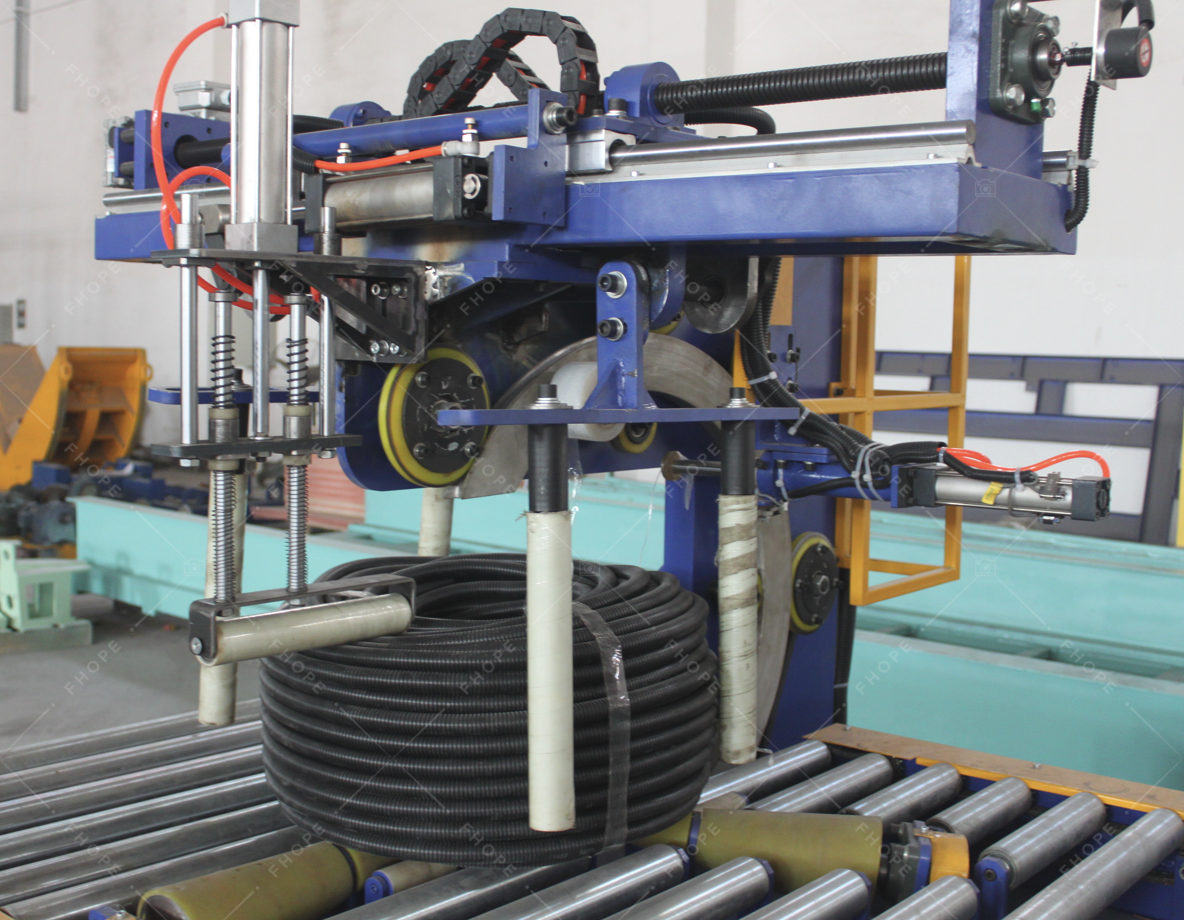
Hadicová cívka Balicí linka
Zobrazit podrobnosti →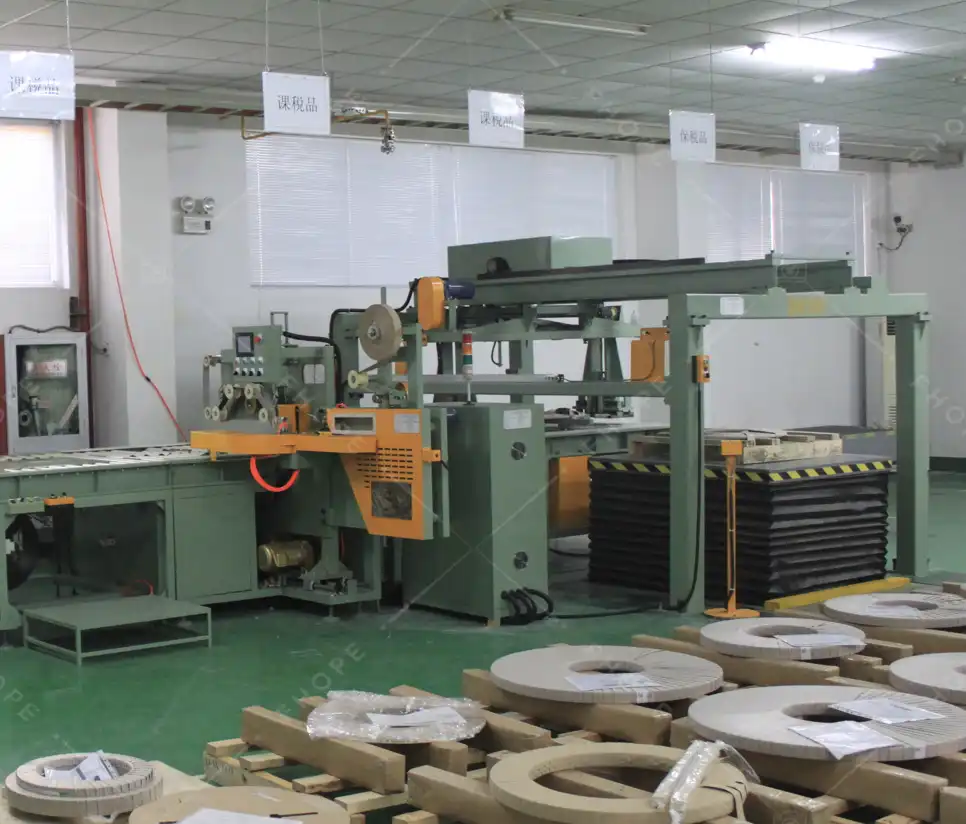
Copper Coil Packing line
Zobrazit podrobnosti →
Linka na balení drátěných cívek
Zobrazit podrobnosti →
Panel Balicí linka
Zobrazit podrobnosti →
Stroj na balení trubek
Zobrazit podrobnosti →
Linka na balení hliníkových profilů
Zobrazit podrobnosti →
FHOPE Automatická linka na svazování a páskování trubek
Zobrazit podrobnosti →
Automatická linka na svazování a páskování trubek
Zobrazit podrobnosti →
Automatický stroj na páskování ocelových trubek
Zobrazit podrobnosti →
FHOPE Automatický balicí stroj na ocelové trubky
Zobrazit podrobnosti →
Automatická balicí linka na páskování plastových trubek
Zobrazit podrobnosti →
Automatická pytlovací linka PPR/PVC Pipe
Zobrazit podrobnosti →
Stroj na balení plastových sáčků
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-200
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-300
Zobrazit podrobnosti →
Stroj na balení pneumatik FPT-400
Zobrazit podrobnosti →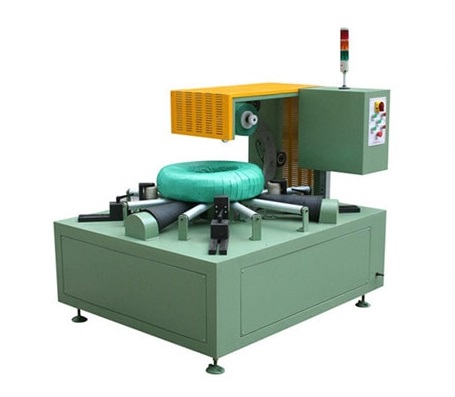
Stroj na balení cívek kabelů-FPCA100
Zobrazit podrobnosti →