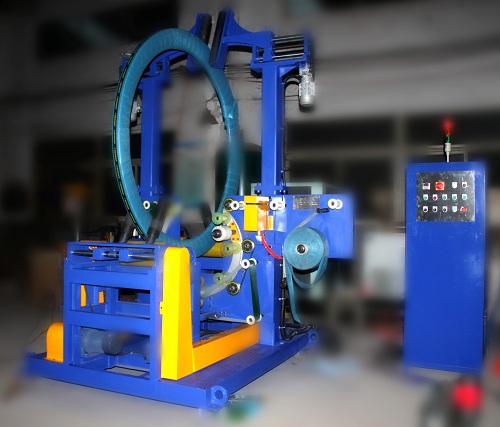
Резюме: Това техническо ръководство оценява самостоятелни устройства за опаковане на рулони спрямо напълно автоматични опаковъчни линии за логистика на стоманени рулони. Ще получите структурирано сравнение на размерните допуски, ефективността на цикъла и системната интеграция, което ще позволи на екипите по снабдяване да съгласуват спецификациите на оборудването с действителните изисквания за производителност и изискванията за защита при транспортиране.
🛠️ Критерии за оценка
Изборът на оптимална система за опаковане на рулони изисква количествено определяне на четири оперативни показателя: пропускателна способност, разход на фолио, разпределение на труда и последователност в защитата. Тези параметри директно определят ефективността на изходящата логистика, материалните разходи и отговорността за повреди при транспортиране, установявайки измерима базова линия за решения за капиталови разходи.
Оценката на инфраструктурата за опаковане изисква преминаване от качествени оценки към прагове на производителност, базирани на данни. Капацитетът на пропускане определя максималния обем на рулоните, който системата може да обработи на смяна, като пряко влияе върху графика на смените и логистиката надолу по веригата. Нивата на потребление на фолио определят материалните разходи, като ръчното приложение обикновено генерира 15–20% излишни отпадъци поради непостоянно напрежение и вариации в припокриването. Разпределението на труда измерва зависимостта от оператора, като автоматизираните архитектури намаляват броя на служителите чрез консолидиране на функциите за товарене, опаковане и обвързване в единни надзорни роли. Последователността на защитата разчита на затворен контур за контрол на напрежението и програмируеми настройки за припокриване, осигуряващи равномерно покритие, което предотвратява проникването на влага и повърхностното износване по време на транспортиране. Всички показатели за производителност трябва да бъдат валидирани спрямо данни от тестове на доставчика, тъй като действителните резултати варират в зависимост от състоянието на повърхността на рулоните, влажността на околната среда и калибрирането на напрежението на лентата. Забележка: Конкретните показатели за производителност и ценови диапазони са типични оценки от индустрията и изискват директно валидиране от доставчика за вашата оперативна среда.
🏗️ Самостоятелна конфигурация за опаковане на бобини
Еднопозиционен опаковъчен агрегат автоматизира поставянето на фолио и контрола на опъването за изолирани работни процеси, като побира рулони с тегло до 25 000 кг и диаметри между 500 и 2100 мм. Тази конфигурация минимизира първоначалния капитал, като същевременно изисква интеграция надолу по веригата за операции по опаковане с лента и окончателно подреждане.
Самостоятелните системи за опаковане работят като независими работни клетки, проектирани да обработват партиди, без да нарушават производствения поток нагоре по веригата. Механизмът на въртящата се маса позиционира сигурно рулони с тегло от 30 кг до 25 000 кг, докато регулируемите опорни ролки са подходящи за вътрешни диаметри между 300 и 610 мм и ширини до 1900 мм. Операторите въвеждат размерните параметри чрез интерфейс човек-машина (HMI), който изчислява необходимото движение на каретката за фолио и определя процентите на припокриване между 10% и 90%. Въртящата се въртяща се маса и хоризонталната каретка за фолио работят в синхронно движение, като нанасят крафт хартия или стреч фолио с програмируемо опъване. Страничната стабилност се поддържа чрез прецизно насочвани лагери на въртящата се маса, предотвратявайки неправилното подравняване на фолиото по време на високоскоростно въртене. Тъй като тези устройства се фокусират изключително върху опаковането, съоръженията трябва да интегрират отделни станции за опаковане и оборудване за подреждане надолу по веригата. Първоначалните капиталови разходи остават умерени, въпреки че общите разходи за притежание се увеличават, когато се отчитат допълнителните разходи за труд и спомагателни машини. Специфичните показатели за производителност и ценовите диапазони са типични оценки за индустрията и изискват директно валидиране от доставчика за вашата оперативна среда.
🔗 Свързано : Разгледайте още решения
📈 Интегрирана автоматична опаковъчна линия
Напълно автоматизирана опаковъчна линия синхронизира опаковането, високоскоростното обвързване с лента и роботизираното подреждане в непрекъснат поток от материали, постигайки цикли над 150 рула на час. Тази архитектура елиминира затрудненията при ръчната обработка и позволява програмируеми модели на подреждане, оптимизирани за специфични разпределения на теглото и външни диаметри.
Интегрираните опаковъчни линии функционират като коридори за непрекъсната обработка, елиминирайки междинните стъпки на обработка между опаковането и окончателното изпращане. След автоматично центриране и подравняване, модулът за опаковане нанася защитни слоеве, използвайки затворен контур за управление на опъването, който динамично регулира налягането на триещото задвижване, за да поддържа постоянно опъване на фолиото, дори върху омазнени или прашни повърхности на рулоните. След опаковането, високоскоростните устройства за закрепване закрепват опаковката с помощта на стоманени или пластмасови ленти, като завършват всеки цикъл на закрепване за 35 до 38 секунди. След това системата насочва закрепената руло към автоматизиран модул за подреждане, който изпълнява персонализирани програми за подреждане, базирани на разпределението на теглото в реално време и измерванията на външния диаметър. Този непрекъснат поток намалява участието на оператора в първоначалното зареждане и системния надзор, като значително намалява разходите за труд на единица. Архитектурата изисква по-високи първоначални инвестиции и специализирана инфраструктура на съоръженията, но осигурява превъзходна постоянство на производителността и намален брой гаранционни претенции. Всички данни за производителността и времената на цикъла представляват типични индустриални показатели; действителната производителност зависи от сместа на рулоните, графика на смените и протоколите за поддръжка.
🛡️ Технико-икономическо сравнение
Директното сравнение разкрива ясни оперативни компромиси между изолираните станции за опаковане и синхронизираните линии за опаковане, особено по отношение на намаляването на отпадъците от фолио, зависимостта от работна ръка и сложността на системната интеграция. Автоматизираните линии осигуряват превъзходна постоянство и производителност, но изискват по-високи първоначални инвестиции и специализирана инфраструктура на съоръженията.
Следната матрица очертава основните оперативни разлики между самостоятелните опаковъчни агрегати и напълно интегрираните опаковъчни линии. Самостоятелните системи дават приоритет на гъвкавостта и по-ниските входни разходи, което ги прави подходящи за съоръжения, обработващи по-малко от 5,000 рула годишно, или за такива, които управляват силно променливи размери на рулата. Интегрираните линии дават приоритет на производителността и ефективността на труда, насочени към операции с голям обем над 15 000 рула годишно, където непрекъснатият поток оправдава влагането на капитал. Намаляването на отпадъците от фолио остава критичен диференциращ фактор, като автоматизираният контрол на опъването и програмируемите настройки за припокриване постоянно превъзхождат ръчното приложение. Зависимостта от труда се измества от активна работа на машината към системен надзор, намалявайки изискванията за брой служители с приблизително 60–70%. Сложността на системната интеграция се увеличава с автоматизираните линии, изискващи специална електрическа инфраструктура, разпределение на площ от 20–40 метра и усъвършенствано диагностично наблюдение. Екипите по снабдяване трябва да изискват валидирани от доставчика данни за производителността, тъй като действителните проценти на отпадъци, времената за цикъл и изискванията за захранване варират в зависимост от специфичните спецификации на рулата и условията на околната среда.
| критерий | Самостоятелен опаковъчен агрегат | Интегрирана опаковъчна линия |
|---|---|---|
| Пропускателен капацитет | 20–30 намотки/час (типично) | До 150 намотки/час |
| Намаляване на отпадъците от филми | ≤5% с управление със затворен контур | ≤3% с високо прецизно напрежение |
| Трудова зависимост | 1 оператор (товарене/разтоварване) | 0.5–1 оператор (надзорен) |
| Консистенция на защитата | Припокриване, повторяемо в рамките на ±2% | Припокриване, повторяемо в рамките на ±1% |
| Интегрирани функции | Само опаковане | Опаковане + обвързване с лента + подреждане |
| Системна диагностика | Основни PLC аларми | Пълен SCADA мониторинг |
| Капиталови инвестиции | Умерено (проверете с доставчика) | Високо (проверете с доставчика) |
| Период на изплащане | 12–18 месеца (приблизително) | 8–14 месеца (приблизително) |
Всички цифри представляват типични отраслови показатели. Проверете производителността, процента на отпадъци, изискванията за мощност и цените директно с производителите на оборудване преди поръчка.
🔗 Вижте също : Свързано оборудване
⚙️ Протокол за обществени поръчки и изпълнение
Окончателният избор на оборудване трябва да е съобразен с годишния обем на производство, наличната площ на пода и променливостта на размерите на бобините, като същевременно изисква валидиране от доставчика за всички прагове на производителност. Екипите по снабдяване трябва да проверят електрическите изисквания, да поискат показатели за отпадъци от фолио и да потвърдят гъвкавостта на рецептите за HMI, преди да се ангажират с капиталовите вложения.
Успешното внедряване на оборудването започва с цялостен оперативен одит. Изчислете годишния обем на рулоните и средното тегло, за да определите дали самостоятелен модул или интегрирана линия отговарят на вашите изисквания за производителност. Измерете наличното пространство на пода, като осигурите достатъчно пространство за вагонетки с рулони, интеграция на конвейер и зони за безопасност. Проверете дали размерите на вашите рулони попадат в работния диапазон на машината: външни диаметри 500–2100 мм, вътрешни диаметри 300–610 мм и ширини до 1900 мм. Заявете тест за отпадъчно фолио на живо, като обработите 100 представителни рулона, за да измерите действителната консумация на фолио спрямо теоретичното покритие. Уверете се, че интерфейсът човек-машина поддържа бързи промени в рецептите за различни комбинации от външен/вътрешен диаметър, като минимизирате времето за престой при смяна. Накрая, поискайте електрически спецификации и изисквания за съоръженията от производителя, тъй като интегрираните линии обикновено изискват трифазно захранване в диапазона 50–100 kW, докато самостоятелните модули работят в диапазона 10–15 kW. Всички технически прагове и финансови прогнози са типични оценки. Проверете всички спецификации, изисквания за мощност и твърдения за производителност с вашия доставчик на оборудване преди изпълнението на договора.
🛡️ Забележка за съответствие : Това оборудване е проектирано да отговаря на изискванията на ISO и CE. Проверете специфичните сертификати с производителя преди поръчка.
🛠️ ЧЗВ
В: С колко мога да намаля разхищението на фолио, като премина към автоматизирано опаковане?
A: Автоматизираните системи със затворен контур за контрол на опъването обикновено намаляват разхищението на фолио с 15–20% в сравнение с ръчното приложение. Прецизните настройки на припокриването между 10% и 90% елиминират непоследователността на оператора, докато програмируемото опъване предотвратява прекомерното разтягане. Реалните икономии зависят от състоянието на повърхността на бобината, влажността на околната среда и калибрирането на опъването на лентата. Проверете показателите за намаляване на отпадъците с вашия доставчик, като използвате вашата специфична смес от серпентини.
В: Може ли самостоятелна машина да обработва рулони с мазни повърхности?
A: Да, при условие че системата използва опорни ролки с фрикционно задвижване и регулируема контактна сила. Омотващата каретка динамично модулира налягането на ролките, за да поддържа сцепление, без да поврежда повърхността на рулоната. Този адаптивен контрол на опъването осигурява равномерно нанасяне на фолиото дори върху замърсени или прашни рулони с тегло до 25 000 кг. Проверете спецификациите на материала на ролките и диапазоните на налягане с производителя.
В: Какъв процент на припокриване трябва да използвам за експортни пратки?
A: За морски превоз, задайте припокриване между 60% и 70%, за да увеличите максимално защитата от влага и солен спрей. Сухопътният транспорт обикновено изисква припокриване от 30% до 50%, като балансирате защитата с ефективността на материалите. HMI позволява прецизна настройка от 10% до 90% на стъпки от 1%, което позволява бързи промени в рецептите за различни транзитни маршрути. Регулирайте настройките за припокриване въз основа на дебелината на опаковъчния материал и продължителността на транспортиране.
В: Необходима ли ми е специална електрическа инфраструктура за пълна опаковъчна линия?
A: Интегрираните опаковъчни линии обикновено изискват трифазно захранване в диапазона 50–100 kW, в зависимост от броя на двигателите, нагревателните елементи и роботизираните задвижващи механизми за подреждане. Самостоятелните опаковъчни агрегати обикновено работят в диапазона 10–15 kW. Проверете съвместимостта на напрежението (380–480 V) и капацитета на прекъсвача с вашия инженер по съоръженията и доставчик на оборудване. Всички спецификации за мощност са типични за индустрията; проверете точните изисквания с вашия производител.