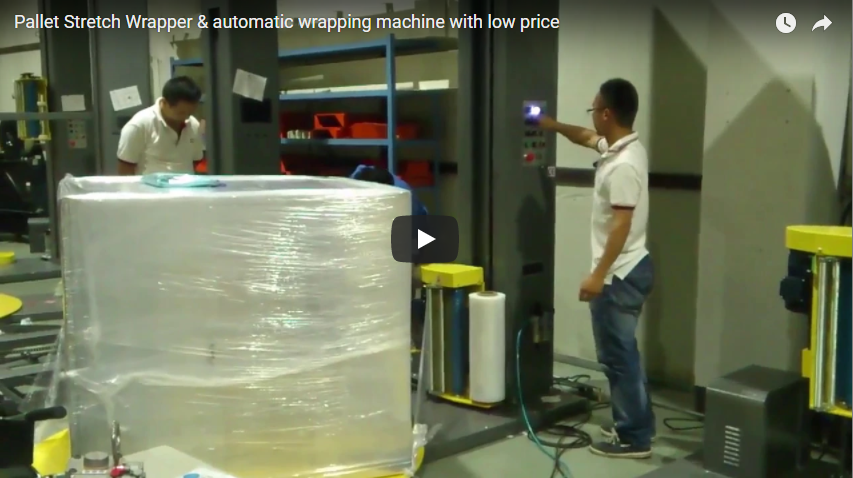
Резюме: Автоматична ротационна стреч опаковъчна машина закрепва палетизирани товари, като върти в орбита задвижвана каретка за фолио около напълно неподвижен товар със скорости между 20 и 35 оборота в минута. За разлика от конвенционалните машини с въртяща се платформа, тази орбитална архитектура напълно елиминира центробежните сили върху палетизираните стоки, което я прави индустриален стандарт за високи, ултралеки, нестабилни или изключително тежки товари над 2,000 кг. С задвижвани двуролкови предварително разтягащи каретки (удължение до 300%), автоматизирано откриване на височината с фотооко, пневматични механизми за затягане и рязане на фолиото и периметърна защита, съответстваща на EN 415-6, тези опаковъчни машини осигуряват повтаряща се сила на задържане, като същевременно предотвратяват преобръщане на продукта, смачкване на ръбове и разхищение на фолиото в непрекъснати високоскоростни опаковъчни линии.
Как работят разтягащите се опаковки с въртящи се рамена
Ротационната стреч опаковъчна машина работи на принципа на структурно разделено опаковане: палетният товар остава напълно неподвижен на пода или на подаващ ролков конвейер, докато балансирано горно конзолно рамо завърта количката за подаване на фолиото хоризонтално около периметъра на товара. Това директно елиминира механичните и физическите ограничения на въртящите се опаковъчни машини, които трябва да въртят цялата маса на товара.
Цикълът на опаковане се основава на две синхронизирани оси на движение:
- Орбитално въртене (хоризонтална равнина): Горното стоманено рамо се задвижва от тежкотоварен зъбен венец или ангренажен ремък чрез честотно задвижване (VFD) или AC серво мотор, въртящи ролката с фолио с контролирани орбитални скорости от 20–35 оборота в минута.
- Вертикално преместване (ос Z): Задвижваната фолиева каретка се изкачва и спуска по прецизна структурна направляваща колона вътре или покрай рамото с регулируеми линейни скорости (обикновено 2–6 м/мин), създавайки припокриващ се спираловиден модел на обвиване, съобразен с профила на натоварване.
Когато блокировката на конвейера потвърди, че палетът е центриран, пневматична скоба задържа края на фолиото и рамото започва да се върти. След като 3–6 долни увивания закрепят товара към основата на палета, каретката се повдига с регулирано припокриване на фолиото до отчетения връх, изпълнява програмирани подсилващи увивания и се спуска. След това интегрирано острие с гореща тел или назъбено острие отрязва фолиото, а почистващо рамо притиска края му плоско за чисто запечатване.
Ключовите оперативни параметри включват:
- Скорост на въртене на рамото20–35 об/мин, напълно регулируеми чрез S-рампи за ускорение/забавяне
- Вертикална скорост на движение на каретката: 2–6 м/мин, програмируема за променливо припокриване на фолиото (20–60%)
- Брой армировъчни обвивки3–6 горни обвивки и 3–6 долни обвивки, независимо конфигурируеми чрез HMI
- Предварително разтягане на фолио с двигателЕлектрически задвижвани двойни ролки, осигуряващи 200–300% удължение преди изпускане на филма
- Автоматично откриване на натоварванеПоляризирани ретроотражателни фотоочила или ултразвукови сензори, подходящи за неправилни профили и тъмни или прозрачни еластични фолиа
Нестабилност на натоварването и центробежно напрежение
Центробежната сила е страничното външно напрежение, упражнявано върху въртяща се маса. При конвенционалните въртящи се обвивки с въртяща се маса с 12–15 оборота в минута, това странично ускорение се определя от физическата кинематика:
F_c = m × ω² × r
(където m е масата на продукта, ω е ъгловата скорост, и r е разстоянието от центъра на въртене на палета).
Когато тежки, тежки отгоре или свободно подредени палети се въртят върху въртяща се маса, това странично ускорение причинява изместване на центъра на тежестта, смачкване на ъглите на картонените кутии, несъответствие на колоните или катастрофално преобръщане на товара.
Ротационните опаковъчни машини елиминират този риск, като поддържат палета в статично състояние през целия цикъл на опаковане. Защото ω_pallet = 0, върху продуктите не действа центробежна сила. Напрежението на фолиото се балансира динамично от орбитиращата каретка, а не се съпротивлява от инерцията на палета.
Този стационарен подход е от съществено значение за:
- Високи, стройни товариСтоки с висок център на тежестта (напр. подредени празни кутии, PET бутилки за напитки, изолационни плоскости)
- Изключително леки картонени кутииПродукти с ниска маса, лесно се разместват от въртеливо въздушно съпротивление и центробежен импулс
- Свръхтежки или неправилни стокиЧасти за тежки машини, блокове на двигатели или цимент в чували, надвишаващи традиционните механични товароносимости на въртящите се поставки
- Палети за дистрибуция със смесени SKUЛогистични единици с асиметрично разпределение на теглото и неравномерно зацепване на картонените опаковки
Оптимизация на фолиото и предварително разтягане
Силата на задържане – компресионното налягане, което държи палета непокътнат – зависи от контролираното удължаване на фолиото, а не от опъването на каретката. Ротационните опаковъчни машини използват моторизирани, задвижвани двуролкови каретки за предварително разтягане, за да опънат фолиото преди контакт с товара.
Вътре в каретката два полиуретанови ролки са свързани чрез фиксирано предавателно число или двойно серво задвижване, като изходната ролка се върти по-бързо от входната. При стандартно предварително разтягане от 200%, 1 метър неразтегнато фолио се разтяга до 3 метра използваема лента; високопроизводителните каретки достигат 250–300% без разкъсване.
Предварителното разтягане пренарежда линейните вериги от полиетилен с ниска плътност (LLDPE) по оста на разтягане, повишавайки якостта на опън и намалявайки релаксацията (пълзенето) след нанасяне, така че фолиото остава стегнато по време на многодневен транспорт по магистрала или контейнер.
Основните съображения за избор на филм включват:
- Дебелина/дебелина на филма50–70 калибър (12.7–17.8 µm) за високопроизводителни кастинг филми; 80–100+ калибър за остри, неравни или склонни към пробиване товари
- Тип екструдиране на филмЛят LLDPE за оптична яснота, безшумно развиване и постоянно предварително разтягане; раздуто фолио за двупосочна устойчивост на разкъсване и пробиване
- Лепчивост и адитивни свойстваЕдностранното залепване предотвратява слепването на палетите по време на товарене; UV-инхибиторните мастербачи предпазват стоките от външно въздействие
Автоматично разпознаване на височината на товара
Височината на палетите варира между последователните цикли в смесени складове. Механизмите за измерване на височина, монтирани на орбиталната каретка, елиминират ръчната намеса.
Стандартните конфигурации използват поляризиран ретроотражателен оптичен сензор, който открива горния ръб на товара, като същевременно игнорира отразяващото фолио и околното осветление в склада. За съоръжения, обработващи прозрачно стъкло, полупрозрачни пластмасови контейнери или контейнери с отворен връх, се използват ултразвукови сензори за време на полет (ToF) или лазерни далекомери, за да се предотвратят фалшиви задействания.
Докато каретката се издига над горния слой, PLC прилага програмируемо забавяне на опаковането (обикновено 20–100 мм), което образува защитен филмов ръб, заключващ горния слой картон към сърцевината на палета.
Основни оперативни предимства:
- Елиминира недостатъчното опакованеОсигурява достатъчно задържане на високи товари до най-горния слой
- Предотвратява прекомерното увиванеПредпазва от непродуктивно движение на каретката и разхищение на филм над къси товари
- Непрекъснат поток от линияАдаптира се мигновено към произволни последователности от палети при непрекъснато подаване на конвейер
- Стабилизира силата на сдържанеПоддържа идентични проценти на припокриване на обгръщане при променливи височини
Системна диагностика и поддръжка
Индустриалните ротационни опаковъчни машини за разтягане работят непрекъснато в автоматизирана производствена среда. Усъвършенстваните PLC архитектури (напр. Siemens S7-1500 или Rockwell ControlLogix) осигуряват интегрирани диагностични процедури за максимизиране на общата ефективност на оборудването (OEE).
Стандартните системи за мониторинг включват:
- Мониторинг на доставката на филмиОптичните сензори за приплъзване и динамометричните клетки проследяват събитията на скъсване на фолиото и изтощаване на ролката, като инициират контролирано забавяне на рамото, преди да възникне повреда на продукта.
- Ротационно задвижване и мониторинг на въртящия моментНепрекъснатото проследяване на консумацията на ток на главния мотор-редуктор сигнализира за механично износване на лагери или заклинване на скоростната кутия
- Диагностика на монтажа на плъзгащи пръстениВисокоиздръжливи въглеродни четки или контактни пръстени от златна сплав насочват многофазно захранване и Ethernet/безопасни сигнали към въртящото се рамо, с регистриране на повреди в реално време
- Блокировки за машинна защитаДвуканални защитни вериги наблюдават взаимосвързани защитни врати, светлинни завеси с изключване на звука и вериги за аварийно спиране в съответствие с ISO 13849-1 (Категория 4 / PL e)
Графици за превантивна поддръжка:
- Ежедневно (всяка смяна)Отстранете разхлабените нишки фолио от ролките за предварително опъване, проверете предпазните превключватели за спиране на спускането на каретката и визуално проверете оптичните сензори.
- седмичноПроверете ремъците на главното задвижване или подравняването на зъбното зацепване; почистете лещите на оптичните сензори с кърпички без власинки
- МесечноПочистете ролките за предварително опъване с изопропилов алкохол, за да отстраните натрупаното лепило; смажете лагерите на главния въртящ се пръстен и веригите за повдигане на вертикалната каретка.
- ТримесеченПроверете износването и опъването на четките на плъзгащите пръстени; проверете спирачните пътища на спирачката на двигателя и времената за реакция на светлинната завеса за безопасност
Сравнение: Ротационно рамо срещу въртящи се опаковъчни машини
| Характеристика / Показател | Обвивка на въртящо се рамо | Обвивка на грамофона |
|---|---|---|
| Кинематика на палетите | Неподвижен (на нивото на земята или фиксирано на конвейера) | Въртене (въртене на масата 10–15 оборота в минута) |
| Центробежно натоварване | нула (ω_pallet = 0) |
Значително (F_c = m × ω² × r) |
| Капацитет на палета | На практика неограничен (ограничен само от капацитета на пода/конвейера) | Ограничен от въртящ се лагер (обикновено максимум 1,500–2,500 кг) |
| Скорост на пропускателна способност | 30–70+ палета на час (PPH) | 20–40 палета на час (PPH) |
| Структурен отпечатък | Изисква пълен орбитален просвет (приблизително 4,000 × 4,000 мм) | Компактни размери на платформата (приблизително 2,500 × 1,800 мм) |
| Интеграция на подаване на конвейер | Безпроблемно преминава през непрекъснати влачещи се верижни или ролкови конвейери | Изисква спирачки на въртяща се платформа, повдигащи секции или колички за совалки |
| Обхват на предпазните средства | Напълно затворена физическа ограда по периметъра със заглушаващи предпазни завеси | Светлинни завеси или подложки под налягане в близост до въртяща се палуба |
| Капиталови инвестиции | По-високи първоначални капиталови разходи | По-ниска първоначална инвестиция в оборудване |
Фундаменталното инженерно отличие е структурното отделяне на теглото на товара от движението на машината: въртящите се опаковъчни машини поддържат и завъртат цялото тегло на палета върху механичен лагер, докато машините с ротационно рамо увиват изолиран, неподвижен палет, разположен изцяло върху фабричния под или релсите на конвейера.
Контролен списък за избор
Когато определяте ротационна опаковъчна машина за разтягане за автоматизирана опаковъчна линия, проверете следните механични и оперативни променливи:
- Зареждане на отпечатъциРазмери (Д × Ш × В) и максимален диагонален просвет по радиуса на размах на рамото
- Диапазон на теглото на палетаМинимално тегло (проверка на стабилността при опъване на фолиото) до максимални граници на натоварване на конвейера
- Необходима пропускателна способностЦелеви палети на час (PPH), за да зададете скорост на рамото (RPM) и време за индексиране на конвейера
- Спецификация на филмаДебелина на фолиото, ширина на ролката (500 мм спрямо 750 мм), диаметър на ролката и необходимо съотношение на предварително разтягане (200–300%)
- Интеграция на пневматика и скоби0.6–0.8 MPa сух, смазан инсталационен въздух за затягане, рязане и избърсване на фолио
- Съответствие със стандартите за безопасност: ISO 12100, ISO 13849-1 и EN 415-6 регионални директиви за безопасност
- Площ на съоръжениетоВертикално разстояние за мачтата под гредите на сградата и хоризонтално разстояние по периметъра за достъп за поддръжка
Следваща стъпка
За да конфигурирате и оразмерите клетка за опаковане с ротационно рамо за вашата линия:
- Динамика на натоварването на одитаЗапишете минимално/максимално тегло на палетите, максималната височина, моделите на подреждане на картонените опаковки и целевата сила на задържане.
- Изчислете времето за такт на линиятаРазделете пиковия обем на производство на 60, за да проверите необходимия брой цикли на час.
- Заявка за чертеж на оформлениетоПредоставете CAD план на вашето съоръжение, за да потвърдите зоните на движение на рамената, височините на прехвърляне на конвейера и взаимосвързаните предпазни огради.
- Производителност на тестовия филмОценете текущото стреч фолио при динамично предварително разтягане от 250%, за да определите разхода на фолио на единица.