Усъвършенствана автоматизация при работа с тръби и маркучи: Технически анализ на автоматичните машини за навиване и свързване
Ефективното боравене и опаковане на тръби от полиетилен с висока плътност (HDPE) и различни промишлени гумени маркучи представляват значителни логистични предизвикателства в производствените и дистрибуторските среди. Ръчните процеси на навиване и опаковане често са трудоемки, непоследователни и представляват потенциални ергономични рискове. Автоматизираните системи за навиване и опаковане предлагат надеждно инженерно решение, което драстично подобрява производителността, постоянството и безопасността. Тази статия разглежда дизайна, компонентите, техническите спецификации и оперативните предимства на съвременните автоматични машини за навиване на тръби и маркучи.
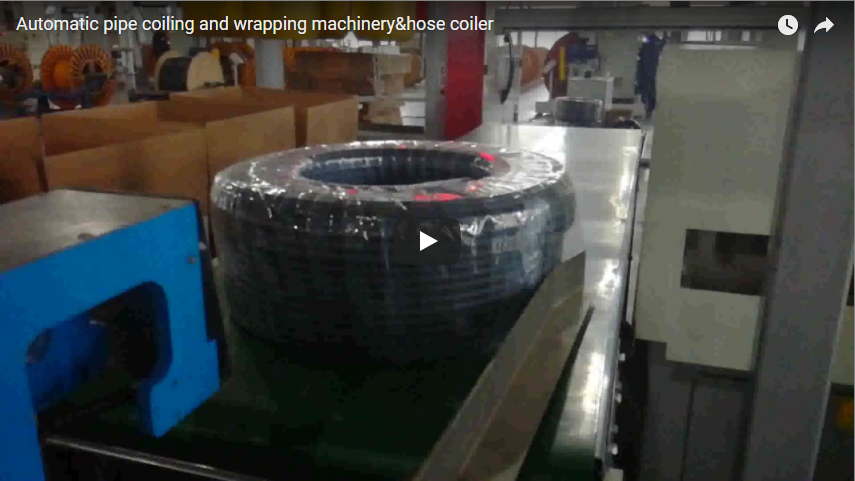
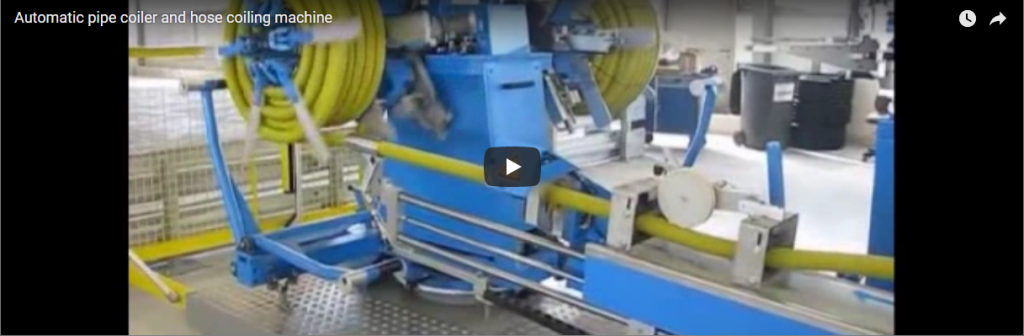
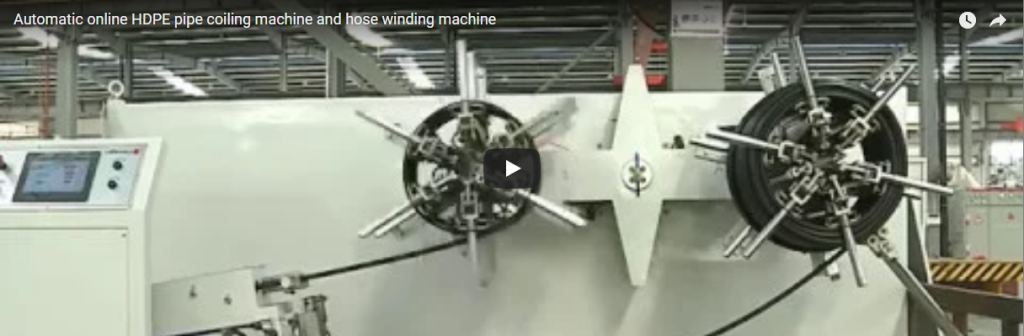
Видео, демонстриращо работата на автоматична система за навиване и свързване на тръби.
1. Инженерният императив: Преодоляване на ръчните ограничения
Традиционните методи за навиване и закрепване на тръби и маркучи страдат от няколко недостатъка:
- Непоследователни размери на бобината: Ръчното навиване води до вариации в диаметъра на намотката и плътността на намотката, което оказва влияние върху плътността на съхранение и обработката надолу по веригата.
- Променливо напрежение на лентата: Ръчното завързване често води до неравномерно опъване, потенциално повреждайки по-меките материали или позволявайки намотките да се разхлабят по време на транспортиране.
- Ниска производителност: Скоростта на ръчните операции по своята същност е ограничена, създавайки тесни места в производствените линии.
- Ергономични рискове: Повтарящите се движения и ръчното боравене с тежки бобини увеличават риска от мускулно-скелетни наранявания за операторите.
- Разходи за труд: Необходима е значителна работна ръка, за да се поддържат приемливи нива на производителност.
Автоматизираните системи директно се справят с тези проблеми чрез интегриране на прецизни механични действия със сложна контролна логика.
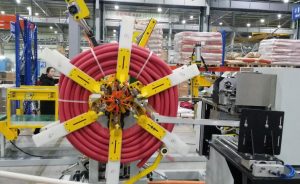
2. Основни принципи на проектиране и системни компоненти
Автоматична машина за навиване на HDPE тръби и лента, адаптивна за гумени маркучи, е сложна система, интегрираща няколко ключови подсистеми:
- Система за подаване и насочване: Гарантира, че тръбата или маркучът влизат в навиващия механизъм правилно подравнени и без ненужно напрежение. Често включва танцьорски рамена или акумулатори за управление на колебанията в скоростта на линията.
- Навиваща глава/дорник: Основният механизъм, върху който се навива тръбата/маркуча. Дизайнът варира, като често включва сгъваеми сегменти за лесно отстраняване на бобината. Задвижванията с променлива скорост (VSD) прецизно контролират скоростта на въртене, за да осигурят постоянно навиване.
- Преминаваща единица: Води тръбата/маркуча напред-назад по ширината на дорника за навиване, осигурявайки равномерно, наслоено натрупване на намотка. Серво моторите често задвижват това за точно позициониране.
- Система за измерване на дължина: Обикновено използва енкодерни колела или лазерни сензори за точно измерване на дължината на тръбата/маркуча, задействайки последователността на рязане, когато се достигне целевата дължина.
- Режещ механизъм: Пневматично или серво задвижван нож осигурява чисто, правоъгълно рязане при достигане на желаната дължина на намотката. Материалът и дизайнът на острието са критични за различните материали на тръбите/маркучите.
- Автоматичен модул за свързване: Транспортира завършената рулона до станция за свързване. Полага, опъва, уплътнява (обикновено чрез топлинна или фрикционна заварка) и реже лентен материал (обикновено PP или PET) на предварително зададени места (напр. 3 или 4 точки около обиколката).
- Система за изхвърляне/обработка на бобината: Автоматично отстранява готовата, завързана намотка от зоната за навиване/завързване, често върху конвейер, накланяща се маса или стелаж за натрупване.
- Система за управление (PLC & HMI): Мозъкът на операцията, обикновено използващ програмируем логически контролер (PLC) за последователност от действия на машината и блокировки за безопасност. Сензорният екран на интерфейса човек-машина (HMI) позволява на операторите да задават параметри (дължина на бобината, диаметър, позиции на лентата), да наблюдават състоянието и да отстраняват проблеми.
3. Преглед на техническите спецификации
Когато се оценяват системите за автоматично навиване и свързване, ключовите показатели за ефективност (KPI) и спецификации включват:
| Параметър | Типичен обхват/спецификация | Значение |
|---|---|---|
| Диаметър на тръбата/маркуча | 10 мм – 110 мм (в зависимост от модела) | Определя възможностите на машината за размера на продукта |
| Максимален OD на намотката | 800 мм – 2000 мм+ | Определя окончателния размер на опаковката |
| Регулируем ID на намотката | 300 мм – 1000 мм+ | Побира различни изисквания за сърцевина/мабила |
| Ширина на бобината | 100мм - 800мм | Влияе върху стабилността и управлението на бобината |
| Скорост на навиване | 20 – 120 метра/минута (варира в зависимост от диаметъра) | Директно влияе върху производствената производителност |
| Точност на дължината | ± 0.1% до ± 0.5% | Осигурява последователна доставка на продукти |
| Материал за лента | PP (полипропилен) или PET (полиестер) | Изборът зависи от необходимата сила и цена |
| Ширина/дебелина на каишката | 9 мм – 19 мм / 0.5 мм – 1.0 мм | Съвпада с капацитета и натоварването на лентата |
| Напрежение на лентата | Регулируем (напр. 100N – 800N) | Предотвратява повреда на продукта и гарантира сигурността на бобината |
| Брой ремъци | 2 – 6 (Избираемо от оператора) | Осигурява геометрията на бобината |
| Система за контрол на | Siemens, Allen-Bradley, Omron PLC (често срещани примери) | Надеждност, поддръжка, възможност за интеграция |
| Изисквания за захранването | 380V/415V, 3-фазен, 50/60Hz (специфично за региона) | Изискване за инфраструктура на съоръжението |
| Сгъстен въздух | 6-8 Bar (Изисква се за пневматични компоненти) | Изискване за полезност |
Забележка: Това са представителни стойности. Специфичните модели машини ще имат подробни спецификационни листове.
4. Оперативен работен процес и предимства на автоматизацията
Типичната автоматизирана последователност протича по следния начин:
- Setup: Операторът избира рецепта/параметри на HMI (дължина, диаметър, местоположение на лентата).
- Подаване: Тръбата/маркучът се подава в машината от екструдера или стойката за изплащане.
- Намотка: Навиващата глава се върти, дърпайки тръбата/маркуча. Устройството за преминаване осигурява равномерно наслояване. Измерването на дължината е непрекъснато.
- Рязане: При достигане на целевата дължина влакното може моментално да спре (или да използва акумулатор), докато ножът се активира.
- Трансфер: Завършената намотка се прехвърля в позиция за свързване (често интегрирана или непосредствено до нея).
- ремъци: Главата(ите) за свързване автоматично поставя, опъва, запечатва и отрязва лентите на програмираните места.
- Изтласкване: Завършената, завързана рулона се изхвърля автоматично от машината върху конвейер надолу по веригата или зона за събиране.
- Повторение на цикъла: Навиващата глава се подготвя да приеме водещия край на следващата дължина на тръбата/маркуча.
Тази висока степен на автоматизация осигурява значителни оперативни ползи освен скоростта.
5. Количествено измерими ползи от автоматизираните системи
Внедряването на автоматично навиване и свързване дава осезаеми резултати:
- Повишена производителност: Значително по-високите скорости на навиване и премахването на ръчните стъпки могат да увеличат производителността с 200-500% или повече в сравнение с ръчните методи.
- Ненадмината консистенция: Прецизното PLC управление гарантира, че всяка бобина отговаря на спецификациите на размерите и параметрите за напрежение на лентата, подобрявайки качеството на продукта и намалявайки брака.
- Подобрена безопасност на оператора: Елиминира уморителните задачи по ръчно навиване, повдигане и свързване, като драстично намалява ергономичните рискове и потенциални наранявания. Защитата на машината и предпазните блокировки допълнително защитават персонала.
- Оптимизирано използване на материала: Точното измерване на дължина минимизира скрап от тръба/маркуч. Постоянното напрежение на лентата предотвратява повреда и използва материала за лента ефективно.
- Намалени разходи за труд: Освобождава персонал, който преди това е бил посветен на ръчно навиване/завързване на ленти за задачи с по-висока стойност. Позволява по-икономични операции или увеличена обща производителност при същото ниво на персонал.
- Подобрено качество на опаковката: Плътно навитите, сигурно завързани бобини са по-стабилни за съхранение, манипулиране и транспортиране, намалявайки риска от повреда при транспортиране.

6. Разнообразни индустриални приложения
Въпреки че са видни в производството на HDPE тръби за строителство и комунални услуги, тези машини са жизненоважни в сектори, занимаващи се с:
- Производство на гумени маркучи: Автомобилни маркучи, индустриални хидравлични линии, градински маркучи.
- PEX и композитни тръби: Лъчисто отопление, ВиК системи.
- Гъвкав тръбопровод и тръби: Електрически, телекомуникационни, медицински приложения.
- Тел и кабел: Навиване на продукти с по-малък диаметър преди опаковане или навиване.
7. Прозрения за потребителското изживяване и поддръжката
От практическа гледна точка използваемостта и поддръжката са ключови:
- HMI интерфейс: Модерните системи разполагат с интуитивни сензорни екрани с графични дисплеи, съхранение на рецепти, диагностични доклади и многоезична поддръжка. Лесното регулиране на параметрите за различни серии на продукта е от решаващо значение.
- Време за смяна: Инструментите за бърза смяна или регулируемите водачи минимизират времето за престой при превключване между различни диаметри на тръби/маркучи или размери на бобини.
- Надеждност: Здравият механичен дизайн и висококачествените компоненти (мотори, сензори, PLC) са от съществено значение за минимизиране на повредите в непрекъснати производствени среди.
- Поддръжка: Рутинните задачи включват смазване, попълване на бобината на лентата, проверка/подмяна на режещия нож, почистване на сензора и проверки на пневматичната система. Добре проектираните машини предлагат лесен достъп до точките за поддръжка.
8. Избор на оптимална система за навиване и свързване
Изборът на правилната машина включва оценка на:
- Обем на продукцията: Необходими бобини на час/смяна.
- Продуктова гама: Диаметри, материали, гъвкавост, необходими размери на бобини.
- Нужди от интеграция: Съвместимост с екструзионни линии нагоре по веригата и системи за палетизиране или опаковане надолу по веригата.
- Ниво на автоматизация: Степен на автоматична настройка срещу ръчна настройка за превключване.
- Бюджет: Първоначална инвестиция срещу дългосрочна възвръщаемост на инвестициите от спестяване на труд и повишаване на ефективността.
- Поддръжка на доставчика: Наличие на техническа поддръжка, резервни части и сервиз.
Заключение
Автоматичните машини за навиване на HDPE тръби и ленти, заедно с техните аналози за гумени маркучи и други гъвкави продукти, представляват значителен напредък в ефективността на производството и качеството на опаковката. Като заменят ръчния труд с прецизни, високоскоростни автоматизирани процеси, тези системи осигуряват значителни предимства по отношение на производителност, последователност, безопасност и намаляване на разходите. Тъй като индустриите продължават да се стремят към по-икономични операции и по-високи стандарти за качество, приемането на такава усъвършенствана технология за автоматизация, като решенията, предлагани от Fhope, става все по-критично за поддържане на конкурентно предимство.