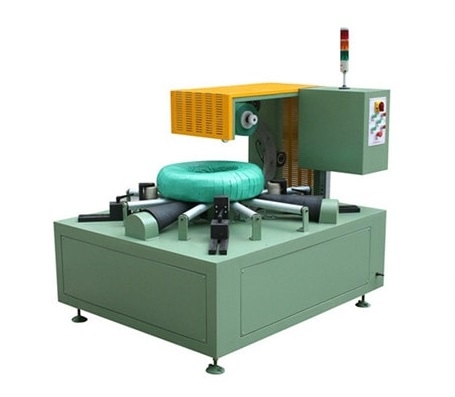
Ниска производителност на линията за опаковане на рулони? 5 реални проблема, които трябва да проверите
5-те реални пречки, които ограничават производителността на линията за опаковане на рулони - нестабилно подаване на материали, смяна на продуктовия микс, попълване на материали, изключения за данни и етикети и възстановяване след прекъсване. Намерете реалното ограничение, преди да добавите капацитет.

5-те реални пречки, които ограничават производителността на линията за опаковане на рулони
5-те реални пречки, които ограничават производителността на линията за опаковане на рулони
Производителността на автоматична линия за опаковане на рулони не се определя от най-бързата ѝ станция. Тя се определя от станцията или предавателя, който може да поеме най-малко количество работа за продължителен период от време. Повечето проблеми с пропусната продукция изглеждат като проблем с опаковката, но са причинени от материала, данните или границата за възстановяване около нея.
Тази статия помага на оперативните и инженерните екипи да идентифицират истинското пречка, преди да добавят капацитет на грешното място.
| гърло на бутилка | Типичен симптом | Къде да гледам |
|---|---|---|
| Нестабилно снабдяване с материали | Линията чака, дори когато собствените ѝ станции са готови | Маршрути за пристигане, буферни, междинни и обходни маршрути |
| Смяна на продуктовия микс | Бързо с един продукт, бавно с цяла смяна | Време за смяна, настройка на филма, проверки на първия артикул |
| Попълване на материали | Ограничители за фолио, VCI, хартия, ленти или етикети | Честота на попълване, достъп и резервен капацитет |
| Изключения за данни и етикети | Бобината се движи физически, но записът липсва | Самоличност, проверка на етикета и собственик на корекцията |
| Възстановяване след прекъсване | Скъпи минути след скъсване на филма, блокиране или повреда | Път за възстановяване, достъп и зависимост от експерт |
Първо дефинирайте границата на изхода
Измерете продукцията по цялата линия, а не по една станция. Включете пристигането на рулоните, прехвърлянето, буферирането, идентификацията, опаковането, обвързването с ленти, претеглянето, етикетирането, проверката, подреждането и разтоварването. Включете планираните смени, попълването на материалите, проверките на първия артикул и времето, прекарано във възстановяване след блокиран или неидентифициран рулон.
Полезният брой е приетият брой намотки на смяна, а не теоретичният брой цикли на опаковане на час.

Изображението показва линия за опаковане на рулони за студено валцувани рулони в работен контекст. Полезната мярка е броят намотки на смяна в свързания поток, а не скоростта на отделна станция.
Пречка 1: Нестабилно снабдяване с материали
Ако линията се подава на партиди от линия за рязане или кран, опаковъчната линия може да изчака, дори когато собствените ѝ станции са готови. Прекъсване надолу по веригата също може да спре линията, защото буферът се запълва и няма одобрен маршрут за поставяне или заобикаляне на серпентина.
Решението не винаги е по-висока скорост на обгръщане. Често е в дефиниран размер на буфера, правило за собственост и резервен път.
Пречка 2: Смяна на продуктовия микс
Честите промени в ширината, външния диаметър, теглото, ориентацията или рецептата за опаковане консумират време, което е невидимо при демонстрация с един цикъл. Линия, която бързо разглежда един продукт, може да прекара по-голямата част от смяната си в смяна на фолио, регулиране на позициите, потвърждаване на първи артикул или преработка на опаковка.
Групирайте реалната продуктова популация в семейства и измерете времето между последната изправна намотка от едното семейство и първата изправна намотка от следващото.

Изображението показва хора, които преглеждат линията във фабрична обстановка. Ето как трябва да се събират данни за смяната на работните процеси и чакането: с производствения екип на линията, а не от демонстрация на един цикъл.
Пречка 3: Попълване на материалните запаси
Опаковъчното фолио, VCI материалът, хартията, лентите и етикетите трябва да бъдат подменени. Ако зареждането изисква спиране на линията, преместване в охраняема зона или изчакване на техник по поддръжката, номиналното време на цикъла не е полезно.
Запишете честотата и продължителността на попълване за всеки материал, след което проектирайте достъпа и резервния капацитет около материала с най-голямо въздействие.

Изображението показва хора около машина за опаковане на стоманени рулони по време на работа. Допълването на материалите и достъпът до тях трябва да са част от една и съща процедура, тъй като спирането в тази точка намалява приеманата производителност, точно както при бавен цикъл на опаковане.
Пречка 4: Изключения за данни и етикети
Автоматична линия може да премести намотка физически, дори когато липсва необходимият запис или етикетът не може да бъде проверен. Полученото спиране или ръчната корекция често отнема повече време от физическия цикъл.
За всяко предаване, дефинирайте източника на истината, собственика на корекцията и безопасното състояние, когато даден запис е недостъпен. Не позволявайте несигурността на данните да се превърне в неизмерима пречка.

Изображението показва хора, участващи в управлението на проекти за индустриална автоматизация FAT/SAT. Изключенията за данни и етикети трябва да се обработват със същата дисциплина, както при приемателните тестове: отговорният собственик, необходимият запис и безопасното състояние на повреда трябва да бъдат дефинирани преди освобождаването на линията.
Пречка 5: Възстановяване след прекъсване
Най-скъпите минути обикновено не са от нормалния цикъл. Това са минутите след скъсване на филм, изместване на бобина, повреда на сензор, блокирана зона надолу по веригата или прекъсване на захранването. Ако възстановяването изисква експерт, парола или неопределена процедура, линията ще бъде по-бавна в реална работа, отколкото при демонстрация.
Проектирайте маршрута за възстановяване като първокласно изискване, а не като последваща мисъл.
Намерете ограничението преди добавяне на капацитет
Картографирайте потока от край до край, съберете времената за чакане и интервенция и идентифицирайте единствената станция или предавател, който ограничава устойчивия обем на производство. Първо подобрете това ограничение. Добавянето на капацитет другаде само ще увеличи опашката преди същото пречка.
Когато инвестирате в автоматична линия за опаковане на рулони , добавяйте капацитет само след като бъде установено реалното ограничение.
Практическа следваща стъпка
Проведете кратък период на наблюдение с представителен продуктов микс и запишете всяко чакане, спиране, смяна, попълване на запаси и ръчна корекция. Полученият списък е по-добро инвестиционно ръководство от по-бърз цикъл на опаковане.
Вижте как работи автоматична линия за обръщане, опаковане и подреждане на рулони:

Визуални детайли

Кликнете, за да уголемите

Кликнете, за да уголемите

Кликнете, за да уголемите

Кликнете, за да уголемите
Гледайте как работи
Открийте как нашите автоматизирани решения за опаковане оптимизират ефективността на вашата производствена линия. Това видео демонстрира безпроблемната работа, проектирана за максимална защита.
Довериха ни се Стоманодобивни заводи и лидери в индустрията
Световните производители разчитат на оборудването за тежко опаковане FHOPE


Готови ли сте да оптимизирате опаковъчната си линия?
Получете персонализирана оферта с анализ на възвръщаемостта на инвестициите. Нашите инженери отговарят в рамките на 24 часа.
- Безплатен дизайн на оформлението
- Глобална поддръжка за инсталиране
- Включена 2 година гаранция
Вашата информация е защитена и никога няма да бъде споделяна.
Свързани машини
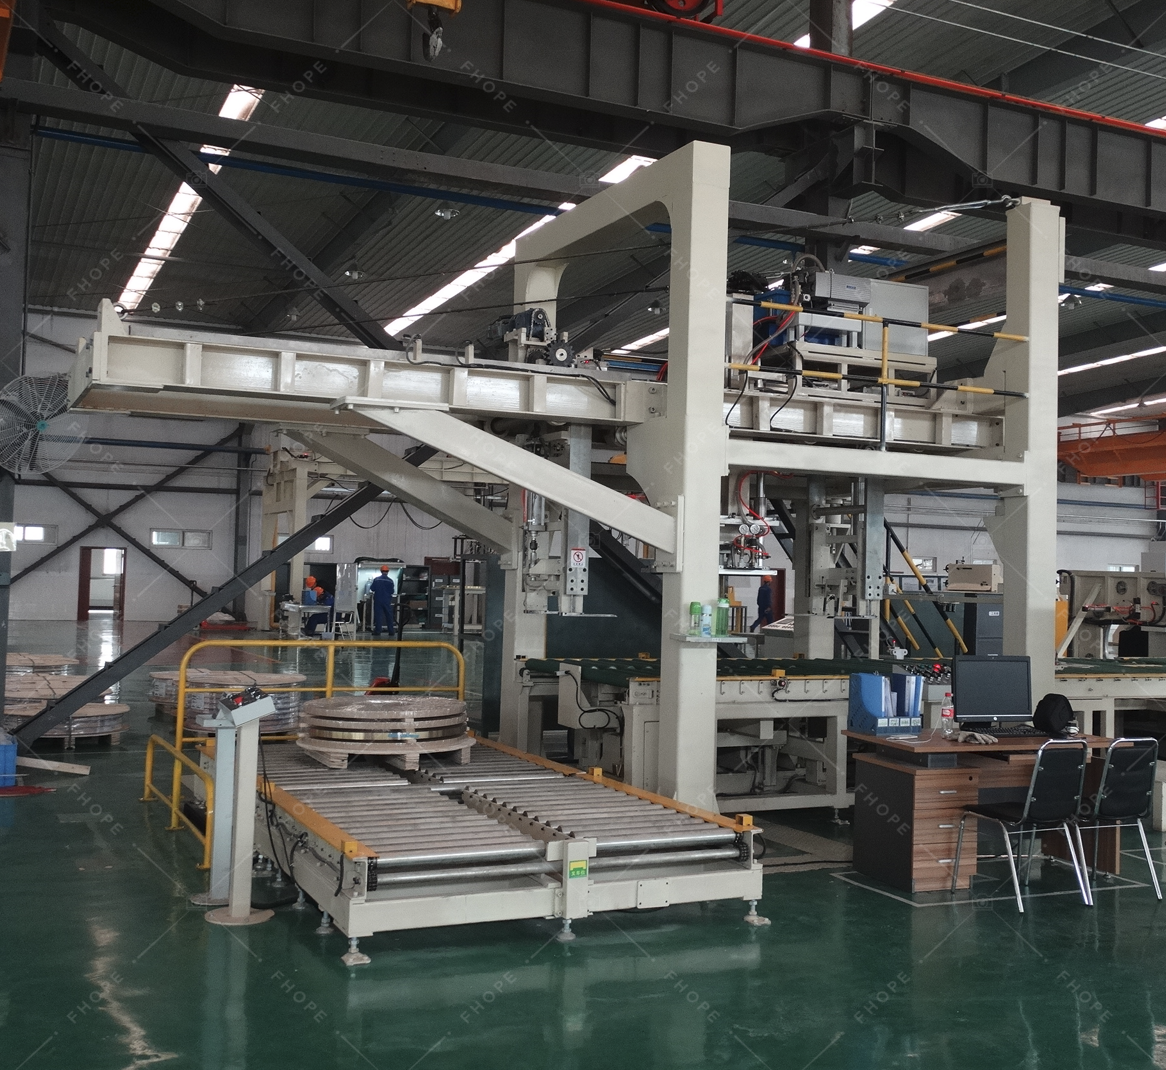
Линия за опаковане на стоманени рулони
Вижте подробности →
Вертикална линия за опаковане на рулони
Вижте подробности →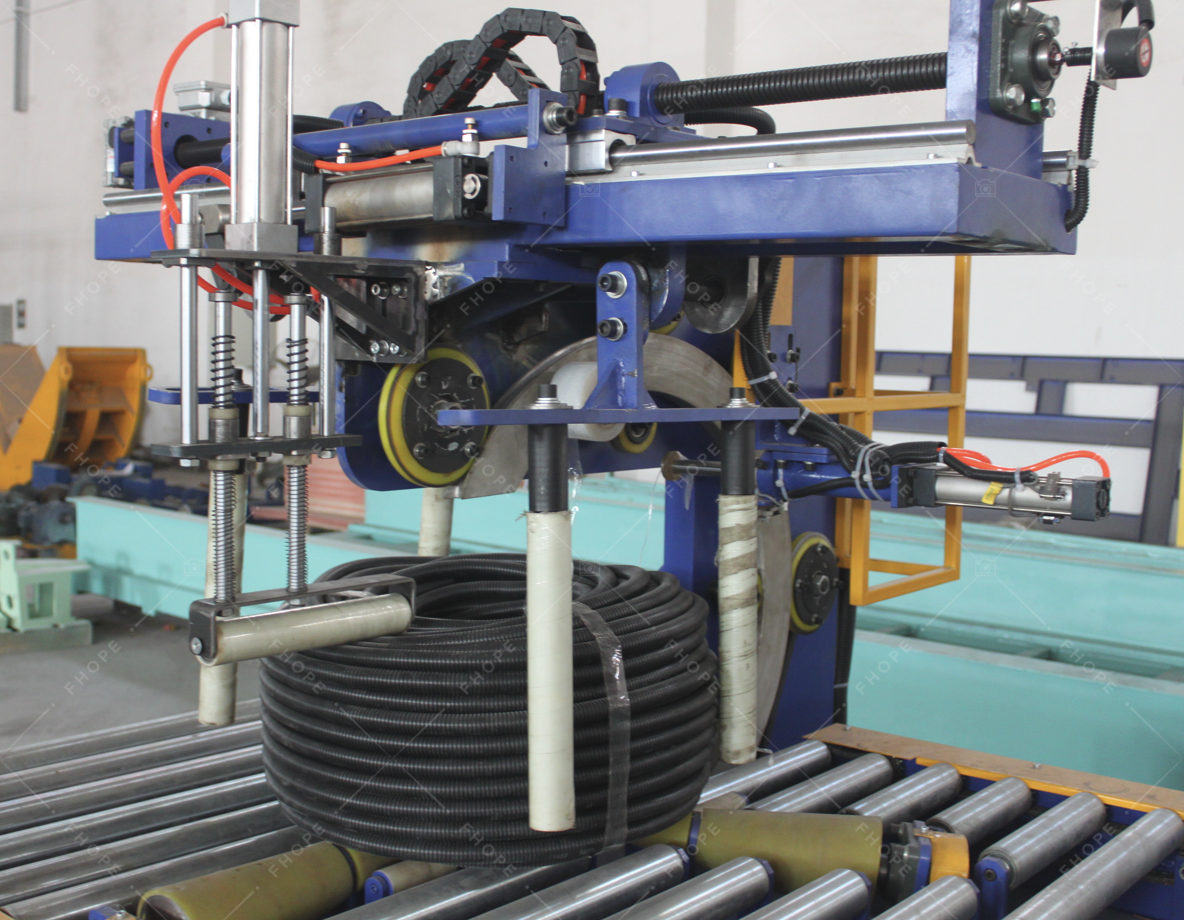
Линия за опаковане на бобина за маркуч
Вижте подробности →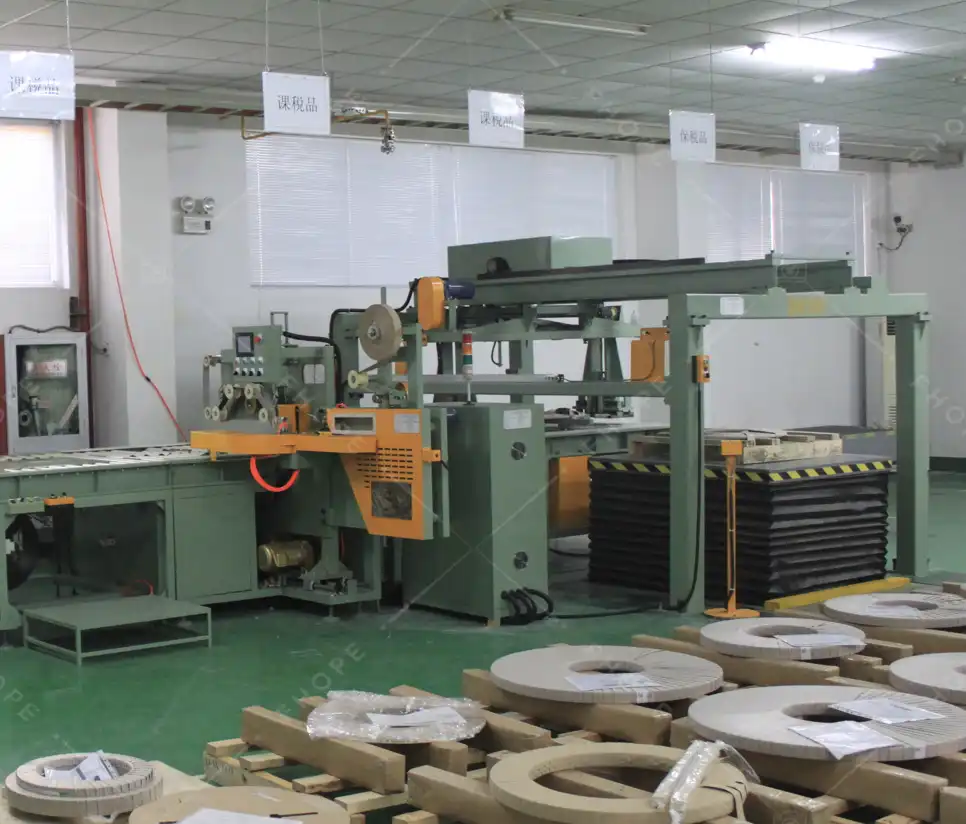
Линия за опаковане на медни бобини
Вижте подробности →
Линия за опаковане на рулони
Вижте подробности →
Линия за опаковане на панели
Вижте подробности →
Машина за опаковане на тръби
Вижте подробности →
Опаковъчна линия за алуминиев профил
Вижте подробности →
FHOPE Автоматична линия за свързване и свързване на тръбни тръби
Вижте подробности →
Автоматична линия за пакетиране и обвързване на тръби
Вижте подробности →
Автоматична машина за обвързване на стоманени тръби
Вижте подробности →
FHOPE Автоматична машина за опаковане на стоманени тръби
Вижте подробности →
Автоматична линия за опаковане на пластмасови тръби
Вижте подробности →
Автоматична линия за опаковане на тръби от PPR/PVC
Вижте подробности →
Машина за опаковане на пластмасови тръби
Вижте подробности →
Машина за пакетиране на гуми FPT-200
Вижте подробности →
Машина за пакетиране на гуми FPT-300
Вижте подробности →
Машина за пакетиране на гуми FPT-400
Вижте подробности →
Машина за опаковане на кабелни намотки-FPCA100
Вижте подробности →