ملخص: يُقيّم هذا الدليل أنظمة التكديس الروبوتية وخطوط التعبئة الآلية لمعالجة المعادن والأسلاك الملفوفة، مع التركيز على سعة الحمولة، وزمن الدورة، والامتثال لمعايير السلامة. ويُشير إلى أن اختيار المعدات النهائي يعتمد على مرونة التكامل، وسهولة الصيانة، وتكاليف التشغيل على المدى الطويل. ويتضمن النص تنويهًا بأن مقاييس الأداء وتوفير العمالة هي نطاقات نموذجية في هذا القطاع، وتختلف باختلاف التكوين وتصميم المنشأة.
[مقطع فيديو توضيحي]
تنويه: تُعدّ مقاييس الأداء، وأوقات الدورات، وأبعاد المساحة، وتوفير العمالة، نطاقات نموذجية في هذا القطاع، أو أمثلة تعتمد على المورّد. تختلف النتائج الفعلية باختلاف التكوين، ونوع المواد، وتصميم المنشأة، وظروف التشغيل. يُرجى دائمًا التحقق من صحة المواصفات مع المورّدين المعتمدين قبل الموافقة على رأس المال.
🛠️ معايير التقييم
تحقق أنظمة التكديس الروبوتية وخطوط التعبئة الآلية إنتاجية عالية، ومع ذلك يعتمد الاختيار النهائي على سعة الحمولة، والامتثال لمعايير السلامة، واتساق وقت الدورة، وتعقيد الصيانة، ومرونة التكامل، وتوقعات تكلفة التشغيل على المدى الطويل.
تتطلب قرارات التعبئة والتغليف الصناعية أبعاد قياس موحدة. تُقيّم فرق المشتريات المعدات بناءً على خمسة معايير أساسية تؤثر بشكل مباشر على أداء المصنع. تحدد سعة الحمولة أقصى وزن مسموح به للملفات أثناء المناولة الآلية. يقيس زمن الدورة المدة اللازمة لإكمال عملية تكديس أو تغليف كاملة. يتحقق الامتثال لمعايير السلامة من الالتزام ببروتوكولات حماية الآلات المعتمدة ووظائف التوقف الطارئ. يُقيّم مدى تعقيد الصيانة فترات التشحيم الروتينية، وتواتر معايرة المستشعرات، وتوافر قطع الغيار. تؤكد مرونة التكامل التوافق مع السيور الناقلة في المراحل السابقة ووحدات التغليف في المراحل اللاحقة. يترجم كل معيار بشكل مباشر إلى مقاييس تقليل العمالة، ومعدلات تلف المنتج، وكفاءة استخدام المساحة.
🏗️ الخيار أ
توفر رافعات الملفات الروبوتية سداسية المحاور وضعًا دقيقًا للحمولة من خلال أدوات متخصصة في نهاية الذراع، وتقلل بشكل كبير من إصابات المناولة اليدوية، وتثبت هندسة المنصات لتخزين النقل الآمن، وتحافظ على التشغيل المستمر عبر محطات متعددة، وتتكامل مباشرة مع ناقلات المنبع في ظل ظروف المصنع النموذجية.
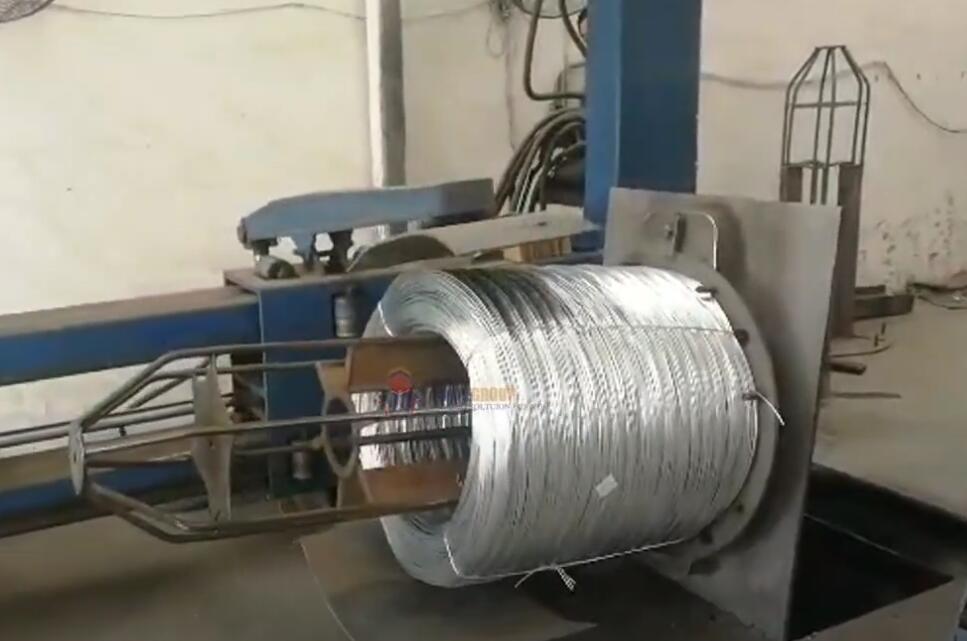
يوفر ذراع روبوت مفصلي سداسي المحاور حركة متعددة الاتجاهات ضرورية لتحديد مواقع الملفات المعقدة. تقبل الوحدة الروبوتية حمولات تصل إلى 8,000-10,000 كجم، وذلك حسب تكوين التركيب الهيكلي (مثال يعتمد على المورد). يتراوح زمن الدورة عادةً من 30 إلى 60 ثانية لكل حمولة منصة نقالة عند درجات حرارة المصنع القياسية. يعتمد اختيار أدوات نهاية الذراع (EOAT) على تركيبة المواد ومواصفات القطر الداخلي للملف. تتشابك مقابض الشوكة مع التجويف الداخلي لملفات الفولاذ الحديدي التي يزيد وزنها عن خمسة أطنان مترية. تلامس الرافعات المغناطيسية الأسطح الخارجية المسطحة لتطبيقات الفولاذ الكربوني، مما يتطلب بروتوكولات إزالة المغناطيسية المتبقية قبل التحرير. تتعامل الرافعات الفراغية مع بكرات الأسلاك المطلية بالألمنيوم أو المجلفنة دون إتلاف السطح. يعتمد نظام التحكم على وحدة تحكم منطقية قابلة للبرمجة (PLC) تُنسق مسارات الحركة مع إشارات الناقل في المنبع. تُمكّن لوحات واجهة الإنسان والآلة من تخزين الوصفات لأقطار الملفات وأنماط التكديس المختلفة. يُحيط سياج أمان بمنطقة العمل، بينما ترصد الماسحات الضوئية دخول الأفراد. ويتطلب الامتثال لمعيار ISO 10218 التباطؤ الفوري عند اختراق مناطق الأمان. تسمح التكوينات متعددة المحطات لروبوت واحد بخدمة أربعة مواقع للمنصات في وقت واحد. عادةً ما يقلل التشغيل المستمر تكاليف العمالة لكل وحدة بنسبة 50-60% مقارنةً بطرق التموضع اليدوي، مما يؤدي إلى تحسين ملحوظ في كفاءة المعدات الإجمالية (OEE) وتقصير فترات استرداد الاستثمار من خلال تنفيذ دورة متسقة.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 الخيار ب
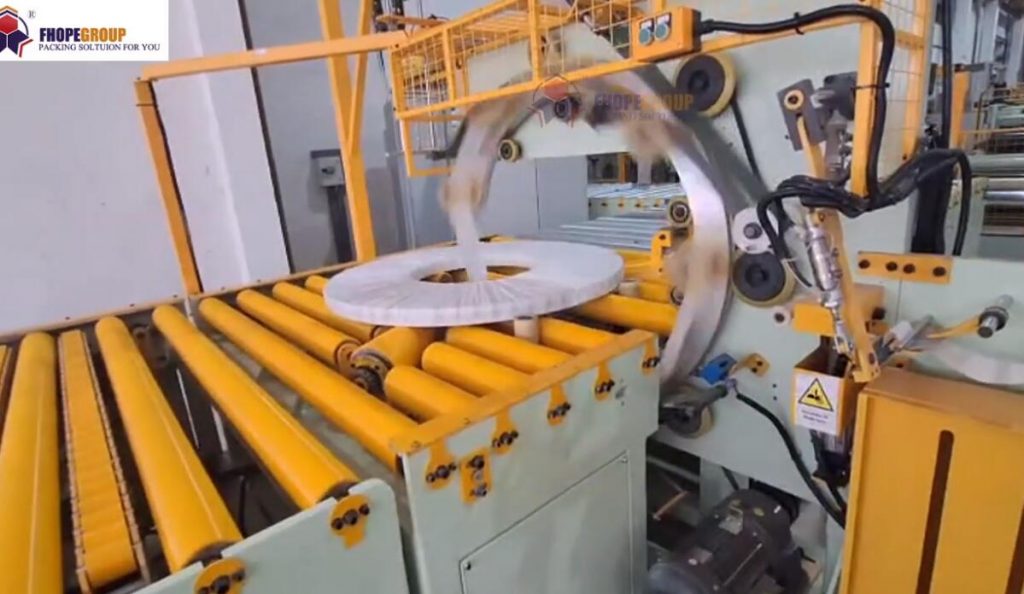
يؤدي نظام التغذية الآلي للبوابات الدوارة المقترن بجهاز قلب دوار إلى إنشاء سير عمل توجيه مستمر، ويقلل من متطلبات مساحة أرضية المصنع، ويضمن تطبيقًا موحدًا للفيلم وشدًا موحدًا للأشرطة عبر أقطار اللفائف المختلفة، ويدعم تسلسلات التعبئة على المنصات غير المأهولة بالكامل، ويعمل بشكل موثوق في ظل مستويات الرطوبة الصناعية القياسية.
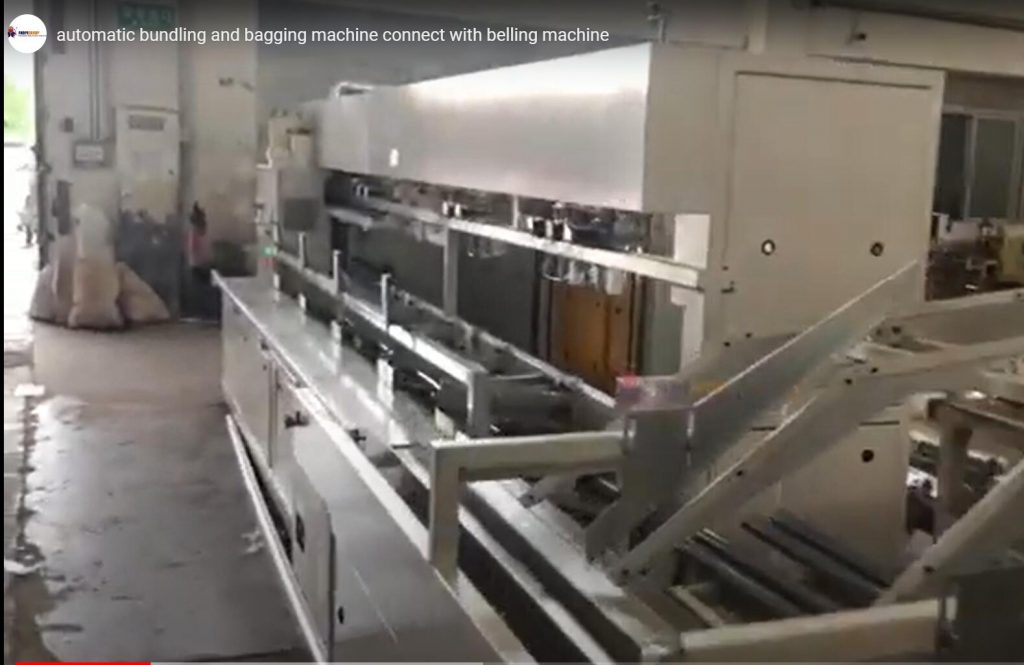
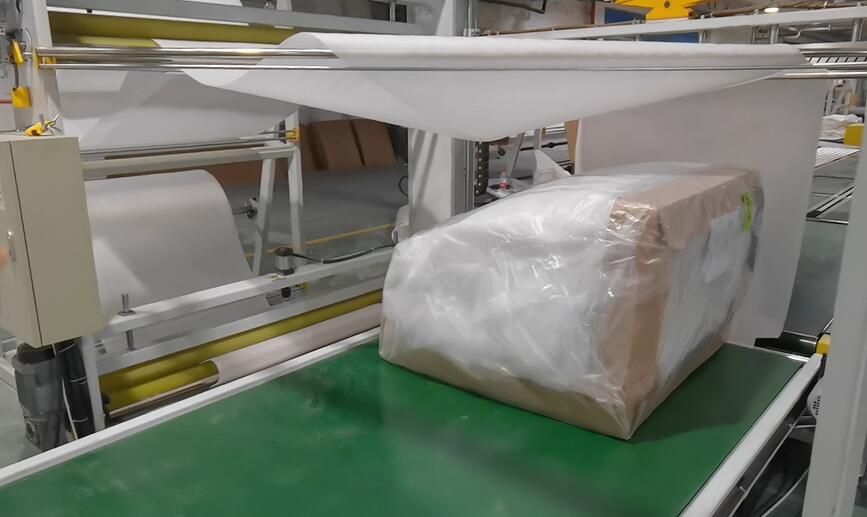
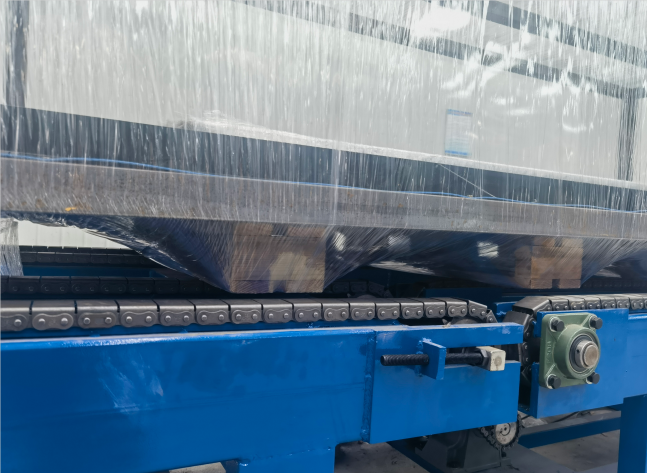
تستخدم خطوط التعبئة والتغليف القائمة على السيور الناقلة أجهزة تدوير ميكانيكية لمحاذاة اللفائف قبل عمليات التغليف أو الربط. تعمل آلية البوابة الدوارة على تنظيم سرعة التغذية لتتوافق مع معدلات المعالجة اللاحقة. تتيح خاصية التوجيه تدوير اللفائف من وضعية "عين-إلى-الجدار" إلى وضعية "عين-إلى-السقف" لضمان التوافق مع التكديس الرأسي. تتعامل معدات قلب اللفائف مع الأحمال الثقيلة مع الحفاظ على ثبات مركز الثقل أثناء عمليات الانتقال بزاوية 180 درجة. تدعم آلات قلب اللفائف القياسية بزاوية 180 درجة عادةً أقصى سعات التحميل وتفاوتات الدوران التي تختلف باختلاف مواصفات الشركة المصنعة. تقوم وحدات تطبيق الأغشية بتطبيق غلاف التمدد أو مثبطات التآكل المتطايرة (VCI) بمستويات شد مضبوطة، تتراوح عادةً بين 10 و30 نيوتن بناءً على نوع الغشاء. تقوم آلات شد الأشرطة بتأمين الأحمال بأشرطة بلاستيكية أو فولاذية مضبوطة على نقاط كسر محددة مسبقًا. يتصل النظام مباشرةً بمحطات اللف الآلية، كما هو موضح في أدلة تكامل آلات اللف الرأسية القياسية. تعمل وحدات التحكم المنطقية القابلة للبرمجة (PLC) على مزامنة السيور الناقلة وآلات قلب اللفائف ورؤوس التغليف في تسلسل متزامن واحد. تبلغ مساحة الأرضية عادةً حوالي 5-7 أمتار في 3-5 أمتار لتكوينات الخطوط القياسية. تتطلب فترات الصيانة فحصًا شهريًا للأختام الهيدروليكية وأجهزة شد الأحزمة. غالبًا ما تصل وفورات العمالة إلى 50-70% نتيجةً لإلغاء مهام إعادة التموضع اليدوية، مما يقلل بشكل مباشر من معدلات الخردة الناتجة عن تلفيات المناولة ويحسن كفاءة استخدام المساحة بشكل عام.
🛡️ جدول المقارنة
تتيح مصفوفات التقييم الموحدة إجراء مقارنة مباشرة للأداء عبر تقنيات التعبئة والتغليف المتنافسة، مما يسلط الضوء على المقايضات التشغيلية التي تؤثر بشكل مباشر على تخصيص الإنفاق الرأسمالي، والجداول الزمنية للعائد على الاستثمار، وأهداف فعالية المعدات الإجمالية لفرق المشتريات التي تقوم بتقييم حلول مناولة المواد الآلية.
| البعد التقييمي | الخيار أ: مكدس اللفائف الآلي | الخيار ب: خط النقل والقلب | تنسيق مواصفات المعلمات |
|---|---|---|---|
| الحمولة | 8,000-10,000 كجم كحد أقصى لكل دورة (حسب البائع) | 7,500-9,000 كجم كحد أقصى لكل دورة (نطاق نموذجي) | يرفع ذراع الروبوت أحمالاً تصل إلى 10,000 كجم بسرعة 0.6 م/ث في ظل ظروف المورد المعتمدة. ينقل سير ناقل لفائف بوزن 8,500 كجم بسرعة 0.4 م/ث في ظل توزيع الأحمال القياسي. يؤثر كلا التكوينين بشكل مباشر على اتساق الإنتاجية وأهداف فعالية المعدات الكلية (OEE). |
| وقت الدورة | عادةً ما يستغرق الأمر من 30 إلى 60 ثانية لكل موضع منصة نقالة (حسب المورد). | عادةً ما يستغرق الأمر من 25 إلى 45 ثانية لكل اتجاه للملف (نطاق نموذجي) | يُجري جهاز Upender تغييرًا محوريًا بزاوية 90 درجة خلال 10-15 ثانية بتسارع سلس. ويُكمل جهاز Stacker عملية وضع القطع بالكامل في 45 ثانية ضمن حدود المسار المُبرمجة. وترتبط الدورات الأسرع بتقليل ساعات العمل وتحسين عائد الاستثمار. |
| سلامة الامتثال | خلية عمل محمية وفقًا لمعيار ISO 10218 | مراقبة المنطقة وفقًا لمعيار ANSI/RIA R15.06 (المعيار النموذجي) | تكشف الستائر الضوئية دخول الأفراد على بُعد 30-50 سم من الأذرع المتحركة تحت إضاءة المصنع. وتُوقف أجهزة التوقف الطارئ جميع المحاور ضمن مسافة 0.5 متر في ظل ظروف الجهد الكهربائي المُقنن. ويُقلل الامتثال لهذه المعايير بشكل مباشر من وقت التوقف الناتج عن الحوادث وأقساط التأمين. |
| دمج الفيلم والحزام | متوافق مع غلاف أو شريط VCI (النطاق النموذجي) | رأس لف متكامل يتم التحكم في شدّه (يعتمد على المورّد) | تُطبّق وحدة التغليف شدّاً للفيلم يتراوح بين 15 و25 نيوتن بسرعة تتراوح بين 1.0 و1.5 متر/ثانية ضمن نطاق الرطوبة المحيطة. وتُؤمّن وحدة الربط الأحمال بقوة كسر تتراوح بين 700 و900 نيوتن تحت إعدادات ضغط مُعايرة. ويُقلّل الشدّ المُناسب من تلفيات النقل ويُخفّض تكاليف تقليل الهدر. |
| تعقيد الصيانة | يلزم إجراء معايرة للمستشعر كل ثلاثة أشهر (فترة نموذجية) | فحص مانع التسرب الهيدروليكي شهرياً (مثال يعتمد على المورد) | تحافظ الأسطوانات الهيدروليكية على الضغط ضمن هامش خطأ ±5% لأكثر من 1,000 دورة تشغيل. وتحافظ وسادات الشفط على قوة شفط تزيد عن 60 كيلو باسكال بعد 500 عملية فصل للملحقات. وتساهم جداول الصيانة المُتوقعة في التنبؤ الدقيق بالميزانية وتقليل وقت التوقف المُخطط له. |
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ نصائح الاختيار
يجب أن تتوافق قرارات الشراء مع اختيار المعدات وأوزان اللفائف القصوى الفعلية، وأحجام الإنتاج اليومية المطلوبة، ومساحات منطقة السلامة المتاحة، وتوافق البنية التحتية الحالية للناقلات، وقيود ميزانية الصيانة طويلة الأجل، ومتطلبات تدريب المشغلين في ظل ظروف التشغيل النموذجية للمصنع.
تتطلب لفائف الحديد الثقيلة التي يزيد وزنها عن 8,000 كجم عادةً تكديسًا آليًا نظرًا لمرونة الإمساك الفائقة وقدرة التجميع على منصات نقالة متعددة المحطات. تستفيد المنشآت ذات المساحة الأرضية المحدودة من خطوط الرفع المدمجة التي تجمع بين التوجيه والتغليف في مساحة واحدة. ينبغي لبيئات الإنتاج التي تتطلب عدم ملامسة الأسطح اختيار الروبوتات المجهزة بنظام شفط بدلاً من الرافعات المغناطيسية لمنع تلف الطلاء وتقليل معدلات الهدر. تحقق العمليات ذات الأحجام الكبيرة التي تعالج أقطار لفائف مختلطة اتساقًا أفضل في الإنتاجية مع أنظمة التغذية الآلية ذات البوابات الدوارة. تُفضل ميزانيات الصيانة البنى القائمة على السيور الناقلة لأن المكونات الهيدروليكية ومكونات السيور موحدة عبر أنواع متعددة من الآلات. تفرض متطلبات الامتثال للسلامة وجود خلايا عمل محمية للتركيبات الروبوتية، بينما تتطلب خطوط الرفع مراقبة المنطقة المحيطة. تحقق من جميع ادعاءات الأداء مقابل تقارير اختبار المورد قبل الموافقة النهائية على رأس المال. يجب أن تشمل حسابات التكلفة الإجمالية للملكية معدلات استهلاك الطاقة، وأسعار قطع الغيار، وتكرار وقت التوقف المخطط له لضمان دقة التنبؤ المالي وجداول زمنية قابلة للقياس لعائد الاستثمار.
قائمة التحقق من قرار الشراء
-
[ ] تأكد من أن الحد الأقصى لوزن الملف وتفاوتات القطر الداخلي تتطابق مع مواصفات المعدات.
-
[ ] قم بقياس مساحة الأرضية المتاحة مقابل متطلبات مساحة الآلة بالإضافة إلى مناطق الخلوص الآمن.
-
[ ] تحقق من توافق سرعات النقل الحالية مع معدلات التغذية الآلية أو معدلات الالتقاط الروبوتية.
-
[ ] مراجعة لوائح حماية الآلات المحلية لتحديد بنية السلامة المطلوبة.
-
[ ] احسب النسبة المئوية المتوقعة لتخفيض العمالة بناءً على إجراءات المناولة اليدوية الحالية.
-
[ ] اطلب جداول صيانة الموردين وفترات توريد قطع الغيار الموثقة.
-
[ ] التحقق من أن إعدادات شد الفيلم تفي بمعايير حماية المنتج للتخزين أثناء النقل.
الأسئلة الشائعة
أي نظام يقلل معدلات تلف الأسطح بشكل أكثر فعالية في لفائف الأسلاك المطلية؟ تمنع الرافعات الروبوتية المزودة بأدوات شفط في نهاية الذراع حدوث خدوش ناتجة عن التلامس على الطلاءات الواقية. أما الرافعات المغناطيسية والمشابك الميكانيكية فتتطلب تلامسًا مباشرًا مع السطح، مما قد يؤثر سلبًا على التشطيبات المطبقة في المصنع، وبالتالي يؤثر بشكل مباشر على أهداف تقليل الهدر.
كيف يؤثر اختيار المعدات على كثافة التخزين في المستودع؟ تُنتج عمليات رصّ المنصات الآلية ارتفاعات تحميل موحدة ومحاذاة حواف ثابتة. تعمل أنماط التكديس الموحدة على زيادة استغلال المساحة الرأسية إلى أقصى حد مع منع الانزلاق أثناء النقل، مما يُحسّن كفاءة الإنتاجية الإجمالية للمنشأة.
ما هو معدل الصيانة المناسب لآليات الرفع الهيدروليكية؟ تتطلب الأسطوانات الهيدروليكية عادةً فحصًا للأختام كل 2,500 إلى 3,500 ساعة تشغيل (وهو النطاق المعتاد في الصناعة). تمنع مراقبة درجة حرارة السائل تدهور اللزوجة في ظل دورات التشغيل المستمرة التي تتجاوز ثماني ساعات لكل وردية، مما يدعم تحسينًا متوقعًا في فعالية المعدات الكلية (OEE).