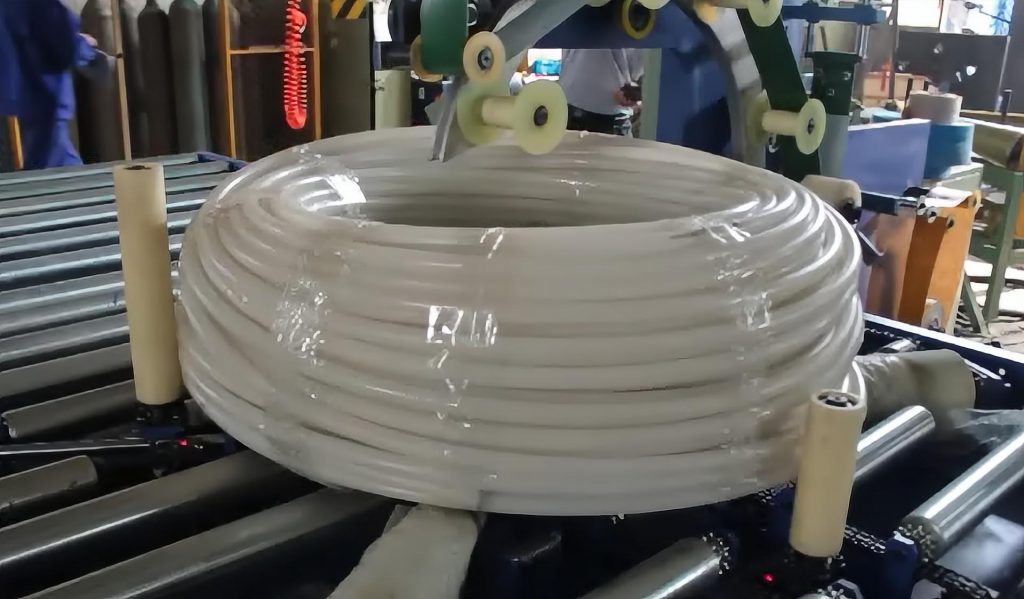
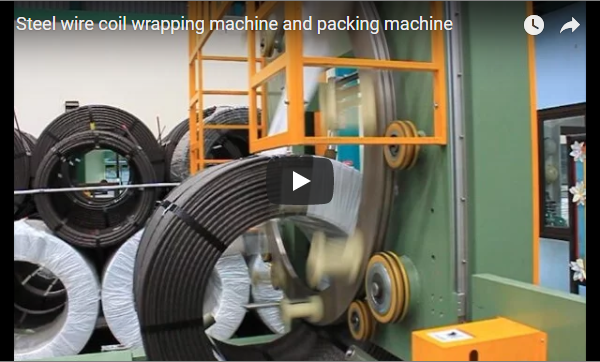
تعزيز الحماية والكفاءة: نظرة تقنية على آلات تغليف لفائف الأسلاك الفولاذية
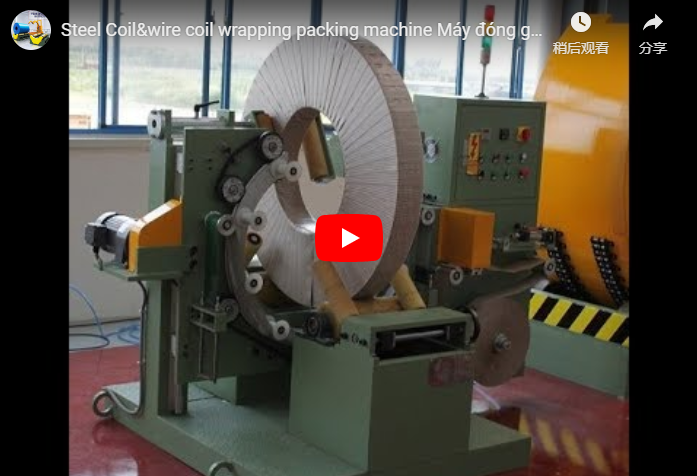
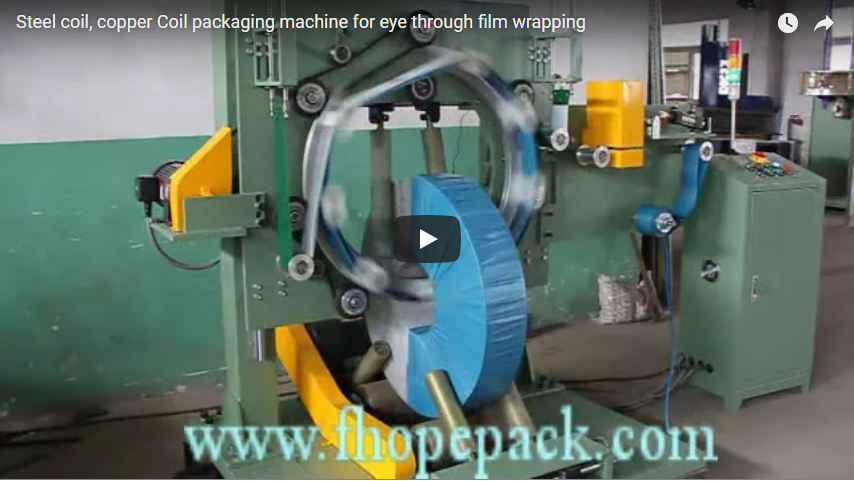
تُمثل مناولة وتغليف لفائف الأسلاك الفولاذية الكبيرة والثقيلة تحديات فريدة في سلسلة التصنيع والخدمات اللوجستية. ويُعدّ ضمان وصول هذه اللفائف إلى وجهتها سليمة من التلف والتآكل والتلوث أمرًا بالغ الأهمية. توفر آلة تغليف لفائف الأسلاك الفولاذية المتخصصة حلاً آليًا وفعالًا وموثوقًا لهذه المهمة الحيوية. صُممت هذه الآلات خصيصًا للتعامل مع الوزن والأبعاد الكبيرة المرتبطة بمنتجات مثل أسلاك البولي كربونات، وأسلاك الفولاذ عالي الكربون، وأنواع أخرى من الأسلاك الصناعية.
1. فهم الحاجة إلى التغليف المتخصص
تتعرض ملفات الأسلاك الفولاذية لأشكال مختلفة من التلف أثناء التخزين والنقل:
- العوامل البيئية: يمكن أن تؤدي الرطوبة والغبار والمواد الملوثة إلى الصدأ وتدهور السطح.
- التعامل مع الأضرار: يمكن أن تحدث الخدوش والانبعاجات والتشوهات أثناء الحركة باستخدام الرافعات الشوكية أو الرافعات.
- التفكك: يمكن أن تصبح الملفات غير المؤمنة بشكل صحيح فضفاضة، مما يؤدي إلى مخاطر السلامة وفقدان المنتج.
غالبًا ما تكون طرق التغليف اليدوية بطيئة وغير متسقة وتتطلب جهدًا كبيرًا، وتُشكل مخاطر على بيئة العمل للعمال الذين يتعاملون مع لفائف الأسلاك الثقيلة. تُعالج آلات التغليف الآلية بلفائف الأسلاك هذه المشكلات مباشرةً.
2. الوظيفة الأساسية وعملية التغليف
على الرغم من أن التصميمات المحددة قد تختلف، فإن التسلسل التشغيلي النموذجي لآلة تغليف لفائف الأسلاك الفولاذية الأوتوماتيكية يتضمن:
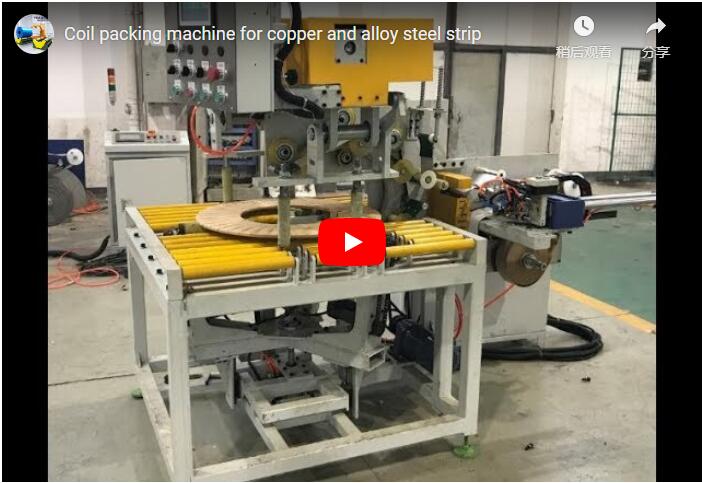
- تحميل الملف: يتم تحميل اللفائف عادةً على ناقل التغذية الخاص بالآلة أو مباشرة على القرص الدوار/البكرات الخاصة بمحطة التغليف، وغالبًا ما يتم ذلك باستخدام خطاف على شكل حرف C أو رافعة شوكية أو عربة لفائف مدمجة.
- التمركز (إن وجد): تقوم بعض الأنظمة تلقائيًا بمركز الملف للحصول على لف موحد.
- بدء دورة التغليف: يبدأ المشغل الدورة عبر واجهة HMI (واجهة الإنسان والآلة)، أو تبدأ العملية تلقائيًا عند اكتشاف الملف.
- توزيع المواد: يقوم رأس التغليف (غالبًا ما يكون مداريًا أو حلقيًا) بتوزيع مادة التغليف المختارة (على سبيل المثال، فيلم مطاطي، ورق VCI).
- الدوران والالتفاف: تُدار اللفافة (إما على بكرات أو قرص دوار) بينما يقوم رأس اللف بتطبيق المادة حول محيط اللفافة، وغالبًا من خلال قطرها الداخلي (الفتحة). ويتم التحكم بدقة في التداخل والشد بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC).
- قطع المواد وختمها: بمجرد اكتمال العدد المحدد مسبقًا من اللفائف، تقوم الماكينة تلقائيًا بقطع مادة التغليف وتأمين الطرف الخلفي (على سبيل المثال، عن طريق الختم الحراري أو المشبك أو الطي).
- تفريغ الملف: يتم نقل الملف المغلف بالكامل من محطة التغليف عبر ناقل التغذية الخارجي أو إزالته بواسطة معدات المناولة.

3. المواصفات والميزات الفنية الرئيسية
عند تقييم آلات تغليف لفائف الأسلاك الفولاذية، ضع المعايير التالية في الاعتبار:
- حجم الملف السعة:
- القطر الداخلي (ID): الحد الأدنى والحد الأقصى لحجم العين.
- القطر الخارجي (OD): الحد الأدنى والأقصى للقطر الإجمالي.
- العرض: الحد الأقصى لسعة عرض الملف (الآلات التي تتعامل مع ما يصل إلى 800 ملم أو أكثر هي أمر شائع للأسلاك الكبيرة).
- الوزن: أقصى وزن للملف الذي يمكن للهيكل ومحركات الأقراص أن تدعمه (غالبًا عدة أطنان مترية).
- مواد التغليف: التوافق مع المواد المختلفة:
- غشاء التمدد (LLDPE - البولي إيثيلين الخطي منخفض الكثافة، قياسي أو مشبع بمادة VCI لمنع التآكل).
- الورق (ورق كرافت، ورق VCI).
- نسيج بلاستيكي منسوج (HDPE/PP).
- المواد المركبة.
- سرعة التغليف/وقت الدورة: يتم قياسها عادة بالملفات في الساعة أو الثواني لكل ملف، اعتمادًا على حجم الملف وتعقيد نمط الالتفاف.
- سرعة الدوران: سرعة القرص الدوار أو أسطوانات القيادة (RPM).
- سرعة رأس التغليف: سرعة وحدة توزيع المواد (RPM للأغلفة المدارية/الحلقية).
- التحكم في التداخل: نسبة قابلة للتعديل من التداخل بين اللفات المتعاقبة.
- التحكم في توتر الفيلم: شد قابل للتعديل لاحتواء الحمل الأمثل واستخدام المواد.
- متطلبات الطاقة: الجهد والمرحلة واستهلاك الطاقة.
- نظام التحكم: عناصر تحكم تعتمد على PLC مع واجهة HMI سهلة الاستخدام لإعداد المعلمات والتشخيص وأوضاع التشغيل (يدوي / تلقائي).
- البناء: إطار فولاذي ملحوم شديد التحمل مصمم للبيئات الصناعية والأحمال الثقيلة.
- ميزات السلامة: أسوار أمان، ستائر ضوئية، توقفات طوارئ، أبواب وصول متشابكة متوافقة مع معايير السلامة ذات الصلة.