ملخص: يؤدي تغليف الأرائك يدويًا إلى اختناقات في الإنتاج، وعدم اتساق جودة اللحام، وارتفاع تكاليف العمالة. يمكن لأنظمة التغليف الآلية التي تستخدم ناقلات يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) وتقنية اللحام الحراري أن تزيد الإنتاج بمقدار ضعفين إلى ثلاثة أضعاف تقريبًا، مع تقليل هدر الأغلفة البلاستيكية بنسبة تصل إلى 15%. تُحدد هذه المقالة المشكلات كميًا وتقدم حلولًا عملية.
[حامل الفيديو: يقوم YouTube بتضمين y2hPw7W_WZc]
🛠️ المشكلة الأولى: اختناقات التعبئة اليدوية للأرائك تحد من الإنتاجية وترفع التكاليف
عادةً ما ينتج عن التعبئة اليدوية للأثاث الضخم مثل الأرائك ما بين 4 إلى 8 وحدات فقط لكل عامل في الساعة، مما يخلق اختناقًا في خط الإنتاج يحد من إجمالي إنتاج المصنع إلى 30-50 وحدة لكل وردية لخط إنتاج واحد.
السبب: تتطلب العملية اليدوية من المشغلين قص الغلاف البلاستيكي، وتغليف الأريكة، ووضع الأختام، ونقلها إلى المحطة التالية. تستغرق كل خطوة من دقيقتين إلى أربع دقائق. يُصاب المشغلون بالإرهاق بعد ساعتين إلى ثلاث ساعات، مما يُبطئ وتيرة العمل. أفاد المصنع الكولومبي الذي تعاونّا معه أن خط الإنتاج اليدوي لديه لا يستطيع إنتاج أكثر من 35 أريكة في كل وردية عمل مدتها 8 ساعات، على الرغم من قدرته على إنتاج 60 أريكة في المراحل السابقة.
الأثر: يؤدي هذا الاختناق إلى انخفاض مباشر في الإيرادات. فإذا بيعت كل أريكة بسعر 500 دولار، فإن الفرق بين بيع 35 و60 وحدة في كل وردية يمثل خسارة قدرها 12,500 دولار من الإيرادات اليومية لكل وردية. وعلى مدار 250 يوم عمل، تصل هذه الخسارة إلى 3.1 مليون دولار من الإيرادات غير المحققة لكل خط إنتاج.
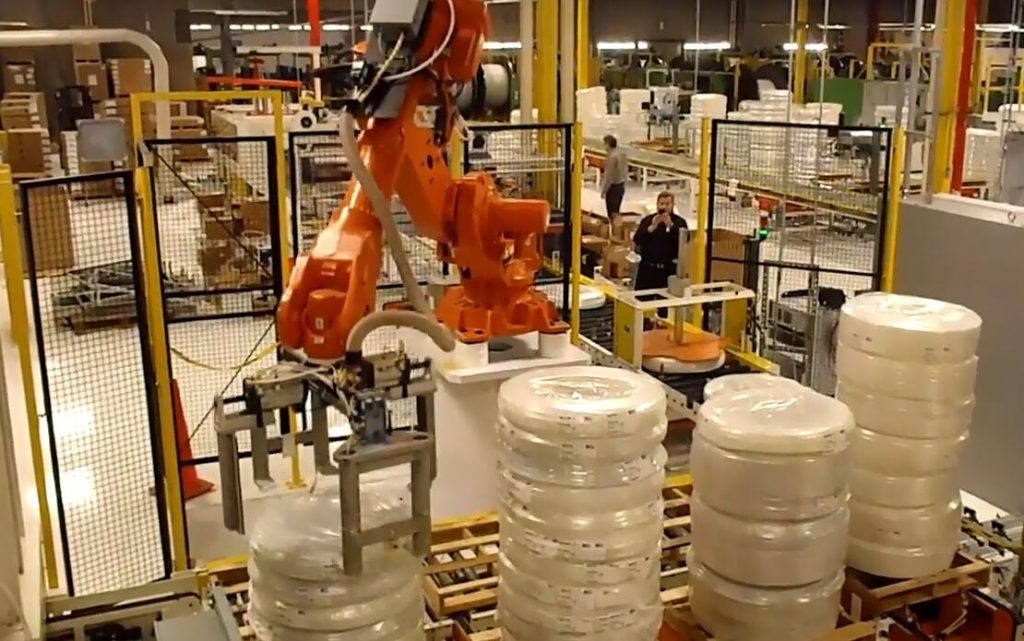
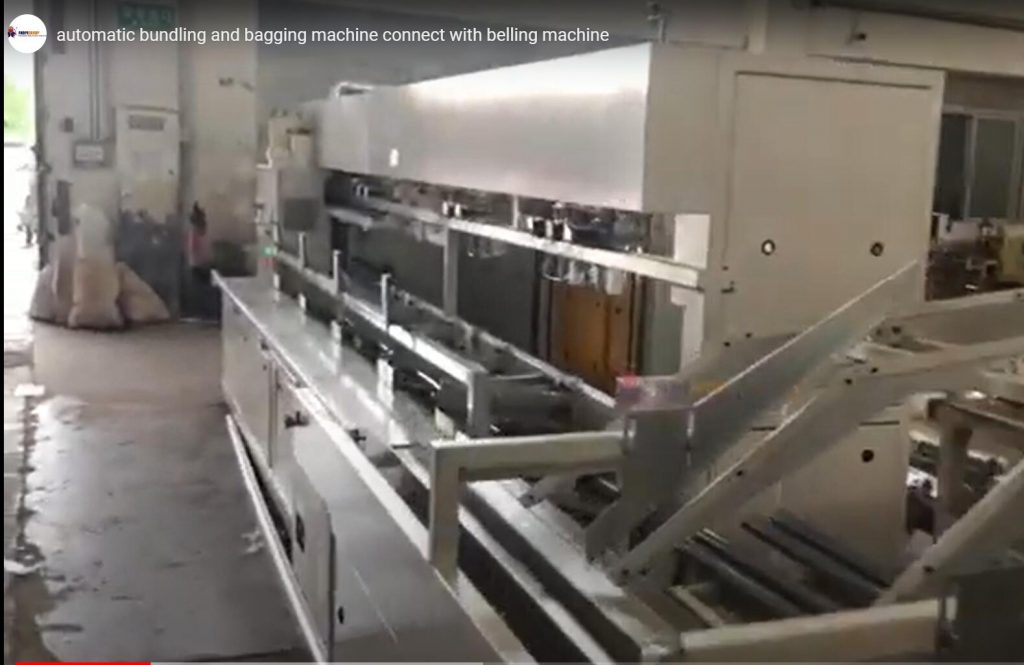
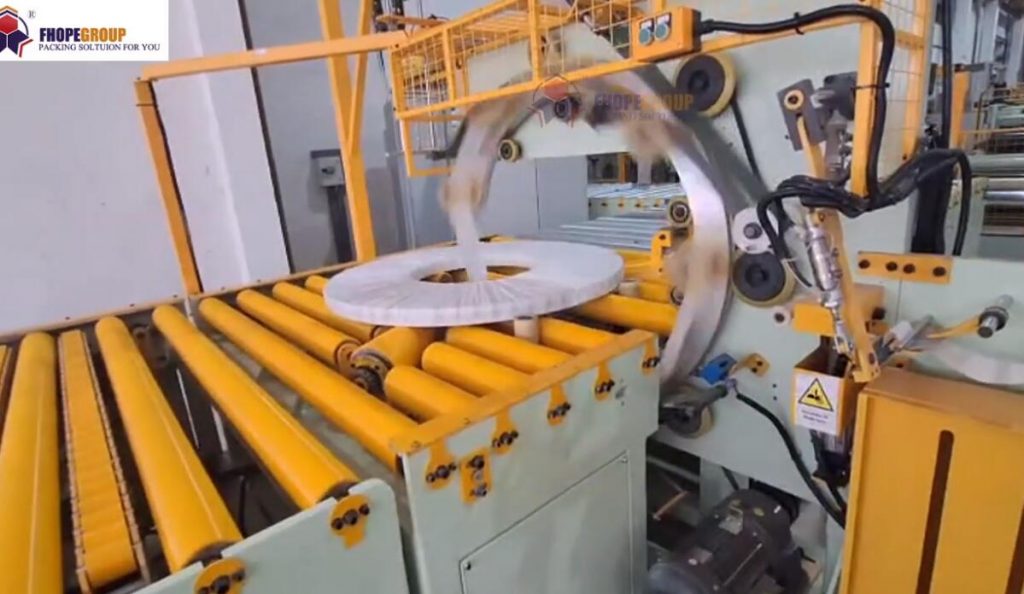
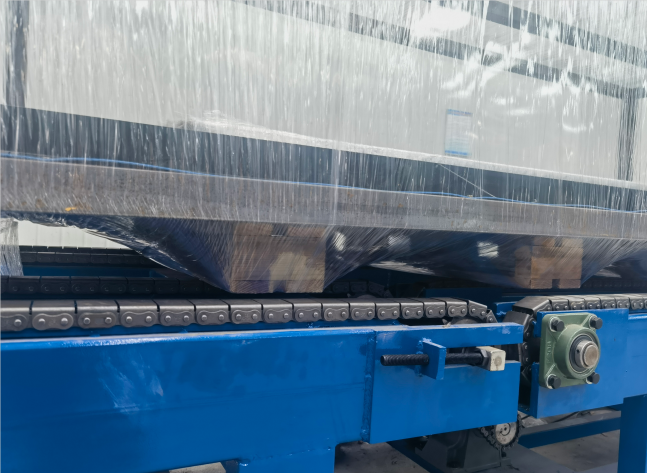
الإجراء الموصى به: استبدال محطات العمل اليدوية بنظام تغليف آلي متكامل يشمل توزيع الأغلفة البلاستيكية، والإغلاق، والنقل. النظام الذي قمنا بتركيبه لعميلنا في بوغوتا يُناسب الأرائك ضمن هذه الأبعاد:
| معامل | المدى (مم) |
|---|---|
| الطول | ٢٠٢٤/٢٠٢٣ |
| عرض | ٢٠٢٤/٢٠٢٣ |
| الطول | ٢٠٢٤/٢٠٢٣ |
ارتفع معدل الإنتاج إلى 18-24 وحدة في الساعة، أي بزيادة قدرها ثلاثة أضعاف. تأكد من المورد من إمكانية دمج وحدة التحكم المنطقية القابلة للبرمجة (PLC) الخاصة بالنظام مع بنية التحكم الحالية في خط النقل لديك.
🏗️ المشكلة الثانية: عدم اتساق سلامة الأختام يؤدي إلى تلف أثناء النقل وإرجاع البضائع
تُظهر عبوات أغشية البولي إيثيلين المغلقة حرارياً والمنتجة بالطرق اليدوية معدلات فشل في الإغلاق تتراوح بين 8-12% في اختبارات النقل، مقارنة بأقل من 1% لأنظمة الإغلاق الحراري الآلية ذات درجة الحرارة والضغط المتحكم فيهما.
السبب: يعتمد الإغلاق اليدوي على مهارة المشغل، والتي تختلف باختلاف مستوى المهارة والإرهاق والظروف البيئية. تقلل الرطوبة التي تتجاوز 60% من قوة الإغلاق بنسبة تتراوح بين 15 و25% في الأغشية المُطبقة يدويًا. كما أن تقلبات درجة الحرارة في المنشأة تزيد من تدهور جودة الإغلاق. تحافظ آلية الإغلاق في الأنظمة الآلية (والتي غالبًا ما تكون مسجلة ببراءة اختراع تحت فئة B65B 51/10 لدى مكتب براءات الاختراع والعلامات التجارية الأمريكي) على درجة الحرارة ضمن نطاق ±2 درجة مئوية والضغط ضمن نطاق ±5% من القيمة المحددة.
الأثر: تتراوح تكلفة استبدال كل أريكة تالفة بين 50 و150 دولارًا أمريكيًا، شاملةً تكاليف الشحن وفقدان ثقة العملاء. بالنسبة لمصنع يشحن 10,000 أريكة سنويًا، فإن نسبة تلف 10% تعني خسائر مباشرة تتراوح بين 50,000 و150,000 دولار أمريكي. أما نظام التغليف الآلي فيخفض هذه الخسائر إلى أقل من 5,000 دولار أمريكي سنويًا.
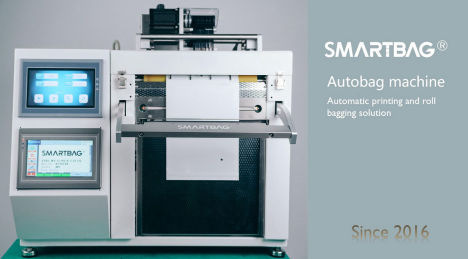
الإجراء الموصى به: حدد نظامًا آليًا مزودًا بتحكم في درجة حرارة اللحام الحراري بدقة ±2 درجة مئوية، بالإضافة إلى نظام مراقبة الضغط. يجب أن يتضمن النظام آلية لرفض الطرود التي لا تجتاز اختبارات سلامة اللحام. بالنسبة لتطبيقات تغليف الخراطيم أو اللفائف، يُرجى الاطلاع على آلة تغليف الخراطيم الخاصة بنا التي تستخدم تقنية لحام مماثلة.
📈 المشكلة الثالثة: المناولة اليدوية للمواد تزيد من تكاليف العمالة والإصابات الناتجة عن بيئة العمل
يتطلب نقل الأرائك يدويًا بين محطات التعبئة والتغليف من 2 إلى 3 عمال في كل وردية، ويؤدي إلى معدلات إصابات مريحة تتراوح بين 5 إلى 7 حوادث قابلة للإبلاغ لكل 200,000 ساعة عمل في صناعة الأثاث، وذلك بناءً على تقديرات الصناعة.
السبب: يتراوح وزن الأريكة القياسية بين 30 و60 كيلوغرامًا. يؤدي الرفع اليدوي واللف والحمل لمسافات تتراوح بين 5 و15 مترًا بين محطات العمل إلى إجهاد أسفل الظهر والكتفين. تشير تقارير إدارة السلامة والصحة المهنية (OSHA) إلى أن المناولة اليدوية للمواد مسؤولة عن 30-40% من جميع إصابات العمل في قطاع التصنيع. بالنسبة لعميل بوغوتا، تم تخصيص ثلاثة عمال لنقل الأرائك بين محطتي التغليف والإغلاق.
الأثر: تشمل التكاليف المباشرة أقساط تعويضات العمال (تُقدّر قيمتها بين 2,000 و5,000 دولار أمريكي لكل حادثة)، وانخفاض الإنتاجية، والغرامات المحتملة. أما التكاليف غير المباشرة فتشمل إعادة التدريب، وانخفاض الروح المعنوية، وتباطؤ سرعة خط الإنتاج. وقد تتجاوز التكلفة السنوية لكل إصابة 40,000 دولار أمريكي عند احتساب جميع العوامل.
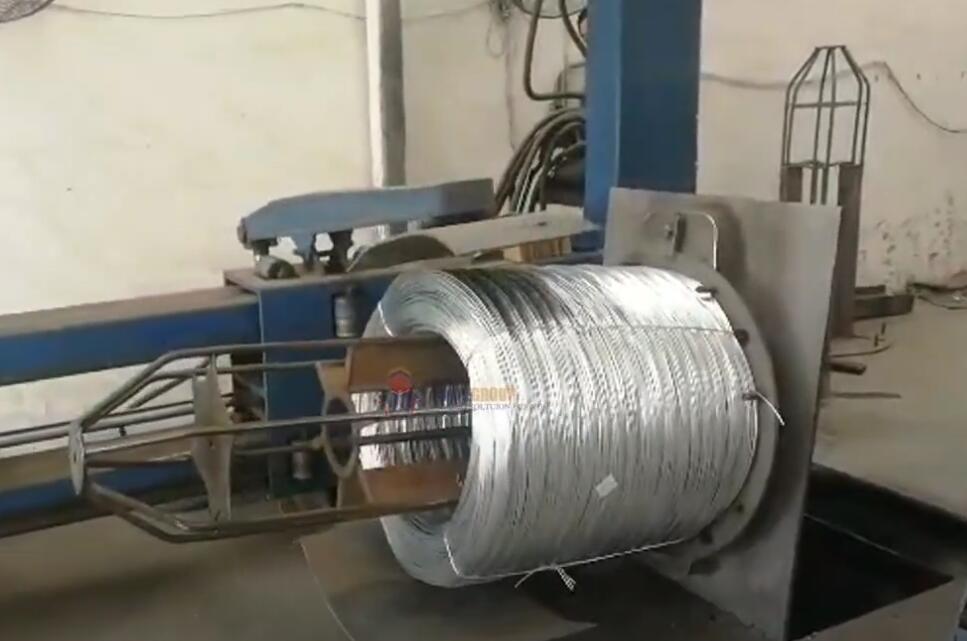
الإجراء الموصى به: تطبيق نظام نقل متكامل (بكرات أو أحزمة حسب وزن الأريكة) ينقل الوحدات تلقائيًا عبر جميع مراحل التغليف. يجب مزامنة النظام بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) لضمان استمرارية التدفق. بالنسبة للمنتجات الملفوفة، تُظهر آلة تغليف لفائف الخراطيم FPH-400 لدينا تكاملًا مشابهًا في نظام النقل.
🛡️ قائمة التحقق من قرار الشراء لأنظمة تغليف الأرائك الآلية
قبل اختيار النظام، تحقق من هذه المعايير مع المورد:
-
[ ] نطاق الأبعاد يتناسب مع مزيج منتجاتك (الطول، العرض، الارتفاع)
-
[ ] معدل الإنتاجية يفي أو يتجاوز هدفك (وحدات في الساعة)
-
[ ] توافق أنواع الأفلام (البولي إيثيلين، فيلم التمدد، فيلم الانكماش)
-
[ ] التحكم في درجة حرارة الختم: ±2 درجة مئوية أو أفضل
-
[ ] العلامة التجارية لوحدة التحكم المنطقية القابلة للبرمجة (PLC) وقدرة التكامل مع أنظمة التحكم الحالية
-
[ ] نوع ناقل (بكرة أو حزام) مناسب لوزن الأريكة ومادة القاعدة
-
[ ] ميزات السلامة: أزرار إيقاف الطوارئ، ستائر ضوئية، حواجز
-
[ ] متطلبات مساحة التركيب وحمل الأرضية
-
[ ] استهلاك الطاقة (كيلوواط) ومتطلبات إمداد الهواء (في حالة استخدام الهواء المضغوط)
-
[ ] فترة الضمان وتوافر قطع الغيار
نصيحة: اطلب محاكاة لخط التعبئة والتغليف باستخدام أبعاد أريكتك الفعلية ونوع الغلاف البلاستيكي. يمكن لمعظم الموردين الموثوقين تقديم تقديرات للإنتاجية ومعدلات الهدر بناءً على معاييرك المحددة.
⚙️ الأسئلة الشائعة
ما هي فترة استرداد الاستثمار النموذجية لنظام تغليف الأرائك الآلي؟
استنادًا إلى التجربة في كولومبيا، استرد النظام تكلفته خلال 14-18 شهرًا. يفترض هذا التقدير زيادة في الإنتاجية بمقدار ثلاثة أضعاف، وتقليل هدر الأفلام بنسبة 15%، والاستغناء عن وظيفتين للمشغل اليدوي. يُرجى التحقق من ذلك مع المورّد باستخدام تكاليف العمالة وحجم الإنتاج الخاص بك.
هل يمكن للنظام نفسه التعامل مع أنماط وأحجام مختلفة من الأرائك؟
نعم، بشرط أن يغطي نطاق أبعاد النظام (الطول، العرض، الارتفاع) تشكيلة منتجاتك. يخزن جهاز التحكم المنطقي القابل للبرمجة (PLC) ملفات تعريف برمجية متعددة، مما يسمح للمشغلين باختيار الإعدادات المناسبة لكل نمط من أنماط الأرائك. عادةً ما يكون وقت التغيير أقل من 5 دقائق.
ما هي أنواع الأفلام المتوافقة مع أنظمة تغليف الأرائك الآلية؟
تتعامل معظم الأنظمة مع أغشية البولي إيثيلين (PE) بسماكات تتراوح بين 20 و80 ميكرونًا. كما تعمل بعض الأنظمة مع أغشية التمدد أو الانكماش. تأكد من توافق الغشاء مع المورد، حيث تختلف إعدادات درجة حرارة وضغط اللحام باختلاف نوع الغشاء.
ما هي مساحة الأرضية التي يحتاجها خط تغليف الأرائك الآلي؟
يشغل النظام المتكامل النموذجي، الذي يضم ناقلاً ومحطة تغليف وتوزيعاً للأغشية، مساحة تتراوح بين 50 و80 متراً مربعاً (540-860 قدماً مربعاً). وتعتمد المساحة الفعلية على طول الأريكة وتصميم الناقل. يُرجى طلب رسم تخطيطي من المورّد قبل التركيب.
ما هي الصيانة المطلوبة لمعدات التعبئة والتغليف الآلية؟
تشمل الصيانة الدورية تنظيف قضبان منع التسرب يوميًا، وفحص سيور النقل أسبوعيًا، وتزييت الأجزاء المتحركة شهريًا. وقد يلزم تحديث البرامج الثابتة لوحدة التحكم المنطقية القابلة للبرمجة (PLC) سنويًا. يقدم معظم الموردين عقود صيانة وقائية تغطي من 2 إلى 4 زيارات سنويًا.