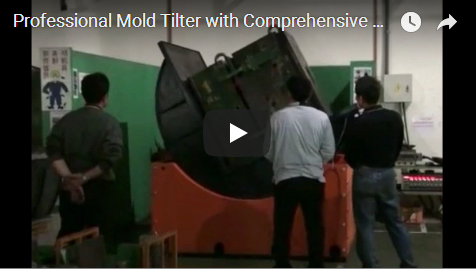
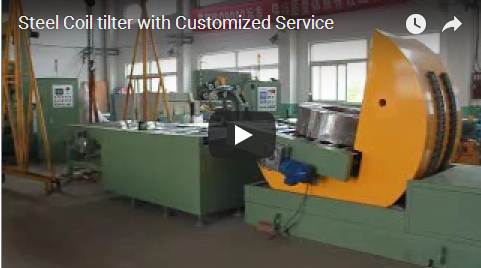
ملخص: يوضح هذا الدليل المواصفات الفنية، ومعايير التشغيل، وخطوات التحقق من صحة عملية الشراء لمعدات تقليب الخشب الرقائقي المستخدمة في تصنيع ألواح البناء وخطوط معالجة الأخشاب. يقوم المشغلون بتقييم صلابة الإطار، وتفاوتات التثبيت، وأوقات دورة التشغيل، وتكامل التحكم لضمان سهولة الاستخدام ضمن أنظمة التعبئة والتغليف الآلية. تدعم قائمة التحقق مهندسي المصنع في التحقق من ادعاءات الموردين مقابل عتبات الأداء القابلة للقياس.
[مقطع فيديو توضيحي]
🛠️ النطاق
تقوم آلات قلب الألواح الآلية بتدوير مواد البناء الثقيلة بأمان، وحماية التشطيبات السطحية الدقيقة من التلف، والاندماج مباشرةً في خطوط التعبئة والتغليف الحالية لتقليل مخاطر المناولة اليدوية بشكل كبير، مع تحسين تدفق الإنتاج العام ودعم توجيه المواد بشكل متسق عبر بيئات التصنيع المتنوعة. تستخدم فرق المصانع هذه الوحدات في مناولة الخشب الرقائقي، وتصنيع مكونات الأبواب، وتجميع إطارات النوافذ. يستبدل موظفو الإنتاج عملية القلب اليدوي بأنظمة إمساك تعمل بالسوائل (هيدروليكية) أو الهواء المضغوط (هوائي). تستخدم نقاط التلامس السطحية وسادات مطاطية عالية الكثافة توفر قوة إمساك قياسية في الصناعة لمنع انفصال الطبقات الداخلية أثناء الحركة. عادةً ما يختار مديرو العمليات نماذج ذات إطار فولاذي قادرة على التعامل مع أحمال ثقيلة تتراوح عادةً من عدة مئات إلى أكثر من ألف كيلوغرام. تعمل الآلات بسرعة أكبر بشكل ملحوظ من الطرق اليدوية، مما يحسن اتساق الإنتاج اليومي. يخصص مخططو المرافق عادةً مساحة أرضية كافية، حوالي ثلاثة أمتار في مترين، لعمليات التحميل الآمنة. تربط الفرق هذه الوحدات بشبكات النقل الحالية لتبسيط تدفق المواد. غالبًا ما تدمج المرافق التي تدير معالجة الأخشاب ومناولة المقاطع المعدنية بروتوكولات القلب ضمن بنية خط تعبئة وتغليف موحدة. راجع خيارات التكوين التفصيلية على {d.link1}.
🏗️ قائمة التحقق للجسم
ينبغي على فرق المشتريات التحقق من استقرار الهيكل، ودقة الإمساك، وسرعة الحركة، وتوافق أنظمة التحكم، والامتثال لمعايير السلامة قبل الموافقة على معدات التغليف للاستخدام المستمر. تضمن عملية التحقق المباشرة هذه التشغيل اليومي الموثوق، وتقلل من فترات التوقف غير المتوقعة، وتحمي استثمارك الرأسمالي الأولي، مع مراعاة متطلبات سير العمل الخاصة بالموقع. يقوم المدققون الفنيون بمراجعة معلومات الشركة المصنعة ومقارنتها بتوافر الطاقة في الموقع لتجنب أي تأخير في التركيب. تُنفذ فرق المصنع خطوات التحقق باستخدام أدوات القياس القياسية. تستهدف كل نقطة تحقق معيارًا ميكانيكيًا أو كهربائيًا محددًا. تُسجل الفرق قراءات خط الأساس قبل توصيل المعدات المساعدة. تُحدد الإجراءات التالية جاهزية التشغيل.
-
[ ] الاستقرار الهيكلي: يُعتبر المنتج ناجحًا إذا كان الإطار يتحمل الأحمال الثقيلة المعتادة دون انحناء ملحوظ؛ ويُعتبر فاشلًا إذا حدث تشوه مرئي. النتيجة التجارية: يمنع تلف المنتج المكلف ويطيل عمر المعدات.
-
[ ] دقة التثبيت: ناجح إذا حافظت الوسادات على ضغط ثابت أثناء الدوران؛ راسب إذا انزلقت الألواح أو تحركت. النتيجة التجارية: الحفاظ على جودة السطح وتقليل هدر المواد.
-
[ ] سرعة الحركة: يُعتبر الجهاز ناجحًا إذا أكمل دورة قياسية ضمن الأطر الزمنية المعتادة في الصناعة (عادةً من 10 إلى 20 ثانية)؛ يُعتبر فاشلاً إذا كانت الدورات أبطأ بكثير. النتيجة التجارية: الحفاظ على كفاءة خطوط الإنتاج دون إحداث اختناقات.
-
[ ] الامتثال لمعايير السلامة: يُعتبر ناجحًا إذا تم تفعيل آليات الإيقاف التلقائي فور فتح الحواجز؛ يُعتبر فاشلاً إذا استمرت الحركة أو حدث تأخير. النتيجة التجارية: حماية العمال وضمان الامتثال للوائح، وتجنب الغرامات المحتملة.
-
[ ] توافق التحكم: ناجح إذا كانت لوحة التحكم تقبل مدخلات الطاقة القياسية للمصنع دون ظهور إشارات خطأ؛ فاشل إذا ظهرت رموز أعطال متكررة. النتيجة التجارية: تبسيط عملية التثبيت وتقليل وقت استكشاف أخطاء التكامل وإصلاحها.
تُحدد نتائج التحقق الموافقة على عمليات الشراء. تُوثّق الفرق جميع القياسات في سجل المعدات. وتستدعي أي اختلافات طلبات توضيح فورية من الموردين. يُنسّق مديرو المصانع هذه الفحوصات مع متطلبات سير العمل الخاصة بالموقع قبل إتمام أوامر الشراء. تضمن عملية التحقق موثوقية طويلة الأمد في عمليات نشر تقنيات التعبئة والتغليف ذات الأحجام الكبيرة. يجب أن تُحدد جداول الصيانة فترات التشحيم لمحركات السلاسل وعلب التروس على فترات منتظمة. يجب على المشغلين فحص وسادات التلامس المطاطية شهريًا لمنع خدش سطح لبّات الخشب اللين. تُهيئ الفرق الهندسية تسلسلات منطق وحدات التحكم المنطقية القابلة للبرمجة (PLC، أو وحدة التحكم المركزية للآلة) لتتوافق مع توقيت وحدة وضع العلامات في المراحل السابقة. يمنع الربط بين الأدلة الفنية ومواصفات المرافق في الموقع تكاليف التحديث الباهظة. يُقلل التحقق المتسق بشكل مباشر من توقفات الإنتاج غير المخطط لها ويُطيل عمر الأصول.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 معايير النجاح/الرسوب
يجب أن تؤكد اختبارات القبول النهائية أن المحركات تعمل بسلاسة تحت الحمل، وأن المقابض تثبت الألواح بإحكام أثناء الدوران الكامل، وأن واقيات الأمان تمنع الوصول بشكل صحيح أثناء تشغيل الآلة. تضمن عملية التحقق المباشرة هذه التشغيل اليومي الموثوق، وتقلل من وقت التوقف غير المتوقع، وتحمي استثمارك الرأسمالي الأولي قبل بدء الإنتاج الكامل. يقوم مهندسو الجودة بتوثيق جميع القياسات وفقًا لتفاوتات الشركة المصنعة الأصلية للمعدات قبل الموافقة النهائية. يقيس مفتشو المصنع الأداء وفقًا لعتبات محددة. تحدد النتائج ما إذا كانت المعدات ستدخل مرحلة الإنتاج القياسي أو تتطلب إعادة معايرة. تحدد المعايير التالية حدود القبول.
| معامل | شرط النجاح | حالة الفشل | خطوة التحقق من المشغل |
|---|---|---|---|
| زمن دورة الدوران | يقع ضمن النطاق الصناعي النموذجي (عادةً من 10 إلى 20 ثانية) | يعمل بشكل أبطأ بشكل ملحوظ مما كان متوقعًا | توقيت ساعة الإيقاف اليدوية أثناء اختبار التحميل القياسي |
| قوة تثبيت المشبك | يحافظ على ضغط ثابت طوال فترة الانعطاف | ينخفض الضغط بشكل ملحوظ أثناء التسارع | فحص بصري لمقياس الضغط القياسي عند مشعب السحب |
| استقرار الإطار | يُظهر انحناءً مرئيًا طفيفًا تحت أقصى وزن نموذجي | يظهر انحناءً أو انثناءً ملحوظاً | فحص بصري بسيط في منتصف المسافة بين الألواح المحملة |
| زمن استجابة التحكم | ينفذ الأوامر بسرعة دون أي تأخير ملحوظ | تجاوزت التأخيرات التوقعات التشغيلية العادية | المراقبة المباشرة لتوقيت ظهور الشاشة والاستجابة أثناء التشغيل التجريبي |
تقارن الفرق القياسات الميدانية بهذه الحدود. تؤدي القيم الخارجة عن نطاق النجاح إلى طلبات إعادة معايرة من المورد. يمنع الالتزام بهذه الحدود التآكل المبكر ويقلل من وقت التوقف غير المخطط له. يتتبع مديرو الإنتاج اتساق الدورة خلال دفعة التحقق القياسية قبل النشر الكامل. يؤثر الأداء المتسق بشكل مباشر على مقاييس فعالية المعدات الإجمالية. يجب على المشغلين فحص أغلفة المحركات بصريًا بحثًا عن تراكم حرارة غير عادي والاستماع إلى أصوات الطحن غير الطبيعية لاكتشاف مشكلات المحاذاة المبكرة. يسجل مفتشو الجودة جميع بيانات الاختبار في برنامج صيانة مركزي لتحليل الاتجاهات. تعمل قوالب التقارير الموحدة على تبسيط مقارنات الأداء بين المرافق. تحمي معايير القبول الموثوقة الاستثمارات الرأسمالية وتبسط سير عمل التشغيل.
🛡️ العناصر التي غالباً ما يتم تفويتها
غالبًا ما يتجاهل مخططو المرافق متطلبات تجهيز الأرضيات، ومعايير السلامة الكهربائية الأساسية، واحتياجات مخزون قطع الغيار، وجداول دعم الموردين عند تركيب معدات التشغيل. إن معالجة هذه العناصر الأساسية مبكرًا تمنع تأخيرات التركيب المكلفة، وتقلل من وقت التوقف غير المتوقع، وتضمن التكامل السلس مع سير عمل التعبئة والتغليف الحالي دون المساس بالسلامة. يجب أن تحدد عقود الشراء بوضوح جداول تسليم قطع الغيار لمنع توقفات الإنتاج المطولة. غالبًا ما تعطي فرق التركيب الأولوية للإعداد الميكانيكي على حساب تجهيز البيئة. تتسبب ألواح الخرسانة غير المستوية في اهتزازات تسرع من تآكل المحامل. كما أن الشبكات الكهربائية التي تفتقر إلى التأريض المناسب (وهو اتصال أساسي للسلامة الكهربائية) تتسبب في أعطال في اتصال وحدة التحكم المنطقية القابلة للبرمجة أثناء بدء التشغيل بعزم دوران عالٍ (قوة الدوران). ينبغي على المرافق تخصيص جزء معقول من الميزانية الأولية لشراء قطع الغيار على الفور. تحدد فترات استجابة الموردين الحد الأقصى المسموح به لوقت التوقف أثناء مطالبات الضمان. عادةً ما تتفاوض الفرق الهندسية على التزامات دعم فورية في الموقع. يجب أن تراعي جداول الصيانة معدلات تدهور الوسادات المطاطية تحت أسطح الألواح الكاشطة.
كثيرًا ما يتجاهل مخططو الإنتاج فترات التشحيم الدورية لمحركات السلاسل وعلب التروس. يؤدي تراكم الغبار الناتج عن معالجة ألواح MDF إلى انسداد مراوح التهوية، مما يتسبب في ارتفاع درجة حرارة المحرك. تتطلب المنشآت العاملة في بيئات رطبة استخدام مثبتات من الفولاذ المقاوم للصدأ لمنع أعطال الوصلات الناتجة عن التآكل. يجب على مُكاملِي أنظمة التعبئة والتغليف التحقق من توافق البرامج بين وحدة التحكم في دوران المنتج ووحدات وضع الملصقات في المراحل السابقة. يمنع الربط بين الأدلة الفنية ومواصفات المرافق في الموقع تكاليف التحديث الباهظة. تتوفر حلول تعبئة وتغليف مفصلة لخطوط المواد المختلطة على الرابط {d.link2}. يجب على المشغلين برمجة حدود منطقة الأمان قبل تشغيل دوائر القيادة. يحتاج مديرو المنشآت إلى التأكد من تطابق ملصقات تصنيف الحمولة مع أوزان المواد الفعلية. يجب أن تتضمن الوثائق الفنية مخططات الأسلاك لمزامنة الناقلات المساعدة. تقلل قوائم فحص الصيانة الموحدة من وقت تدريب الفنيين وتحسن معدلات الإصلاح من المرة الأولى.
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ قائمة التحقق من قرار الشراء
ينبغي أن تراعي قرارات الشراء التكلفة الإجمالية طوال عمر المعدات، وأنماط استهلاك الطاقة، ومدة الضمان، وتوافر تدريب المشغلين، ودعم الصيانة المحلي قبل إتمام طلبات الشراء. يساعد هذا النهج التقييمي الشامل فرق المشتريات على تجنب التكاليف الخفية، ويضمن أداءً يوميًا موثوقًا، ويواءم اختيار الآلات مع أهداف الإنتاج طويلة الأجل. يحسب المحللون الماليون نقاط التعادل (الفترة الزمنية التي تغطي فيها الوفورات التكاليف الأولية) بناءً على وفورات العمالة وتقليل هدر المواد. يقيم مديرو الهندسة مدى توافق المساحة مع تصميمات المصانع الحالية. يتفاوض مسؤولو المشتريات على خصومات الكميات الكبيرة لعمليات نشر المعدات في المنشآت متعددة الوحدات. يجب أن تُؤهل برامج التدريب المشغلين خلال فترات تدريب معقولة بعد تسليم المعدات. يجب أن تضمن اتفاقيات الخدمة استبدال المكونات في غضون فترات زمنية محددة. يقارن المشترون هذه العوامل مع عروض تكنولوجيا التغليف الصناعي المنافسة لضمان الحصول على أفضل قيمة على المدى الطويل.
ينبغي أن تشمل حسابات التكلفة الإجمالية أجور التركيب، وتحديثات الأنظمة الكهربائية، ومجموعات قطع الغيار الأولية. تختلف مقاييس استهلاك الطاقة بناءً على حجم المحرك ومتطلبات دورة التشغيل. عادةً ما تشهد المنشآت انخفاضًا ملحوظًا في استهلاك الكهرباء بعد الترقية إلى محركات التردد المتغير (معدات تُعدّل سرعة المحرك لتتناسب مع الحمل الفعلي). يجب أن تغطي شروط الضمان بشكل صريح اللحامات الهيكلية، والأختام الهيدروليكية، ولوحات التحكم الإلكترونية. ينبغي أن تجمع وحدات التدريب بين التعليم النظري وجلسات التشغيل العملية تحت الإشراف. يقلل توفر الخدمة محليًا من متوسط وقت الإصلاح خلال فترات الإنتاج الحرجة. يطلب المشترون جهات اتصال مرجعية من العملاء الحاليين الذين يشغلون تكوينات آلات مماثلة. يجب أن تتوقع النماذج المالية عائد الاستثمار على مدى فترة تشغيل متعددة السنوات. تمنع هياكل التسعير الشفافة تكاليف أوامر تغيير الهندسة الخفية. تدعم قرارات الشراء الاستراتيجية بشكل مباشر أهداف التصنيع المستدام واستمرارية العمليات.
ملاحظة هامة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و ASTM. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
🛠️ الأسئلة الشائعة
تشمل الأسئلة الشائعة عادةً تعديلات سرعة الإنتاج، وفحوصات آليات السلامة، وحدود مناولة المواد، وأنماط استهلاك الطاقة، وجداول الصيانة القياسية لأنظمة تبديل اللوحات. تساعد الإجابات الواضحة على هذه المواضيع التشغيلية مديري المرافق على الحفاظ على إنتاج ثابت، وتقليل الإصلاحات غير المتوقعة، وضمان سير العمليات اليومية بسلاسة في جميع الورديات. توصي فرق الدعم الفني بجدولة الصيانة الوقائية على فترات منتظمة لإطالة عمر المكونات. يجب على المشغلين التحقق من أنماط تآكل وسادات التثبيت شهريًا لمنع حدوث خدوش على أسطح لبّات الخشب اللين. يمكن للمهندسين تحديث الطرازات القديمة بوحدات تحكم منطقية قابلة للبرمجة حديثة لتحسين إمكانيات تسجيل البيانات. يجب على مديري المرافق التأكد من أن اللوحات الكهربائية تفي بقوانين التأريض المحلية قبل تشغيل الوحدات الجديدة. توفر وثائق المورد مخططات انسيابية مفصلة لاستكشاف الأخطاء وإصلاحها لأعطال المحركات الشائعة وأخطاء المستشعرات. يضمن المعايرة المنتظمة لمقاييس الضغط قوة تثبيت ثابتة عبر سماكات اللوحات المختلفة. يتتبع مشرفو الإنتاج ساعات التوقف لتحديد الاختناقات الميكانيكية المتكررة. تقلل قوائم فحص المشغل الموحدة من الخطأ البشري أثناء تغيير الورديات. تعتمد مبادرات التحسين المستمر للعمليات على جمع بيانات الأداء بدقة.