🛠️ نقطة ضعف في الصناعة
تتعطل آلات تغليف التمديد الدوارة عندما يتجاوز عزم الدوران المركزي زاوية انزلاق الحمولة، مما يتسبب في تمزق كارثي للغشاء واختناقات في ناقل التدفق في اتجاه المصب مما يؤثر بشكل مباشر على إنتاجية الوردية، ويزيد من هدر الغشاء، ويعرض امتثال سلامة المشغل للخطر في مراكز التوزيع الحديثة.
يحدث نمط الفشل الأساسي في تغليف المنصات الآلي عندما تولد سرعة الدوران قوة طرد مركزي تتجاوز قدرة تحمل الحمل. غالبًا ما يتم تجاهل زاوية الانزلاق (أقصى حد للميل قبل انزلاق الطبقات المكدسة على بعضها البعض) عند اختيار المعدات. عندما يدور القرص الدوار بسرعة ثابتة تتراوح بين 10 و12 دورة في الدقيقة، تتسبب القوة الجانبية الناتجة في قص طبقة التغليف السفلية، خاصةً في الأحمال التي تتجاوز نسبة ارتفاعها إلى عرضها 2:1 أو تلك ذات مراكز الثقل المرتفعة. كما أن وجود الكرتون المبلل، وتقلبات درجات الحرارة، وأنماط التكديس غير المتناسقة، تقلل من الاحتكاك بين الطبقات، مما يحول الإجهاد الطفيف الناتج عن الطرد المركزي إلى انهيار كامل للحمل. ويؤدي هذا مباشرةً إلى توقف غير مخطط له، وتلف المنتج، وزيادة استهلاك طبقة التغليف.
تظهر مشكلة ثانوية عند مدخل خط التغذية. فخطوط النقل التي تفتقر إلى سعة تخزين كافية تجبر وحدة التغليف على التحكم في سرعة الإنتاج في المراحل السابقة. وعندما تتوقف آلة التغليف لربط الفيلم أو عند مواجهة منصة نقالة غير محاذية، يتوقف الخط بأكمله عن العمل. وغالبًا ما يُخطئ مستشعر زمن الرحلة (نظام قياس ليزري يحسب المسافة عن طريق قياس زمن انعكاس نبضة الضوء) في قراءة ارتفاع الحمولة إذا لم تتم معايرته لعمليات التغليف متعددة الوحدات، مما يؤدي إلى بدء دورة التغليف قبل الأوان أو إشارات توقف خاطئة. وبدون منطق PLC متزامن، تصبح محطة التغليف نقطة اختناق في الإنتاجية بدلًا من أن تكون عملية تضيف قيمة.
-
النقطة الرئيسية: إن اختيار آلة تغليف الأقراص الدوارة بناءً على أبعاد المنصة فقط يتجاهل الديناميكيات الطاردة المركزية وعتبات زاوية الانزلاق، مما يضمن تمزق الفيلم على الأحمال الثقيلة من الأعلى أو المعرضة للرطوبة.
-
النقطة الرئيسية: لا يمكن لأجهزة الدوران ذات السرعة الثابتة (6-12 دورة في الدقيقة) التكيف مع استقرار الحمل المتغير بدون ضغط هوائي أو تحكم في محرك التردد المتغير (VFD)، مما يزيد بشكل مباشر من الهدر وفترات الصيانة.
-
النقطة الرئيسية: يتطلب دمج الناقل مناطق عازلة ومزامنة PLC لفصل أوقات دورة التغليف عن معدلات الإنتاج في المراحل السابقة، مما يحافظ على تدفق الخط المستمر.
🏗️ آلية الحل
يجمع نظام الأتمتة الهجين بين أنظمة الطاولات الدوارة والضغط الهوائي للأحمال غير المستقرة، مع نشر أغلفة مدارية أفقية للبضائع الطويلة غير المعبأة على منصات نقالة، مما يلغي عزم الدوران الدوراني ويزامن الناقلات التي يتم التحكم فيها بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) للحفاظ على تدفق الخط المستمر.
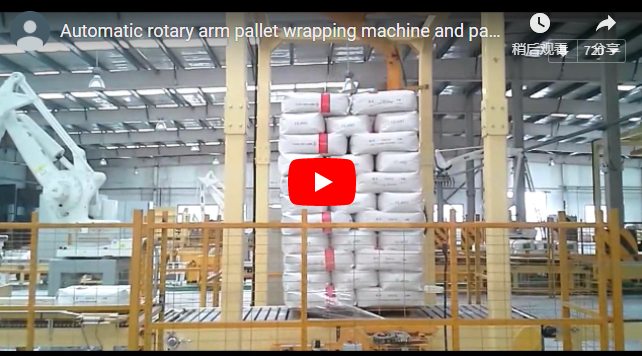
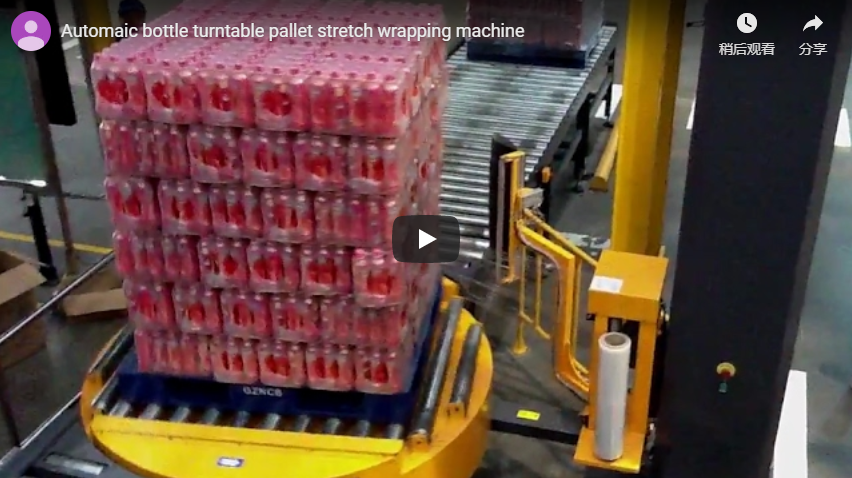
تتطلب استراتيجية التغليف المثلى مطابقة تصميم الآلة مع هندسة الحمولة ومعايير استقرارها. تعمل آلات التغليف باللفائف الدوارة عن طريق تدوير المنصة على منصة آلية بينما تقوم عربة تغليف عمودية بتطبيق الغلاف. يوفر هذا التصميم حلولاً اقتصادية وصغيرة الحجم، مثالية للأحمال المستقرة ذات الاستخدام القياسي في قطاعات التخزين والأغذية والمشروبات ومواد البناء. مع ذلك، فإن اعتمادها على دوران المنصة يجعلها عرضة لقوى القص الطاردة المركزية على الوحدات غير المنتظمة أو ذات الوزن الزائد من الأعلى. وللتخفيف من ذلك، يحدد المهندسون منصات دوارة مزودة بمحركات تردد متغيرة السرعة (من 5 إلى 8 دورات في الدقيقة) وألواح ضغط هوائية تطبق قوة ضغط لأسفل تتراوح بين 150 و250 كجم أثناء دورة التغليف. تعمل قوة الضغط هذه على معادلة عزم الدوران الجانبي، مما يؤدي إلى استقرار مركز ثقل الحمولة والحفاظ على سلامة الغلاف.
بالنسبة للمنتجات غير المعبأة على منصات نقالة، أو الطويلة، أو ذات الأشكال غير المنتظمة، مثل الأخشاب والأنابيب والأبواب والنوافذ والمنسوجات الملفوفة، توفر آلات التغليف الأفقية المطاطية بديلاً متفوقًا من الناحية الميكانيكية. تعمل هذه الأنظمة وفق مبدأ مختلف تمامًا: يبقى المنتج ثابتًا على ناقل بينما تتحرك حلقة تغليف دوارة على طول سكة خطية. وبفضل إلغاء عزم الدوران الدوراني تمامًا، تمنع آلات التغليف المدارية الأفقية انزلاق الحمولة وتحافظ على قوة احتواء ثابتة بغض النظر عن نسب الطول إلى العرض. يُعد هذا التصميم ضروريًا لأي قطعة عمل تتجاوز نسبة أبعادها 3:1 أو تتميز بتوزيع كتلة غير مركزي.
-
النقطة الرئيسية: تقنية التمديد المسبق (إطالة الفيلم ميكانيكياً قبل التطبيق لزيادة الإنتاجية) تقلل من استهلاك المواد بنسبة 30-40% عند معايرتها إلى امتداد 200-300%، مما يؤدي مباشرة إلى خفض تكاليف التعبئة والتغليف لكل وحدة.
-
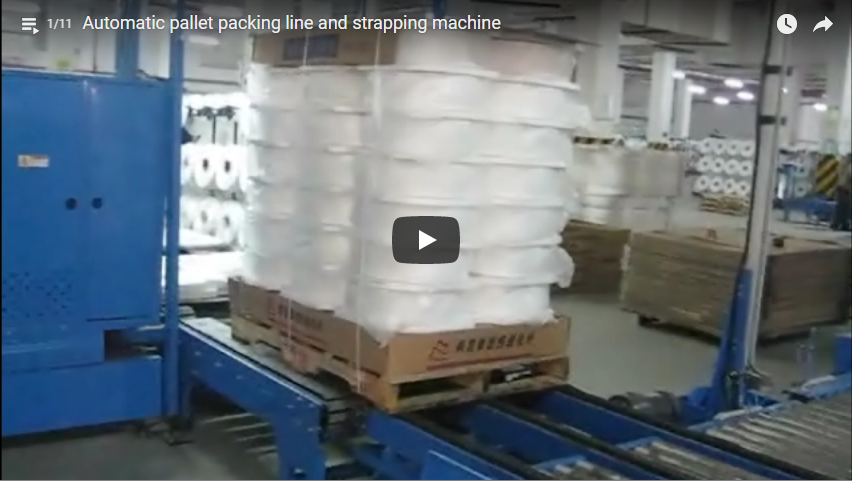
النقطة الرئيسية: تدمج آلات تغليف المنصات الأوتوماتيكية القائمة على PLC أنظمة التغذية/الإخراج الناقلة، مما يتيح التكامل السلس لخط الإنتاج والإنتاجية المتسقة لعمليات التحميل الموحدة ذات الحجم الكبير.
-
النقطة الرئيسية: يضمن التخصيص الخاص بالصناعة (أجهزة الاستشعار، وأنماط التغليف، وأجهزة التثبيت) الامتثال لمعايير السلامة ISO 12100 وتوجيهات آلات CE مع تحسين قوة الاحتواء من أجل هشاشة المنتج المحددة.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تفاصيل التنفيذ والمعايير
يتطلب دمج الناقل الدقيق مناطق تغذية مخزنة مؤقتًا، وكشف ارتفاع الليزر، وعزم دوران المحرك المتزامن لمنع الانزلاق، في حين أن نسب التمدد المسبق المحسنة تقلل بشكل مباشر من استهلاك الفيلم وتثبت أوقات الدورة عبر عمليات SKU المختلطة.
يعتمد نجاح عملية النشر على التزامن الميكانيكي ومعايرة المستشعرات. يجب أن تتضمن خلية التغليف مخزن تغذية بطول 3 أمتار قادر على استيعاب منصتين، مما يفصل عملية الإنتاج الأولية عن تقلبات دورة التغليف. تستوعب أدلة التمركز والبكرات التي تعمل بالسلاسل (بمسافة 80-100 مم) أبعاد المنصات الأوروبية والأمريكية والمخصصة دون انحراف جانبي. يجب ضبط عزم دوران محرك الناقل للتعامل مع أقصى أوزان الحمولة (عادةً 1,000-1,800 كجم) بسرعات تشغيل تتراوح بين 8 و15 م/دقيقة، مما يمنع الانزلاق أثناء مراحل التسارع. تعمل الخلايا الكهروضوئية ذات أوقات استجابة تتراوح بين 30 و50 مللي ثانية على تشغيل نقاط التوقف المركزية، بينما تقوم مستشعرات زمن الرحلة (بمدى 0.5-2.5 م، ودقة ±5 مم) بضبط معلمات ارتفاع التغليف ديناميكيًا.
| مرحلة التشغيل | المدة | النتيجة التجارية الرئيسية |
|---|---|---|
| التغذية والتوسيط | 10-14 ثانية | يزيل الاختناقات في المراحل السابقة من خلال سعة التخزين المؤقت |
| كشف الارتفاع | 2-3 ثانية | يمنع هدر الفيلم على ارتفاعات التحميل المتغيرة |
| دورة التغليف | 60-70 ثانية | يحافظ على قوة الاحتواء مع تمدد مسبق بنسبة 200-300% |
| قطع وختم الفيلم | 5-8 ثانية | يقلل من التدخل اليدوي وخطر تمزق الغشاء |
| مخرج ونقل | 8-12 ثانية | يضمن التزامن المستمر لآلة التعبئة على المنصات في المراحل اللاحقة |
يجب أن تتناول بروتوكولات الصيانة ديناميكيات نقل الفيلم ونظافة المستشعرات. تتراكم ألياف الكرتون والغبار على بكرات الشد المسبق، مما يتسبب في انزلاق الفيلم وعدم انتظام استطالته. يمنع التنظيف الأسبوعي بالهواء المضغوط (70-80 رطل/بوصة مربعة، 20-30 ثانية) والتحقق من فجوة البكرات (0.3-0.5 مم) عيوب التغليف. ينبغي على المشغلين تسجيل حالات انقطاع الفيلم يوميًا وضبط نسب الشد المسبق بناءً على نوع الفيلم (عادةً 17-23 ميكرون لـ LLDPE). بالنسبة للأنظمة المدارية الأفقية، يجب أن تُطبق أجهزة التثبيت قوة 40-80 نيوتن لكل متر طولي لتثبيت المنتجات المطولة دون ضغط الحواف، بينما تُخفض سرعة الناقل عبر الحلقة إلى 5-8 م/دقيقة لتتوافق مع معدلات دوران الحلقة التي تتراوح بين 30-50 دورة في الدقيقة.
-
نقطة رئيسية: يجب أن تتوافق مسافة سير الناقل ومادة البكرات مع معايير مساحة المنصة لمنع الانحراف الجانبي، مما يقلل بشكل مباشر من وقت التوقف الناتج عن عدم المحاذاة وهدر الفيلم.
-
النقطة الرئيسية: يعمل الكشف الديناميكي عن الارتفاع على إلغاء إدخال المعلمات يدويًا، مما يضمن أنماط التفاف متسقة ويقلل من خطأ المشغل عبر عمليات متعددة الورديات.
-
النقطة الرئيسية: الصيانة الوقائية على بكرات الشد المسبق وأجهزة الاستشعار تطيل عمر حامل الفيلم بنسبة 25-30%، مما يقلل من التكلفة الإجمالية للملكية.
🛡️ نتائج موثقة وبروتوكول الشراء
تُظهر مكاسب الأداء الموثقة أن خلايا التغليف المتزامنة تقلل من تلف الحمولة بأكثر من 90٪ وتخفض تكاليف الفيلم بمقدار الثلث، شريطة أن تضمن عقود الشراء صراحةً مقاييس الإنتاجية وتحدد فترات الصيانة.
ملاحظة المصدر: تمثل مؤشرات الأداء التشغيلية لمدة 90 يومًا المذكورة أدناه معايير صناعية مجمعة من مرافق توزيع متوسطة الحجم تستخدم أنظمة تغليف هجينة تجمع بين الطاولات الدوارة والأنظمة المدارية الأفقية. وتختلف النتائج الفعلية بناءً على تركيبة الحمولة ونوعية الفيلم ومدى الالتزام بمعايير الصيانة.
تُشير التقارير باستمرار إلى تحسينات تشغيلية ملموسة في المنشآت التي تنتقل من استخدام منصات الدوران ذات السرعة الثابتة إلى الأنظمة الهجينة المتزامنة مع وحدات التحكم المنطقية القابلة للبرمجة (PLC). يُزيل الدوران متغير السرعة مع الضغط الهوائي أعطال الميلان عند التعامل مع الأحمال غير المستقرة، بينما تتعامل آلات التغليف المدارية الأفقية مع الشحنات الطويلة دون تمزق الغلاف. يسمح دمج مخزن ناقل الحركة لرأس التغليف بالعمل بشكل مستمر، مما يمنع توقف الآلات في المراحل السابقة. يُقلل تحسين التمديد المسبق من استهلاك الغلاف بنسبة 35-40%، مما يُحسّن هامش الربح لكل منصة نقالة بشكل مباشر. تزداد الإنتاجية بنسبة 15-25% مع استقرار أوقات الدورة وانخفاض التدخل اليدوي.
قائمة التحقق من القرارات لمديري المصانع ومهندسي التعبئة والتغليف:
-
قم بمراجعة معايير التحميل في أسوأ الحالات : قياس الارتفاع والوزن ومحتوى الرطوبة ومركز الثقل بالنسبة لعرض المنصة. احسب زاوية الانزلاق لتحديد مدى تحمل قوة الطرد المركزي.
-
التحقق من وقت الدورة الفعلي : يشمل ذلك مراحل التغذية، والكشف، والتغليف، والقطع/الإغلاق، والإخراج. اطلب من المورد إجراء محاكاة باستخدام أبعاد المنصات الفعلية وسرعات النقل.
-
حدد معايرة التمدد المسبق : استهدف تمددًا بنسبة 200-300% لأغشية البولي إيثيلين الخطي منخفض الكثافة القياسية. تحقق من إنتاجية الغشاء (م²/كجم) مقابل تصنيفات قوة الشد (ASTM D882).
-
تأكد من توافق الناقل : تأكد من أن مسافة البكرات (80-100 مم) وعزم دوران المحرك يتوافقان مع معايير المنصات وأوزان الحمولة القصوى.
-
التفاوض على ضمانات الإنتاجية : تحديد حدود وقت الدورة وفترات تغيير الفيلم وجداول الصيانة الوقائية تعاقديًا لحماية وقت التشغيل.
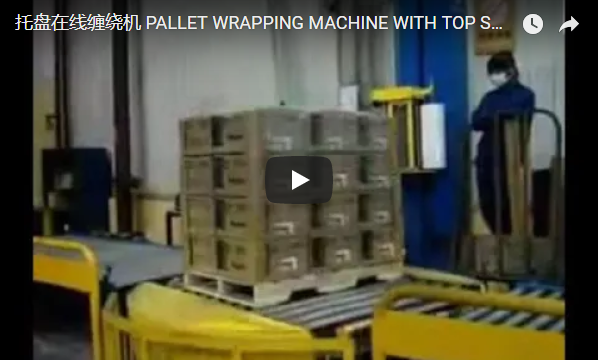
في عمليات التحميل المنتظمة ذات الأحجام الكبيرة، توفر آلات تغليف المنصات الأوتوماتيكية المزودة بنظام تحكم منطقي متكامل للناقل ووحدة تحكم منطقية قابلة للبرمجة (PLC) إنتاجية ثابتة وتقليل الاعتماد على العمالة. أما بالنسبة لقطع العمل الطويلة أو غير المنتظمة، فتُوفر آلات التغليف الأفقية القابلة للتمديد تثبيتًا خاليًا من عزم الدوران وتكاملًا سلسًا مع خط الإنتاج. ويضمن اختيار التصميم الأمثل بناءً على شكل الحمولة، وعتبات الثبات، وتزامن الناقل، أقصى قوة احتواء، وأقل قدر من هدر الفيلم، وكفاءة إنتاج مستدامة.
🔗 انظر أيضًا : المعدات ذات الصلة