🛠️ نقطة ضعف في الصناعة
يؤدي تغليف الإطارات يدوياً إلى تباين تشغيلي شديد، ونفقات عمالة مباشرة متزايدة، وكثافة تخزين دون المستوى الأمثل، مما يحد بشكل مباشر من قدرة الإنتاج اليومية مع المساس برضا العملاء النهائيين في مرافق التصنيع متوسطة الحجم التي تسعى إلى معايير تغليف متسقة والامتثال التنظيمي.
تكمن المشكلة الأساسية في تغليف الإطارات التقليدي في القيود المتأصلة في استخدام الأغشية البلاستيكية يدويًا. يعتمد التغليف اليدوي على مهارة المشغل للحفاظ على الشد، مما يؤدي إلى عدم اتساق إحكام الإغلاق واستهلاك غير متوقع للمواد. تشير معايير الصناعة إلى أن العمليات اليدوية تُنتج عادةً ما بين 5 و10% من هدر الأغشية البلاستيكية بسبب الإفراط في التغليف أو التمزق أو التداخل غير الصحيح. يؤثر هذا الهدر في المواد بشكل مباشر على رسوم المعالجة ويقلل من هامش الربح المتاح لمبيعات المواد، حيث تتطلب الأسواق المتميزة تغليفًا معتمدًا ومتسقًا للتحقق من جودة المنتج. علاوة على ذلك، يؤدي التكديس اليدوي إلى أشكال غير منتظمة للمنصات، مما يقلل من كثافة التخزين ويعقد أنظمة إدارة المستودعات. عندما يتجاوز الإنتاج اليومي 2,000 وحدة، تتراكم هذه العيوب وتؤدي إلى تأخير دورات الشحن، وزيادة مطالبات أضرار النقل، وتقييد القدرة على التوسع. لا يكمن الخلل التشغيلي في قدرة القوى العاملة، بل هو قيد ميكانيكي وإجرائي يتطلب أتمتة منهجية لحله.
🏗️ آلية الحل
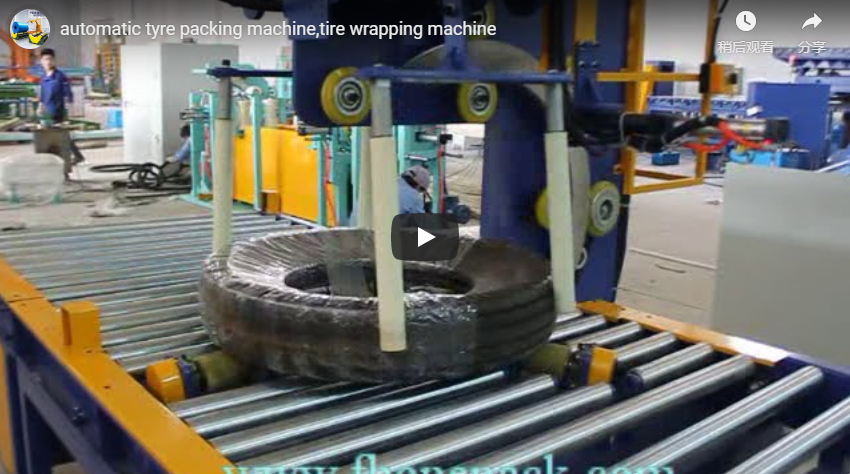
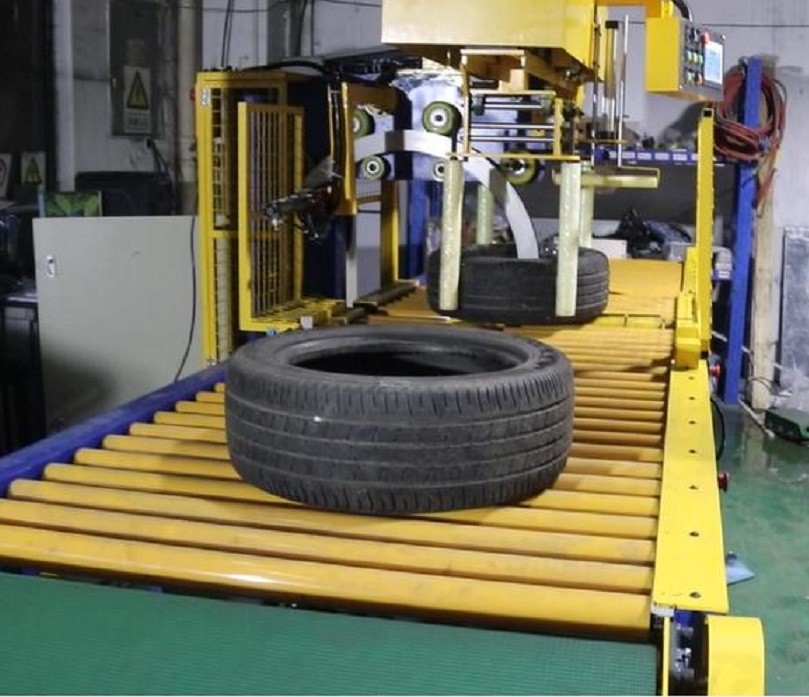
تستخدم أنظمة تعبئة الإطارات الآلية تطبيقًا للأغشية يتم التحكم فيه بواسطة محركات مؤازرة قابلة للبرمجة ودورانًا دقيقًا للقرص الدوار للقضاء على التباين الذي يعتمد على العنصر البشري، وتوحيد سلامة العبوة مع تقليل متطلبات العمالة المباشرة واستهلاك المواد بشكل كبير في بيئات الإنتاج ذات الحجم الكبير.
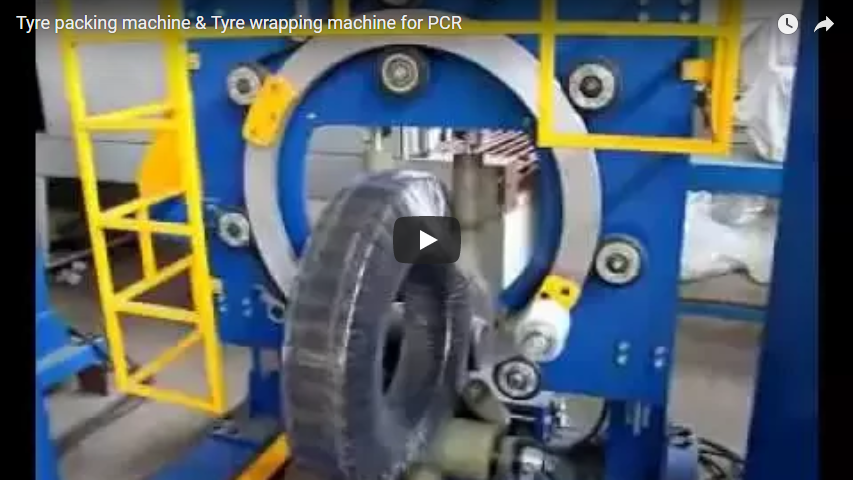
يقوم مبدأ الهندسة الأساسي وراء تغليف الإطارات الآلي على فصل شد الفيلم عن القوة اليدوية واستبداله بنظام تحكم مؤازر ذي حلقة مغلقة. تستخدم وحدة التغليف الصناعية القياسية إما حلقة دوارة أو قرصًا دوارًا ثابتًا، حيث تدور قطعة العمل بسرعة دوران محددة بينما يتحرك حامل الفيلم الرأسي على سطح الإطار. تدمج الأنظمة الحديثة وحدات تحكم منطقية قابلة للبرمجة (PLC، وهي حواسيب صناعية تُرتّب حركات المحركات ومدخلات المستشعرات) لإدارة دورات التغليف بدقة قابلة للتكرار. يستخدم حامل الفيلم عادةً مشغلات خطية لضبط الحركة الرأسية، مما يضمن تداخلًا ثابتًا بغض النظر عن قطر الإطار. يعمل الكشف عن الحواف بواسطة الخلايا الضوئية أو الليزر على تشغيل توزيع الفيلم عند إحداثيات دقيقة، مما يلغي أخطاء المحاذاة اليدوية.
يُعدّ توافق نوع الفيلم عاملاً هندسياً بالغ الأهمية. تُعاير معظم الأنظمة الآلية للعمل مع البولي إيثيلين الخطي منخفض الكثافة (LLDPE)، وهو راتنج بلاستيكي متين ومرن يُستخدم عادةً في التغليف الصناعي، والذي يتراوح سمكه عادةً بين 20 و30 ميكرون. يحافظ المحرك المؤازر على شدّ ثابت عبر نسيج الفيلم، مانعاً أي ارتخاء أو شدّ زائد قد يؤدي إلى التمزق. يُمكّن هذا التناسق الميكانيكي مُشغّلاً واحداً من مراقبة محطات تغليف متعددة في آنٍ واحد، ما يُغني فعلياً عن 6 إلى 8 عمال تغليف يدويين، مع خفض تكاليف العمالة المباشرة بنسبة 35 إلى 40%. كما يُتيح الشكل الهندسي الموحد للعبوات تكديساً أكثر إحكاماً على المنصات، ما يُحسّن كثافة التخزين ويُقلّل من أضرار النقل أثناء المناولة.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تفاصيل التنفيذ والمعايير
يتطلب التكامل الناجح للنظام مواءمة دقيقة لمواصفات الآلة مع أبعاد قطعة العمل الحالية، والبنية التحتية للناقل، وأهداف الإنتاجية، مع ضمان أن جميع المكونات الكهربائية والميكانيكية تلبي معايير السلامة والتشغيل الإقليمية المعمول بها.
يعتمد نجاح عملية النشر على مطابقة دقيقة للمعايير بين نظام التغليف وسير العمل الإنتاجي الحالي. توضح المصفوفة التقنية التالية نقاط التوافق الأساسية لمخططي المرافق:
| معامل | المتطلبات التقنية | تأثير الأعمال |
|---|---|---|
| حجم الشغل | نطاق القطر من 200 إلى 1500 مم | يغطي خطوط إطارات سيارات الركاب والشاحنات الخفيفة والتجارية |
| متطلبات الخرج | 80-120 إطارًا/ساعة لكل محطة (نطاق صناعي نموذجي) | يُطابق حجم العمل اليومي على مدار ورديتين دون حدوث اختناقات في المراحل اللاحقة. |
| توافق نوع الفيلم | بولي إيثيلين خطي منخفض الكثافة ممدد مسبقًا بسمك 20-30 ميكرومتر مع مثبت للأشعة فوق البنفسجية | يُحسّن تكلفة المواد مع الحفاظ على مقاومة التمزق |
| مستوى الأتمتة | وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بشاشة لمس HMI وتشخيص عن بعد | يُمكّن من ضمان جودة متكررة، وصيانة تنبؤية، وتسجيل البيانات |
| ارتفاع الناقل | 750-900 مم من الأرض (تفاوت ±50 مم) | يمنع إعادة العمل المكلفة على خط الإنتاج والإجهاد المريح |
يجب أن تراعي بروتوكولات التكامل عمليات مناولة المواد اللاحقة. يمكن لأنظمة التخزين والاسترجاع الآلية (AS/RS، وهي أنظمة مستودعات محوسبة تقوم بوضع واسترجاع الأحمال تلقائيًا) المقترنة بالمركبات الموجهة آليًا (AGV، وهي وحدات نقل بدون سائق تتبع مسارات محددة أو أدلة مغناطيسية) أن تقلل أوقات الاسترجاع من دقائق إلى ثوانٍ. وعند اقترانها بتتبع الباركود أو تقنية تحديد الهوية بموجات الراديو (RFID)، تتجاوز دقة المخزون عادةً 99%.
يُعدّ التحقق من الامتثال إلزاميًا قبل الشراء. مع أن شهادات ISO أو CE أو ASTM تختلف باختلاف الجهة القضائية والشركة المصنعة، إلا أنه يجب أن تتوافق جميع العلب الكهربائية ودوائر إيقاف الطوارئ وآليات الحماية مع توجيهات الآلات الإقليمية. ينبغي على المنشآت طلب عمليات تدقيق سلامة من جهات خارجية والتحقق من أن لوحات التحكم تستوفي تصنيف IP54 أو أعلى لحماية من دخول الغبار والرطوبة. يجب أن يشمل نموذج الميزانية برنامج تدريب للمشغلين لمدة أسبوعين وعقد خدمة للسنة الأولى، حيث يمكن للأطقم غير المدربة أن تُهدر مكاسب الأتمتة بسبب التحميل غير الصحيح للأغشية أو عدم محاذاة المستشعرات.
🛡️ نتائج موثقة
تُبلغ المنشآت التي تنتقل إلى التعبئة الآلية للإطارات باستمرار عن انخفاضات قابلة للقياس في ساعات العمل المباشرة، ونسب نفايات المواد، ومتطلبات مساحة التخزين، مما يتيح الوصول إلى قنوات التوزيع المتميزة من خلال اتساق التعبئة والتغليف المعتمد.
تُظهر البيانات التشغيلية من مصانع إنتاج الإطارات متوسطة الحجم أن الأتمتة ترتبط ارتباطًا مباشرًا بتحسين اقتصاديات الوحدة. فعندما تتجاوز طاقة التغليف 500 وحدة يوميًا، تحقق خطوط الإنتاج المؤتمتة بالكامل عادةً فترات استرداد رأس المال في غضون 18-24 شهرًا، مدفوعةً بتحسين استخدام العمالة وتقليل استهلاك الأغلفة البلاستيكية. أما التكوينات شبه المؤتمتة (التحميل اليدوي مع التغليف المؤتمت) فتسترد عمومًا رأس المال المستثمر في غضون 12 شهرًا، لا سيما في المناطق التي تتجاوز فيها أجور العمالة المباشرة 15 دولارًا أمريكيًا في الساعة. هذه النتائج المالية ليست نظرية، بل هي مستمدة من عمليات إنتاج فعلية حيث ساهمت جودة التغليف المتسقة في الوصول إلى أسواق مميزة وتقليل المطالبات المتعلقة بالنقل.
ينبغي أن تتبع قرارات الشراء تقييمًا فنيًا منظمًا:
-
احسب حجم الإطارات اليومي. تستفيد المنشآت التي تعالج أكثر من 500 وحدة يوميًا بشكل كبير من خطوط الإنتاج الآلية بالكامل نظرًا لمتطلبات الإنتاجية المستمرة.
-
تدقيق تنوع قطع العمل. تتطلب نطاقات الأقطار الواسعة أدلة ضبط جانبية تعمل بالطاقة؛ يمكن استخدام محددات ميكانيكية ثابتة لعمليات التشغيل ذات الحجم الواحد لتقليل النفقات الرأسمالية.
-
تحقق من محاذاة الناقل. حافظ على ارتفاع التغذية ضمن نطاق ±50 مم من محطة التغليف لتجنب التعديلات الهيكلية وتوقف الإنتاج.
-
خصص ميزانيات للتدريب والدعم. قم بتضمين شهادة شاملة للمشغل وعقد صيانة وقائية لمدة 12 شهرًا لضمان عائد الاستثمار.
-
قم بإجراء تجارب التحقق الحية. قم بتشغيل إطارات الإنتاج الفعلية من خلال النظام للتحقق من اتساق الغلاف، واستقرار وقت الدورة، وتكرار انقطاع الفيلم قبل إبرام العقود.
لا يُعدّ أتمتة تغليف الإطارات إلزامية في جميع المصانع، إلا أن المبادئ الميكانيكية والاقتصادية لها موثقة جيدًا. ومن خلال مواءمة مواصفات الآلات مع ظروف الإنتاج الفعلية، وأهداف الإنتاجية، ومتطلبات توافق الأغلفة، يستطيع المصنّعون تحويل التغليف من مركز تكلفة إلى ميزة تنافسية. ويساهم التناسق الناتج في سلامة التغليف بشكل مباشر في دعم استراتيجيات التسعير المتميزة، والحد من هدر المواد، وتبسيط الخدمات اللوجستية للمستودعات عبر شبكة التوزيع بأكملها.
🔗 انظر أيضًا : المعدات ذات الصلة