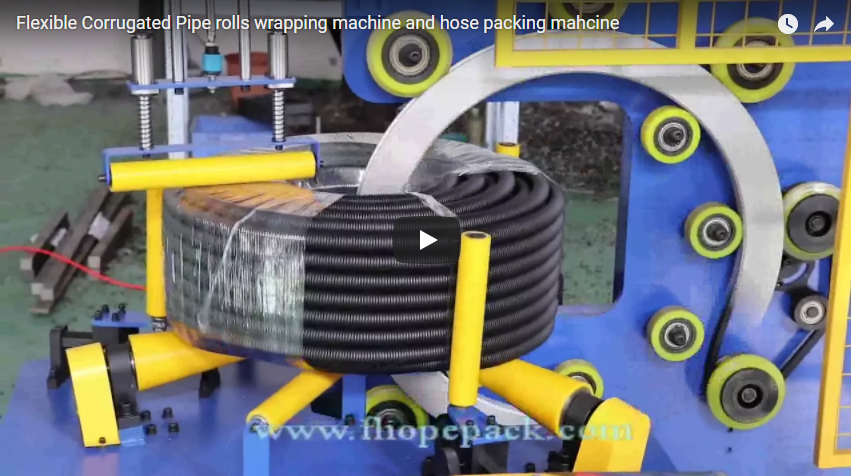
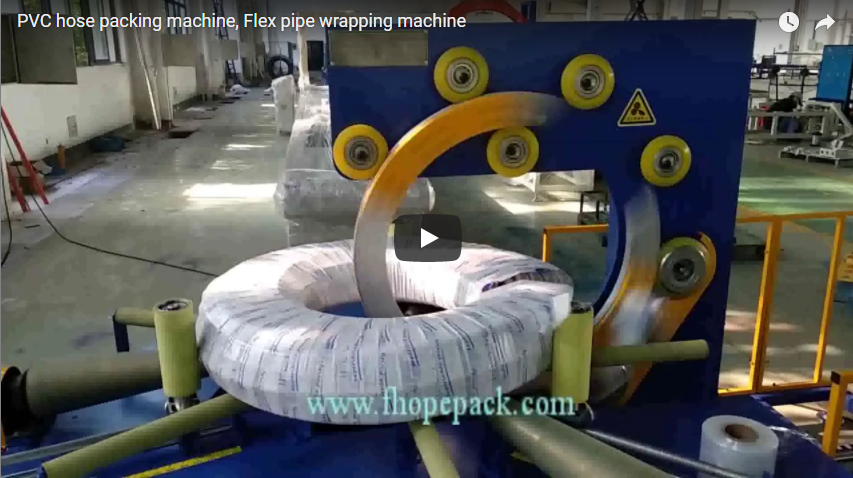
تُشكّل مناولة وتغليف لفائف الخراطيم الكبيرة والثقيلة تحدياتٍ كبيرة في العديد من البيئات الصناعية. فالطرق اليدوية غالبًا ما تكون مُرهقةً للعمالة، وغير مُنتظمة، وقد تُؤدي إلى تلف المنتج أو مخاطر على سلامة العمال. يُوفّر أتمتة هذه العملية باستخدام آلة تغليف لفائف الخراطيم المُخصصة حلاً فعالاً، يُحسّن الكفاءة، ويُعزّز سلامة التغليف، ويضمن وصول المنتجات إلى وجهتها مُغلّفةً بشكلٍ آمن واحترافي. تتناول هذه المقالة المواصفات الفنية، والفوائد التشغيلية، والاعتبارات الرئيسية المُتعلّقة بهذه القطعة الأساسية من معدات أتمتة التغليف.
1. معالجة التحدي الأساسي: التعبئة اليدوية مقابل التعبئة الآلية للخراطيم
تغليف لفائف الخراطيم يدويًا محفوفٌ بعدم الكفاءة. يواجه المُشغِّلون صعوبةً في التعامل مع وزن اللفائف وطبيعتها غير المُستخدمة، مما يؤدي إلى شدٍّ غير مُتسق لللف، واحتمالية هدر الغشاء، وبطء في الإنتاج. علاوةً على ذلك، قد تُسهم الحركات المُتكررة في إجهاد بيئة العمل وإصابات العمل. يُعدّ تجميع اللفائف بشكل مُحكم للتخزين والنقل أمرًا بالغ الأهمية، وغالبًا ما يفشل التغليف اليدوي في توفير احتواء الحمل اللازم والحماية من العوامل البيئية كالغبار والرطوبة.
2. الحل الآلي: تقنية التغليف المداري الممتد
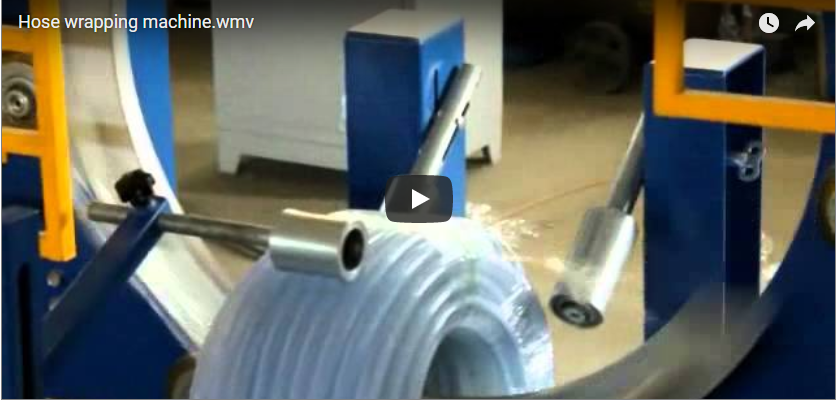
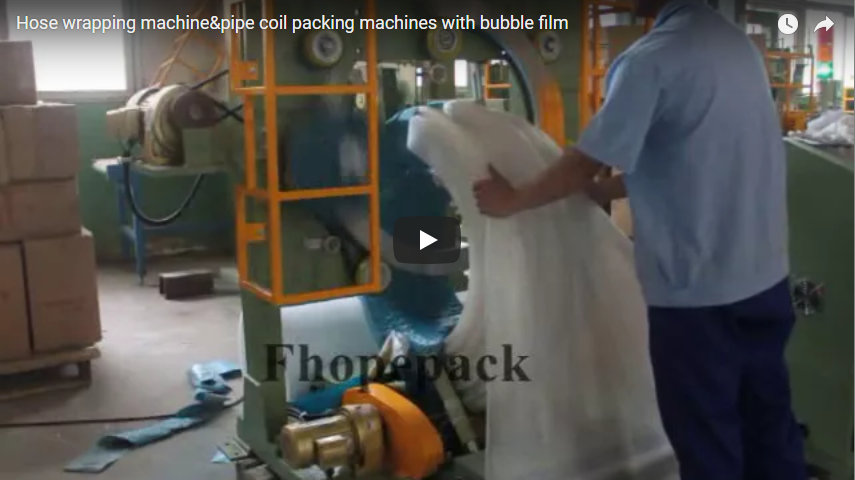
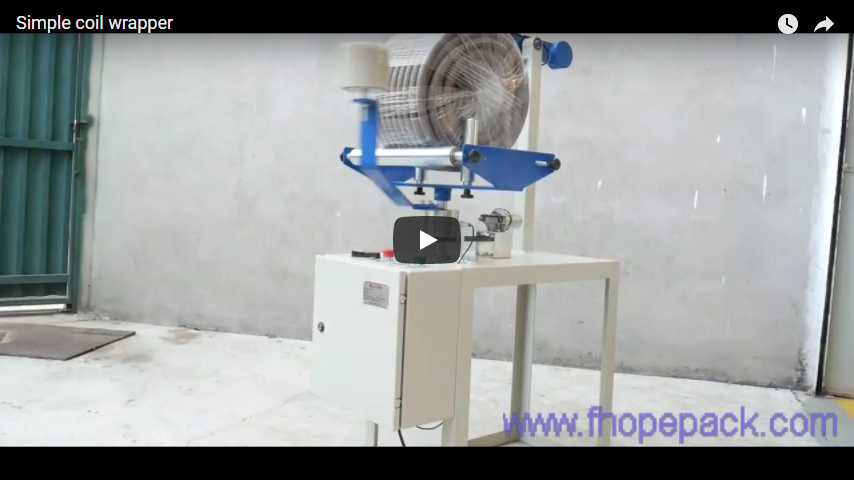
تستخدم آلة تغليف لفائف الخراطيم ، كما هو موضح في الفيديو، تقنية التغليف المداري. تمر لفة الخرطوم عادةً عبر حلقة أو ذراع دوارة مزودة بحامل لغشاء التغليف المطاطي. أثناء دوران الحلقة حول اللفة الثابتة أو المُفهرسة، يتم توزيع غشاء التغليف المطاطي، مما يُغلف المنتج بإحكام. تضمن هذه الطريقة تغليفًا محكمًا ومتناسقًا حول محيط المقطع العرضي للفة، مما يُثبت الأطراف السائبة ويُوفر ثباتًا ممتازًا.
3. نظرة تقنية متعمقة: تصميم الآلة وبنيتها ومكوناتها الرئيسية
إن فهم الهندسة وراء هذه الآلات يسلط الضوء على فعاليتها:
- أ. هيكل وهيكل قويان: يُصنع الإطار عادةً من فولاذ ملحوم ثقيل، ويوفر الصلابة والثبات اللازمين لتحمل الملفات الثقيلة وتحمّل القوى الديناميكية لعملية التغليف. المتانة أساسية لعمر خدمة طويل في البيئات الصناعية.
- ب. مجموعة حلقة/ذراع التغليف: هذا هو قلب الآلة. فهو يضمّ عربة الفيلم، ويُدار بواسطة محرك دقيق، مزود غالبًا بتحكم في السرعة المتغيرة (VFD) لضبط سرعة اللفّ وفقًا لمتطلبات المنتج. يُعدّ الدوران السلس والمتوازن أمرًا بالغ الأهمية لتطبيق الفيلم بشكل متسق.
- ج. نظام توصيل الفيلم والتمدد المسبق: تستخدم الآلات الحديثة عربات تمدد مسبقة الدفع. تعمل هذه الأنظمة على تمدد الفيلم. قبل يُطبّق هذا النظام على الملف، ويحقق عادةً نسبًا تتراوح بين 150% و300% أو أكثر. يؤدي ذلك إلى زيادة ملحوظة في إنتاجية الفيلم (مما يقلل تكلفة المواد) ويعزز قوة تحمل الحمل باستخدام كمية أقل من المواد. غالبًا ما يكون التحكم في الشد إلكترونيًا، مما يسمح بضبط دقيق لأنواع وأوزان الخراطيم المختلفة.
- د. وحدة التثبيت والقطع والمسح الآلية: لضمان التشغيل الآلي الكامل، تُثبّت هذه الوحدات الغشاء بإحكام في بداية الدورة، وتقطعه بدقة عند الانتهاء، وتمسح طرف الغشاء باستمرار بالملف لمنع تفككه. هذا يُغني عن التدخل اليدوي بين الدورات.
- هـ. أنظمة النقل (التكامل): تتضمن العديد من الآلات ناقلات أسطوانية أو أحزمة آلية للتغذية والإخراج الآليين، مما يسمح بدمجها بسلاسة في خط تعبئة وتغليف أكبر. عادةً ما تتزامن سرعات الناقلات مع دورة التغليف.
- و. نظام التحكم (PLC و HMI): تتولى وحدة التحكم المنطقية القابلة للبرمجة (PLC) إدارة وظائف الآلة وتسلسلها وأنظمة الأمان. وتتيح واجهة التفاعل بين الإنسان والآلة (HMI)، والتي عادةً ما تكون لوحة تعمل باللمس، للمشغلين اختيار برامج اللف، وضبط المعلمات (مثل سرعة الحلقة، وسرعة العربة، وعدد اللفات)، ومراقبة حالة الآلة، وإجراء التشخيصات.
4. معايير الأداء الرئيسية: نظرة عامة مقارنة
عند تقييم معدات لف الخراطيم ، تُعدّ البيانات الفنية المحددة بالغة الأهمية. إليك قائمة مقارنة نموذجية:
| معامل | النطاق النموذجي / المواصفات | أهمية |
|---|---|---|
| القطر الخارجي للملف (OD) | 500 مم - 2000 مم فأكثر (حسب التطبيق) | تحديد الحد الأقصى/الأدنى لقدرة حجم المنتج |
| القطر الداخلي للملف (ID) | 300 مم – 1500 مم+ | يحدد الفتحة التي يجب أن تمر من خلالها الحلقة |
| عرض الملف/الارتفاع | 100 مم – 1000 مم+ | دورة لف التأثيرات وتكوين الماكينة |
| أقصى وزن لفائف | 50 كجم - 2000 كجم+ | يحدد المتطلبات الهيكلية ومتطلبات الناقل |
| سرعة حلقة التغليف | 30 – 90 دورة في الدقيقة (متغير) | العامل الرئيسي في إجمالي الإنتاج |
| نسبة التمدد المسبق للفيلم | يصل إلى 250% - 300%+ (مدعوم) | مفتاح لاقتصاد الفيلم وأمان التحميل |
| عرض الفيلم الممتد | 500 مم (عام)، 750 مم | التوافق مع بكرة الفيلم القياسية |
| نظام التحكم | PLC (Siemens، Allen-Bradley، إلخ.) | الموثوقية، وقابلية البرمجة، والدعم |
| متطلبات الطاقة | 380V/50Hz/3Ph, 480V/60Hz/3Ph (Typical) | يجب أن يتطابق مع مصدر الطاقة للمنشأة |
| معدل الإنتاج التقريبي | 20 – 60+ لفة/ساعة | يعتمد على حجم الملف ومعلمات الالتفاف |
ملاحظة: هذه هي النطاقات العامة؛ نماذج الآلات المحددة سيكون لها مواصفات دقيقة.
5. المزايا التشغيلية وعائد الاستثمار (ROI)
الاستثمار في تغليف لفائف الخراطيم الآلي يحقق فوائد كبيرة:
- أ. زيادة كبيرة في الإنتاجية: تتفوق الأتمتة بشكل كبير على التغليف اليدوي، حيث تتم معالجة عدد أكبر من الملفات في الساعة مع عدد أقل من الموظفين.
- ب. تغليف متناسق واحترافي: تقوم الآلات بتطبيق الفيلم بشكل موحد مع توتر متحكم فيه، مما يؤدي إلى الحصول على عبوات آمنة ومستقرة وجذابة بصريًا في كل مرة.
- ج. حماية فائقة للمنتج: توفر طبقة الغلاف المطاطي المحكمة الحماية للخراطيم من الغبار والأوساخ والرطوبة والتآكلات البسيطة أثناء المناولة والشحن.
- د. خفض كبير في تكلفة المواد: تعمل تقنية التمدد المسبق بالطاقة على زيادة التغطية من كل لفة من الفيلم، مما يؤدي غالبًا إلى خفض استهلاك الفيلم بنسبة 50% أو أكثر مقارنة بالطرق اليدوية أو عدم التمدد المسبق.
- هـ. تعزيز سلامة العمال وبيئة العمل: يؤدي أتمتة عملية التغليف إلى التخلص من العمل اليدوي الشاق، مما يقلل من خطر إصابات الظهر والإجهاد المتكرر.
- و. حساب عائد الاستثمار: يتم تحقيق استرداد الأموال عادة من خلال خفض تكاليف العمالة، وانخفاض نفقات الأفلام، وانخفاض المطالبات المتعلقة بأضرار المنتج، وزيادة الكفاءة التشغيلية.

6. تجربة المستخدم والواقع التشغيلي
من وجهة نظر المشغل، توفر آلات لف الخراطيم الحديثة مزايا كبيرة مقارنة بالعمليات اليدوية:
- سهولة التشغيل: شاشات اللمس التفاعلية HMI تُسهّل اختيار البرامج وتعديلها. وصفات مُخزّنة لأحجام ملفات مُختلفة تُسهّل عملية التغيير.
- تحميل الفيلم المبسط: تتميز معظم التصميمات بعربات أفلام سهلة الوصول ومسارات ربط أفلام مباشرة.
- الموثوقية والصيانة: تتطلب الآلات المصممة جيدًا صيانة دورية بسيطة (مثل التزييت وتنظيف المستشعرات). عادةً ما توفر لوحات الوصول وصولاً جيدًا إلى المكونات الرئيسية. عادةً ما تكون القطع المعرضة للتآكل، مثل شفرات القطع أو وسادات المشابك، مصممة للاستبدال السريع.
- مساعدات استكشاف الأخطاء وإصلاحها: تساعد التشخيصات المتكاملة داخل نظام PLC/HMI على تحديد المشكلات وحلها بسرعة مثل كسر الفيلم أو أعطال المستشعر، مما يقلل من وقت التوقف عن العمل.
- تدريب: على الرغم من تبسيط التشغيل، فإن التدريب المناسب يضمن فهم المشغلين لإجراءات السلامة، وتعديلات البرنامج، واستكشاف الأخطاء وإصلاحها الأساسية.
7. اختيار الآلة المناسبة لتطبيقك
يتطلب اختيار آلة تغليف لفائف بكرات الخراطيم المثلى دراسة متأنية لما يلي:
- مجموعة المنتجات: قم بتحديد الأبعاد الدنيا والقصوى (القطر الداخلي، القطر الخارجي، العرض) ووزن ملفات الخرطوم المراد لفها.
- احتياجات الإنتاج: تحديد عدد الملفات المطلوبة للتغليف لكل ساعة أو وردية.
- مستوى الأتمتة: اختر بين نصف أوتوماتيكي (يبدأ المشغل الدورة) أو أوتوماتيكي بالكامل (متكامل مع الناقلات).
- الميزانية: تحقيق التوازن بين الاستثمار الأولي والمدخرات طويلة الأجل (العمالة والمواد والكفاءة).
- بصمة المصنع: تأكد من وجود مساحة كافية للآلة والناقلات المرتبطة بها أو مناطق التجميع.
- دعم البائعين: خذ بعين الاعتبار الضمان، وتوافر الدعم الفني، وإمكانية الوصول إلى قطع الغيار.
8. الخاتمة: الارتقاء بتغليف الخراطيم من خلال الأتمتة
تُمثل آلات تغليف لفائف الخراطيم المطاطية تقدمًا تقنيًا ملحوظًا مقارنةً بطرق التغليف اليدوية. فمن خلال توفير تغليف متناسق وآمن وفعال، تُعالج هذه الآلات تحديات رئيسية تتعلق بتكاليف العمالة، واستخدام المواد، وحماية المنتج، وسرعة التشغيل. يُحقق هذا التطور التقني، الذي يجمع بين التصميم الميكانيكي المتين، وأنظمة التحكم الدقيقة، وميزات مثل التمدد المسبق المُعزز، فوائد ملموسة وعائدًا استثماريًا قويًا للمصنعين والموزعين الذين يتعاملون مع منتجات الخراطيم. سيُرشدك تقييم احتياجاتك الخاصة بناءً على الإمكانيات والمعايير الموضحة أعلاه إلى الحل الآلي الأكثر فعالية.
للحصول على مزيد من المعلومات حول حلول محددة، يُرجى النظر في استكشاف خيارات مثل آلة تعبئة لفائف بكرات الخراطيم.