🛠️ نقطة ضعف في الصناعة
يؤدي التغليف اليدوي للقطاعات المبثوقة إلى تباين كبير في الشد وعدم انتظام تداخل الأغشية، مما يزيد بشكل مباشر من معدلات التلف أثناء النقل ويرفع تكاليف العمالة التشغيلية في مرافق التصنيع ذات الإنتاجية العالية. ويواجه المشغلون صعوبة في الحفاظ على ضغط موحد عبر المقاطع العرضية المختلفة، مما ينتج عنه تركيزات إجهاد موضعية تُضعف سلامة الشحنة أثناء مناولة الرافعات الشوكية والنقل لمسافات طويلة.
يواجه مشرفو الإنتاج المسؤولون عن عمليات بثق المعادن الطويلة باستمرار عدم استقرار في شد الغشاء عند الاعتماد على طرق التطبيق اليدوية. فبدون آليات الشد المسبق الآلية، لا يستطيع المشغلون الحفاظ على ضغط محيطي موحد عبر المقاطع العرضية المختلفة، مما يؤدي إلى تركيز الإجهاد الموضعي عند حواف الزوايا. وينتج عن هذا التباين الميكانيكي في كثير من الأحيان تمزق الغشاء أثناء مناولة الرافعات الشوكية أو انفصاله التام أثناء النقل. وعندما يظل سمك الغشاء ثابتًا عبر قنوات الألمنيوم خفيفة الوزن وعوارض الصلب الثقيلة، يفشل الحاجز الواقي في استيعاب صلابة الحمل التفاضلية، مما يعرض سلامة الشحنة للخطر بشكل مباشر.
تشير عمليات التدقيق التشغيلية إلى أن بروتوكولات التغليف اليدوي تستهلك عادةً ما بين 1.2 و1.8 ساعة عمل لكل 100 وحدة، مع معدلات تلف أثناء النقل تتراوح بين 8% و15% تبعًا لإرهاق الموظفين والظروف البيئية. وتتفاقم هذه أوجه القصور عندما تحاول المنشآت معالجة قطع بطول 8 أقدام باستخدام آلات تغليف المنصات العمودية القياسية، مما يفرض عمليات مناولة مزدوجة تُضاعف أوقات الدورة. وبناءً على معايير الصناعة القياسية، فإن أنماط التغطية غير المتناسقة تُعرّض الأسطح المطلية بالمسحوق للتآكل وتسرب الرطوبة، مما يُؤدي مباشرةً إلى تآكل هامش الربح الإجمالي من خلال مطالبات الشحن ودورات إعادة العمل.
🏗️ آلية الحل
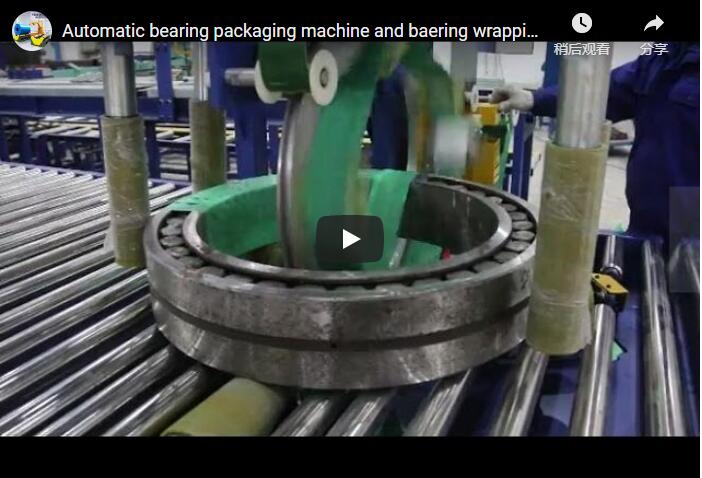
تُزيل أنظمة التغليف الدوراني الأفقي التباين اليدوي في الشد عن طريق تدوير حامل فيلم آلي حول أحمال ثابتة، مما يوفر تغطية حلزونية متعددة الطبقات متناسقة من خلال نسب الشد المسبق القابلة للبرمجة وسرعات الحركة المتزامنة. يضمن هذا النهج الميكانيكي ضغطًا محيطيًا موحدًا بغض النظر عن إجهاد المشغل، مما يُترجم مباشرةً إلى مقاومة موثوقة للرطوبة وحماية من التآكل للقطع المعدنية الطويلة المبثوقة.
تعتمد آلية الدوران الأفقي على إطار هيكلي ثابت مقترن بحلقة دوارة تُحيط بالملف الثابت. تتميز التكوينات الرائدة في هذا المجال، مثل Dynawrap Pro 2200، بقطر حلقة يبلغ 2170 مم (87 بوصة) قادرة على استيعاب مقاطع عرضية كبيرة مع سرعة دوران قصوى تبلغ 55 دورة في الدقيقة. تُنتج هذه السرعة الدورانية، بالإضافة إلى حركة حامل الفيلم الخطية، غلافًا حلزونيًا متواصلًا يحافظ على شد موحد من طرف إلى آخر. يعمل نظام بكرات الشد المسبق المدمج على إطالة الفيلم بنسبة تتراوح بين 150% و300% قبل التطبيق، مما يقلل من استهلاك المواد ويزيد من قوة الشد عند التبريد.
يتطلب ضبط الأداء الأمثل تزامنًا دقيقًا بين سرعة الحلقة ومعدل حركة العربة. إذا تجاوزت سرعة الحركة المعايير المثلى، تظهر فجوات في تداخل اللفائف الحلزونية، مما يُخلّف مناطق ضعيفة؛ في المقابل، يؤدي التداخل المفرط إلى زيادة هدر الفيلم والإجهاد الحراري على الحمل. تستخدم التكوينات الصناعية القياسية عادةً تداخلًا بنسبة 50% في الأطراف لتقوية الحواف وتداخلًا بنسبة 30% في منتصف المسافة، مما يحقق سُمكًا للفيلم بعد الشد يتراوح بين 30 و35 ميكرونًا. يوفر هذا التوزيع المُعاير للشد مقاومة موثوقة للرطوبة وحماية من التآكل، مما يُترجم مباشرةً إلى تقليل مطالبات الشحن وتحسين موثوقية سلسلة التوريد.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تفاصيل التنفيذ والمعايير
يتطلب النشر الأمثل لآلة التغليف الأفقي دقةً في ضبط قطر الحلقة، ومطابقة عرض الشريط، ومعايرة الشد المسبق، وذلك لمواءمة إنتاجية الآلة مع أهداف حجم الإنتاج في المنشأة، مع تقليل استهلاك الفيلم ووقت توقف الصيانة. يجب على المنشآت التحقق من أبعاد المقطع العرضي القصوى مقابل مواصفات الحلقة، واختيار عروض الشريط التي توازن بين كفاءة الحركة والتحكم في الحواف لأشكال البثق المعقدة.
يجب أن يراعي تصميم المنشأة أبعاد المقطع العرضي القصوى، وسعة وزن الحمولة، ومعدلات الإنتاجية المطلوبة. يؤثر اختيار عرض الشريط بشكل مباشر على كفاءة الدورة؛ فاستخدام أغشية أعرض، مثل سعة الشريط 650 مم (25.6 بوصة) ومعدل إنتاجية 220 عبوة/دقيقة، كما هو مُقاس في أنظمة التدفق الأفقي عالية السرعة مثل SleekWrapper 65، يقلل من عدد مرات المرور العرضي للمقاطع الطويلة، بينما توفر الأشرطة الأضيق 400 مم (15.5 بوصة)، كما هو مستخدم في SleekWrapper 40، قدرة مناورة محسّنة لعمليات البثق المعقدة. بالنسبة للمنشآت التي تعالج 400 مقطع عرضي في كل وردية، يضمن قطر الحلقة الذي يتجاوز 1,200 مم وسعة الحمولة القصوى البالغة 1,000 كجم عادةً التشغيل المتواصل. تُظهر الأنظمة المصممة للتطبيقات المعمارية، مثل Joy 1550 Ventana، كيف تعمل آليات التثبيت المتخصصة وملفات الشد القابلة للبرمجة على تحسين عملية التغليف لأشكال إطارات النوافذ والستائر.
| معامل | نطاق نموذجي | تأثير الأعمال |
|---|---|---|
| القطر الداخلي للحلقة | شنومكس - شنومك مم | يضمن ذلك توفير مساحة كافية لأقصى مقاطع عرضية للملف الشخصي، مما يمنع التداخل الميكانيكي ويقلل من وقت توقف الإعداد. |
| أقصى سرعة للحلقة | 30 - 55 RPM | زيادة سرعة الدوران تسرع أوقات الدورة، ولكنها تتطلب تحكمًا مستقرًا في شد الفيلم لمنع فشل عملية التغليف. |
| نسبة ما قبل التمدد | 150٪ - 300٪ | يعمل على تحسين إنتاجية الفيلم وقوة الشد، مما يقلل بشكل مباشر من تكاليف المواد لكل وحدة مع الحفاظ على أمان الحمل. |
| عرض الويب للفيلم | شنومكس - شنومك مم | تقلل الألواح العريضة من عدد مرات المرور العرضي للأحمال الطويلة؛ بينما تعمل الألواح الضيقة على تحسين التحكم في الحواف على المقاطع المعقدة. |
| نطاق طول الحمل | 1 - 12 m | يحدد متطلبات ذيل الناقل وتوقعات وقت الدورة، مما يضمن التكامل السلس بين التغذية والإخراج. |
تتضمن بروتوكولات التركيب عادةً استبدال المحطات اليدوية بسيور ناقلة آلية ذات بكرات، ومعايرة برامج التحكم المنطقي القابل للبرمجة (PLC) لأنواع الملفات التعريفية المختلفة. وتركز إجراءات الصيانة على نظافة بكرات الشد المسبق وتزييت المحامل؛ وتشير معايير الصناعة إلى أن وقت التشغيل يصل إلى 98% عندما يقوم المشغلون بعمليات مسح روتينية كل 80 دورة. وينخفض استهلاك الفيلم عادةً بنسبة تتراوح بين 15% و25% مقارنةً بالطرق اليدوية، بينما يتحول توزيع العمالة من محطات التغليف المخصصة إلى عمليات مراقبة الجودة أو التغليف اللاحقة.
🛡️ نتائج مُدققة وقائمة التحقق من المشتريات
تُقلل أنظمة التغليف الأفقي الآلية باستمرار معدلات تلف الشحنات أثناء النقل إلى أقل من 3%، وتُخفض استهلاك الفيلم بنسبة تتراوح بين 15% و25%، مع فترات استرداد نموذجية تتراوح بين 10 و18 شهرًا، وذلك حسب حجم الإنتاج في المنشأة وسعر الفيلم. ينبغي على فرق المشتريات التحقق من صحة المواصفات مقابل متطلبات الإنتاج الفعلية باستخدام بروتوكولات اختبار موحدة لضمان دقة توقعات الأداء.
تُظهر سيناريوهات النشر المُحكمة أن الانتقال من التغليف الأفقي اليدوي إلى الآلي يُقلل معدلات التلف أثناء النقل من متوسطات الصناعة التي تتراوح بين 8% و12% إلى ما بين 1.5% و3%. كما ينخفض هدر الفيلم عادةً بنسبة تتراوح بين 15% و25%، بينما تنخفض متطلبات العمالة بمقدار 1.5 إلى 2.5 ساعة لكل وردية. وبناءً على معايير الصناعة القياسية، تُحقق هذه التحسينات التشغيلية عادةً استرداد تكلفة المعدات في غضون 10 إلى 18 شهرًا، على الرغم من أن الجداول الزمنية الدقيقة تختلف باختلاف التكوين وعقود موردي الأفلام ومعدلات التلف الأساسية. وتستفيد المنشآت التي تُعالج أطوالًا مختلفة من الأفلام بشكل كبير من أنظمة ذاكرة PLC التي تخزن أكثر من 10 وصفات، مما يُلغي الحاجة إلى إعادة البرمجة اليدوية ويُقلل من وقت التوقف أثناء تغيير الإعدادات.
ينبغي على فرق المشتريات التحقق من صحة مواصفات الآلات مقابل متطلبات الإنتاج الفعلية باستخدام المعايير التالية:
-
قم بقياس أقصى أبعاد للملف الشخصي مع هامش خلوص 100 مم لضمان توافق الحلقة.
-
تأكد من مواصفات لفة الفيلم الحالية، بما في ذلك قطر اللب وقوة الشد وخصائص الالتصاق.
-
اطلب من الشركة المصنعة إجراء اختبارات لفات باستخدام عينات الإنتاج الفعلية للتحقق من صحة خصائص الشد وإعدادات التداخل.
-
تحقق من المتطلبات الكهربائية وتأكد مما إذا كانت محولات الجهد ضرورية للبنية التحتية الحالية للمصنع.
-
قم بمراجعة بيانات متوسط الوقت بين الأعطال وأسعار قطع الغيار، مع ملاحظة أن استبدال محامل الحلقات يحدث عادةً بعد 2,500 ساعة تشغيل.
تنويه: تستند مؤشرات الأداء، وتوفير الأفلام، وفترات استرداد التكاليف إلى معايير الصناعة القياسية، وتختلف اختلافًا كبيرًا تبعًا لنوع الحمولة، وتركيبة الفيلم، وظروف التشغيل، وسير العمل الأساسي في المنشأة. يُنصح دائمًا بإجراء تجارب ميدانية باستخدام مواد الإنتاج الفعلية قبل إتمام عملية شراء المعدات.
🔗 انظر أيضًا : المعدات ذات الصلة
🛡️ ملاحظة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و CE. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.