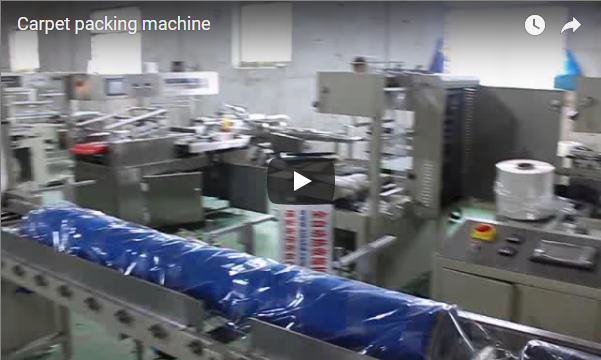
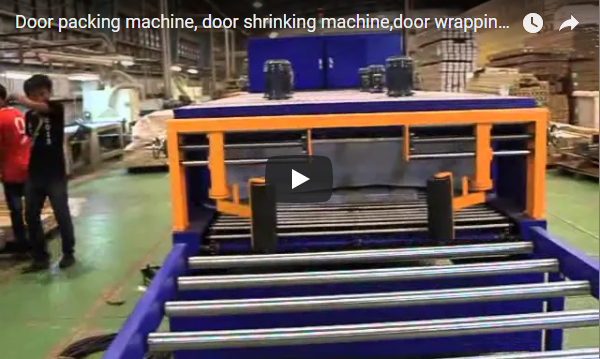
يُعالج خط تقليص عالي الكفاءة لأكياس الكرتون الطويلة مشكلة ارتخاء الغلاف البلاستيكي على العبوات الطويلة، وذلك بتغذيتها عبر نفق تقليص حراري على سير ناقل، مما يسمح للغلاف بالانكماش بإحكام حول الحمولة لضمان ثباتها أثناء التكديس والشحن. تُغني هذه العملية عن العمل اليدوي في تغليف المنتجات المستطيلة الطويلة، وتضمن سلامة العبوة بشكل موحد.
نظرة عامة
يشرح هذا الدليل كيفية تعامل خط الانكماش المستمر مع أكياس الكرتون الطويلة، والبيانات المطلوبة لتحديد حجم النظام، وكيفية التحقق من معايير السلامة والتشغيل. يعرض الفيديو أدناه سير العمل العام للخط.
ما المشكلة التي يحلها هذا السطر، وما الذي لا يظهره المقطع؟
غالباً ما تصل الأكياس الصندوقية الطويلة المغلفة بغشاء مطاطي أو قابل للانكماش إلى مرحلة التعبئة والتغليف وهي تحتوي على مواد غير متماسكة. وبدون شدها، لا يمكن تكديس هذه الطرود بشكل آمن أو شحنها دون خطر التلف. تعالج هذه التقنية هذه المشكلة من خلال تمرير الحمولة المغلفة عبر بيئة تسخين مضبوطة. تتسبب الحرارة في انكماش الغشاء وتشكيله بإحكام ليناسب شكل الصندوق، مما ينتج عنه وحدة صلبة ومتماسكة جاهزة للنقل.
يُقدّم الفيديو التوضيحي نظرة عامة فقط، ولا يُظهر درجات حرارة الأنفاق المُصنّفة، أو سرعات النقل المُحدّدة، أو أقصى أبعاد للعبوات، أو أوقات الدورات، أو اسم الطراز الدقيق. هذه القيم الفنية ليست ثابتة في جميع المنشآت، بل يتم تحديدها خلال مرحلة التصميم الهندسي بناءً على متطلبات الإنتاج الخاصة بكم.
كيف يعمل هذا الخط وكيف يقلص الفيلم؟
تعمل الآلة كنظام نقل مستمر. يقوم المشغل بوضع صندوق مستطيل طويل مغلف بغشاء بلاستيكي على سير الإدخال. ينتقل الصندوق تلقائيًا إلى نفق الانكماش الحراري، حيث ينكمش الغشاء حوله. يخرج الصندوق من النفق منكمشًا بالكامل وجاهزًا للمناولة أو التعبئة على منصات نقالة.
ينكمش الغشاء بفعل تطبيق حرارة مضبوطة. تُضبط درجة حرارة النفق وسرعة الناقل في مرحلة التجهيز. تتسبب الحرارة في استرخاء سلاسل البوليمر في الغشاء وانكماشها، مما يؤدي إلى شد الغشاء بإحكام على سطح الصندوق.
ينقل الناقل العبوة عبر منطقة التسخين. وتؤثر سرعة الناقل على مدة بقائها في النفق. فالسرعات المنخفضة تسمح بتعرض أكبر للحرارة، وهو ما قد يكون ضروريًا للأغلفة السميكة. أما السرعات العالية فتزيد من الإنتاجية. ويتم ضبط السرعة بناءً على نوع الغلاف وحجم العبوة.
لماذا يُعد تحديد المقاس أمراً بالغ الأهمية، وما هي البيانات التي يجب تأكيدها؟
على عكس الأجهزة الجاهزة، صُممت هذه السلسلة القابلة للتقليص خصيصًا لتناسب ظروف موقعك. يعتمد حجم الإطار والمحرك والمحطة على وزن وأبعاد أحمالك. أما التركيبات الكهربائية فتعتمد على بنية الطاقة المحلية لديك. لا تضمن المواصفات العامة الأداء الأمثل، لذا يجب عليك تقديم بيانات دقيقة للحصول على تكوين عملي.
لتحديد حجم الخيط بشكل صحيح، يجب تقديم التفاصيل التالية إلى الشركة المصنعة:
| البيانات للتأكيد | ما الذي يحدده |
|---|---|
| نطاق وزن وحجم الحمولة (كجم، مم) | هيكل الإطار، وسعة المحرك، وحجم المحطة |
| نوع ودرجة المواد الاستهلاكية | متطلبات مخزون الفيلم وإعدادات الشد |
| الأحمال لكل وردية | تحديد حجم الخط والوقت المقدر للدورة |
| طرق التغذية الداخلية والخارجية | معدات التحميل المطلوبة وتكامل التصميم |
| الإمداد الكهربائي (الجهد، الطور، التردد) | نظام القيادة والتحكم. نموذج منزلي نموذجي 380 فولت ثلاثي الأطوار 50 هرتز، خيار 220 فولت أحادي الطور، تم تأكيده في الموقع |
يتم التأكد من مطابقة كل صف في هذا الجدول لظروف موقعك قبل بدء البناء. يبلغ جهد التغذية الكهربائية النموذجي للمنزل 380 فولت ثلاثي الأطوار بتردد 50 هرتز، وقد يتوفر خيار 220 فولت أحادي الطور للمواقع ذات البنية التحتية الكهربائية الأقل قوة. يجب التأكد من كلا الخيارين في الموقع، لأن التغذية الكهربائية غير المناسبة قد تُلحق الضرر بأنظمة القيادة والتحكم.
كيف تتم إدارة السلامة في التصميم، وما هي الخطوات التشغيلية؟
تُعتبر السلامة من الاعتبارات الأساسية في تصميم هذه المعدات. يجب على المشغلين الابتعاد عن النفق والناقل أثناء تشغيل الخط.
أوقف الخط وافصل مصدر الطاقة قبل إزالة أي عائق أو الوصول إلى داخل النفق. طبّق إجراءات العزل والتحذير (LOTO) وفقًا لسياسة الموقع قبل أي أعمال صيانة. افحص الحزام وقسم التسخين بانتظام وفقًا لدليل الماكينة.
ما هو دور معيار ISO 12100 ومعيار EN 415-10، وكيف يتم تأكيد الشهادة؟
تُقدّم المواصفة القياسية ISO 12100:2010 المبادئ العامة لتصميم الآلات وتقييم المخاطر. بينما تُحدّد المواصفة القياسية EN 415-10:2014 متطلبات السلامة لآلات التعبئة والتغليف. تُوجّه هذه المعايير عملية التصميم الهندسي، وتضمن تصميم الآلة بميزات أمان مُدمجة. مع ذلك، تُعتبر هذه المعايير مراجع تصميمية وليست شهادات نهائية.
يتم تأكيد اعتماد الآلة المُسلَّمة في اتفاقية طلب المشروع. ولا يطالب المُصنِّع بشهادة اعتماد بشكل مستقل. تُحدِّد الاتفاقية معايير السلامة المحددة وفحوصات الامتثال التي سيتم التحقق منها عند التسليم والتركيب. وهذا يضمن استيفاء الآلة للمتطلبات التنظيمية لسوقك المستهدف.
ما هي أنواع الطرود التي يمكن معالجتها؟
صُمم هذا الخط خصيصًا للصناديق المستطيلة الطويلة المغلفة بغشاء بلاستيكي. يمكن للنظام التعامل مع مختلف أنواع الصناديق الطويلة طالما أنها تندرج ضمن نطاق الحجم المحدد. يجب أن يكون الغشاء البلاستيكي متوافقًا مع عملية الانكماش الحراري.
كيف يتم دمج هذا الخط في خط الإنتاج؟
يُوضع خط الانكماش عادةً بعد مرحلة التغليف. تحدد طريقة التغذية كيفية دخول العبوة المغلفة إلى الناقل، سواءً كان ذلك يدويًا أو آليًا من آلة التغليف. أما طريقة الإخراج فتحدد وجهة العبوة المنكمشة، والتي قد تكون آلة رصّ على منصات نقالة أو منطقة تكديس يدوية.
ما هي الصيانة المطلوبة؟
تتبع الصيانة الدورية الدليل المرفق مع خط الإنتاج بدلاً من جدول زمني ثابت. افحص قسم التسخين وبكرات الناقل للتأكد من عدم وجود تآكل، وحافظ على استقامة السير، وحافظ على لوحة التحكم نظيفة وجافة. تجد في هذا الدليل قائمة بعناصر التسخين وأنواع البكرات المُستخدمة في جهازك، وتُعتبر فترات الفحص المذكورة فيه هي المرجع الأساسي، بدلاً من أي إرشادات عامة.
كيف تتم مقارنة هذا الخط مع التغليف المداري وتغليف المنصات؟
تقوم آلات التغليف المدارية بلف الغلاف حول الحمولة دون استخدام نفق. أما في هذا الخط، فيُستخدم نفق لتقليص حجم الغلاف، مما يوفر طبقة نهائية أكثر إحكامًا وصلابة. يُعد التغليف المداري أسرع للأحمال البسيطة، ولكنه قد لا يوفر نفس مستوى الثبات للصناديق الطويلة.
تقوم آلات تغليف المنصات بتغليف المنصات بأكملها. ويقوم هذا الخط بتغليف الأكياس الكرتونية الطويلة بشكل فردي. أما خط التغليف بالانكماش الحراري فهو مخصص لتجميع العبوات الفردية. ويُستخدم تغليف المنصات لتثبيت الأحمال عليها. وتخدم هذه الآلات مراحل مختلفة من عملية التعبئة والتغليف.
| معيار | هذا الخط المتقلص | تغليف مداري | التفاف البليت |
|---|---|---|---|
| افلام | غشاء قابل للانكماش ينكمش داخل نفق | غلاف بلاستيكي مطاطي ملفوف حول الحمولة | غلاف بلاستيكي ملفوف حول حمولة منصة نقالة |
| حرارة | نفق الانكماش بعد مرحلة التغليف | بدون سلوفان | بدون سلوفان |
| ما الذي يمسك بالحزمة | انكمشت الطبقة البلاستيكية بإحكام على سطح العلبة | التوتر السينمائي المحيط بالحزمة | التوتر السينمائي حول المنصة |
| المرحلة في الصف | عبوات فردية طويلة | حزم طويلة مثل الأنابيب والقطاعات الجانبية | حمولات منصات نقالة كاملة |
| تأكد قبل الاختيار | نوع الفيلم وسمكه، درجة حرارة النفق، سرعة الناقل | الاستقرار الذي تحتاجه الحزمة في اتجاه المصب | سواء تم التعامل مع الحمولة على شكل منصة نقالة أو على شكل عبوات فردية |
ما هي الخطوة التالية للمشترين؟
للحصول على التكوين الفعلي، أرسل البيانات التالية إلى المورد:
- نطاق حجم العبوة (الطول، العرض، الارتفاع) والوزن.
- نوع الفيلم وسمكه.
- معدل الإنتاجية المطلوب (الأحمال في الساعة أو الوردية).
- تخطيط المدخلات والمخرجات.
- تفاصيل الإمداد الكهربائي.
سنردّ باقتراح بعد تأكيد التفاصيل.