ملخص: تُحلل هذه الدراسة نظام تغليف مطاطي مزدوج الذراع الدوارة يُستخدم في مجال الخدمات اللوجستية ذات الأحجام الكبيرة. تُنجز آلة التغليف الآلية تغليف 35 منصة نقالة في الساعة بينما يبقى المشغلون جالسين على الرافعات الشوكية. تشمل المؤشرات الرئيسية توفير 46.7 دقيقة من العمل في الساعة، وانعدام التعامل اليدوي مع الفيلم، واستخدام فرشاة مساعدة لإزالة التجاعيد. ويتحقق عائد الاستثمار من خلال تقليل أوقات الدورة وتحسين استهلاك البولي إيثيلين الخطي منخفض الكثافة (LLDPE) عبر التمديد المسبق المُتحكم فيه آليًا.
أوقف سائق رافعة شوكية في مركز توزيع مزدحم محرك الرافعة في تمام الساعة 06:30 صباحًا. وكانت وردية العمل السابقة قد تسببت في توقف خطوط التعبئة والتغليف بسبب استهلاك عملية تغليف المنتجات يدويًا وقتًا طويلًا. وواجهت الإدارة خيارًا صعبًا: إما توظيف ثلاثة عمال تعبئة إضافيين أو أتمتة عملية التغليف دون التأثير على تدفق البضائع على المنصات. وكان القرار النهائي يعتمد على سرعة الإنتاج وسلامة المشغلين.
🛠️ معلومات عن العميل
يدير العميل مركز توزيع متوسط الحجم يتعامل مع وحدات تخزين متنوعة عبر حمولات على منصات نقالة يصل ارتفاعها إلى مترين، مما يتطلب معدات تغليف آلية قادرة على استيعاب 35 وحدة في الساعة دون تدخل يدوي في التغليف.
يدير المصنع مجموعة منتجات متنوعة تشمل لفائف ذات أشكال غير منتظمة ولفائف ثقيلة. تتطلب عمليات مناولة المواد الأولية غالبًا تغييرات في الاتجاه قبل خطوات التعبئة النهائية. على سبيل المثال، تستخدم العمليات بشكل متكرر جهاز قلب اللفائف لمحاذاة الأحمال الأسطوانية عموديًا. قد تتضمن العمليات اللاحقة استخدام جهاز إمالة ميكانيكي لقلب اللفائف لإجراء تعديلات دقيقة على الزاوية عند التعامل مع الأشكال الهندسية غير القياسية.
بعد رصّ البضائع على المنصات، تُستخدم محطة التغليف المطاطي كخطوة أخيرة للتغليف الواقي. يتعامل العميل مع وحدات لوجستية تتراوح أحجام قواعدها بين 800 مم × 800 مم و1200 مم × 1200 مم. تتطلب فترات ذروة الإنتاج تشغيلاً متواصلاً بأقل وقت توقف ممكن. لم تكن الحلول شبه الآلية الحالية قادرة على تلبية أوقات الدورة المطلوبة لعمليات التغليف الصناعية.
🏗️ تحدي
كانت عملية التغليف شبه الآلية التقليدية تجبر المشغلين على النزول من الرافعات الشوكية وتمرير الفيلم يدويًا، مما أدى إلى خسارة 80 ثانية من العمل لكل دورة، الأمر الذي حد من الإنتاجية إلى حوالي 20 منصة نقالة في الساعة، مع زيادة هدر الفيلم بسبب تطبيق الشد غير المتناسق.
كشف التحليل التشغيلي عن ثلاث نقاط اختناق رئيسية في سير العمل التقليدي. فقد أدى التدخل اليدوي إلى تباين في استقرار الحمولة وجودة التغليف الواقي. كما تسببت الحركة المتكررة للفك والتركيب والقطع وإعادة التركيب في مخاطر تتعلق بالسلامة وأخطاء مرتبطة بالإرهاق.
تضمنت العقوبات التشغيلية الرئيسية ما يلي:
-
تركيب الفيلم يدوياً: كان المشغلون يقضون 30 ثانية لكل دورة في وضع بداية الفيلم على الحمولة.
-
دورة النزول/الصعود: استغرق النزول والصعود مرة أخرى إلى الرافعة الشوكية 30 ثانية.
-
القطع اليدوي وإعادة التشغيل: أدى قطع الفيلم وإعادة تهيئة الجهاز إلى إضافة 15 ثانية.
بلغت تكلفة العمالة الإضافية 80 ثانية لكل منصة نقالة. وبهذا المعدل، يستطيع عامل واحد التعامل مع حوالي 20 حمولة في الساعة خلال وردية عمل مدتها ثماني ساعات. وزاد متوسط هدر الغلاف البلاستيكي بسبب عدم انتظام عملية التمديد المسبق اليدوي. لذا، طلبت الإدارة حلاً يُلغي الحاجة إلى التدخل اليدوي مع تحسين سلامة الغلاف.
📈 تصميم الحلول
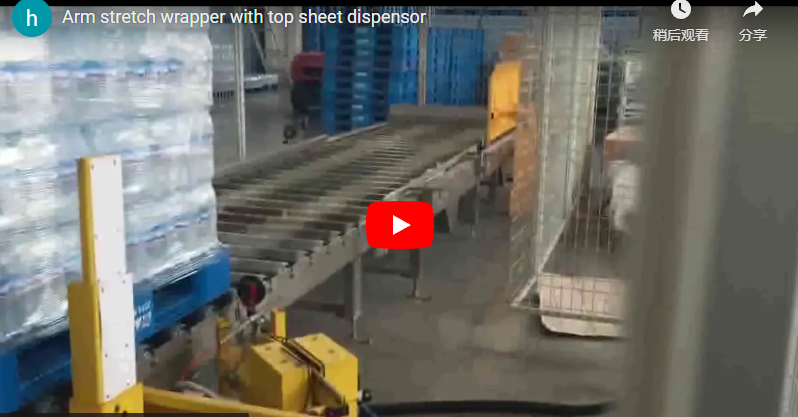
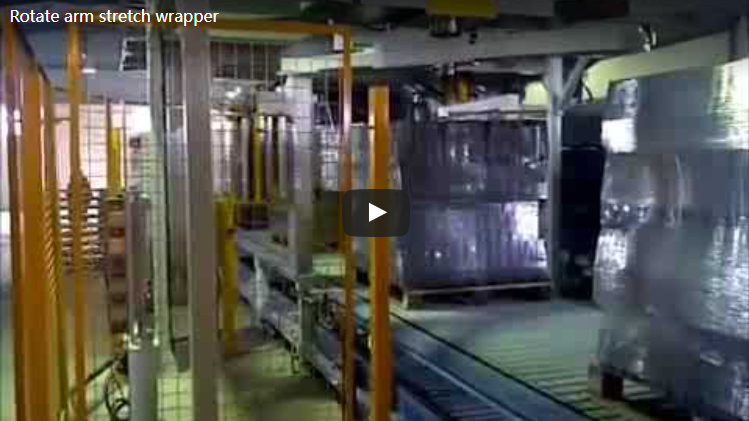
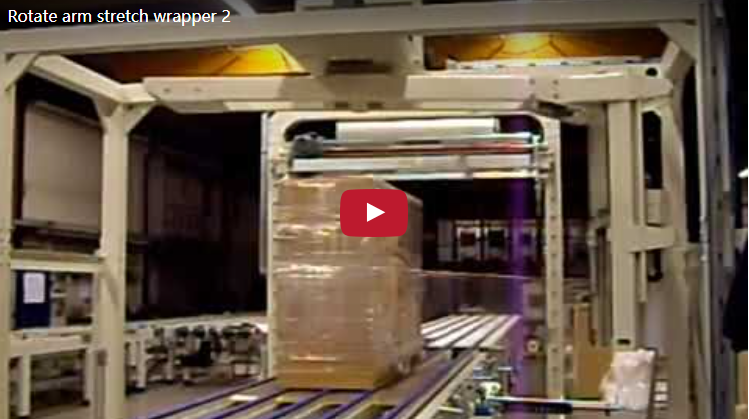
تدمج آلة التغليف بالشد ذات الذراع الدوارة المزدوجة المختارة نظام معالجة الأفلام الروبوتية المزدوجة مع نظام مساعدة من نوع الفرشاة، مما يوفر إنتاجية تصل إلى 35 منصة نقالة في الساعة من خلال التشغيل عن بعد الذي يسمح لسائقي الرافعات الشوكية ببدء دورات التغليف من المقعد دون تدخل يدوي.
تعتمد هذه التقنية لتغليف المنتجات بتقنية التغليف المداري على بنية أتمتة ثلاثية الطبقات. يركز التصميم على منع تلامس المشغل مع الغلاف البلاستيكي مع الحفاظ على تحكم دقيق في الشد عبر مختلف ارتفاعات وأوزان الأحمال. يستخدم نظام التغليف وحدة تحكم منطقية قابلة للبرمجة (PLC) - وهي وحدة تسلسل آلية - لمزامنة الأذرع الروبوتية، وبكرات الشد المسبق، وفرش التنعيم.
مواصفات الأداء
| معامل | المواصفات الخاصه | الحالة |
|---|---|---|
| الإنتاجية | 35 بالته / ساعة | تشغيل مستمر مع تدفق الرافعات الشوكية |
| وقت الدورة | 157 ثانية (2.6 دقيقة) | يشمل ذلك الاقتراب، والوضع، واللف، والإزالة |
| سرعة الدوران | 15 - 18 دورة في الدقيقة | أثناء مرحلة تطبيق الفيلم |
| سعة المنصات | 800–1200 مم × 800–1200 مم | الأحجام القياسية الأوروبية والصناعية الأساسية |
| أقصى ارتفاع للحمل | سماكة 2000 ملم | بموجب شروط المورد المعتمدة |
| فيلم نوع | بولي إيثيلين منخفض الكثافة الخطي، 0.25 مم × 500 مم | لفائف وزنها 15 كجم؛ تحقق من حجم اللب مع المورد |
| نسبة ما قبل التمدد | 200–300 ٪ | بكرات تعمل بمحركات مؤازرة للتحكم الدقيق في الشد |
| نطاق التوتر | 30-150 ن | قابل للتعديل عبر واجهة PLC |
طبقات الأتمتة
-
الطبقة 1: معالجة الأغشية بواسطة روبوتين
- تقوم وحدة التغذية الآلية للأفلام بسحب اللفائف من مخازن منفصلة.
- تقوم الموجهات المتزامنة بتمرير الفيلم عبر وحدات التمديد المسبق.
- موضع القواطع الهوائية داخل ± شنومك مم الدقة في كلا الذراعين.
- يعمل الشفط الفراغي على تثبيت أطراف الفيلم لبدء الدورة التالية فوراً.
-
الطبقة الثانية: التشغيل عن بعد
- يوفر جهاز التحكم عن بعد اللاسلكي المقاوم للماء مدى 100 مترًا.
- يؤدي الضغط على زر واحد إلى بدء دورة التغليف الكاملة.
- تشير مؤشرات LED إلى الحالة: أخضر (التفاف)، أصفر (إيقاف مؤقت)، أحمر (عطل).
- وظائف إيقاف الطوارئ بمستوى سلامة 2 (SIL2)، مما يضمن موثوقية تم التحقق منها للاستجابة للمخاطر.
-
الطبقة 3: مساعدة الفيلم الذكية
- يتم تطبيق تقنية التنعيم بالفرشاة ضغط من 5 إلى 15 نيوتن باستخدام فرش ذات شعيرات نايلون (Ø150 مم).
- تقوم الأسطوانات الهوائية بضبط قوة الفرشاة بناءً على شد طبقة الطلاء في الوقت الفعلي.
- تتأرجح الفرش ± 45 ° لتوزيع طبقة رقيقة من الفيلم بسلاسة عبر مختلف مستويات التحميل.
- يتم تفعيل خاصية التنظيف الذاتي التلقائي في كل مرة دورات 10.
نصيحة: تحقق من أبعاد لفة الفيلم (مثلاً، قطر اللب 500 مم) مع المورد قبل الطلب لضمان توافقها مع مخزن ذراع الروبوت. قد تتسبب اللب غير المتطابقة في حدوث أخطاء في التغذية أثناء التشغيل بسرعات عالية.
🛡️ التنفيذ
تطلب نشر نظام التعبئة والتغليف ذو الذراع الدوار دمج بكرات التحكم في الشد الآلية مع قواطع الأفلام الهوائية وآليات التنعيم من نوع الفرشاة، مما يضمن قدرة المشغلين على التحكم في جميع معايير التغليف عبر جهاز تحكم عن بعد مقاوم للماء يعمل بترددات الراديو مع الحفاظ على معايير السلامة المعتمدة.
ركز التنفيذ على تكامل سير العمل بدلاً من مجرد تركيب المعدات. احتفظ المشغلون برافعاتهم الشوكية، لكنهم اعتمدوا بروتوكول تفاعل جديد. يراعي تصميم خط التعبئة والتغليف مدخل القرص الدوار مع خطوط رؤية واضحة للتشغيل عن بُعد.
سير العمل التشغيلي القياسي
يتبع مشغلو الرافعات الشوكية هذا التسلسل المبسط للحفاظ على أهداف الإنتاجية:
-
الاقتراب والوضع: القيادة إلى آلة التغليف وإنزال الحمولة على القرص الدوار ( 35 ثانية ).
-
بدء الدورة: اضغط على زر التشغيل عن بعد ( لمدة ثانيتين ).
-
الشاشة: راقب العملية من مقعدك بينما يقوم النظام بتطبيق الفيلم ( 70 ثانية ).
-
الإزالة والنقل: ارفع الحمولة المغلفة وانقلها إلى مكان التخزين ( 50 ثانية ).
يبلغ متوسط زمن الدورة الإجمالي 157 ثانية . يتيح جهاز التحكم عن بعد للمشغلين مراقبة الحالة دون مغادرة الكابينة، مما يلغي تكاليف العمالة المرتبطة بآلات التغليف اليدوية.
مقارنة: سير العمل التقليدي مقابل سير العمل الآلي
| متري | شبه أوتوماتيكي تقليدي | نظام الذراع الدوار المزدوج | تحسين |
|---|---|---|---|
| خيوط الفيلم | 30 ق (كتيب) | 0 ق (روبوتية) | خرج |
| النزول/إعادة الصعود | 30 ق | 0 ق | خرج |
| قطع يدوي | 15 ق | 0 ق | خرج |
| إجمالي عقوبة العمل | 80 ثانية/منصة نقالة | 0 ثانية/منصة نقالة | تخفيض 100٪ |
| الإنتاجية المقدرة | حوالي 20 منصة نقالة/ساعة | 35 بالته / ساعة | 75٪ زيادة |
أدى تطبيق النظام إلى إلغاء التدخل اليدوي تماماً. ويركز المشغلون الآن بشكل كامل على مناولة المواد بدلاً من صيانة الآلات أو إدارة الأفلام. كما تم تحديث بروتوكولات السلامة لتشمل مناطق التشغيل عن بُعد.
⚙️ بيانات النتائج
تؤكد مقاييس ما بعد النشر استمرار الإنتاجية بمعدل 35 منصة نقالة في الساعة مع وقت دورة يبلغ 2.6 دقيقة، في حين أن نظام المساعدة الفيلمية من نوع الفرشاة قد قضى على متطلبات العمل اليدوي بمقدار 46.7 دقيقة في الساعة.
أكدت البيانات التشغيلية التي جُمعت خلال فترة تجريبية مدتها ثلاثة أشهر صحة افتراضات التصميم. وقد حققت تقنية التغليف أداءً متسقًا مع مختلف أنواع الأحمال. كما تحسنت استقرارية الأحمال بفضل التوزيع المتجانس للغشاء والتحكم في الشد.
مؤشرات الأداء الرئيسية
-
الإنتاجية: حقق النظام 35 منصة نقالة/ساعة خلال فترات الذروة، بما يتوافق مع أهداف التصميم.
-
زمن الدورة: متوسط زمن الدورة المكتملة في 157 ثانية ، مما يتيح إنجاز أكثر من 20 حمولة لكل وردية عمل للمشغل دون إرهاق.
-
توفير العمالة: أدى إلغاء المهام اليدوية إلى توفير 46.7 دقيقة من العمل في الساعة لكل محطة.
-
كفاءة الفيلم: أدت البكرات المؤازرة المزودة بمحركات عند شد مسبق بنسبة 200-300% إلى تقليل استهلاك البولي إيثيلين الخطي منخفض الكثافة بنسبة 25% تقريبًا ، وذلك بناءً على نطاقات الشد الأمثل النموذجية. ملاحظة: تختلف الوفورات الدقيقة باختلاف نوع الفيلم ومسامية الحمولة.
فعالية إزالة التجاعيد
لقد وفر نظام المساعدة من نوع الفرشاة تحسينات ملموسة في الجودة:
-
تُطبّق عملية التنظيف بالفرشاة الميكانيكية ضغطًا ثابتًا عبر مستويات تحميل متفاوتة لتوزيع طبقة رقيقة من الزيت بسلاسة.
-
يتم تعديل قوة الفرشاة ديناميكيًا عبر أسطوانات هوائية بناءً على التغذية الراجعة للتوتر في الوقت الفعلي.
-
أظهر فحص ما بعد النشر انخفاضًا بنسبة 95% في عيوب التغليف مقارنة بالتغليف اليدوي.
-
انخفضت حوادث تمزق الشحنات أثناء النقل بشكل ملحوظ نتيجة لتحسين سلامة التغليف الواقي.
ملاحظة: تُشكّل التجاعيد نقاط ضعف قد يتمزق عندها الغلاف أثناء النقل. يضمن نظام الفرشاة، بفضل خاصية التنعيم متعددة الاتجاهات، توزيعًا متساويًا للحمولة، مما يقلل من مطالبات تلف المنتج وتكاليف التأمين على المدى الطويل.
🛠️ تحليل العائد على الاستثمار
تتحقق عوائد الاستثمار من خلال التخلص من 46.7 دقيقة من العمل اليدوي في الساعة وتحسين استهلاك أغشية LLDPE من خلال التحكم الآلي في الشد، مع فترات استرداد تتراوح عادةً بين [أدخل فترة الاسترداد المستهدفة] اعتمادًا على حجم الوردية ومعدلات الأجور المحلية.
تُبرز النماذج المالية عاملين رئيسيين لخفض التكاليف: تقليل تكاليف العمالة المباشرة وتقليل هدر المواد. تعمل معدات التعبئة والتغليف الآلية على استبدال المهام اليدوية المتكررة مع خفض استهلاك المواد من خلال إدارة دقيقة للشد.
حساب التوفير في التكلفة
الافتراضات مبنية على المعايير الصناعية القياسية (استبدلها ببيانات خاصة بالمنشأة):
-
نسبة العمالة:
[Insert local labor rate]في الساعة. -
مدة المناوبة: 8 ساعات، مناوبة واحدة في اليوم.
-
الساعات الموفرة/اليوم: 46.7 دقيقة ≈ 0.78 ساعة.
-
توفيرات العمل اليومية: 0.78 ساعة ×
[Insert local labor rate]= [أدخل قيمة التوفير اليومي في تكاليف العمالة]. -
الوفورات السنوية في تكاليف العمالة (250 يومًا): ~ $[أدخل الوفورات السنوية في تكاليف العمالة]/سنة.
تساهم وفورات الأفلام في زيادة العائد:
-
يمكن أن يؤدي خفض تكلفة الفيلم بنسبة 25٪ إلى توفير مبلغ إضافي قدره [أدخل نطاق التوفير السنوي للفيلم] دولار سنويًا ، اعتمادًا على الحجم.
-
يتراوح إجمالي المدخرات السنوية من [أدخل الحد الأدنى للتقدير الإجمالي] إلى [أدخل الحد الأقصى للتقدير الإجمالي].
تقدير فترة الاسترداد
-
يتراوح الاستثمار في المعدات عادةً بين
[Insert equipment quote low]و[Insert equipment quote high]لهذا النوع من أنظمة الذراع الدوارة المزدوجة. -
وفقًا لتقديرات الادخار المتحفظة، يتم استرداد المبلغ في غضون 12-18 شهرًا.
-
ينبغي التحقق من تكاليف الصيانة مع المورد؛ وتتراوح عقود الخدمة السنوية النموذجية من 3% إلى 5% من تكلفة المعدات.
معيار القرار: إذا كان مصنعك يقوم بتغليف أكثر من 10 منصات نقالة يدويًا في الساعة، فإن الأتمتة عادةً ما تُعوّض التكلفة في غضون عامين. تحقق من حسابات عائد الاستثمار باستخدام معدلات الأجور وتكاليف الأفلام الخاصة بك قبل الشراء.
🏗️ قائمة التحقق من قرار الشراء
استخدم قائمة التحقق هذه للتحقق من المتطلبات قبل الانتهاء من اختيار آلة التعبئة والتغليف:
-
[ ] متطلبات الإنتاجية: تأكد من أن السرعة المستهدفة (على سبيل المثال، 35 منصة نقالة/ساعة) تتناسب مع أحمال الذروة التشغيلية.
-
[ ] توافق المنصة: تحقق من أن حجم القرص الدوار يستوعب الحد الأدنى والحد الأقصى لأبعاد القاعدة (800-1200 مم).
-
[ ] نطاق ارتفاع التحميل: تأكد من أن النظام يتعامل مع أقصى ارتفاع للتحميل (على سبيل المثال، 2000 مم) بما في ذلك الأجزاء البارزة.
-
[ ] مواصفات الفيلم: يجب مطابقة عرض الفيلم وسمكه وحجم لبه مع سعة مخزن الذراع الروبوتية.
-
[ ] جهاز التحكم عن بعد: تأكد من أن نطاق التردد اللاسلكي يغطي تخطيط الأرضية الخاص بك؛ تحقق من مناطق التداخل.
-
[ ] تصنيفات السلامة: التحقق من امتثال إيقاف الطوارئ SIL2 للوائح المحلية (مثل OSHA/ANSI).
-
[ ] التكامل مع المنبع: تقييم ما إذا كانت هناك حاجة إلى أجهزة قلب اللفائف أو أجهزة الإمالة لتوجيه الحمل قبل التغليف.
🛡️ ملاحظة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و CE. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
📈 الأسئلة الشائعة
كيف نتحقق من عائد الاستثمار قبل اعتماد التغليف الآلي؟ احسب ساعات العمل الحالية التي تُقضى في عمليات التغليف اليدوي والقص والفك، ثم اضربها في معدل الأجر الفعلي. قارن ذلك بعرض سعر مُعتمد للمعدات والتخفيض المتوقع في هدر الفيلم. عادةً ما تُبرر فترة استرداد رأس المال التي تقل عن سنتين الإنفاق الرأسمالي للمنشآت ذات الإنتاجية العالية.
ما هي خطوات التكامل المطلوبة قبل التركيب؟ حدد مسارات حركة الرافعات الشوكية الحالية لضمان رؤية واضحة للتشغيل عن بُعد. تأكد من محاذاة معدات التوجيه الأمامية (مثل أجهزة قلب اللفائف) مع مدخل القرص الدوار لآلة التغليف. تأكد من سعة حمولة الأرضية والمتطلبات الكهربائية مع مدير المنشأة قبل التسليم.
كيف تؤثر الصيانة على التكلفة الإجمالية للملكية؟ اطلب عقد خدمة مفصلاً من المورد يشمل المكونات الهوائية، واستبدال الفرش، وتحديثات البرامج. خصص ما بين 3% و5% من تكلفة المعدات سنويًا للصيانة الوقائية. عادةً ما تُطيل المرافق التي تُجري تنظيفًا دوريًا للأسطوانات ومعايرة الشد عمر المكونات بنسبة 20% أو أكثر.
ما هي إجراءات التحقق التي يجب إجراؤها مع الموردين؟ اطلب شهادات السلامة من جهات خارجية (SIL2/PLd)، وتقارير اختبار توافق الأغشية، ومعلومات الاتصال من مراكز توزيع مماثلة. تأكد من أن نطاق جهاز التحكم عن بُعد يطابق أبعاد مستودعك، وأن قطع الغيار متوفرة محليًا لتقليل وقت التوقف أثناء الإصلاحات.
كيف نضمن اعتماد المشغلين لهذه الإجراءات والتزامهم بها؟ يجب تطوير إجراءات تشغيل موحدة تركز على المراقبة عن بُعد بدلاً من التدخل اليدوي. كما يجب عقد دورات تدريبية عملية تركز على بروتوكولات التوقف الطارئ وأفضل ممارسات وضع الحمولة. ويجب تتبع أوقات الدورات ومعدلات العيوب بعد التنفيذ لتعزيز الالتزام بالعملية وتحديد الثغرات التدريبية.