ملخص تنفيذي
خط تعبئة لفائف مزود بوظيفة إمالة وتكديس، يستقبل لفائف الشرائح الضيقة من آلة التقطيع، ويحولها إلى موضع التعبئة، ثم يلف كل لفة من خلال فتحة واحدة، ويرص اللفائف المعبأة على منصة نقالة. تتعامل خطوطنا مع لفائف ضيقة بوزن يتراوح بين 30 و4,000 كجم، وقطر خارجي يتراوح بين 500 و1,500 مم، وعرض يتراوح بين 8 و500 مم، بمعدل إنتاج يتراوح بين 20 و40 لفة في الساعة. يتم تحديد تصميم الخط ونمط التكديس ومستوى الأتمتة لكل مشروع على حدة.
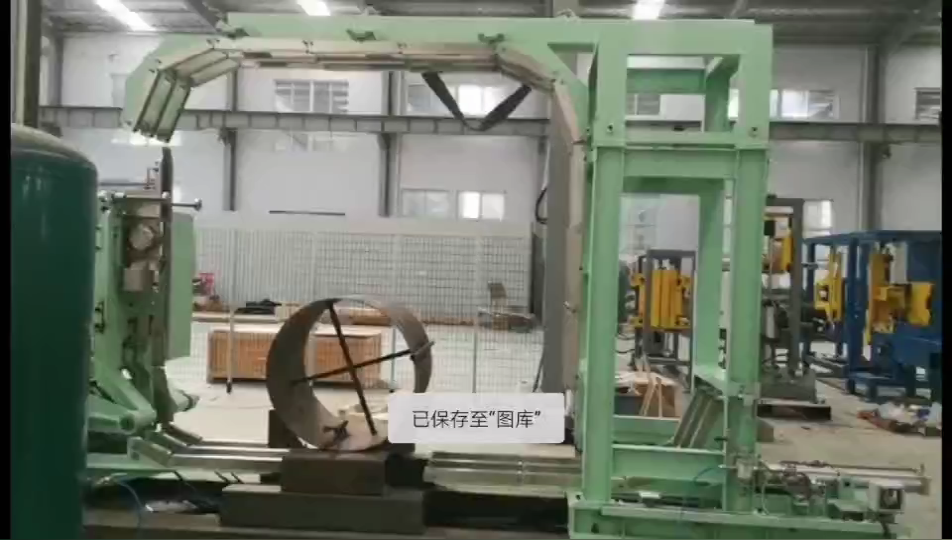
هذا الإصدار الصغير مناسب للملفات المشقوقة الخفيفة. يعرض إطار أخضر مائل كل ملف، ويقوم غلاف شفاف مزود بطاولة دوارة بلفها وهي مسطحة، ثم يتم تكديس الملفات المغلفة بشكل مسطح على منصة خشبية.
جدول المحتويات
- لماذا يتم الإمالة واللف والتكديس في صف واحد؟
- المحطات الثلاث
- نطاق الملف وأداؤه
- مثال عملي: منصة نقالة واحدة من لفائف مقطعة
- مساعدة يدوية أو أوتوماتيكية بالكامل
- قائمة التحقق من الاختيار
- السلامة: EN 415-10، ISO 12100 وISO 13849
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
لماذا يتم الإمالة واللف والتكديس في صف واحد؟
تقوم آلة التقطيع بتحويل لفة رئيسية واحدة إلى عدة لفات ضيقة في غضون دقائق. إذا تم رفع كل لفة ضيقة وتدويرها ولفها وتكديسها يدويًا، فإن عملية التغليف تصبح عائقًا وتتلف الحواف. أما الخط الذي يربط بين الخطوات الثلاث فيواكب سرعة آلة التقطيع ويقلل من عدد مرات ملامسة كل لفة.
الترتيب مهم. تخرج اللفة المشقوقة من آلة الشق بشكل أفقي. تُلف وتُكدس بشكل رأسي، بحيث تكون مسطحة، لأن اللفة المسطحة الضيقة مستقرة وحوافها محمية. يقوم جهاز الإمالة بهذا التغيير مرة واحدة فقط، في البداية، لذا تعمل كل من آلة التغليف وآلة التكديس على لفة مسطحة.
المحطات الثلاث
جهاز الإمالة. يقوم جهاز الإمالة برفع السلك الملفوف أفقيًا ووضعه بشكل مسطح على الخط. في الخطوط الثقيلة، يقوم جهاز الدوران وجهاز الإنزال الهيدروليكي بهذه المهمة. أما في الخطوط الخفيفة، فيقوم إطار الإمالة بهذه المهمة باستخدام عدد أقل من المعدات.
آلة تغليف ذات فتحة داخلية. توضع اللفة على طاولة ناقلة مزودة بأسطوانات. تمر حلقة التغليف عبر فتحة اللفة وحولها بينما تدور الأسطوانات اللفة، بحيث يغطي الفيلم أو الورق الحلقة بالكامل. يتم ضبط سرعة الحلقة وسرعة الأسطوانات بواسطة محول تردد، كما يمكن تعديل شد التغليف. يمكن استخدام فيلم مطاطي أو ورق VCI أو قماش منسوج.
آلة التكديس. تقوم آلة التكديس بنقل كل لفة مغلفة إلى المنصة، وتُكوّن الرزمة لفةً تلو الأخرى. في خطوط الإنتاج الآلية، يُختار رأس آلة التكديس بناءً على اللفة. يُناسب الرأس الكهرومغناطيسي الفولاذ الكربوني فقط، لأن الفولاذ المقاوم للصدأ الأوستنيتي والنحاس والألومنيوم غير مغناطيسية. لهذه المعادن، نستخدم رأس شفط أو ذراعًا ماسكًا. يمكن إضافة محطات ربط ووزن ووضع ملصقات بين آلة التغليف وآلة التكديس.
نطاق الملف وأداؤه
| العناصر | ملفات ذات شقوق ضيقة |
|---|---|
| الوزن فائف | 30-4,000 كجم |
| القطر الخارجي | 500–1,500 مم (قابلة للتمديد حتى 2,100 مم) |
| القطر الداخلي | 300 / 508 / 610 mm |
| عرض الشريط | 8 – 500 مم |
| سرعة التعبئة | 20-40 لفة/ساعة |
| دورة الربط (مع محطة الربط الشعاعية الاختيارية) | ≤ 15–38 ثانية لكل حزام |
| السيطرة | سيمنز S7-1200 / S7-1500F |
يتم تحديد حجم المنصة وارتفاع الرصة ومواد التغليف للملفات الخاصة بك وتأكيدها عند تقديم عرض الأسعار.
مثال عملي: منصة نقالة واحدة من لفائف مقطعة
خذ لفة فولاذية مشقوقة بقطر خارجي 800 مم، وقطر داخلي 508 مم، وعرض 60 مم. كثافة الفولاذ 7,850 كجم/م³.
| خطوة | عملية حسابية | نتيجة |
|---|---|---|
| منطقة دائرية | π/4 × (0.80² − 0.508²) | 0.300 متر مربع |
| حجم الصلب | 0.300 × 0.060 | 0.018 m³ |
| الوزن فائف | 0.018 × 7,850 | حول 141 كجم |
| ضمن نطاق ضيق؟ | 30-4,000 كجم، القطر الخارجي 500-1,500 مم، العرض 8-500 مم | نعم |
| منصة نقالة تحتوي على 8 لفائف | 8 × 141 كجم | حول 1,130 كجم |
| ارتفاع المدخنة المعدنية | شنومكس × شنومك مم | 480 مم بالإضافة إلى التغليف |
| الوقت لكل منصة نقالة | 8 لفات بمعدل 20-40 لفة/ساعة | 12-24 دقيقة |
النتيجة: نظرًا لأن هذا الملف يقع ضمن الجزء الأخف من النطاق الضيق، فإن تصميم خط إنتاج مضغوط يلبي متطلبات الإنتاج. تحقق من قدرة المنصة على حمل حوالي 1.13 طن، وأضف الغلاف وأي فواصل إلى ارتفاع الرصة البالغ 480 مم قبل تحديد عدد الرصات.
مساعدة يدوية أو أوتوماتيكية بالكامل
| البوينت | خط المساعدة اليدوية | خط أوتوماتيكي بالكامل |
|---|---|---|
| تحول الملف | إطار مائل، يقوم المشغل بوضع الملف | بوابة دوارة وجهاز إنزال هيدروليكي |
| التغليف | يبدأ المشغل دورة التغليف من خلال العين | غلاف شفاف في تسلسل PLC |
| التراص | التكديس بمساعدة على المنصة | رافعة شوكية كهرومغناطيسية أو تعمل بنظام الشفط أو بذراع ماسكة |
| الأنسب | ملفات خفيفة، خرج متوسط | ملفات رئيسية من 1 إلى 4 لفات، يتم مطابقة خرجها مع جهاز القطع |
يُعدّ التصميم الذي يعتمد على المساعدة اليدوية أقل تكلفةً ويناسب الملفات الخفيفة. وعندما يزداد وزن الملف أو إنتاجه، فإنّ الدوران والتكديس التلقائيين يُغنيان المشغل عن خطوات الرفع.
قائمة التحقق من الاختيار
- وزن اللفة، والقطر الخارجي، والقطر الداخلي، ونطاق العرض.
- عدد اللفات في الساعة من آلة القطع.
- المادة والسطح: الفولاذ، أو الفولاذ المقاوم للصدأ، أو المعادن غير الحديدية، ومدى حساسية الحواف.
- مواد التغليف: غشاء مطاطي، ورق VCI أو قماش منسوج.
- حجم المنصة، وارتفاع الرصة، والفواصل.
- متطلبات الربط والوزن والتصنيف، ومساحة الأرضية.
السلامة: EN 415-10، ISO 12100 وISO 13849
تم تقييم خط الإنتاج وفقًا لمعيار ISO 12100، وصُمم وفقًا لسلسلة معايير السلامة الخاصة بآلات التعبئة والتغليف EN 415-10. صُممت وظائف السلامة، مثل أزرار الإيقاف الطارئ، والحواجز المتشابكة، والستائر الضوئية أو الماسحات الضوئية الاختيارية، وفقًا لمعيار ISO 13849. الآلات حاصلة على علامة CE، ومُصنّعة وفقًا لمعيار ISO 9001.
أسئلة وأجوبة هندسية
س: لماذا تُكدّس اللفائف المشقوقة بشكل مسطح؟ ج: اللفائف الضيقة الموضوعة بشكل مسطح تكون مستقرة، كما أن حوافها محمية. أما اللفائف الضيقة الموضوعة على حوافها فتُعرّضها لخطر التدحرج وتلف الحواف.
س: هل يمكن تغليف المنتج بورق VCI بدلاً من الغلاف البلاستيكي؟ ج: نعم. الغلاف البلاستيكي المطاطي، وورق VCI، والنسيج المنسوج كلها خيارات متاحة للغلاف الشفاف.
س: ما سرعة خط الإنتاج؟ ج: من 20 إلى 40 لفة في الساعة لللفائف الضيقة. عند هذه السرعة، تستغرق كل لفة من 90 إلى 180 ثانية في عمليات الإمالة واللف والتكديس، لذا فإن أبطأ محطة هي التي تحدد سرعة الخط. يتم تحديد الطاقة والهواء اللازمين عند تقديم عرض السعر مع تحديد التصميم.
س: ما هو الضمان المطبق؟ ج: سنتان.
الخطوة التالية
- أرسل وزن الملف، والقطر الخارجي، والقطر الداخلي، ونطاق العرض إلى info@fhopepack.com.
- نحن نطابق أداة الإمالة والتغليف والتكديس لمخرجاتك.
- نقوم بالرد خلال 24 ساعة مع تصميم وتسعير.
القراءة ذات الصلة
- خط معالجة وتغليف اللفائف المقطعة (المنتج)
- خط تعبئة لفائف أوتوماتيكي مزود ببوابة دوارة ورافعة تكديس (المنتج)
- خط تعبئة لفائف اللفائف الأوتوماتيكي
- جهاز إمالة الملفات الأوتوماتيكي متعدد الأغراض مع طاولة منزلقة
مصادر
- صفحات منتجات FHOPE: خط معالجة وتغليف اللفائف المشقوقة؛ خط تغليف اللفائف الأوتوماتيكي
- إن 415-10؛ آيزو 12100:2010؛ ايزو 13849-1
- خط تعبئة اللفائف الخاص بنا موضح أعلاه
آخر مراجعة: 2026-10-19