العنوان: ما وراء التغليف التقليدي: الترقية إلى التغليف الحراري المدمج لألواح الجدران المصنوعة من البوليسترين المعاد تدويره. عنوان مُحسّن لمحركات البحث: خط تغليف حراري مدمج لألواح الجدران | FHOPE. وصف مُحسّن لمحركات البحث: حماية ألواح الجدران المصنوعة من البوليسترين من الغبار وأضرار النقل. يقوم خط التغليف الحراري المدمج من FHOPE بتغليف الألواح وحزمها حتى وزن 50 كجم.
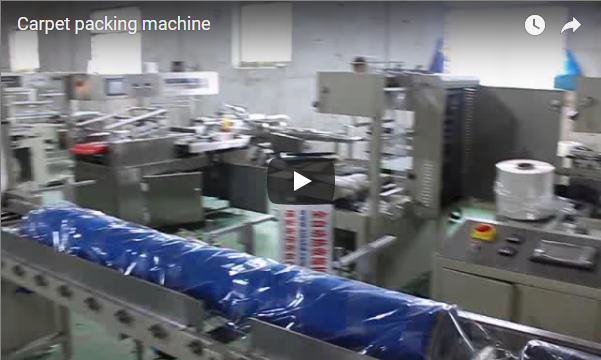
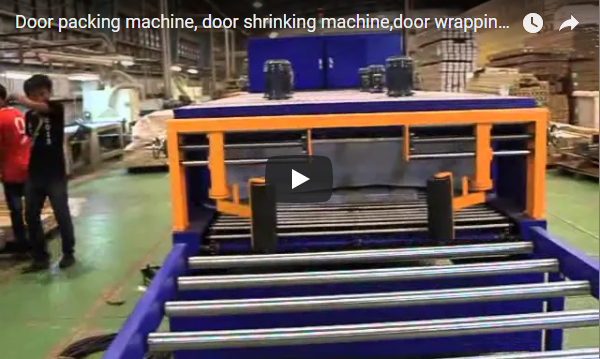
ملخص تنفيذي: يؤدي التغليف اليدوي إلى تعريض ألواح الجدران البلاستيكية المزخرفة والقطاعات الطويلة للغبار والرطوبة وعلامات المناولة أثناء عمليات النقل؛ يستبدل خط التغليف الحراري المدمج هذا هذه الخطوة في نفس الخط. يغلف كل لوح مسطح أو مجموعة قطاعات بغشاء بلاستيكي، ثم يقوم نفق حراري بإغلاقها بإحكام لتكوين عبوة نظيفة وخالية من الخدوش. يتعامل الخط مع عبوات بأطوال تتراوح من 300 إلى 3000 مم، ويكدس حتى 50 كجم، ويعمل بسرعة تتراوح من 9 إلى 12 مترًا في الدقيقة على أطول عبوة، ويحافظ على الحد الأقصى لعدد العبوات عند 12 عبوة في الدقيقة. يعرض الفيديو دورة العمل على حزمة طويلة من شرائح الخشب، مع مرور عنصر مطبوع على شكل صندوق عبر نفس القسم.
جدول المحتويات
- ما هي التغييرات التي تطرأ على تقليص حجم الملفات المضمنة مقارنةً بالتجميع؟
- الخط على ثلاث مراحل
- سطر واحد للملفات الشخصية واللوحات
- اختيار الآلة من خلال المقطع العرضي
- فيلم وغطاء حراري قابل للانكماش
- بيانات الخطوط والمرافق
- أسئلة وأجوبة هندسية
- الخطوة التالية
- مصادر
- القراءة ذات الصلة
ما هي التغييرات التي تطرأ على تقليص حجم الملفات المضمنة مقارنةً بالتجميع؟
تعتمد عملية التجميع القياسية على شد الأشرطة حول الرزمة. تبقى الرزمة متماسكة، لكن السطح لا يزال مكشوفًا: يتراكم الغبار على الحافة العلوية، ويمكن أن تصل الرطوبة إلى الألواح، وتتعرض الزوايا للتلف أثناء النقل خارج المصنع.
تُسدّ عبوات الانكماش الحراري هذه الفجوة في نفس خط الإنتاج. يُغلّف الغلاف البلاستيكي العبوة بالكامل، بحيث يخرج من المصنع وحدة واحدة نظيفة ومُعلّمة بدلاً من حزمة مفتوحة. بالنسبة لألواح الجدران المصنوعة من البوليسترين المُعاد تدويره، حيث يُعدّ السطح الأملس جزءًا من مزايا المنتج، فإنّ هذا التغليف لا يقل أهمية عن عملية التكديس نفسها.
الخط على ثلاث مراحل
يُظهر الفيديو دورة العمل في ثلاث مراحل واضحة:
- التفاف. تتحرك حزمة طويلة - عبارة عن شرائح خشبية فاتحة اللون موضوعة جنبًا إلى جنب، يزيد طولها عن مترين - على سير ناقل إلى قسم التغليف. يتم لف غشاء شفاف حولها، وهي لا تزال غير مغلفة.
- إنكمش. تدخل الحزمة المغلفة بالفيلم نفق التسخين الأبيض ذي الستائر الزرقاء عند طرفيه. يضبط جهاز التحكم باللوحة درجة الحرارة؛ ومع مرور الحزمة، يلتصق الفيلم بإحكام بالملف الجانبي.
- انتاج. تخرج الحزمة المنكمشة من النفق والفيلم ملتصق تماماً بالمنتج. يقوم عامل عند مخرج خط الإنتاج باستلام العبوة الجاهزة؛ ويبقى الفيلم مشدوداً على شكلها.
يحتوي القسم نفسه أيضاً على منتج مطبوع على شكل صندوق، مما يؤكد أن الخط يتعامل مع المنتجات المستطيلة الطويلة المصنوعة من مواد مختلفة - وليس الخشب فقط.
سطر واحد للملفات الشخصية واللوحات
تشترك الألواح المسطحة والقطاعات الطويلة في مشكلة واحدة: طولها يجعلها غير ملائمة لحلقات التغليف القياسية. والحل هو استخدام خط يمتد على طولها بدلاً من محيطها العرضي.
يُلف الغلاف حول المنتج، ويُحكم إغلاقه على طول الحافة الطويلة، ثم يُكمل النفق العملية. هذا هو مبدأ تقليص الشكل واللوحة: لف، إحكام، تقليص. ولأن الإغلاق يمتد على طول العبوة بالكامل، فإن طول المنتج لا يُعيق خط الإنتاج؛ فالألواح الأطول تشغل مساحة أكبر من مسار النفق.
اختيار الآلة من خلال المقطع العرضي
يُحدد نوع خط التغليف بناءً على المقطع العرضي للعبوة، وليس طولها الإجمالي. وكما هو موضح في صفحة تغليف الألواح والصفائح ، فإن خط اللحام الجانبي مناسب للمنتجات التي يقع مجموع عرضها وارتفاعها ضمن نطاق محدد، بينما يُستخدم خط تغليف الألواح والصفائح لتغليف الأجزاء الأضيق. بالنسبة لتكديس الألواح، فإن الأرقام الحاسمة هي عرض وارتفاع العبوة النهائية؛ حيث يُحدد عرض الألواح وعدد الجدران هذه الأرقام. أرسل لنا التصميم وسنؤكد لك المرحلة المناسبة.
فيلم وغطاء حراري قابل للانكماش
يستخدم هذا الخط غشاءً قابلاً للانكماش داخل نفق. يكون الغشاء مرتخياً عند لفه للحزمة، ثم تعمل حرارة النفق على انكماشه ليُحكم إغلاقه على جميع الحواف. يتم ضبط درجة الحرارة من لوحة التحكم الموجودة في النفق.
بالنسبة للألواح التي تتحمل الحرارة، يُعدّ نفق الهواء الساخن أسرع طريقة. أما بالنسبة للعزل الحساس للحرارة مثل البوليسترين الموسع (EPS)، فإنّ عملية التغليف والإغلاق بدون تسخين النفق هي الطريقة الأكثر أمانًا، كما هو موضح في صفحة إغلاق ألواح البوليسترين الموسع وتقليصها.
بيانات الخطوط والمرافق
يتم ضبط بيانات خط الإنتاج لكل مشروع بناءً على المقطع العرضي للوحة أو المقطع الجانبي، وطول العبوة، ومعدل الإنتاج المطلوب. يتعامل خط الإنتاج المرجعي مع أطوال عبوات تتراوح من أكثر من 300 مم إلى 3000 مم لتحقيق أفضل أداء. تصل قدرة التكديس إلى 50 كجم، ويعمل بسرعة تتراوح بين 9 و12 مترًا في الدقيقة حتى مع أطول عبوة. الحد الأقصى لعدد العبوات هو 12 عبوة في الدقيقة.
| معامل | بعد التخفيض | معنى |
|---|---|---|
| طول العبوة | 300 3000 لملم | أفضل نطاق عمل، مقبول لفترة أطول |
| أقصى وزن للحزمة | كجم 50 | الحد الأقصى لوزن الرزمة على الخط |
| درجة حرارة النفق | تصل إلى 240 درجة مئوية | أعلى إعداد للحرارة على اللوحة |
| خط السرعة | 9 إلى 12 م / دقيقة | محسوب على أساس أطول عبوة |
| الحد الأقصى لعدد التعبئة | 12 عبوة / دقيقة | لا تتجاوز في الدقيقة |
يرجى تقديم المعايير التالية أثناء تحديد حجم طلب عرض الأسعار:
- عرض وارتفاع وطول اللوحة أو المقطع الجانبي.
- أقصى وزن للحقيبة.
- عدد العبوات المستهدفة في الدقيقة أو في كل وردية.
- مخطط الطابق المتاح.
يتطلب التركيب مصدراً كهربائياً قياسياً؛ ويعمل النفق بنظام التدفئة الرئيسي مع إمكانية ضبط درجة الحرارة عبر اللوحة. ويتم تأكيد المرافق والحماية خلال المراجعة الهندسية.
أسئلة وأجوبة هندسية
س: هل يغني هذا الجهاز عن آلة التجميع الخاصة بي تمامًا؟ ج: يغني عن خطوة التجميع اليدوي للعبوات التي تحتاج إلى حماية سطحية. إذا كان لا بد من استخدام الأشرطة للحفاظ على صلابة الهيكل، فيمكن دمج الخطوتين في خط واحد مع مرحلة الانكماش بعد الأشرطة.
س: ما هو طول اللوحة التي يمكن للخط استيعابها؟ ج: يدعم نظام التغذية القياسي وفترة التوقف في النفق التشغيل المستمر للوحات بطول يتراوح بين 300 و3000 مم. ويمكن استخدام لوحات بطول يزيد عن 3000 مم حسب اختيار المشروع، مع إمكانية تمديد أقسام الناقل وضبط فترة التوقف بالتنسيق مع مهندسينا.
س: ماذا عن الألواح الحساسة للحرارة؟ ج: بالنسبة للمواد مثل EPS أو البلاستيك منخفض الانصهار، نقدم نسخة التعبئة والتغليف التي تغلق العبوة بدون حرارة النفق، ثم يمكن إضافة الانكماش لاحقًا إذا كان اللوح يتحمله.
س: كيف أختار بين هذه الآلة وآلة تغليف الأبواب/الألواح بالانكماش الحراري؟ ج: إذا كان منتجك عبارة عن ألواح مسطحة مكدسة، فكلاهما مناسب؛ ويعتمد الاختيار على مساحة المقطع العرضي للعبوة وما إذا كنت بحاجة إلى خط إنتاج كامل. أرسل لنا مساحة المقطع العرضي والطول، وسنوصي لك بالطراز المناسب.
س: ما الذي يجب على المشتري التحقق منه فيما يتعلق بالسلامة؟ ج: تختلف المعايير المطبقة باختلاف السوق المستهدف. بالنسبة لأسواق الاتحاد الأوروبي، يحدد معيار ISO 12100 منهجية تقييم المخاطر، بينما يغطي معيار EN 415-10 متطلبات السلامة لآلات التعبئة والتغليف. يشكل هذان المعياران أساس نظام الحماية والتحكم. تحقق من أقفال المناطق الحرارية حول نفق 240 درجة مئوية، وحماية مدخل ومخرج الآلة، وتأكد من نقاط إيقاف الطوارئ ونقاط الإغلاق مع الشركة المصنعة.
الخطوة التالية
قائمة التحقق من الاختيار
للحصول على صورة واضحة لخط الانكماش في مصنعك، فإن الخطوة التالية هي تسلسل قصير:
- أرسل رسم التخطيط الخاص بك.
- ستتلقى عرضًا خلال 48 ساعة.
- احجز موعدًا لإجراء مسح للموقع.
اكتب إلى info@fhopepack.com وسيقوم مهندسونا بتحديد حجم الخط المناسب للوحة الخاصة بك.
مصادر
- فيديو مرجعي (معرف الفيديو 2cYdaJvsoAQ، مجموعة FHOPE)
- خط آلي لتعبئة وتغليف الألواح والصفائح وتغليفها بالبلاستيك.
- مجموعة تغليف وتقليص ألواح EPS مع منفاخات حرارية
آخر مراجعة: 2026-10-11
القراءة ذات الصلة
- محطة لحام الحركة
- خط آلي لتعبئة وتغليف الألواح والصفائح وتغليفها بالبلاستيك.
- مجموعة تغليف وتقليص ألواح EPS مع منفاخات حرارية
- آلة تغليف ألواح الأبواب الخشبية بالانكماش الحراري
- آلة تغليف الأبواب والألواح بالانكماش الحراري: التشغيل وعرض الفيلم
- تغليف أثاث محكم الإغلاق من 6 جوانب
- آلة تغليف أوتوماتيكية بتقنية الانكماش الحراري مصنوعة من ألياف البولي أوليفين مع نفق حراري