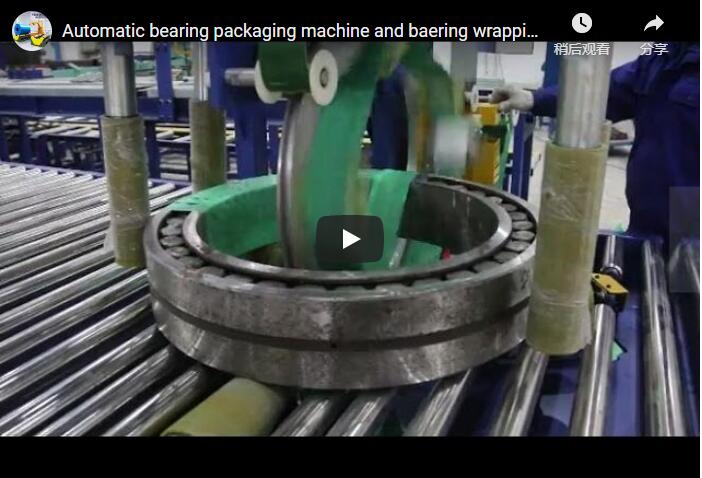
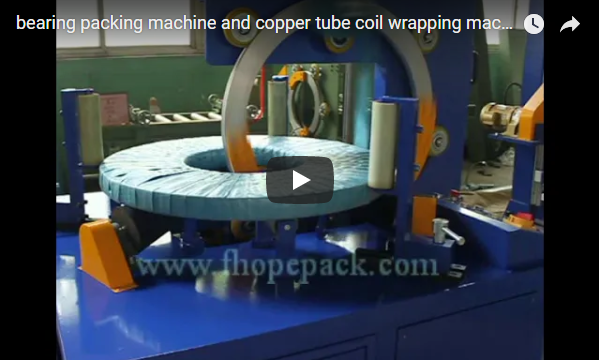
ملخص تنفيذي: تقوم آلة تغليف المحامل المدارية هذه بتنفيذ دورة تغليف شاملة (عبر التجويف)، حيث تُطبّق طبقة حماية داخلية من ورق مثبط التآكل المتطاير (VCI)، تليها طبقة عازلة خارجية من غشاء مطاطي. صُممت هذه الآلة خصيصًا لبيئات التصنيع والنقل البحري ذات الحرارة والرطوبة العالية، حيث يعمل ورق VCI الداخلي على حماية أسطح الفولاذ الحساسة للمحامل من الأكسدة الكهروكيميائية، بينما يمنع الغشاء المطاطي الخارجي دخول الرطوبة والأبخرة والجسيمات.
جدول المحتويات
- ماذا تفعل الآلة
- لماذا ورق VCI بالإضافة إلى الفيلم؟
- طبقات الالتفاف
- ما نحدده لكل محمل
- قائمة التحقق من الاختيار
- سلامة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
ماذا تفعل الآلة
| خطوة | ما يحدث |
|---|---|
| تحميل | يتم وضع المحامل على محطة ناقل البكرات |
| تغذية الطفل | يقوم الناقل الآلي بنقل كل محمل إلى محطة التغليف |
| التغليف | تتحرك حلقة النقل المدارية باستمرار عبر تجويف المحمل |
| الورق والفيلم | يتم وضع ورق VCI مباشرة على الفولاذ، ثم يتم وضع غشاء التمدد. |
| نتيجة | يخرج من المحطة محمل محكم الإغلاق ومحمي من الرطوبة |
تتحرك الحلقة المدارية مباشرة عبر التجويف الداخلي للمحمل وتلف المقطع العرضي بالكامل في تمريرة واحدة مستمرة: يستقر ورق VCI غير اللاصق مباشرة على الفولاذ، ويتم تغطيته على الفور بغشاء مطاطي مشدود.
لماذا ورق VCI بالإضافة إلى الفيلم؟
| طبقة | وظيفة |
|---|---|
| ورقة VCI | يُطلق مثبطات التآكل الكيميائية مباشرة على أسطح المحامل |
| امتداد الفيلم | يعزل العبوة عن الرطوبة والأكسجين الجوي والغبار |
| تداخل | يزيل الفجوات العرضية لضمان الحماية المادية الكاملة |
يعمل ورق مثبط التآكل المتطاير (VCI) عبر التبخر المستمر: حيث تتبخر أملاح مثبط خاصة داخل التجويف المغلق، وتنتقل عبر الفراغات الهوائية لترسب طبقة واقية أحادية الجزيء كارهة للماء على جميع مجاري الفولاذ المكشوفة ومجموعات البكرات. توقف آلية الطور البخاري هذه الأكسدة حتى على الأسطح الغائرة دون الحاجة إلى اتصال مباشر.
تُشكّل الطبقة الخارجية من غشاء التمدد حاجزًا محكمًا، إذ تمنع جزيئات مثبطات الصدأ المتطايرة من التسرب إلى الغلاف الجوي الخارجي، كما تحجب ميكانيكيًا الرطوبة العالية ورذاذ الملح وتلوث الجسيمات. بالنسبة للشحن البحري والتخزين في المناطق الاستوائية، تمنع هذه الطريقة ثنائية المواد صدأ التكثيف دون الحاجة إلى تشحيم مكثف أو إجراءات إزالة شحوم شاقة.
طبقات الالتفاف
مثال عملي (توضيحي).
| العناصر | بعد التخفيض |
|---|---|
| القطر الخارجي للمحمل (توضيحي) | سماكة 300 ملم |
| عرض المحمل (توضيحي) | سماكة 80 ملم |
| تقدم لكل لفة حلقة، ورق 100 مم بتداخل 50% | سماكة 50 ملم |
| عدد اللفات لطبقة واحدة حول القطر الخارجي، 3.14 × 300 ÷ 50 | حوالي 19 دورة |
لتحديد الحد الأدنى من الدورات الدورانية المطلوبة لتغطية كاملة للقطر الخارجي:
عدد اللفات الاسمية = (3.14 × القطر الخارجي للمحمل) ÷ التقدم لكل لفة
عدد اللفات الاسمية = (3.14 × 300 مم) ÷ 50 مم = 18.84، مقربة إلى 19 لفة
يمكن تطبيق لفات إضافية من غلاف الفيلم في مراحل الدخول والخروج لتعزيز الاحتفاظ المحوري ومنع تسرب الرطوبة عند وصلات المحمل.
ما نحدده لكل محمل
| الضبط | يعتمد على |
|---|---|
| مقاس الخاتم | القطر الخارجي للمحمل، والقطر الداخلي للتجويف، وعرض المقطع العرضي |
| المواد | ورق VCI، أو غشاء التغليف المطاطي، أو غشاء البولي إيثيلين، أو مزيج من مواد التغليف المركبة |
| تداخل | مواصفات التغليف، والرطوبة المحيطة، ومدة النقل (20٪ - 80٪) |
| تغذية الطفل | التحميل اليدوي على الناقل أو النقل الآلي المباشر للإنتاج |
نطاقات التكوين المرجعية عبر سلسلة آلاتنا الصناعية:
- تكوين المحطة المدمجة: صُممت هذه الآلة خصيصًا للمكونات ذات الحلقات المارة بأقطار داخلية تتراوح بين 120 و270 مم، وبفرق أقصى بين القطر الخارجي والقطر الداخلي يبلغ 190 مم، وعرض يتراوح بين 40 و130 مم، وقدرات تحميل تتراوح بين 5 و70 كجم. تعمل الآلة بسرعة دورة تتراوح بين 20 و35 ثانية لكل قطعة عمل، مع سرعة دوران حلقية مدارية تصل إلى 100 دورة في الدقيقة، وتعتمد على نظام مراقبة طول المادة بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) ونظام تحميل/تفريغ يدوي مريح.
- تكوين كبير الحجم شديد التحمل: صُممت هذه المحامل خصيصًا للدوران والمحامل الصناعية الثقيلة ذات أقطار داخلية تتراوح بين 300 و900 مم، وأقطار خارجية تتراوح بين 600 و1,200 مم، وعرض يتراوح بين 20 و300 مم، وحمولات تتراوح بين 10 و500 كجم. تستغرق دورة التشغيل من 40 إلى 50 ثانية لكل قطعة عمل بسرعات حلقية قابلة للتعديل تتراوح بين 30 و70 دورة في الدقيقة، وتدعم نسب تداخل تتراوح بين 20% و80% عبر أنظمة طاقة بقدرة 2.5 كيلوواط وجهد 380 فولت.
قائمة التحقق من الاختيار
- الأبعاد الفيزيائية للمحمل: القطر الخارجي (OD)، وقطر التجويف (ID)، والعرض الكلي للوجه (مم).
- نطاق وزن القطعة: الحد الأدنى والحد الأقصى لحمل الوحدة الهيكلية (كجم).
- مواصفات مواد التغليف: ورق VCI، أو غشاء مطاطي، أو حزام محبوك منسوج، أو مزيج من لفتين.
- نسبة التداخل وسمك طبقة التغليف المطلوبة (على سبيل المثال، تغليف مزدوج الطبقات بتداخل 50٪).
- هدف الإنتاجية: عدد القطع النهائية المطلوبة في الساعة.
- الملف اللوجستي: وقت النقل المستهدف، ودرجة حرارة المستودع المحيطة، والتعرض للرطوبة النسبية.
سلامة
- أبقِ يديك بعيداً عن الحلقة أثناء دورانها.
- أوقف تشغيل الجهاز قبل تغيير الورق أو الفيلم.
- لا تقم بإدخال يدك داخل الحلقة لضبط المحمل.
- بالنسبة لأسواق CE، تم تصميم الآلة وفقًا لمعيار ISO 12100:2010 (تقييم المخاطر والحد من المخاطر) ومعيار EN 415-10:2014 (المتطلبات العامة لآلات التعبئة والتغليف).
أسئلة وأجوبة هندسية
س: لماذا يتم استخدام ورق VCI وغشاء التمدد في وقت واحد؟ ج: يطلق ورق VCI جزيئات في الطور البخاري تعمل على تخميل الفولاذ ضد الصدأ، بينما يوفر غشاء التمدد حاجزًا ميكانيكيًا للبخار يحبس المواد الكيميائية النشطة في الداخل ويمنع الرطوبة المحيطة.
س: هل تتحرك مكوك التغليف بالكامل عبر التجويف؟ ج: نعم. تقوم الحلقة المدارية بتوجيه موزع اللفائف عبر التجويف الداخلي للمحمل بينما تقوم بكرات القاعدة الداعمة بتدوير المحمل حول مركزه.
س: كم عدد اللفات اللازمة لتحقيق تغطية كاملة بطبقة واحدة؟ ج: بالنسبة لمحمل بقطر خارجي 300 مم مغلف بمادة عرضها 100 مم بنسبة تداخل 50% (تقدم فعال 50 مم لكل لفة)، تتطلب الدورة الاسمية 19 لفة حلقية كاملة.
س: هل يتم تحميل الآلة يدويًا أم أنها مدمجة في خطوط النقل؟ ج: يستخدم النظام القياسي وضع الأجزاء يدويًا على محطة تغذية البكرات؛ ويتم ضبط النقل بواسطة ناقل من خط المنبع لكل مشروع على حدة.
س: هل يمكن لهذه الآلة تغليف مكونات صناعية حلقية أخرى؟ ج: نعم. يمكن تغليف أي قطعة عمل فولاذية حلقية أو دائرية تفي بمتطلبات الخلوص الداخلي للقطر وقدرة الحمولة - مثل الحلقات المطروقة، وقطع العجلات الخام، ولفائف الأسلاك - بعد التحقق من الخلوص.
س: ما هي معايير السلامة والتصميم الخاصة بالآلات التي تحكم هذه الأنظمة؟ ج: بالنسبة للأراضي الأوروبية وأراضي التصدير التي تتطلب الامتثال لمعيار CE، يتم تصميم المعدات وتقييمها وفقًا لمعيار ISO 12100:2010 و EN 415-10:2014.
الخطوة التالية
لمطابقة نموذج التغليف المداري الصحيح مع خط المحمل الخاص بك:
- قم بتقديم رسومات الأجزاء ومعاييرها. (القطر الخارجي، القطر الداخلي، العرض، أوزان الوحدة، تفضيلات وسائط التعبئة والتغليف، والظروف المناخية) إلى info@fhopepack.com.
- احصل على عرض هندسي خلال 48 ساعة يحتوي على بيانات فنية، وحسابات وقت الدورة، ورسومات تخطيطية أساسية.
- حدد موعدًا لمراجعة تكامل المصنع لوضع اللمسات الأخيرة على ارتفاعات السيور الناقلة، والتكوينات الكهربائية، وتخطيطات المساحة.
القراءة ذات الصلة
- خط تغليف وتعبئة المحامل الأوتوماتيكي
- آلة تغليف كاملة لللفائف الصغيرة
- خط لف وتكديس لفائف الأسلاك الفولاذية
- آلة تعبئة لفائف
مصادر
- تصميم الآلة والمواصفات الفنية: قسم الهندسة في شركة FHOPE
- عرض توضيحي للتطبيق المرجعي: رابط العرض التوضيحي على يوتيوب
- حسابات هندسة الغلاف: نموذج التحقق من التصميم القياسي الداخلي
- المعايير الدولية: ISO 12100:2010 (سلامة الآلات - المبادئ العامة للتصميم)؛ إن شنومكس-شنومكس: شنومكس (سلامة آلات التعبئة والتغليف - الجزء 10: آلات التعبئة والتغليف المعيارية)
- بروتوكول إنجاز الأعمال التجارية: اتفاقية مستوى الخدمة لمراجعة هندسية خلال 48 ساعة
آخر مراجعة: 2026-10-29