ملخص: يشرح هذا الدليل الفني بالتفصيل المبادئ الهندسية، والهياكل الميكانيكية، وبروتوكولات الشراء لأنظمة تغليف المحامل. ستقيّم معايير التشغيل الأساسية، وتطبيقات علم المواد، واستراتيجيات التكامل لمواءمة بنية التغليف مع متطلبات التصنيع الدقيق.
[موضع الفيديو - أدخل إطار يوتيوب هنا]
🛠️ الأسئلة الأساسية
تستخدم أنظمة تغليف المحامل آليات تغليف مدارية أو أفقية آلية لتطبيق أغشية واقية مصممة بدقة، مما يضمن بقاء المكونات الصناعية عالية التحمل معزولة تمامًا عن الرطوبة الجوية والتلوث بالجسيمات والتشوه الميكانيكي طوال دورات النقل المعقدة لسلسلة التوريد العالمية ودورات التخزين طويلة الأجل.
ما هي آلة تعبئة المحامل وكيف تعمل؟
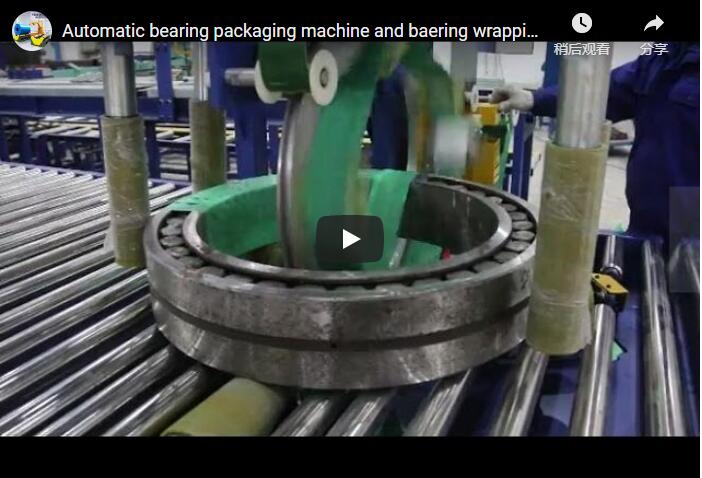
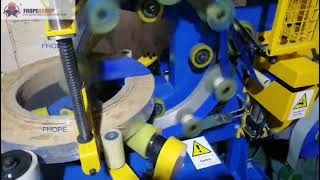
تعمل آلة تغليف المحامل كنظام دقيق لتطبيق المواد، مصمم لتغليف العناصر الدوارة بحواجز واقية دون إحداث إجهاد هيكلي أو تشوه في مسار المحمل. تبدأ عملية التشغيل بمحاذاة دقيقة للثقب، تليها عملية وضع إما ورق مثبط للتآكل المتطاير (VCI) أو غشاء مطاطي عالي الشد. تعمل بكرات التوجيه القابلة للتعديل وأجهزة التحكم في الشد على ضبط ضغط التغليف، مما يمنع التآكل السطحي أو الخدوش الدقيقة مع ضمان تغطية كاملة للقطر الخارجي. تشير متوسطات الصناعة إلى أن إعدادات الشد المثلى تختلف باختلاف كتلة المحمل وصلابة الفولاذ، مما يتطلب التحقق مع مورد المعدات لمطابقة خصائص الحمل المحددة. يساهم هذا التطبيق المُتحكم فيه في التخلص من أخطاء المناولة اليدوية وتوحيد الحماية عبر عمليات الإنتاج المختلفة، مما يؤدي مباشرة إلى انخفاض معدلات الأعطال في الميدان.
لماذا تحتاج المحامل إلى تغليف متخصص بدلاً من الصناديق القياسية؟
تفتقر عبوات الكرتون المموجة القياسية إلى الخصائص الكيميائية والفيزيائية اللازمة للحد من التآكل الكهروكيميائي وأضرار الاهتزازات الدقيقة في مكونات الصلب الدقيقة. تعمل أنظمة التغليف المتخصصة على توليد بيئة دقيقة مضبوطة، حيث تنتقل مركبات مثبطات التآكل بالاهتزازات (VCI) باستمرار عبر أسطح المعادن، مما يعادل الرطوبة الحمضية ويوقف دورات الأكسدة. وبدون هذا الحاجز المصمم هندسيًا، يمكن أن يؤدي التكثف أثناء تقلبات درجات الحرارة إلى بدء التنقر في غضون 72 ساعة، مما يؤثر سلبًا على عمر الإجهاد قبل التركيب. السياق التشغيلي: في بيئات النقل الرطبة أو البحرية، لا تعالج العبوات القياسية مشكلة انتقال البخار، مما يجعل التغليف المتخصص شرطًا أساسيًا للحفاظ على دقة الأبعاد وسلامة تشطيب السطح. غالبًا ما يتجاوز الأثر المالي لمحمل واحد متآكل تكلفة خط التغليف بأكمله، لا سيما في سلاسل توريد السيارات وتوربينات الرياح.
ما هي الأنواع الرئيسية لآلات تغليف المحامل؟
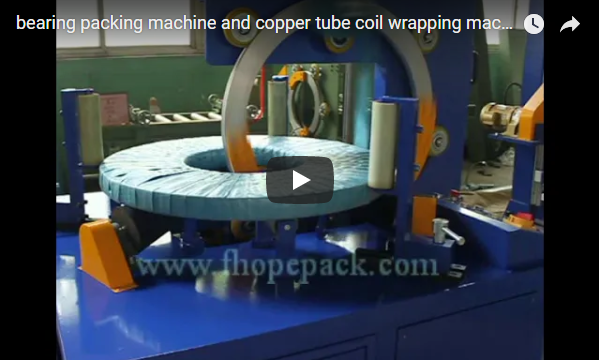
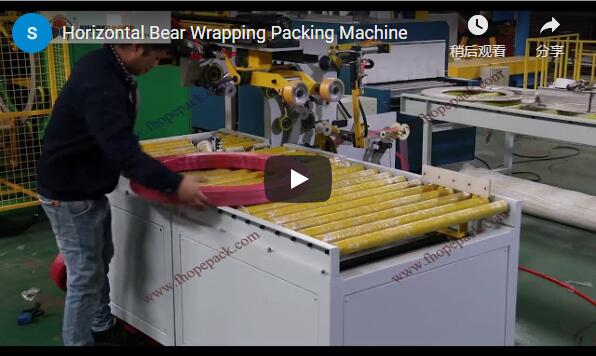
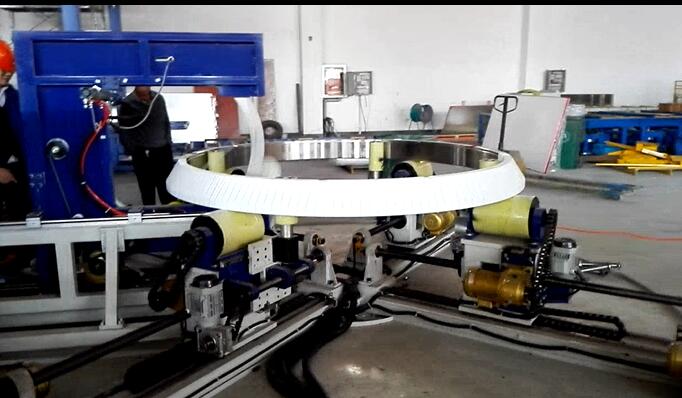
يستخدم السوق الصناعي بشكل أساسي نوعين من الهياكل الميكانيكية المتميزة: آلات تغليف الحلقات المدارية وأنظمة تغليف اللفائف الأفقية. تدور آلات التغليف المدارية حامل الفيلم حول محمل ثابت، مما يُحسّن الإنتاجية للأحجام القياسية في صناعة السيارات والصناعة. في المقابل، تضع آلات تغليف اللفائف الأفقية المحمل على بكرات داعمة أو طاولة دوارة آلية، مما يسمح بتحمل الأحمال الثقيلة والأشكال الهندسية غير المنتظمة. تدمج النماذج الأفقية المتقدمة سيور نقل التغذية وأجهزة استشعار بصرية للكشف الآلي عن المنتج وتحديد موقعه بدقة، مما يقلل بشكل كبير من أوقات الدورة. لا تزال الأنواع شبه الآلية تتطلب تطبيق البطانة الداخلية يدويًا عند استخدام ورق VCI، بينما تعمل الخطوط الآلية بالكامل على مزامنة تغذية المواد مع ملفات تعريف الحركة التي يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC). السياق التشغيلي: يعتمد اختيار الهيكل المناسب على تخطيط أرضية منشأتك، وتوزيع كتلة المحمل، وتكرار التغيير المطلوب.
🏗️ أسئلة متقدمة
يتطلب اختيار نظام تغليف المحامل الصناعية تقييمًا دقيقًا لحدود القطر الخارجي، وأقصى قدرة تحميل، وتوافق المواد، وكفاءة التغيير لضمان التكامل السلس مع عمليات الإنتاج الحالية وتحقيق أهداف الإنتاجية التشغيلية العالمية المستدامة عبر بيئات التصنيع المتنوعة.
ما هي المواصفات الفنية التي يجب عليّ مقارنتها عند اختيار آلة تعبئة المحامل؟
يجب أن تُعطي التقييمات الفنية الأولوية للتوافق البُعدي وقدرات تحمل الأحمال الميكانيكية لمنع التحميل الزائد على المعدات أو تلف المنتج. يستوعب نطاق التشغيل القياسي أقطارًا خارجية تصل إلى 1500 مم وأوزان محامل قصوى تبلغ 2000 كجم، بدءًا من مكونات السيارات الصغيرة وصولًا إلى تجميعات توربينات الرياح الثقيلة. تتطلب بروتوكولات تغيير أحجام المحامل المختلفة عادةً من 10 إلى 15 دقيقة، وهو مقياس يؤثر بشكل مباشر على مرونة خط الإنتاج وفعالية المعدات بشكل عام. تشير متوسطات الصناعة إلى ضرورة التحقق من سرعات التغليف ومعدلات تغذية الفيلم مع المورد الخاص بك، حيث تتقلب هذه المعايير بناءً على سُمك المادة ومتطلبات الشد. يجب أن تتضمن مصفوفة المواصفات الشاملة أيضًا استهلاك الطاقة، واعتمادية الهواء المضغوط، ودقة المستشعر لضمان كشف المنتج بشكل متسق. السياق التشغيلي: يمنع ربط هذه المواصفات بقائمة المواد الخاصة بك عمليات التحديث المكلفة ويضمن أن الآلة تتعامل مع جميع منتجاتك دون الحاجة إلى إعادة تهيئة يدوية.
كيف يؤثر اختيار المواد (ورق VCI مقابل غشاء التمدد) على الأداء والتكلفة؟
يُحدد اختيار المواد استراتيجية الحد من التآكل وجدوى التخزين طويل الأمد للمجموعة المُغلفة. يُطلق ورق VCI مثبطات متطايرة تلتصق بالأسطح المعدنية، مما يوفر حماية كيميائية مثالية للتخزين لفترات طويلة أو الشحن البحري الدولي. في المقابل، يعمل غشاء التمدد عالي الشد كحاجز مادي سلبي، حيث يمنع دخول الغبار والرطوبة المحيطة بشكل فعال، ولكنه لا يوفر مقاومة جوهرية للتآكل الكيميائي. السياق التشغيلي: عادةً ما تستخدم المنشآت ورق VCI للمحامل المُخصصة للتخزين لعدة أشهر أو في المناخات الرطبة، بينما تحتفظ بغشاء التمدد لعمليات النقل قصيرة الأجل داخل المصنع أو بيئات المستودعات الجافة. تشير متوسطات الصناعة إلى أن فروق تكلفة المواد تختلف اختلافًا كبيرًا حسب المنطقة وعقود الموردين، مما يتطلب التحقق المباشر لنمذجة نفقات التغليف لكل وحدة بدقة. يمنع توافق التركيب الكيميائي للمواد مع مدة التخزين المبالغة في تصميم الحماية للمكونات ذات دورة التخزين القصيرة، مع ضمان سلامة الشحنات لمسافات طويلة.
ما هي التكاليف الخفية وعوامل العائد على الاستثمار لخط تعبئة المحامل؟
لا تقتصر النفقات الرأسمالية على هيكل الآلة الأساسي فحسب، بل تشمل أيضًا تكامل المرافق، وتدريب المشغلين، وإدارة سلسلة توريد المواد الاستهلاكية. تتضمن متطلبات الصيانة عادةً استبدالًا دوريًا لبكرات الشد، وشفرات القطع، وأحزمة القيادة، مع العلم أن فترات الاستبدال تعتمد بشكل كبير على دورات التشغيل والظروف البيئية. ينبع العائد على الاستثمار بشكل أساسي من انخفاض مطالبات الضمان، وتقليل تلف المنتج أثناء النقل، وتوحيد توزيع العمالة بين محطات التعبئة والتغليف. تشير متوسطات الصناعة إلى أن فترات استرداد رأس المال تتفاوت بناءً على معدلات التلف الحالية وتكاليف العمالة الإقليمية، مما يجعل النمذجة المالية المباشرة ضرورية قبل الشراء. بالإضافة إلى ذلك، يتيح دمج وحدة تحكم منطقية قابلة للبرمجة (PLC) وواجهة بين الإنسان والآلة (HMI) المراقبة في الوقت الفعلي، بينما يوفر اتصال نظام تنفيذ التصنيع (MES) إمكانية التتبع لعمليات تدقيق ضمان الجودة. السياق التشغيلي: يوفر تتبع معدلات التلف قبل وبعد التركيب على مدى 90 يومًا بيانات ملموسة للتحقق من صحة الوفورات المتوقعة مع قسم المالية.
📈 قائمة التحقق من الاختيار
يجب أن يقوم إطار عمل الشراء المنهجي بمواءمة قدرات الآلات الصناعية بدقة مع أحجام الإنتاج الفعلية ومتطلبات مناولة المواد وخطط التوسع المستقبلية لمنع الاختناقات التشغيلية وضمان كفاءة رأس المال المستدامة على المدى الطويل في ظل متطلبات التصنيع المتطورة وظروف السوق العالمية المتغيرة.
الخطوة 1: حدد حجم المحمل ونطاق الوزن
يُحدد التوصيف الدقيق للأبعاد الشروط الأساسية لاختيار المعدات. يجب على المهندسين توثيق الحد الأدنى والحد الأقصى للأقطار الخارجية، والثقوب الداخلية، والعرض المحوري لجميع منتجاتهم. يجب أن يستوعب النظام المُختار أكبر محامل توربينات الرياح الثقيلة بكفاءة، مع الحفاظ على الدقة في مكونات السيارات الأصغر حجمًا. إذا تجاوزت عمليات الإنتاج بانتظام 1500 مم للأقطار الخارجية أو تجاوزت حدود الوزن 2000 كجم، يصبح من الضروري استخدام أغلفة لفائف أفقية مصممة خصيصًا أو منصات مدارية مُدعمة. السياق التشغيلي: يُساعد الحفاظ على هامش أمان للأبعاد بنسبة 10% فوق أكبر مواصفاتك الحالية على تجنب القيود المبكرة على الطاقة الإنتاجية مع تطور خطوط الإنتاج. يُساهم توثيق هذه المعايير مُبكرًا في تجنب عدم توافق الموردين ويضمن دقة مقارنات عروض الأسعار.
الخطوة الثانية: تحديد مستوى الأتمتة
ترتبط بنية الأتمتة ارتباطًا مباشرًا بمتطلبات الإنتاجية واستراتيجيات توزيع العمالة. تظل التكوينات شبه الآلية خيارًا مناسبًا للكميات الصغيرة أو الطلبات المُخصصة، حيث تعتمد على وضع المحامل يدويًا وبدء تشغيل الدورة بواسطة المشغل. أما في بيئات الإنتاج الكبيرة، فإن دمج ناقل تغذية مزود بمستشعرات بصرية يُتيح الكشف المستمر عن المنتج وتحديد موقعه آليًا، مما يُقلل التدخل اليدوي بشكل كبير. تستخدم الإعدادات المتقدمة وحدة تحكم منطقية قابلة للبرمجة (PLC) لإدارة تسلسلات الحركة، بينما توفر واجهة التفاعل بين الإنسان والآلة (HMI) ضبطًا بديهيًا للمعلمات وتشخيصًا للأعطال. تشير متوسطات الصناعة إلى أن الأتمتة الكاملة تُحقق أفضل النتائج عندما يتجاوز الإنتاج اليومي 500 وحدة، مع ضرورة التحقق من العتبات الدقيقة مع فريق هندسة الإنتاج. السياق التشغيلي: يُظهر رسم هيكل الورديات الحالي مقابل أوقات دورة الآلة ما إذا كان التحميل اليدوي يُشكل اختناقًا أم أن النقل الآلي يُبرر الاستثمار الرأسمالي.
الخطوة 3: اختر مادة التغليف المناسبة لمدة التخزين
يجب أن يتوافق توزيع المواد مع معدلات دوران المخزون ومخاطر التعرض البيئي. عادةً ما تتطلب عمليات النقل الداخلي قصيرة الأجل حاجزًا ماديًا فقط، مما يجعل أغشية التغليف المطاطية عالية الشد الحل الأمثل من حيث التكلفة لبيئات المستودعات الجافة. في المقابل، تتطلب المحامل المخصصة للتخزين لفترات طويلة أو أسواق التصدير استخدام ورق مثبط للتآكل (VCI) لكبح الأكسدة بشكل فعال أثناء تقلبات درجات الحرارة والرطوبة. تستخدم بعض المنشآت نهجًا هجينًا، حيث يتم تطبيق بطانة داخلية من مادة VCI متبوعة بطبقة خارجية من غشاء التغليف المطاطي للجمع بين التثبيط الكيميائي ومقاومة الصدمات الميكانيكية. السياق التشغيلي: تحقق من عرض لفائف المواد ومواصفات اللب مع موردك لضمان التوافق مع آليات تغذية الأغشية ومجموعات الشد الحالية. يساهم توحيد استخدام مادة أساسية واحدة في تقليل تعقيد المخزون وتبسيط تدريب المشغلين على مدار نوبات العمل المختلفة.
الخطوة الرابعة: التحقق من السلامة والامتثال
يجب التحقق من الامتثال للوائح وبروتوكولات سلامة الآلات وفقًا للمعايير الصناعية الإقليمية ومتطلبات تدقيق العملاء. مع أن شهادات ISO أو CE أو ASTM تختلف باختلاف الشركة المصنعة والسوق المستهدف، ينبغي للموردين الموثوقين تقديم وثائق شاملة حول السلامة الكهربائية، ووظائف إيقاف الطوارئ، وأنظمة التعشيق الواقية. غالبًا ما يشترط عملاء قطاعي السيارات والطيران تقديم وثائق دقيقة حول اتساق شد الغلاف واختبار مقاومة التآكل. السياق التشغيلي: اطلب عينة غلاف فعلية لأكبر تكوين للمحامل لديك قبل الشراء، مما يسمح لفرق ضمان الجودة بالتحقق من سلامة الحاجز والامتثال للأبعاد قبل إبرام اتفاقية الشراء. يضمن إجراء تدقيق سلامة الموقع توافق مساحة الآلة، والحماية، وتوصيلات المرافق مع لوائح الصحة المهنية في منشأتك.
الخطوة الخامسة: التخطيط للتوسع المستقبلي
تتطلب الكفاءة الرأسمالية على المدى الطويل اختيار معدات ذات إمكانيات توسيع معيارية بدلاً من التكوينات ذات الحدود الثابتة. يجب أن يتميز تصميم الآلة المتوافق مع التطورات المستقبلية بمنصات تحكم منطقية قابلة للبرمجة (PLC) قياسية ومنافذ إدخال/إخراج احتياطية، مما يسهل التكامل السلس مع محطات وضع الملصقات، وآلات رصّ المنصات الآلية، أو أنظمة فحص الرؤية. السياق التشغيلي: يمنع تصميم خلية التعبئة والتغليف بمساحة أرضية إضافية ووصلات مرافق (هواء مضغوط، قنوات كهربائية) إعادة تهيئة المنشأة المكلفة عند مضاعفة أحجام الإنتاج. تشير متوسطات الصناعة إلى أن الترقيات المعيارية عادةً ما تكلف أقل بكثير من استبدال الخطوط بالكامل، على الرغم من أنه يجب التحقق من تكاليف التحديث الدقيقة مع مورد المعدات. يحمي إنشاء بنية تحتية قابلة للتطوير استثمارك الأولي ويستوعب ذروات الطلب الموسمية دون تعطيل العمليات الأساسية.
للحصول على المواصفات الفنية التفصيلية وخيارات التكوين، تفضل بزيارة صفحة آلة تغليف المحامل أو راجع وثائق آلة تغليف المحامل FPB-400 .