ملخص: تعمل تقنية تغليف المنصات بالبلاستيك المطاطي على تأمين الشحنات تلقائيًا من خلال تطبيق شدٍّ مُعاير للفيلم حول البضائع الموضوعة على المنصات، مما يمنع تلفها أثناء النقل. يقوم المشغلون بضبط نسب الشد المسبق (200-300%) والتداخل الحلزوني (40-60%) بناءً على وزن المنتج وتكوين الرصة. تُقلل هذه العملية من تكاليف العمالة، وهدر المواد، ومطالبات الشحن، مع تحسين الاتساق.
يؤدي تفويت موعد الشحن بسبب تلف الغلاف إلى تفاقم التكاليف نتيجةً لتسريع الشحن وفرض غرامات على العملاء. ومع اقتراب موسم الذروة، تواجه المنشآت التي تؤخر التشغيل الآلي خطر تآكل هوامش الربح واختناقات في الإنتاجية. يمكن لأنظمة التغليف المطاطي الآلية الحديثة - سواءً كانت دوارة أو ذات ذراع دوارة أو ناقلة - أن تقلل استهلاك الغلاف بنسبة 25-35% وتخفض أوقات الدورة إلى النصف. يتطلب اختيار التكوين الأمثل مواءمة بنية الآلة مع ديناميكيات الأحمال والإنتاجية اليومية ومساحة المنشأة.
🛠️ نظرة عامة قياسية
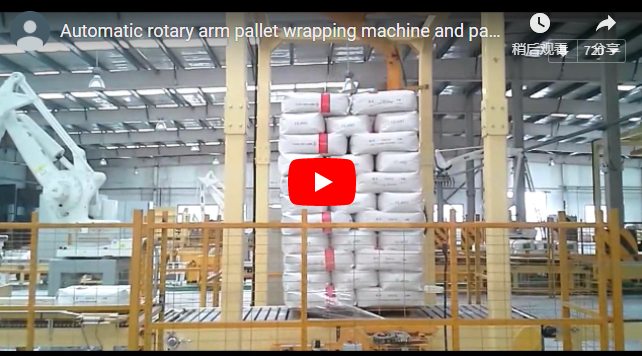
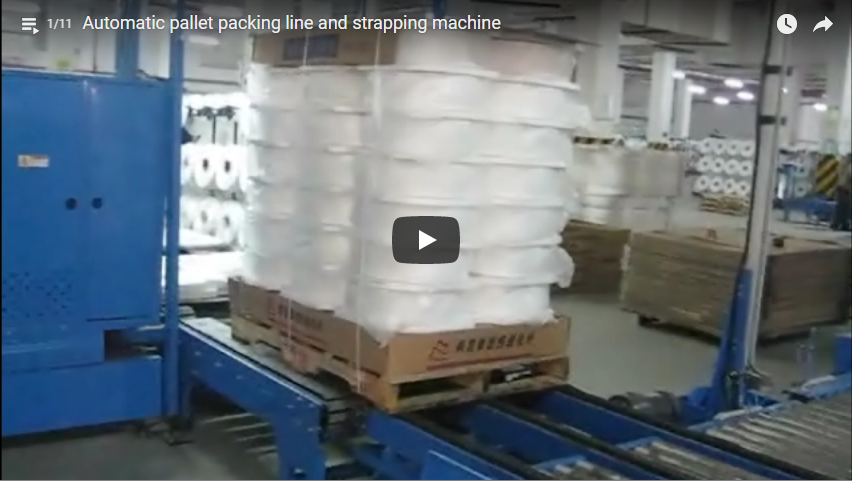
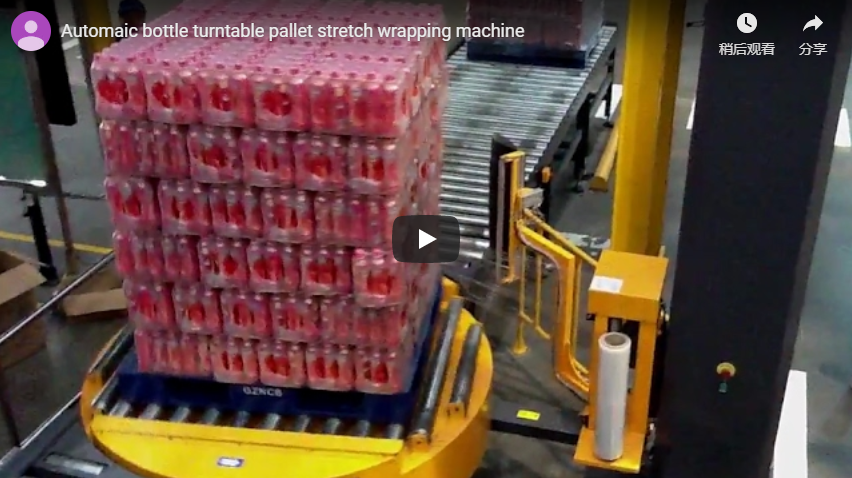
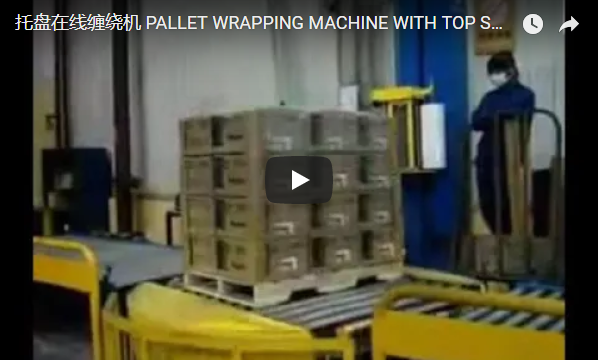
تُؤمّن أنظمة التغليف المطاطي الآلية الأحمال الموضوعة على منصات نقالة من خلال تطبيق أغشية حلزونية مُعايرة، باستخدام بكرات شد مسبق ووحدات تحكم قابلة للبرمجة في الشد لتحسين قوة التثبيت. يختار المشغلون تصميمات الطاولات الدوارة أو الأذرع الدوارة أو الحلقات الدوارة بناءً على ثبات الحمل، ومساحة الأرضية، ومتطلبات الإنتاجية. يتم إطالة غشاء البولي إيثيلين الخطي منخفض الكثافة (LLDPE) المصبوب بواسطة بكرات شد مسبق ميكانيكية قبل التلامس، ويصل عادةً إلى استطالة تتراوح بين 200 و300%. يحافظ الغلاف الحلزوني الناتج على تداخل ثابت (40-60%) من القاعدة إلى الأعلى. تدور نماذج الطاولات الدوارة المنصة أثناء صعود العربة، وهي مثالية للأحمال الثابتة ذات الوزن العالي. تُبقي أنظمة الأذرع الدوارة المنصة ثابتة بينما يدور رأس الغشاء، مما يحافظ على مساحة الأرضية ويستوعب الأشكال غير الثابتة أو الطويلة. توفر آلات التغليف الحلقية الدوارة تطبيقًا رأسيًا مستمرًا للغشاء للأشكال غير المنتظمة، بينما تندمج الوحدات الناقلة مباشرةً في خطوط الإنتاج عالية السرعة.
| معامل | نطاق نموذجي | ملاحظة تقنية |
|---|---|---|
| نسبة التمدد المسبق | 200–300 ٪ | يتطلب استخدام مادة LLDPE المصبوبة؛ تحقق من توافق البكرات. |
| تداخل الفيلم | 40–60 ٪ | قم بتعديل كل عملية تدقيق لثبات الحمولة وملف تعريف النقل. |
| دورة الزمن | 60-120 ثانية | موازين مزودة بإعدادات ارتفاع الحمولة وسرعة دوران القرص الدوار. |
🏗️ التغييرات الرئيسية
يُساهم الانتقال من التغليف اليدوي إلى الأنظمة الآلية في التخلص من تباين الشد الناتج عن مهارة المشغل، مما يُتيح برمجة أنماط التغليف واستخدام برامج مُدمجة تُحسّن استخدام الفيلم. يتحكم نظام التحكم التلقائي في قوة الشد بناءً على مقاومة الرصة في الوقت الفعلي، مما يضمن احتواءً مُحكمًا دون تمزق الفيلم. تُنتج الطرق اليدوية أنماطًا حلزونية غير متناسقة وتمزقات متكررة في الفيلم، بينما تُوفر الأنظمة الآلية منحنيات شد قابلة للتكرار. تتضمن الأنظمة الحديثة أجهزة تطبيق ألواح الزوايا، وسيور نقل التغذية، وموزعات الأوراق العلوية لتوحيد عملية تحضير الحمولة. تُمكّن أدوات التحكم البرمجية المشغلين من تخزين أنماط تغليف متعددة، والتبديل الفوري بين التكوينات الخفيفة والثقيلة والهشة. تُقلل هذه البرمجة من الاعتماد على العمالة، مما يسمح لفني واحد بالإشراف على محطات تغليف متعددة مع الحفاظ على معدلات إنتاجية تتراوح بين 60 و100 منصة نقالة في الساعة في الأنظمة الآلية بالكامل.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تأثير الأعمال
يُحسّن التغليف الآلي بالبلاستيك المطاطي ثلاثة مؤشرات تشغيلية أساسية بشكل مباشر: توزيع العمالة، واستهلاك البلاستيك، وتكرار تلف الشحنات أثناء النقل. عادةً ما تحقق المنشآت عائدًا على الاستثمار خلال 12-18 شهرًا من خلال تقليل هدر المواد، وخفض تكاليف المناولة، وتقليل مطالبات الشحن، مع اختلاف مؤشرات الأداء حسب نوع الحمولة ونوع البلاستيك. تُقلل تقنية التغليف المسبق بالبلاستيك من استهلاك البلاستيك بنسبة 25-35% لكل منصة نقالة، مما يُترجم إلى وفورات سنوية كبيرة. تنخفض تكاليف العمالة حيث يُدير مُشغل واحد عدة محطات آلية، مما يُلغي الحاجة إلى وظائف تغليف مُخصصة. تمنع قوة التثبيت الثابتة تحرك الحمولة أثناء النقل، مما يُقلل مطالبات التلف بنسبة 40-60% في مراكز التوزيع ذات الأحجام الكبيرة. بالنسبة لمنشأة تُعالج 300 منصة نقالة يوميًا، يُؤدي خفض استهلاك البلاستيك بنسبة 25% عادةً إلى توفير ما بين 15,000 و25,000 دولار أمريكي سنويًا من المواد، بينما يُغطي إعادة توزيع العمالة غالبًا تكاليف تمويل المعدات خلال الربع المالي الأول.
🛡️ إجراءات الامتثال
يخضع الامتثال لمعايير استقرار الحمولة لمتطلبات عقود العملاء وليس للقرارات الحكومية، وعادةً ما يُستند إلى معايير محاكاة النقل ISTA 3A أو ASTM D4169. يجب على المشغلين معايرة شدّ الغشاء، ونسب التمديد المسبق، ومعايير التداخل لتتوافق مع تكوينات الرصّ المحددة وظروف النقل. تضمن بروتوكولات المعايرة المنتظمة قوة احتواء ثابتة عبر أوزان المنتجات المختلفة. ينبغي على المنشآت إجراء عمليات تدقيق ربع سنوية لاستقرار الرصّ، مع إخضاع منصات نقالة نموذجية لاختبارات اهتزاز وميل مضبوطة للتحقق من سلامة الغشاء. يجب أن يتوافق اختيار سُمك الغشاء (عادةً 15-25 ميكرون) مع قدرة الماكينة على التمديد المسبق لمنع التحميل الزائد على البكرات. يُلبي الاحتفاظ بسجلات معايرة مفصلة وسجلات تدريب المشغلين متطلبات عمليات التدقيق اللوجستي الخارجية وشهادات الجودة.
🔗 انظر أيضًا : [المعدات ذات الصلة]( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ الجدول الزمني والمواعيد النهائية
تستغرق دورات الشراء والتركيب عادةً من 8 إلى 12 أسبوعًا، مدفوعةً بالمواعيد النهائية التشغيلية مثل الاستعداد لموسم الذروة، أو توسيع المستودعات، أو ارتفاع معدلات مطالبات الأضرار، وليس بالامتثال للوائح. يحدد التحقق الفني، ومدة التصنيع، وبروتوكولات التشغيل الجدول الزمني بدقة، مما يتطلب تحليلًا دقيقًا للأحمال ورسم خرائط لمساحة الأرضية قبل بدء الإنفاق الرأسمالي. تشمل مراحل الشراء القياسية تحديد المتطلبات، والتقييم الفني، ومدة التصنيع، والتشغيل. يركز الأسبوعان الأول والثاني على تحليل الأحمال ورسم خرائط الإنتاجية. يتضمن الأسبوعان الثالث والرابع التحقق الفني من المورد ومطابقة التكوين. تغطي الأسابيع من الخامس إلى الثامن التصنيع والشحن، حيث تتطلب النماذج القياسية من 4 إلى 6 أسابيع. يتناول الأسبوعان التاسع والعاشر تجهيز الموقع، والتركيب، وتدريب المشغلين. يبدأ الأسبوع الحادي عشر وما بعده زيادة الإنتاج والتحقق من الأداء. عادةً ما يؤدي تأخير الأتمتة حتى يتسبب التغليف اليدوي في تأخير الشحن إلى تكاليف تراكمية أعلى من الإنفاق الرأسمالي الأولي.
🛠️ قائمة التحقق من قرار الشراء
يتطلب اختيار بنية التغليف المثلى تقييم عتبات الإنتاجية اليومية، وديناميكيات الأحمال، وقيود خلوص الأرضية، وتوافق الفيلم، واتفاقيات مستوى الخدمة للدعم بعد التثبيت لضمان التكامل السلس في عمليات مناولة المواد الحالية، وزيادة كفاءة رأس المال إلى أقصى حد، ومنع الاختناقات التشغيلية أثناء دورات الإنتاج القصوى.
-
معدل الإنتاج: 300/يوم → خط إنتاج مؤتمت بالكامل مع موزعات أوراق التغذية/العلوية.
-
خصائص الأحمال: الأشكال غير المستقرة أو الطويلة ← ذراع دوار. الأحمال الثقيلة والكثيفة ← قرص دوار بمحرك عالي العزم. الأشكال غير المنتظمة ← غلاف حلقي دوار.
-
الفيلم والتمديد المسبق: يلزم استخدام البولي إيثيلين الخطي منخفض الكثافة المصبوب للتمديد المسبق بنسبة 250% فأكثر. تحقق من قطر الأسطوانة ونطاق التحكم في الشد.
-
تخطيط الأرضية: تتطلب المنصة الدوارة مساحة خالية بزاوية 360 درجة. يحتاج الذراع الدوار إلى مساحة رأسية وجانبية. تتطلب الوحدات الناقلة دمجها في خط الإنتاج.
-
الميزانية: قرص دوار شبه أوتوماتيكي: 8,000 - 15,000 دولار. ذراع دوار: 18,000 - 35,000 دولار. خط إنتاج أوتوماتيكي بالكامل: 45,000 دولار فأكثر.
-
الدعم: ضمان لمدة 12 شهرًا كحد أدنى، وتوافر الخدمة على المستوى الإقليمي، وإمكانية الوصول إلى تحديثات البرامج.
🏗️ الأسئلة الشائعة
ما هي نسبة التمدد المسبق ولماذا تؤثر على تكاليف التشغيل؟
نسبة التمدد المسبق تحدد نسبة الاستطالة المطبقة على غشاء البولي إيثيلين الخطي منخفض الكثافة المصبوب قبل ملامسته للحمل. نسبة 250% تمدد مترًا واحدًا من الغشاء إلى 2.5 متر، مما يقلل استهلاك المواد بشكل مباشر. تتطلب النسب الأعلى بكرات تمدد مسبق قوية وأنواعًا متوافقة من الأغشية لمنع التمزق. النطاق الصناعي النموذجي: 200-300%.
كيف يمكنني الاختيار بين تصميمات لف القرص الدوار وتصميمات لف الذراع الدوارة؟
تقوم أنظمة القرص الدوار بتدوير المنصة بينما ترتفع عربة الفيلم، مما يُحسّن من احتواء الأحمال الثقيلة والثابتة. أما أنظمة الذراع الدوارة فتُبقي المنصة ثابتة بينما يدور رأس الفيلم، مما يُحافظ على مساحة الأرضية ويُتيح التعامل مع الأشكال غير الثابتة أو الطويلة أو الخفيفة. وتُوفر آلات التغليف الحلقية الدوارة تطبيقًا رأسيًا مستمرًا للأشكال غير المنتظمة.
هل تستطيع الأنظمة الآلية استيعاب المنصات كبيرة الحجم أو ذات الأشكال غير المنتظمة؟
نعم. تتميز التصاميم الحديثة بارتفاعات قابلة للتعديل لعربة الفيلم، وأنماط تغليف قابلة للبرمجة، وأدوات متخصصة. تتفوق آلات التغليف الحلقية الدوارة مع اللفائف والملفات الطويلة، بينما تتكامل الأنظمة الناقلة مع تكوينات تغذية/إخراج مخصصة. تحقق من أبعاد الحمولة القصوى ومتطلبات الخلوص مع المواصفات الفنية.
ملاحظة: تختلف مقاييس الأداء وأوقات الدورات وتوفير الأفلام اختلافًا كبيرًا بناءً على نوع الحمولة وتكوين الرصة ونوع الفيلم والظروف المحيطة. تعكس جميع البيانات النطاقات الصناعية النموذجية ومواصفات بيانات الشركة المصنعة. وتتناول إجراءات الامتثال متطلبات عقود العملاء ومعايير الخدمات اللوجستية (مثل ISTA وASTM D4169) بدلاً من التوجيهات الحكومية.