ملخص: تعمل آلات التغليف الأوتوماتيكية بالشريط اللاصق على تأمين وحدات الإمداد اللوجستي بدقة عالية وسرعة فائقة في التجميع. تُقلل أنظمة التغليف هذه من هدر المواد، وتُخفض تكاليف العمالة، وتحمي المنتجات من التلف أثناء النقل. يحصل المشغلون على جودة إغلاق متسقة مع إمكانية دمجها بسلاسة في خطوط التغليف الآلية للإلكترونيات والأغذية وعمليات التصنيع.
تنويه: تختلف المعايير الفنية، ومعدلات السرعة، ونطاقات الشد، وتفاوتات التكامل باختلاف الشركة المصنعة والطراز. يُرجى دائمًا التحقق من المواصفات مقابل البيانات الرسمية قبل الشراء أو تخطيط دمج الخط.
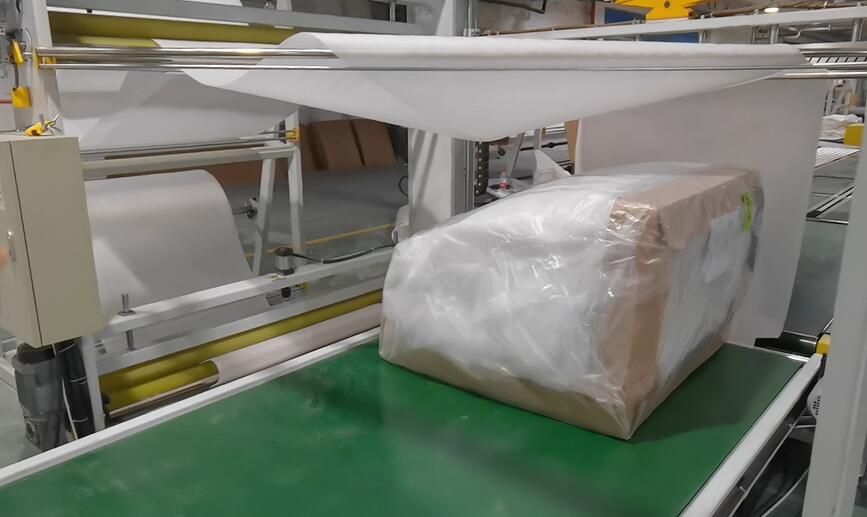
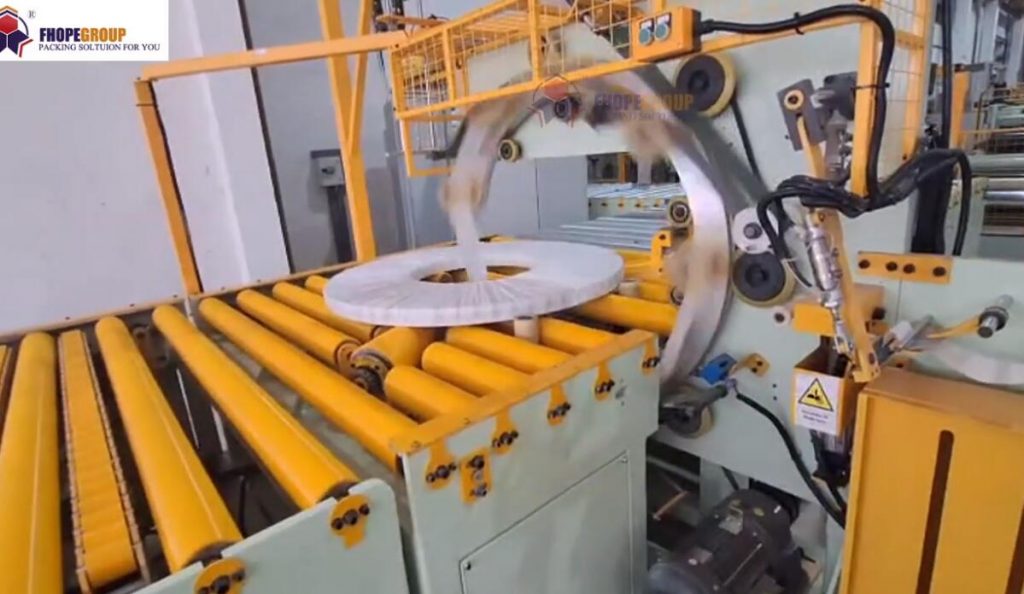
تقوم آلات تغليف المنتجات بالشريط اللاصق الأوتوماتيكية بتأمين المنتجات من خلال تطبيق غشاء دقيق يتم التحكم في شده لإنشاء حزم مستقرة تتحمل عمليات النقل اللوجستي مع تقليل تكاليف العمالة وهدر المواد.
[مقطع فيديو توضيحي]
🛠️ المشكلة الأولى: التجميع اليدوي يُؤدي إلى عدم اتساق الأمان وارتفاع تكاليف العمالة
يؤدي التجميع اليدوي إلى عدم موثوقية أمان الحمولة بسبب عدم اتساق قوة المشغل، مما يؤدي إلى تحرك المنتجات أثناء النقل وارتفاع تكاليف العمالة؛ ويحل التحول إلى آلة لف الشريط الأوتوماتيكية هذه المشكلة من خلال توفير جودة إغلاق متسقة والقضاء على الأخطاء المتعلقة بالإرهاق في عمليات الإنتاج ذات الحجم الكبير.
سبب
يُطبّق العاملون اليدويون قوة غير متناسقة عند تغليف الطرود. يؤدي الإرهاق إلى ارتخاء الأختام في المنتجات اللاحقة، بينما قد يؤدي الإفراط في الشد إلى سحق الحواف الهشة. هذا التباين يُنشئ نقاط ضعف في سلامة التغليف.
التأثير
تنزلق الحزم غير المغلفة أثناء نقلها على السيور الناقلة أو رصّها على المنصات. وتؤدي البضائع التالفة إلى زيادة معدلات الإرجاع وإلغاء الضمانات. كما ترتفع تكاليف العمالة لأن المشغلين يقضون وقتًا طويلًا في تعديل الشريط اللاصق أو إعادة تغليف الوحدات التالفة. وينخفض الإنتاج لأن الدورات اليدوية لا تستطيع مواكبة سرعات الآلات.
الإجراء الموصى به: تنفيذ عملية لف الشريط الآلي
اتبع هذه الخطوات للانتقال من التجميع اليدوي إلى التجميع الآلي:
-
تدقيق مقاييس العملية الحالية:
- قم بقياس متوسط وقت الدورة لكل حزمة يدويًا.
- احسب النسبة المئوية للطرود المرفوضة بسبب ضعف إجراءات الأمان.
- مجموع ساعات العمل المخصصة للتغليف لكل وردية.
-
اختر تكوين آلة التعبئة والتغليف:
- تأكد من أن آلة تغليف الشريط الأوتوماتيكية تدعم أبعاد عبوتك.
- تأكد من أن النموذج يتضمن واجهة تحكم قابلة للبرمجة لتبسيط إدارة الدورة وتتبع سير العمل.
-
تنفيذ أعمال التركيب والتدريب:
- قم بتركيب الوحدة على خط التعبئة والتغليف باستخدام أرضية ثابتة.
- تدريب الموظفين على لوحات التشغيل البديهية وبروتوكولات التوقف الطارئ لضمان اعتمادها بشكل آمن وفعال.
نصيحة: قارن معدل العيوب الحالي لديك بالمعايير الآلية قبل إتمام عملية الشراء لتحديد عائد الاستثمار بدقة.
مقارنة الأداء: لف الشريط يدويًا مقابل لف الشريط تلقائيًا
| متري | عملية يدوية | آلة تغليف الشريط الأوتوماتيكية | الفائدة التشغيلية |
|---|---|---|---|
| وقت الدورة | 60-90 ثانية لكل حزمة | يختلف حسب الطراز؛ ويتوافق عادةً مع متطلبات خطوط السرعة العالية | يزيل اختناقات العمل ويزيد الإنتاج. |
| اتساق التوتر | تباين كبير بسبب القوة اليدوية | التفاوت المحدد من قبل الشركة المصنعة لقوة إحكام موحدة | يمنع تلف المنتج وانفصال الأختام. |
| نفايات المواد | نسبة عالية (أخطاء التداخل اليدوي) | يقلل عادةً من النفايات بنسبة 10-20% من خلال التطبيق الدقيق | يقلل من تكلفة العبوة الواحدة واستهلاك اللفائف. |
| الاعتماد على العمالة | يتطلب مشغلًا مخصصًا لكل محطة | يقلل بشكل كبير من الاعتماد المباشر على العمالة | يُتيح ذلك للموظفين القيام بمهام فحص الجودة. |
معايير النجاح/الفشل
-
اجتياز الاختبار: حققت الآلة معدل الدورة المستهدف دون حدوث أعطال؛ حافظ شريط الإغلاق على ثباته في ظل اختبار السحب القياسي؛ لم يلاحظ أي تشوه في المنتج بعد التغليف.
-
فشل: تجاوز وقت الدورة عتبة الإنتاج الخاصة بك؛ انزلاق الشريط أثناء محاكاة النقل؛ تدخل المشغل مطلوب لأكثر من نسبة صغيرة من الدورات.
🏗️ المشكلة الثانية: يؤدي الشد غير المنضبط إلى تلف المنتجات وإهدار مواد التعبئة والتغليف
يؤدي شد الشريط غير المتحكم فيه إلى تدمير سلامة التغليف إما عن طريق سحق العناصر الهشة أو الفشل في تأمين الأحمال الثقيلة ضد الانزلاق؛ تعمل آلات التغليف المتقدمة على حل هذه المشكلة من خلال التحكم الآلي في الشد الذي يكيف القوة ديناميكيًا للحفاظ على قوة إغلاق متسقة عبر أوزان المنتجات المختلفة.
سبب
لا يمكن للزنبركات الميكانيكية الثابتة أو التعديلات اليدوية التكيف مع كثافات المنتجات المختلفة. يؤدي تطبيق شد عالٍ على الصناديق اللينة إلى حدوث انبعاجات، بينما يسمح الشد المنخفض على الكراتين الثقيلة بتمدد الشريط وانقطاعه أثناء الاهتزاز. وبدون التغذية الراجعة الديناميكية، يهدر النظام الشريط بتطبيق تداخل أو قوة مفرطة.
التأثير
تتطلب المنتجات التالفة إعادة تغليفها أو التخلص منها، مما يزيد من تكاليف المواد. كما أن الإفراط في استخدام الشريط اللاصق يرفع من نفقات المواد الاستهلاكية. ويؤدي عدم اتساق إجراءات الحماية إلى شكاوى العملاء بشأن البضائع التالفة التي يتم استلامها في قنوات التوزيع.
الإجراء الموصى به: تحسين إعدادات التحكم في الشد
قم بتنفيذ سلسلة التعليمات هذه لضبط التحكم في الشد بشكل صحيح:
-
تحديد درجة هشاشة المنتج:
- صنّف الطرود إلى طرود هشة، أو عادية، أو ثقيلة بناءً على الوزن وقوة المادة.
-
ضبط معلمات الشد التلقائية:
- ادخل إلى واجهة التحكم الخاصة بالجهاز وحدد وضع الشد الديناميكي.
- أدخل عرض الشريط المطلوب؛ يقوم النظام بضبط عزم الدوران الأساسي تلقائيًا ليتناسب مع عروض الصناعة القياسية.
-
إجراء اختبار تسلسل الالتفاف:
- قم بتحميل حزمة عينة تمثيلية في رأس جهاز التطبيق.
- قم بتشغيل ثلاث دورات متتالية بأقصى سرعة للخط.
-
التحقق من سلامة الختم:
- افحص عملية وضع الشريط للتأكد من سهولة تركيبه دون تجاعيد أو تمدد مفرط.
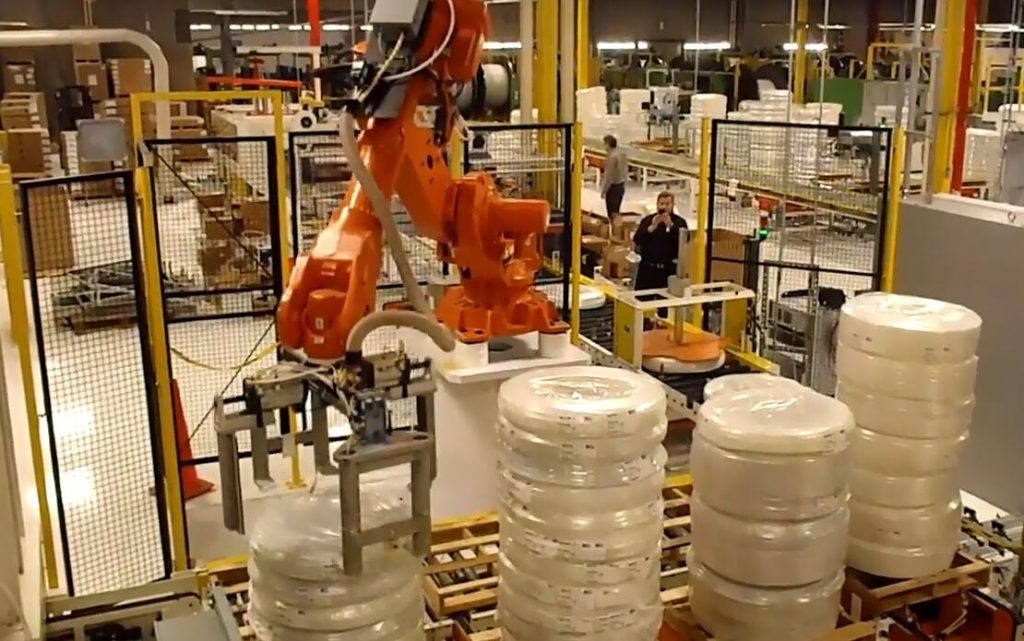
تحذير: بالنسبة للأجسام غير المستطيلة كالمقاطع واللفائف والأنابيب، قد تتطلب آلات التغليف القياسية معالجة خاصة. أما العناصر الحلقية الشكل، فغالباً ما تتطلب آلات تغليف مدارية مخصصة للحفاظ على الشد على الأسطح المنحنية. إذا كانت عملياتكم تشمل وحدات لوجستية أسطوانية كأنابيب البولي إيثيلين عالي الكثافة (HDPE)، فننصحكم بتقييم آلة تغليف أنابيب البولي إيثيلين عالي الكثافة أو خط تغليف الأنابيب البلاستيكية المتكامل لضمان حماية متسقة دون تشوه.
مواصفات المعلمة
-
نطاق التحكم في الشد: يتم ضبطه ديناميكيًا بناءً على حمل المنتج؛ تحقق من حدود القوة الدقيقة في بيانات الشركة المصنعة.
-
توافق عرض الشريط: رأس التطبيق العالمي يقبل أشرطة BOPP القياسية، وأشرطة ورق الكرافت، وأشرطة الخيوط المقواة ضمن نطاق العرض المطلوب.
-
زمن الاستجابة: يتكيف بسرعة مع إشارات اكتشاف الحزم للحفاظ على توقيت التطبيق المتسق دون انقطاع الخط.
معايير النجاح/الفشل
-
اجتياز الاختبار: يبقى شد الشريط ثابتًا على كامل عرضه؛ لا يظهر سطح المنتج أي انبعاج مرئي؛ لا يتمدد الشريط إلى ما بعد حد مرونته أثناء الاختبار القياسي.
-
فشل: يتذبذب التوتر بشكل ملحوظ أثناء التشغيل؛ سحق مرئي على زوايا العبوة؛ يتطلب وضع الشريط تنعيمًا يدويًا بعد الخروج.
📈 المشكلة الثالثة: خطوط التعبئة والتغليف غير المتصلة تسبب اختناقات وانخفاضًا في الإنتاجية
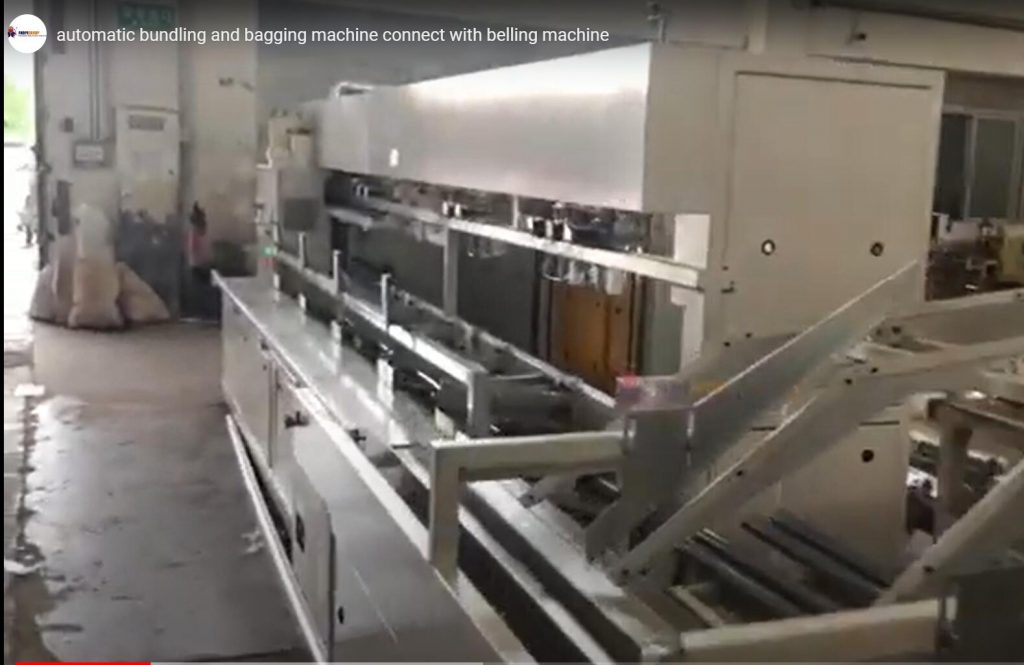
تتسبب عمليات التعبئة والتغليف المنفصلة في حدوث اختناقات حرجة لأن الفهرسة اليدوية لا يمكنها مواكبة خطوط الإنتاج عالية السرعة، مما يؤدي إلى تراكمات وانخفاض الإنتاجية؛ ويضمن دمج آلة التغليف مع أنظمة النقل الآلية تدفقًا متزامنًا يتناسب مع سرعات الإنتاج في المراحل السابقة دون تدخل المشغل.
سبب
تعمل آلات التغليف المستقلة بشكل منفصل عن خط الإنتاج الرئيسي. فعندما تزيد سرعة الآلات الموجودة في خط الإنتاج الرئيسي أو تبطئها، تتوقف هذه الآلات المستقلة إما بانتظار الطرود أو تتعطل عند زيادة الضغط عليها. ويؤدي انقطاع إشارات الاتصال بين السيور الناقلة إلى فجوات في تدفق المواد وتوقف وتيرة الإنتاج.
التأثير
يزداد وقت توقف الإنتاج نتيجة قيام المشغلين بإزالة الانحشار يدويًا أو إعادة تشغيل الأقسام المتوقفة. وتنخفض كفاءة سير العمل لأن التغليف يصبح العامل المحدد بدلًا من كونه وظيفة داعمة. وتزداد مخاطر السلامة بسبب التدخل اليدوي في نقاط الاختناق أثناء الحركة غير المنسقة.
الإجراء الموصى به: مزامنة آلة التغليف مع خط التعبئة والتغليف
اتبع هذه الخطوات لتحقيق تكامل سلس بين خطوط الإنتاج:
-
التحقق من واجهة النقل:
- تأكد من أن ناقل آلة التغليف يتطابق مع سرعة وارتفاع الحزام الأمامي ضمن الحدود المسموح بها في الصناعة.
- تأكد من توافق أنواع المستشعرات مع نظام التحكم المركزي الخاص بمنشأتك لضمان تبادل البيانات بشكل موثوق.
-
برمجة منطق المصافحة الآلي:
- قم بتفعيل وضع الفهرسة التلقائية على لوحة تحكم الغلاف.
- قم بربط إشارة بدء تشغيل الغلاف بأمر التشغيل الخاص بالخط العلوي عبر بروتوكولات الإدخال/الإخراج الرقمية القياسية أو بروتوكولات الاتصال الشبكية.
-
ضبط تفاوت الفهرسة:
- حدد الحد الأدنى للفجوة المطلوبة في العبوة لضمان التغليف الآمن بناءً على طول المنتج.
- قم بضبط آلية التوقف والتشغيل للتوقف بدقة عند موضع رأس التطبيق، مما يمنع تراكم المنتجات.
-
تشغيل محاكاة دورة التجفيف:
- قم بتشغيل الخط بدون شريط لاصق أو منتجات للتحقق من محاذاة التوقيت.
- راقب إشارات المستشعرات وتوقفات الناقل لضمان حركة سلسة واستمرارية ثابتة لسير العمل.
نصيحة: على الرغم من أن أغلفة الشريط اللاصق ممتازة في تجميع الكراتين والحزم، إلا أن أحمال المنصات الأكبر حجمًا غالبًا ما تتطلب تقنيات مختلفة مثل أغلفة التمدد لتثبيت الحمولة. تأكد من أن حلول التغليف الخاصة بك تتناسب مع المتطلبات المحددة لكل نوع من أنواع الوحدات اللوجستية لتجنب سوء الاستخدام.
معلمات التكامل
-
مطابقة سرعة الناقل: تتم المزامنة مع المعدات الموجودة في المنبع ضمن الحدود المسموح بها من قبل الشركة المصنعة للحفاظ على التدفق المستمر ومنع الاختناقات.
-
تأخير استجابة المستشعر: يعالج إشارات الكشف بسرعة لبدء دورات الالتفاف دون تعطيل إيقاع الخط أو التسبب في تأخيرات.
-
بروتوكول الاتصال: يتصل بأنظمة التحكم المركزية باستخدام واجهات صناعية قياسية لتبادل البيانات بشكل موثوق وتنسيق سير العمل.
معايير النجاح/الفشل
-
النجاح: لا توجد أعطال أثناء التشغيل بسرعات متغيرة؛ يتطابق وقت الدورة مع إنتاج المنبع دون تراكم التراكمات؛ توقفات الطوارئ توقف جميع الناقلات المتزامنة في وقت واحد.
-
فشل: تصطدم الطرود عند نقطة الدخول بسبب عدم تطابق التوقيت؛ تتوقف آلة التغليف بشكل متكرر أثناء التشغيل؛ يتسبب عطل المستشعر في فقدان بعض اللفات أو حدوث لفات مزدوجة.
🛡️ قائمة التحقق من قرار الشراء
استخدم قائمة التحقق هذه عند تقييم آلات تغليف الشريط الأوتوماتيكية لتلبية احتياجات التعبئة والتغليف الصناعية:
-
[ ] تصنيف السرعة: تحقق من أن سرعة التشغيل تلبي معدل الإنتاجية المطلوب في ظل التشغيل المستمر مع أنواع الأشرطة القياسية.
-
[ ] آلية الشد: تأكد من تضمين نظام تحكم آلي في الشد بدلاً من الأنظمة الثابتة للتعامل مع أوزان المنتجات المتغيرة بأمان.
-
[ ] توافق الشريط: تأكد من أن رأس التطبيق يقبل مواد الشريط المطلوبة ضمن نطاق العرض اللازم.
-
[ ] تكامل الخط: تحقق من واجهات التحكم المتاحة وبروتوكولات الاتصال المدعومة لمزامنة سير العمل بسلاسة.
-
[ ] نافذة حجم المنتج: تحقق من أن الآلة تتعامل مع قيود الطول والعرض الخاصة بك دون الحاجة إلى أدوات مخصصة.
-
[ ] ميزات السلامة: تتطلب مناطق محمية أو أجهزة استشعار السلامة لتلبية معايير مكان العمل أثناء التشغيل.
-
[ ] إمكانية الوصول للصيانة: تحقق من بكرات الشريط سريعة التغيير وبكرات الشد التي يمكن الوصول إليها لتقليل وقت التوقف وتكاليف الخدمة.
ملاحظة هامة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و ASTM. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
⚙️ الأسئلة الشائعة
ما هي أنواع مواد الشريط اللاصق التي تتوافق مع آلات التغليف الأوتوماتيكية؟ تدعم آلات التغليف الأوتوماتيكية شريط البولي بروبيلين ثنائي المحور (BOPP)، وشريط ورق الكرافت، وأشرطة الخيوط المقواة. يقوم النظام بضبط الشد تلقائيًا بناءً على عرض اللفة المثبتة لضمان الالتصاق الأمثل والقوة المناسبة لكل نوع من أنواع المواد.
كيف تُقلل التغليف الآلي من هدر المواد مقارنةً بالطرق اليدوية؟ عادةً ما تُقلل الأنظمة الآلية من هدر المواد من خلال تحسين التحكم في التداخل وتطبيق شدٍّ ثابت. غالبًا ما يؤدي التغليف اليدوي إلى استخدام مفرط للشريط اللاصق أو فشل في الإغلاق مما يتطلب إعادة العمل، بينما تُحسّن آلة التغليف كل بوصة من تغذية الشريط اللاصق بناءً على معايير مُبرمجة.
هل يمكن لآلة تغليف الشريط التعامل مع أحجام عبوات مختلفة دون توقف؟ نعم، تتكيف آلات التغليف الحديثة مع الأبعاد المتغيرة عبر إعدادات قابلة للبرمجة وفهرسة تلقائية. يمكن للمشغلين التبديل بين ملفات تعريف المنتج عن طريق تحديث قيم الطول والعرض في واجهة التحكم، مما يسمح بإجراء تغييرات سريعة في غضون دقائق بدلاً من إعادة المعايرة اليدوية.
ما الفرق بين هذه المعدات والتغليف المداري للمنصات؟ تقوم آلات التغليف بالشريط اللاصق بتجميع الكراتين أو الحزم أو الوحدات اللوجستية الصغيرة باستخدام شريط لاصق على مسار خطي. أما التغليف المداري فيشير عادةً إلى أنظمة الطاولات الدوارة التي تدور حول الأحمال الثابتة، وغالبًا ما تُستخدم مع أغلفة التمدد لتثبيت المنصات. بالنسبة للعناصر الحلقية الشكل مثل اللفائف أو الأنابيب، توفر خطوط التعبئة المتخصصة تغطية أفضل من آلات التغليف القياسية بالشريط اللاصق التي تعمل بالأحزمة.