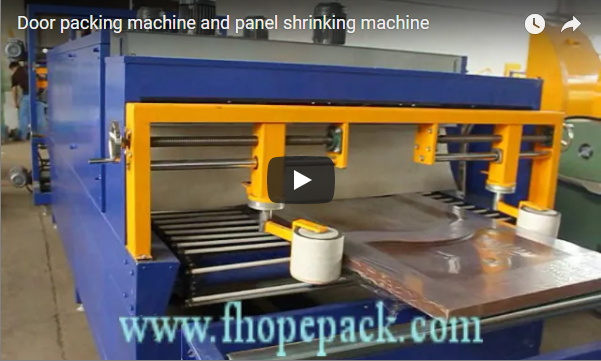
ملخص تنفيذي: تقوم آلة تغليف الألواح المسطحة كبيرة الحجم بتغليفها بغشاء انكماشي في عملية واحدة. يتحرك اللوح على ناقل آلي بينما يغطي الغشاء سطحيه العلوي والسفلي، ويقوم سكين التغليف بإغلاق الطرف، ثم يمر الغلاف عبر نفق الانكماش. يتحكم محرك التردد المتغير في سرعة الناقل، بينما يضبط متحكم PID درجة حرارة النفق. يغطي هذا الدليل خط الإنتاج ومكوناته ونقاط الاختيار والسلامة.
جدول المحتويات
- ما الذي تقوم به عملية إغلاق الألواح وتقليصها تلقائيًا؟
- كيف يسير الخط
- المنتجات التي يتعامل معها الخط
- المكونات الرئيسية
- نطاق المواصفات النموذجي
- الأتمتة والتحكم
- قائمة التحقق لاختيار الآلة
- أساسيات التشغيل والسلامة
- أساسيات الصيانة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- المصادر والمعايير
ما الذي تقوم به عملية إغلاق الألواح وتقليصها تلقائيًا؟
تُعدّ المنتجات المسطحة الكبيرة من أصعب المنتجات التي يُمكن تغليفها يدويًا. فالألواح والصفائح والأبواب والألواح طويلة ومسطحة، وأسطحها النهائية قابلة للخدش بسهولة. أما خط تغليف الأغشية الانكماشية فيُعالج هذه المشكلة في خطوة واحدة: حيث يُمرّر اللوح عبر الآلة، ويُغطّيه بالغشاء، ويُحكم إغلاق الحواف، ويُقلّص الغشاء بإحكام.
صُممت الآلة كخط إنتاج مستقيم. يقوم المشغل بوضع اللوحة على سير التغذية أو تصل من العملية السابقة، ثم يقوم الخط بتغليفها وإغلاقها وتقليص حجمها دون أي معالجة إضافية. والنتيجة هي غشاء محكم ومتوافق يحمي الأسطح أثناء التخزين والنقل والمناولة، ويُظهر المنتج بوضوح من خلال غشاء شفاف.
كيف يسير الخط
الدورة عبارة عن تسلسل مستمر. يقوم المشغل بوضع لوحة ثقيلة على ناقل التغذية الآلي، ويقوم محرك التردد المتغير بتحريكها نحو محطة التغليف بسرعة يتم ضبطها عبر واجهة التحكم.
يتم تغذية الفيلم من البكرات العلوية والسفلية، بحيث يتم تغطية السطحين العلوي والسفلي في نفس لحظة تقدم اللوحة. تتعقب مستشعرات الخلايا الضوئية اللوحة على طول الخط. عندما تتجاوز نهاية اللوحة منطقة الكشف، تُفعّل الإشارة عملية القطع والإغلاق.
تنزل سكين لحام متينة، فتقطع الغشاء وتلصق الحافة الخلفية لتشكيل محيط محكم الإغلاق. ثم تدخل اللوحة المغلفة إلى نفق الانكماش الحراري، حيث يقوم هواء ساخن مضبوط بتقليص الغشاء على جميع جوانبه. ويخرج الطرف الآخر مغلقًا بإحكام وجاهزًا للشحن.
المنتجات التي يتعامل معها الخط
صُمم هذا الخط لاستيعاب المنتجات المسطحة والمنتظمة التي يتناسب عرضها مع عرض الناقل. وتشمل الأحمال النموذجية الصفائح والألواح المعدنية، والألواح المؤكسدة أو المطلية، وألواح الزجاج والأكريليك، والألواح الخشبية، ومشاريع تغليف الأبواب والألواح بالانكماش الحراري التي تحتوي على مكونات طويلة من الأثاث أو مواد البناء.
بما أن الفيلم يُطبّق على الأسطح وتبقى اللوحة مسطحة، فإن الآلة نفسها قادرة على التعامل مع مجموعة متنوعة من الأطوال، بينما يتبع العرض القابل للمعالجة عرض ناقل الحركة المُثبّت. يتم التحقق من المقاسات العريضة جدًا أو الثقيلة جدًا وفقًا لتكوين خط الإنتاج لكل مشروع.
المكونات الرئيسية
يتكون الخط من ناقل تغذية، ووحدة تغذية الفيلم، ومحطة إحكام الغلق، ونفق انكماش، ولوحة تحكم.
ينقل ناقل التغذية الآلي اللوحة إلى خط الإنتاج بواسطة محرك متغير التردد، مما يسمح بضبط سرعة التغذية دون أي تغيير ميكانيكي. تُركّب بكرات الفيلم في الأعلى والأسفل، بحيث تُغطى كلا الوجهين في آن واحد. تستشعر مستشعرات الخلايا الضوئية حافة اللوحة وتُفعّل عملية الإغلاق في اللحظة المناسبة.
تستخدم محطة التغليف سكينًا ساخنًا يعمل بالهواء المضغوط لقطع ودمج طرف الفيلم في حركة واحدة. ويحتوي نفق الانكماش على مجموعة السخانات والمراوح التي تعمل على تقليص الفيلم، بينما تحتوي لوحة التحكم على شاشة عرض رقمية يتم من خلالها ضبط السرعة ودرجة الحرارة.
نطاق المواصفات النموذجي
القيم أدناه هي التكوين القياسي الذي نوفره في هذه الفئة؛ يتم تأكيد نطاق العرض الدقيق وأبعاد اللوحة القصوى مقابل حجم اللوحة الخاص بك لكل مشروع.
| العناصر | مواصفات القياسية |
|---|---|
| محرك الناقل | محرك تردد متغير آلي، سرعة تغذية قابلة للتعديل |
| نطاق سرعة الناقل | 2-12 متر/دقيقة، قابلة للتعديل بالكامل |
| بث الفيلم | تصميم مزدوج اللفات علوي وسفلي |
| توافق الفيلم | أغشية انكماشية من البولي إيثيلين والبولي أوليفين، بأحجام متعددة |
| سعة عرض اللوحة | عرض التشغيل القياسي، وعرض مخصص يصل إلى 2500+ مم |
| ختم | نظام السكين الساخن الهوائي الأوتوماتيكي |
| التحكم في درجة الحرارة | وحدة تحكم رقمية PID، 0-250 درجة مئوية |
| عناصر التحكم والواجهة | خيار دمج وحدة التحكم المنطقية القابلة للبرمجة (PLC) مع لوحة اللمس، متزامن مع الخطوط الحالية |
لزيادة الإنتاجية، يمكن تمديد النفق وتركيب سكين إحكام عالي السرعة. ويستند هذا القرار إلى سرعة الخط المطلوبة وطول اللوحة ووزنها ومدة بقائها في النفق، ويتم تأكيده لكل مشروع على حدة.
الأتمتة والتحكم
تأتي الأتمتة من ناقل VFD، وخطوة التغليف التي يتم تشغيلها بواسطة المستشعر، ونفق الانكماش المُتحكم به. يقوم المشغل بتحميل وتفريغ المنتجات، بينما تتم عمليات تغطية الفيلم والتغليف والانكماش تلقائيًا، مدفوعةً بموقع المنتج على خط الإنتاج.
يتم تنظيم سرعة الناقل من واجهة التحكم، ويتم الحفاظ على درجة حرارة الانكماش بواسطة وحدة تحكم رقمية PID بحيث ينكمش الفيلم باستمرار عند درجة حرارة نفق محددة.
يمكن مزامنة هذا الخط مع خط إنتاج قائم، بحيث تنتقل اللوحة الخارجة من العملية السابقة مباشرةً إلى محطة التغليف. ولضمان تدفق آلي بالكامل، تستقبل أنظمة التحكم إشارة اللوحة الواردة وتبدأ الدورة تلقائيًا. ويتبع خط التغليف الآلي للألواح والقطاعات نفس المبدأ.
قائمة التحقق لاختيار الآلة
يرجى مراجعة هذه النقاط قبل طلب عرض سعر، وسنقوم بتأكيد باقي التفاصيل بناءً على عملياتك لكل مشروع.
بالنسبة للألواح الرغوية أو المعزولة، فإن عملية إحكام غلق ألواح EPS وتقليصها تتكامل مع درجة الفيلم المناسبة، مما يحدد المظهر والحماية.
يُعد غشاء البولي إيثيلين القابل للانكماش اقتصاديًا ومتينًا للألواح المعدنية والخشبية، بينما يتميز غشاء البولي أوليفين بشفافيته، مما يمنح الأثاث والمنتجات الزجاجية مظهرًا جاهزًا للعرض في المتاجر. يتم اختيار سمك وعرض الغشاء بما يتناسب مع حجم اللوح، كما يتم اختيار درجة حرارة الانكماش بما يتناسب مع سمك الغشاء: فالاستخدام البارد يُسبب فقاعات، بينما يؤدي استخدام هواء ساخن جدًا إلى تشويه المنتجات الرقيقة.
| العناصر | ما يجب تأكيده لكل مشروع |
|---|---|
| تنسيق اللوحة | الطول والعرض والسمك والوزن |
| الخامة | الأسطح المعدنية أو الزجاجية أو الأكريليكية أو الخشبية أو المطلية |
| افلام | بولي إيثيلين أو بولي أوليف، السماكة والعرض |
| الإنتاجية | عدد الألواح في الساعة أو في اليوم |
| المميز | التحميل اليدوي أو الناقل من الخط السابق |
| أتمتة | مستقلة أو متزامنة مع خط الإنتاج |
| موقع | مصدر الطاقة المتاح، وامتداد الأرضية، وقنوات التهوية |
أساسيات التشغيل والسلامة
ابدأ بوضع الحمولة. ضع اللوحة في منتصف سير التغذية بحيث تمر مباشرةً عبر محطات التغليف والإغلاق؛ فوضع اللوحة خارج المركز قد يؤدي إلى انحراف الفيلم وإجهاد الحساسات. حافظ على عرض الجزء القابل للاستخدام ضمن عرض سير التغذية بحيث يغطي الفيلم كلا الوجهين بالكامل.
يعمل نفق الانكماش بدرجة حرارة عالية. امنح النفق الوقت الكافي للوصول إلى درجة الحرارة المطلوبة، وأبقِ المشغل والمواد القريبة بعيدة عن منطقتي الإدخال والإخراج أثناء تشغيل الخط. يُعدّ كلٌّ من الفيلم والهواء الساخن من المخاطر المحتملة أثناء التعامل مع المنتج. لا تُفرغ اللوحة المُصنّعة إلا بعد خروجها من النفق، واتبع دليل الماكينة لإجراءات الإغلاق قبل إجراء أي صيانة أو تغيير للفيلم.
أساسيات الصيانة
قم بإجراء الفحوصات اليومية قبل بدء الوردية الأولى. افحص مسار الفيلم من كلا البكرتين، وأزل بقايا الفيلم من سكين الختم، وتأكد من استجابة الناقل وأجهزة الاستشعار أثناء مرور اللوحة.
حافظ على نظافة مجموعة السخانات ومراوح النفق، وتحقق من قراءة درجة الحرارة على الشاشة مقارنةً بالقيمة المضبوطة أثناء سخونة الخط. تأكد من خلو منطقة سكين اللحام من أي بقايا غشاء عالقة، وأن النظام الهوائي يحافظ على الضغط. قم بتشحيم سلسلة أو سير الناقل وفقًا لدليل المستخدم، وتأكد من توقف الخط بسلاسة باستخدام زر التوقف الطارئ قبل إجراء أي تعديل.
أسئلة وأجوبة هندسية
س: ما هي المنتجات التي يمكن تغليفها بهذا الخط؟ ج: الألواح والصفائح المسطحة: الصفائح المعدنية، والألواح الزجاجية والأكريليكية، والألواح الخشبية، وأبواب السيارات ضمن عرض الناقل. أما الأحجام الثقيلة أو العريضة جدًا، فيتم تحديدها لكل مشروع على حدة.
س: كيف يتم تطبيق الفيلم على كلا الوجهين في آن واحد؟ ج: ينفك الفيلم من البكرتين العلوية والسفلية في نفس الوقت الذي تتقدم فيه اللوحة، ليغطي كلا الوجهين في تمريرة واحدة. يحدد شد البكرة وضعية الفيلم، ويتم إغلاق الحافة الخلفية بواسطة سكين اللحام.
س: ما نوع الفيلم الذي يمكنني استخدامه؟ ج: أفلام الانكماش المصنوعة من البولي إيثيلين والبولي أوليفين (PE) متوفرة بمقاسات متعددة. يوفر البولي أوليفين (POF) لمسة نهائية أكثر وضوحًا للاستخدام في المتاجر، بينما يُعد البولي إيثيلين (PE) اقتصاديًا للألواح الصناعية؛ ويتم تحديد المقاس المناسب للمنتج.
س: كيف يتم ضبط درجة حرارة الانكماش؟ ج: على وحدة التحكم الرقمية PID، والتي عادةً ما تتطابق مع سمك الفيلم المثبت والظروف المحيطة؛ ويغطي نطاق 0-250 درجة مئوية أفلام الانكماش القياسية.
س: هل يمكن توصيل الخط بخط الإنتاج الخاص بي؟ ج: نعم، يمكن مزامنة الخط مع خط إنتاج موجود، ويمكن لأجهزة التحكم استقبال إشارة لوحة واردة لبدء الدورة تلقائيًا.
الخطوة التالية
- أرسل لنا بريدًا إلكترونيًا على info@fhopepack.com مع ذكر حجم اللوحة ووزنها ومعدل إنتاجها.
- نرسل رسمًا تخطيطيًا وتوصية بالفيلم في غضون 48 ساعة.
- نقوم بترتيب مسح للموقع للتأكد من الخط، وامتداد الأرضية، والمرافق قبل التركيب.
القراءة ذات الصلة
- آلة تغليف ألواح الأبواب الخشبية بالانكماش الحراري
- آلة تغليف مدارية أفقية أوتوماتيكية: تغطية كاملة، تمريرة واحدة
- تغليف أفقي بالورق على خطوط آلية
- تحديث خطوط التعبئة القديمة لزيادة الإنتاجية
- خطوط إنتاج آلات التعبئة والتغليف من FHOPE
المصادر والمعايير
- ISO 12100:2010 - سلامة الآلات. المبادئ العامة للتصميم وتقييم المخاطر والحد منها
- EN 415-10:2014 — سلامة آلات التعبئة والتغليف. المتطلبات العامة
- EN ISO 13849-1:2023 — سلامة الآلات. الأجزاء المتعلقة بالسلامة في أنظمة التحكم
- فيديو توضيحي لآلة FHOPE الأوتوماتيكية لإغلاق وتقليص الألواح، على يوتيوب.
آخر مراجعة: 2026-10-09