🛠️ معلومات عن العميل
تتطلب مراكز التوزيع ذات الأحجام الكبيرة أنظمة تثبيت آلية للأحمال للتخلص من الأخطاء اليدوية وتقليل التلف أثناء النقل. يدرس هذا التقييم الفني كيفية دمج آلات تغليف التمديد ذات الذراع الدوارة مع شبكات النقل الحالية لتوحيد شد الغلاف وتحسين مؤشرات الإنتاجية.
تواجه شركات الخدمات اللوجستية متوسطة الحجم (3PL) التي تتعامل مع منصات نقالة متعددة المنتجات انخفاضًا في هوامش الربح عندما يصبح التغليف اليدوي هو العائق الأخير. غالبًا ما تعاني المنشآت التي تتعامل مع السلع الاستهلاكية التي يتراوح وزنها بين 15 و50 كيلوغرامًا لكل كرتونة من عدم استقرار أشكال الأحمال، بما في ذلك العبوات المرنة المكدسة والكرتونات ذات الأشكال غير المنتظمة. تعمل هذه المنشآت بنظام ورديتين، وتعتمد عملياتها التقليدية عادةً على عدة عمال تغليف يدويين في كل وردية، حيث يخصص كل عامل من 45 إلى 60 ثانية لتثبيت الغلاف البلاستيكي وشدّه. يتجاوز الإنتاج السنوي في هذه البيئات 250,000 منصة نقالة بشكل روتيني، مما يخلق وتيرة تشغيل عالية التردد لا تستطيع العمليات اليدوية تحملها دون زيادة تكاليف العمالة. على الرغم من تحديث شبكات النقل الواردة والصادرة في كثير من الأحيان، إلا أن خطوة التثبيت النهائية لا تزال تعتمد على العمل اليدوي، مما يؤثر بشكل مباشر على وقت الدورة وسلامة الحمولة.
🏗️ تحدي
يؤدي التغليف اليدوي إلى تفاوت في شد الغلاف، وهدر مفرط للغلاف، وإرهاق المشغل، مما يؤثر سلبًا على موثوقية سلسلة التوريد. ويكشف قياس أوجه القصور التشغيلية هذه عن أهمية الأنظمة الآلية المزودة بوحدات تحكم قابلة للبرمجة للشد المسبق ووحدات تحكم تعمل بأجهزة استشعار، وذلك للحفاظ على هامش الربح.
تُسبب معدلات تلف الشحنات أثناء النقل، والتي تبلغ في المتوسط 2% من المنصات الصادرة، خسائر مالية كبيرة نتيجةً لمعالجة المطالبات وإعادة العمل وغرامات العملاء. يُطبّق المشغلون اليدويون عدد اللفات وشدّ الفيلم بشكل غير منتظم، مما يؤدي إلى عدم إحكام غلق العناصر الثقيلة وتمزق الفيلم عند حواف الكرتون الحادة. غالبًا ما يتجاوز استهلاك الفيلم اليومي 300 كيلوغرام، مع هدر ناتج عن الإفراط في التغليف وعدم معايرة الشدّ بشكل صحيح. إلى جانب تكاليف المواد، يُؤدي إرهاق المشغلين إلى ارتفاع معدلات دوران العمالة إلى أكثر من 30% سنويًا، بينما تُضيف إصابات الحركات المتكررة نفقات تعويضات العمال المتكررة. يبلغ الحد الأقصى للإنتاجية حوالي 30 منصة في الساعة لكل مشغل، مما يُسبب اختناقات في مواسم الذروة تُجبر على العمل الإضافي المكلف. تُظهر هذه أوجه القصور المتراكمة أن التثبيت اليدوي يفتقر إلى الاتساق الميكانيكي المطلوب لسلاسل التوريد الحديثة ذات الحجم الكبير.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تصميم الحلول
تتفوق تصميمات الأذرع الدوارة على تصميمات الطاولات الدوارة في التعامل مع الأحمال الثقيلة غير المركزية، وذلك بفضل ثبات المنصة أثناء دوران حامل الفيلم حول الحمولة. ويضمن اختيار نسبة التمدد المسبق الصحيحة وأنماط التغليف التي يتم التحكم فيها بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) قوة احتواء مثالية دون تمزق الفيلم.
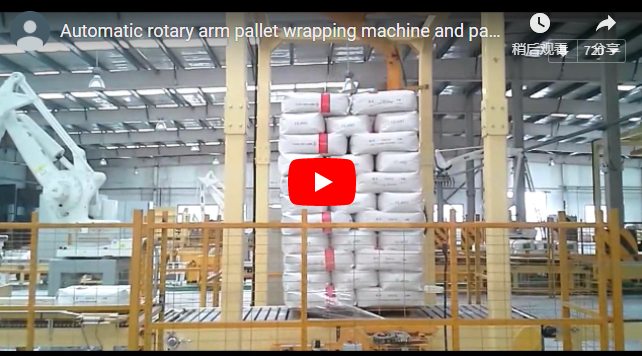
صُممت آلة تغليف منصات نقالة مؤتمتة بالكامل، مزودة بذراع دوارة، لمعالجة عدم استقرار الأحمال دون الحاجة إلى طاولة دوارة. في هذا التصميم، يدور حامل الفيلم حول حمولة ثابتة، مما يوفر ثباتًا فائقًا للمنصات الثقيلة غير المتمركزة التي يصل وزنها إلى 800 كجم ذات الحواف البارزة. يستخدم النظام آلية شد مسبق تعمل بالطاقة، مُعايرة بنسبة 200%، تعمل على إطالة الفيلم ميكانيكيًا قبل التطبيق لزيادة تغطية السطح إلى أقصى حد مع تقليل حجم المواد. يتحكم جهاز تحكم منطقي قابل للبرمجة (PLC)، وهو حاسوب صناعي متين يُؤتمت عمليات الآلة المتسلسلة، في أنماط التغليف ومنحنيات الشد ومحفزات المستشعرات. يتوافق التصميم المُختار مع معايير السوق، مثل Lantech SP300 وOrion Packaging AWP-800، والتي تُظهر قدرات إنتاجية تتراوح من 40 إلى 70 منصة نقالة في الساعة، اعتمادًا على عرض الفيلم ومعايير الدورة.
| معامل | المواصفات الخاصه | الحالة |
|---|---|---|
| سرعة الالتفاف | 40-70 منصة نقالة/ساعة | عند تمدد مسبق بنسبة 200%، 4 لفات من الأعلى/الأسفل |
| نطاق عرض الفيلم | من 10 بوصات إلى 30 بوصة (250-750 مم) | فيلم بوليستر قياسي |
| نسبة التمدد المسبق | 200 10٪ ±٪ | قابل للتعديل عبر واجهة شاشة اللمس |
| سعة التحميل | حتى 1,200 كجم | متمركزة على منصة ثابتة |
| مدخلات الطاقة | 230 فولت، ثلاثي الأطوار، 15 أمبير | تم التحقق من ذلك مع كهربائي محلي |
| الامتثال سلامة | علامة CE | إقرار مقدم من المورد |
تم تحسين معايرة الشد المسبق لأغشية بسمك 12 ميكرومتر، مع مراعاة التوازن بين توفير المواد وقوة التثبيت الميكانيكية - الضغط الشعاعي المُطبق لتثبيت الشحنة ومنع تحركها أثناء النقل. تتيح واجهة التحكم للمشغلين تخزين ما يصل إلى عشرة ملفات تعريف للحمولة، مما يقلل وقت التغيير إلى أقل من 30 ثانية. تعمل المستشعرات الكهروضوئية على أتمتة التحميل والتغليف والقص والتفريغ، مما يلغي الحاجة إلى تركيب الأغشية يدويًا ويضمن اتساق دورة التشغيل.
🛡️ التنفيذ
يتطلب التكامل السلس مزامنة دقيقة للناقلات، ومعايرة دقيقة للمستشعرات الكهروضوئية، وفترات تشغيل تدريجية مضبوطة للتحقق من ثبات الشد. تعمل بروتوكولات التشغيل السليمة على تقليل وقت التوقف عن العمل مع نقل المشغلين الحاليين إلى أدوار إشرافية لمراقبة الجودة، مما يضمن الامتثال الفوري لمعايير سير العمل ISO 9001.
يتطلب التركيب الفعلي عادةً يومين، يليهما أسبوع من التشغيل التجريبي المنظم، حيث يقوم الفنيون بمعايرة منحنيات الشد والتحقق من صحة إشارات المستشعرات. توضع الآلة عند مخرج ناقل الفرز، مع وجود حاجز تغذية بطول 3 أمتار لمنع تكديس المنصات. يتم تحويل عمال التغليف اليدويين الحاليين إلى أدوار إشرافية، لمراقبة الدورة الآلية وإدارة إعادة تعبئة الأغلفة. خلال مرحلة التشغيل التجريبي، يقوم المشغلون بتشغيل دورات آلية متواصلة مع تسجيل تباين الشد ودقة عدد اللفات. تشمل عقبات التكامل الشائعة معايرة قاطع الأغلفة للأنواع عالية الالتصاق وحساسية مستشعر وجود الحمولة للمنصات القصيرة؛ ويتم حل كليهما من خلال تعديلات يقوم بها فنيو المورد. يسمح التصميم المعياري للنظام بالتكامل المباشر مع البنية التحتية الهوائية والكهربائية الحالية، مما يقلل من تكاليف تعديل المنشأة.
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ بيانات النتائج
تُحقق أنظمة التغليف الآلية انخفاضًا ملحوظًا في استهلاك الأغلفة، والاعتماد على العمالة، وأضرار النقل بفضل الشد الميكانيكي المتناسق. ويؤكد التحقق من صحة هذه المقاييس وفقًا لمعايير ASTM D5728 ومواصفات الشركات المصنعة، التفوق التشغيلي لخطوط التعبئة والتغليف الآلية بالكامل في الخدمات اللوجستية الحديثة.
يُظهر تتبع الأداء بعد التنفيذ تحسينات تشغيلية فورية في جميع جوانب المواد والعمالة والجودة. يُقلل معدل الشد المسبق بنسبة 200% من استهلاك الفيلم بنسبة تتراوح بين 35 و45%، بما يتماشى مع معايير الصناعة لكفاءة تغليف التمديد المصبوب. يرتفع الإنتاج إلى 60 منصة نقالة في الساعة، بينما ينخفض التلف أثناء النقل إلى أقل من 0.2% بفضل تطبيق الشد الموحد. ويتحقق خفض في عدد الموظفين يعادل دوامًا كاملاً (FTE) - وهي وحدة تقيس عبء عمل موظف بدوام كامل - من خلال دمج عدة محطات يدوية في خط إنتاج آلي واحد يُشرف عليه مشغل واحد في كل وردية.
| متري | قبل (يدوي) | بعد (تلقائي) | التغيير |
|---|---|---|---|
| الفيلم المستخدم لكل منصة نقالة | 0.64 كجم (متوسط) | 0.38 كجم (متوسط) | -40٪ |
| يتم تغليف المنصات في كل وردية عمل | 240 (ستة مشغلين) | 480 (مشغل واحد) | + 100٪ |
| معدل الضرر | 2.0% | 0.2% | -90٪ |
| موظفو التشغيل بدوام كامل | 12 (نوبتان) | 2 (شاشة واحدة لكل وردية) | -83٪ |
| التكلفة السنوية للفيلم (تقديرية) | $58,400 | $35,040 | - 23,360 دولار |
يُزيل الشد المتناسق أعطال التحميل غير المحكم وتمزق الغلاف التي كانت تتسبب سابقًا في مطالبات التعويض عن الأضرار. وتُزيل الدورة الآلية التباين البشري، مما يضمن حصول كل منصة نقالة على نفس عدد طبقات التغليف العلوية والسفلية بنسب تداخل دقيقة (50-70%). وتؤكد هذه النتائج الموثوقية الميكانيكية لأنظمة التغليف الآلية بالكامل في بيئات الإنتاج عالية الإنتاجية.
🛠️ تحليل العائد على الاستثمار
تعتمد الجدوى المالية على موازنة تكاليف اقتناء المعدات مع الوفورات المتكررة في تكاليف العمالة، وهدر الأفلام، ومطالبات التعويض عن الأضرار. ويتطلب حساب فترات استرداد التكاليف مراعاة تباين الأجور الإقليمي، وأخذ نفقات الصيانة طويلة الأجل في الحسبان لضمان دقة قرارات تخصيص رأس المال لفرق المشتريات.
تتراوح النفقات الرأسمالية للأنظمة الأوتوماتيكية بالكامل عادةً بين 8,000 و30,000 دولار أمريكي، وذلك تبعًا للسعة، وقدرات التمديد المسبق، ومدى تعقيد التكامل. وتُحقق الوفورات السنوية من خلال دمج العمالة، وتقليل استخدام الأغشية، وتجنب مطالبات التعويض عن الأضرار. ولأغراض التوضيح، تُحسب وفورات العمالة بضرب ساعات العمل المُلغاة للموظفين بدوام كامل في معدلات الأجور الإقليمية، بينما تعكس وفورات الأغشية انخفاض المواد بنسبة 35-45% الذي يتحقق من خلال التمديد المسبق بنسبة 200%. ويتراوح إجمالي الوفورات السنوية عادةً بين 60,000 و90,000 دولار أمريكي، مما يُؤدي إلى فترة استرداد تتراوح بين 12 و18 شهرًا. ومن المهم ملاحظة أن تباين الأجور الإقليمية يُؤثر بشكل كبير على حسابات وفورات العمالة؛ إذ ستشهد المنشآت في الأسواق ذات الأجور المرتفعة فترة استرداد أسرع، بينما قد تتطلب المناطق ذات الأجور المنخفضة فترات تقييم أطول. وعلى مدار عمر تشغيلي يتراوح بين 8 و10 سنوات، غالبًا ما تتجاوز الوفورات الإجمالية 500,000 دولار أمريكي عند احتساب انخفاض مطالبات الإصابات وزيادة الإنتاجية المستدامة.
🏗️ قائمة التحقق من قرار الشراء
تتطلب عمليات الشراء الاستراتيجية تحديدًا دقيقًا لملفات الأحمال، والتحقق من توافقها مع أنظمة النقل، والتحقق من دعم الموردين. ويساهم تقييم أداء ما قبل التمديد وشهادات السلامة في تجنب حالات فشل التكامل المكلفة، ويضمن الامتثال لمعايير التصنيع الدولية مثل علامة CE وبروتوكولات ISO 9001 للعمليات العالمية.
-
تحليل ملف تعريف الحمولة - قم بوزن وقياس أفضل 5 وحدات تخزين لديك؛ تأكد من أن سعة تحميل الآلة وخلوص حامل الفيلم يتطابقان معها.
-
خطة التكامل - تأكيد سرعة الناقل وارتفاعه وتوافق المستشعر؛ السماح بهامش أمان يتراوح بين 0.5 و 1 متر على كل جانب.
-
اختبار نسبة التمدد المسبق - قم بإجراء تجارب بنسبة 150٪ و200٪ و250٪ باستخدام الفيلم الخاص بك لقياس قوة الاحتواء مقابل الوفورات.
-
الميزانية والعائد على الاستثمار - التكلفة الحقيقية لكل منصة نقالة (الفيلم + العمالة + التلف) قبل الترقية؛ اطلب من المورد توقعات استرداد التكاليف لمدة 12 شهرًا.
-
اتفاقية الدعم – تحقق من توافر فني في الموقع خلال 24 ساعة؛ استفسر عن مخزون قطع الغيار لشفرات القطع وبكرات التمديد.
-
الامتثال لمعايير السلامة – اطلب إعلان CE ووثائق المشغل والحارس؛ في حالة التصدير إلى الاتحاد الأوروبي، تأكد من أن علامة CE سارية المفعول.
تنويه: التوقعات المالية والمؤشرات التشغيلية الواردة في هذا التحليل هي لأغراض التوضيح فقط، وتستند إلى بيانات حالات مجمعة ومجهولة المصدر من مرافق لوجستية متوسطة الحجم. سيختلف العائد الفعلي على الاستثمار، وتوفير تكاليف العمالة، وفترات استرداد رأس المال بناءً على تباين الأجور الإقليمي، وأسعار موردي الأفلام، وتعقيد الشحنات، ومتطلبات الإنتاجية الخاصة بكل مرفق. يُرجى دائمًا التحقق من مواصفات المعدات وفقًا لمعايير الشد ASTM D5728، واستشارة شركات تكامل صناعية معتمدة قبل استثمار رأس المال.