الأتمتة المتقدمة في مناولة الأنابيب والخراطيم: تحليل فني لآلات اللف والربط الأوتوماتيكية
تُشكّل عمليات المناولة والتغليف الفعّالة لأنابيب البولي إيثيلين عالي الكثافة (HDPE) ومختلف خراطيم المطاط الصناعية تحديات لوجستية كبيرة في بيئات التصنيع والتوزيع. غالبًا ما تكون عمليات اللف والربط اليدوية كثيفة العمالة وغير متناسقة، وتُشكّل مخاطر محتملة على بيئة العمل. تُقدّم أنظمة اللف والربط الآلية حلًا هندسيًا متينًا، يُحسّن بشكل كبير الإنتاجية والاتساق والسلامة. تتناول هذه المقالة تصميم ومكونات ومواصفات وفوائد التشغيل لآلات لف الأنابيب والخراطيم الآلية الحديثة.
فيديو يوضح كيفية عمل نظام لف وربط الأنابيب أوتوماتيكيًا.
1. الضرورة الهندسية: التغلب على القيود اليدوية
تعاني الطرق التقليدية للف وتأمين الأنابيب والخراطيم من العديد من العيوب:
- أبعاد الملف غير المتسقة: يؤدي اللف اليدوي إلى اختلافات في قطر الملف وإحكام اللف، مما يؤثر على كثافة التخزين والمعالجة اللاحقة.
- شد الربط المتغير: غالبًا ما يؤدي الربط اليدوي إلى توتر غير متساوٍ، مما قد يؤدي إلى إتلاف المواد الأكثر ليونة أو السماح للملفات بالتراخي أثناء النقل.
- إنتاجية منخفضة: إن سرعة العمليات اليدوية محدودة بطبيعتها، مما يؤدي إلى خلق اختناقات في خطوط الإنتاج.
- المخاطر المتعلقة ببيئة العمل: تزيد الحركات المتكررة والتعامل اليدوي مع الملفات الثقيلة من خطر الإصابات العضلية الهيكلية لدى المشغلين.
- تكاليف العمالة: إن الحفاظ على مستويات الإنتاج المقبولة يتطلب قوة بشرية كبيرة.
تعمل الأنظمة الآلية على معالجة هذه المشكلات بشكل مباشر من خلال دمج الإجراءات الميكانيكية الدقيقة مع منطق التحكم المتطور.
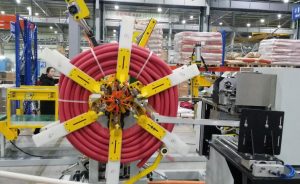
2. مبادئ التصميم الأساسية ومكونات النظام
إن آلة لف وربط أنابيب البولي إيثيلين عالية الكثافة الأوتوماتيكية، والتي تتكيف مع خراطيم المطاط، عبارة عن نظام معقد يدمج العديد من الأنظمة الفرعية الرئيسية:
- نظام التغذية والتوجيه: يضمن دخول الأنبوب أو الخرطوم إلى آلية اللف بشكل صحيح ودون أي إجهاد زائد. غالبًا ما يتضمن أذرعًا متحركة أو مُراكمًا للتحكم في تقلبات سرعة الخط.
- رأس اللف/المندريل: الآلية الأساسية التي يُلف عليها الأنبوب/الخرطوم. تتنوع التصاميم، وغالبًا ما تتميز بأجزاء قابلة للطي لسهولة إزالة الملف. تتحكم محركات السرعة المتغيرة (VSD) بدقة في سرعة الدوران لضمان لفّ متسق.
- وحدة العبور: يُوجِّه الأنبوب/الخرطوم ذهابًا وإيابًا عبر عرض عمود اللف، مما يضمن تراكمًا متساويًا ومتدرجًا لللف. غالبًا ما تُشغِّل محركات السيرفو هذا النظام لتحديد المواقع بدقة.
- نظام قياس الطول: يستخدم عادةً عجلات التشفير أو أجهزة استشعار الليزر لقياس طول الأنبوب/الخرطوم بدقة، مما يؤدي إلى تشغيل تسلسل القطع عند الوصول إلى الطول المستهدف.
- آلية القطع: توفر القاطعة التي تعمل بالهواء المضغوط أو المؤازرة قطعًا مربعًا نظيفًا عند الوصول إلى طول الملف المطلوب. مادة الشفرة وتصميمها أساسيان لمواد الأنابيب والخراطيم المختلفة.
- وحدة الربط التلقائية: ينقل الملف المكتمل إلى محطة الربط. يطبق، يشدّ، يُحكم الغلق (عادةً بالحرارة أو اللحام الاحتكاكي)، ويقطع مادة الربط (عادةً من البولي بروبيلين أو البولي إيثيلين تيرفثالات) في مواقع مُحددة مسبقًا (مثلًا، 3 أو 4 نقاط حول محيط الملف).
- نظام إخراج/معالجة الملفات: يقوم تلقائيًا بإزالة الملف النهائي المربوط من منطقة اللف/الربط، غالبًا على ناقل أو طاولة مائلة أو رف تراكم.
- نظام التحكم (PLC و HMI): يُعدّ هذا النظام بمثابة جوهر العملية، ويستخدم عادةً وحدة تحكم منطقية قابلة للبرمجة (PLC) لتسلسل إجراءات الآلة وأنظمة الأمان. تتيح شاشة اللمس التفاعلية (HMI) للمشغلين ضبط المعلمات (طول الملف، القطر، مواضع الربط)، ومراقبة الحالة، واستكشاف الأخطاء وإصلاحها.
3. نظرة عامة على المواصفات الفنية
عند تقييم أنظمة اللف والربط الأوتوماتيكية، تتضمن مؤشرات الأداء الرئيسية (KPIs) والمواصفات ما يلي:
| معامل | النطاق النموذجي / المواصفات | أهمية |
|---|---|---|
| قطر الأنبوب/الخرطوم | 10 مم - 110 مم (حسب الطراز) | يحدد قدرة الماكينة لحجم المنتج |
| أقصى قطر خارجي للملف | 800 مم – 2000 مم+ | تحديد حجم الحزمة النهائية |
| معرف الملف القابل للتعديل | 300 مم – 1000 مم+ | يستوعب متطلبات النواة/البكرة المختلفة |
| لفائف العرض | 100mm - 800mm | يؤثر على استقرار الملف والتعامل معه |
| سرعة اللف | 20 – 120 متر/دقيقة (يختلف حسب القطر) | يؤثر بشكل مباشر على إنتاجية العمل |
| دقة الطول | ± 0.1% إلى ± 0.5% | ضمان تسليم المنتج بشكل متسق |
| مادة الربط | PP (البولي بروبيلين) أو PET (البوليستر) | يعتمد الاختيار على القوة والتكلفة المطلوبة |
| عرض/سمك الحزام | 9 مم - 19 مم / 0.5 مم - 1.0 مم | متوافق مع قدرة رأس الربط والحمل |
| شد الربط | قابل للتعديل (على سبيل المثال، من 100 نيوتن إلى 800 نيوتن) | يمنع تلف المنتج ويضمن أمان الملف |
| عدد الأشرطة | 2 – 6 (يختارها المشغل) | يؤمن هندسة الملف |
| نظام التحكم | سيمنز، ألين برادلي، أومرون PLC (أمثلة شائعة) | الموثوقية والدعم والقدرة على التكامل |
| متطلبات الطاقة | 380 فولت/415 فولت، 3 مراحل، 50/60 هرتز (محدد حسب المنطقة) | متطلبات البنية التحتية للمنشأة |
| هواء مضغوط | 6-8 بار (مطلوب للمكونات الهوائية) | متطلبات المرافق |
ملاحظة: هذه القيم تمثيلية. تتوفر مواصفات مفصلة لنماذج الآلات المحددة.
4. مزايا سير العمل التشغيلي والأتمتة
يتم تنفيذ التسلسل التلقائي النموذجي على النحو التالي:
- الإعداد: يقوم المشغل باختيار الوصفة/المعلمات على واجهة الآلة البشرية (الطول، القطر، مواقع الحزام).
- تغذية: يتم تغذية الأنبوب/الخرطوم إلى الماكينة من الطارد أو حامل الدفع.
- اللف: يدور رأس اللفّ ساحبًا الأنبوب/الخرطوم. تضمن وحدة التقاطع توزيعًا متساويًا للطبقات. قياس الطول مستمر.
- القطع: عند الوصول إلى الطول المستهدف، قد يتوقف الخط مؤقتًا (أو يستخدم مجمعًا) أثناء تنشيط القاطع.
- نقل: يتم نقل الملف المكتمل إلى موضع الربط (غالبًا ما يكون متكاملًا أو مجاورًا مباشرةً).
- الربط: يتم تطبيق رؤوس الربط تلقائيًا، وشدها، وإغلاقها، وقطع الأشرطة في مواقع مبرمجة.
- طرد: يتم إخراج الملف النهائي المربوط تلقائيًا من الماكينة إلى ناقل أو منطقة تجميع في اتجاه مجرى النهر.
- تكرار الدورة: يستعد رأس اللف لقبول الطرف الأمامي لطول الأنبوب/الخرطوم التالي.
توفر هذه الدرجة العالية من الأتمتة فوائد تشغيلية كبيرة تتجاوز السرعة فقط.
5. الفوائد القابلة للقياس للأنظمة الآلية
يؤدي تنفيذ عملية اللف والربط التلقائية إلى نتائج ملموسة:
- زيادة الإنتاجية: يمكن أن تؤدي سرعات اللف العالية بشكل كبير وإزالة الخطوات اليدوية إلى زيادة الإنتاج بنسبة 200-500% أو أكثر مقارنة بالطرق اليدوية.
- تناسق لا مثيل له: يضمن التحكم الدقيق PLC أن كل ملف يلبي المواصفات الأبعادية ومعلمات شد الشريط، مما يحسن جودة المنتج ويقلل من الرفض.
- تعزيز سلامة المشغل: يُغني عن أعمال اللف والرفع والربط اليدوية الشاقة، مما يُقلل بشكل كبير من مخاطر بيئة العمل والإصابات المحتملة. كما تُوفر حماية الآلات وأقفال الأمان حماية إضافية للعاملين.
- الاستخدام الأمثل للمواد: قياس دقيق للطول يُقلل من نفايات الأنابيب/الخراطيم. شدُّ الربط المُنتظم يمنع التلف، ويُحسّن كفاءة استخدام مواد الربط.
- تكاليف العمالة المخفضة: يُتيح للموظفين الذين كانوا مُخصصين سابقًا لللفّ/الربط اليدوي القيام بمهام أكثر أهمية. يسمح ذلك بعمليات أكثر كفاءة أو زيادة الإنتاج الإجمالي بنفس مستوى التوظيف.
- تحسين جودة التعبئة والتغليف: تعتبر الملفات الملفوفة بإحكام والمثبتة بشكل آمن أكثر استقرارًا للتخزين والمناولة والشحن، مما يقلل من خطر التلف أثناء النقل.

6. تطبيقات صناعية متنوعة
على الرغم من أهميتها في تصنيع أنابيب البولي إيثيلين عالي الكثافة للبناء والمرافق، فإن هذه الآلات حيوية في القطاعات التي تتعامل مع:
- إنتاج خراطيم المطاط: خراطيم السيارات، خطوط الهيدروليكية الصناعية، خراطيم الحدائق.
- أنابيب PEX والمركبة: التدفئة المشعة وأنظمة السباكة.
- الأنابيب والمواسير المرنة: التطبيقات الكهربائية والاتصالات والطبية.
- الأسلاك والكابلات: لف المنتجات ذات القطر الأصغر قبل التعبئة أو التشكيل.
7. رؤى حول تجربة المستخدم والصيانة
من الناحية العملية، تعد قابلية الاستخدام والقدرة على الصيانة أمرًا أساسيًا:
- واجهة آلة الإنسان: تتميز الأنظمة الحديثة بشاشات لمس سهلة الاستخدام مع عروض رسومية، وتخزين للوصفات، وتقارير تشخيصية، ودعم متعدد اللغات. وتُعدّ سهولة تعديل المعلمات لمختلف عمليات الإنتاج أمرًا بالغ الأهمية.
- وقت التحول: تعمل الأدوات سريعة التغيير أو الأدلة القابلة للتعديل على تقليل وقت التوقف عن العمل عند التبديل بين أقطار الأنابيب/الخراطيم أو أحجام الملفات المختلفة.
- الموثوقية: يعد التصميم الميكانيكي القوي والمكونات عالية الجودة (المحركات وأجهزة الاستشعار وأجهزة التحكم المنطقية القابلة للبرمجة) أمرًا ضروريًا لتقليل الأعطال في بيئات الإنتاج المستمرة.
- صيانة: تشمل المهام الروتينية التزييت، وتجديد ملف الحزام، وفحص/استبدال شفرة القاطع، وتنظيف المستشعر، وفحص النظام الهوائي. توفر الآلات المصممة جيدًا سهولة الوصول إلى نقاط الصيانة.
8. اختيار نظام اللف والربط الأمثل
يتضمن اختيار الجهاز المناسب تقييم:
- حجم الإنتاج: عدد الملفات المطلوبة لكل ساعة/وردية.
- مجموعة المنتجات: الأقطار، المواد، المرونة، أحجام الملفات المطلوبة.
- احتياجات التكامل: التوافق مع خطوط البثق العلوية وأنظمة التعبئة والتغليف السفلية.
- مستوى الأتمتة: درجة التعديل التلقائي مقابل الإعداد اليدوي للتغييرات.
- الميزانية: الاستثمار الأولي مقابل العائد على الاستثمار الطويل الأجل من توفير العمالة ومكاسب الكفاءة.
- دعم البائعين: توفر الدعم الفني وقطع الغيار والخدمة.
خاتمة
تُمثل آلات لفّ وربط أنابيب البولي إيثيلين عالي الكثافة (HDPE) الأوتوماتيكية، إلى جانب نظيراتها من خراطيم المطاط والمنتجات المرنة الأخرى، تقدمًا ملحوظًا في كفاءة التصنيع وجودة التعبئة والتغليف. فمن خلال استبدال العمل اليدوي بعمليات آلية دقيقة وعالية السرعة، تُحقق هذه الأنظمة فوائد جمة من حيث الإنتاجية والاتساق والسلامة وخفض التكاليف. ومع استمرار الصناعات في السعي نحو عمليات أكثر كفاءةً ومعايير جودة أعلى، أصبح اعتماد تقنيات الأتمتة المتقدمة، مثل الحلول التي تقدمها Fhope، أمرًا بالغ الأهمية للحفاظ على الميزة التنافسية.





