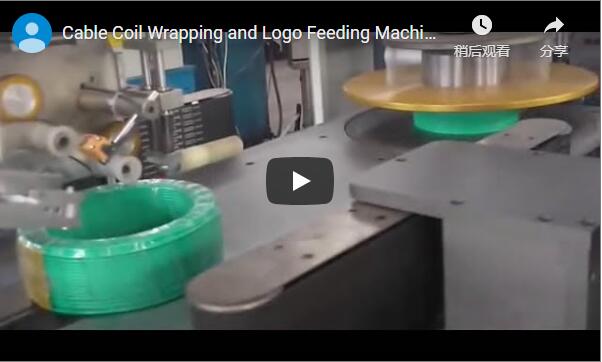
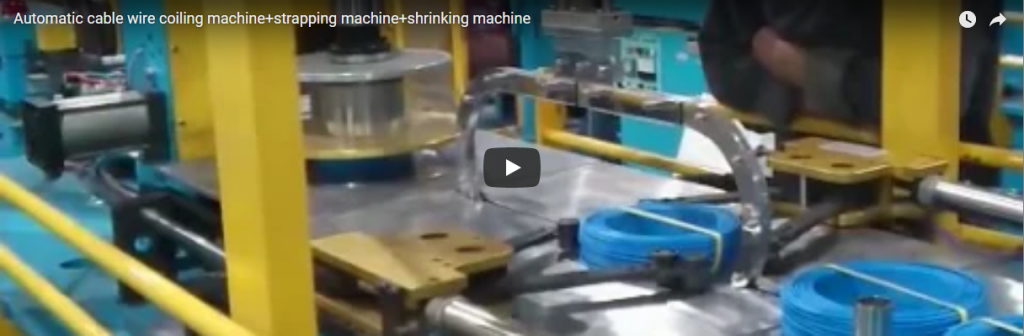
ملخص تنفيذي: تتطلب عملية تغليف الكابلات عالية الإنتاجية مراقبة دقيقة للطول، وثباتًا تامًا لحزمة الكابلات، وإحكامًا مانعًا للرطوبة ضمن تدفق آلي مستمر. يجمع خط الإنتاج المتكامل لدينا ثلاث عمليات أساسية في حلقة مغلقة: وحدة لف تعمل بمحرك سيرفو مزودة ببكرات ضغط هوائية مزدوجة تقوم بلف السلك على مغزل قابل للطي تلقائيًا، ورأس ربط شعاعي شديد التحمل يثبت الحلقات الداخلية تحت شد مضبوط، ونفق انكماش حراري عالي الحمل الحراري يغلف اللفة بغشاء بوليمر مقاوم للثقب. يتم التحكم في المعايير الرئيسية - مثل خطوة اللف، وعدد لفات اللف، وشد الشريط، وعرض غشاء الانكماش - ديناميكيًا بواسطة القطر الخارجي للكابل ، وطول القطع المستهدف ، وشكل اللفة . تم تصميم كل خط تغليف خصيصًا ليتكامل بسلاسة مع عمليات البثق المستمر أو عمليات سحب الكابلات من البكرة.
جدول المحتويات
- هندسة العمليات: تحليل العمليات المباشرة
- كيف يعمل خط اللف والربط والانكماش
- عدد اللفات وحركة الطبقات لكل لفة
- تحديد حجم الأغشية القابلة للانكماش وديناميكيات النفق الحراري
- أنظمة التحكم، وأجهزة التعشيق، ومعايير السلامة الأوروبية (CE)
- قائمة التحقق لاختيار المهندسين
- أسئلة وأجوبة هندسية
- الخطوة التالية: تكامل النظام الجاهز
- القراءة ذات الصلة
- المصادر والمعايير التشغيلية
هندسة العمليات: تحليل العمليات المباشرة
يقوم خط التعبئة والتغليف الآلي بتحويل اللفائف إلى بكرات بسرعة عالية دون الحاجة إلى معالجة يدوية وسيطة:
- التغذية المستمرة وعداد القياسيدخل الكابل المعزول من وحدة سحب نشطة أو وحدة بثق مستمرة عبر بكرة هوائية مزدوجة العجلات. ويقوم مشفر دوار بصري تزايدي بمراقبة الإزاحة الخطية بدقة طول قطع تبلغ ± 0.2% قبل عملية القطع بالمقصلة الهوائية.
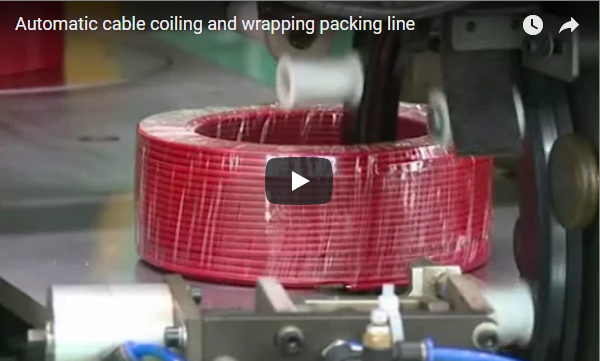
- نظام تحريك متزامن مع المؤازرة ولف المغزليتم توجيه الموصل الأخضر أحادي النواة إلى فتحة تثبيت تلقائية على مغزل قابل للطي رباعي الفكوك. يقوم مشغل الحركة الخطية ذو البرغي الكروي بتتبع زاوية الدوران لوضع لفائف محكمة طبقة تلو الأخرى، مما يمنع تقاطع الأسلاك وانتفاخ القطر.
- انهيار المندريل ونقلهعند الوصول إلى الطول المستهدف، ينهار المندريل شعاعيًا لتخفيف إجهاد الحلقة، بينما يقوم ذراع نقل آلي بتفريغ اللفة الخام على طاولة فهرسة الأشرطة.
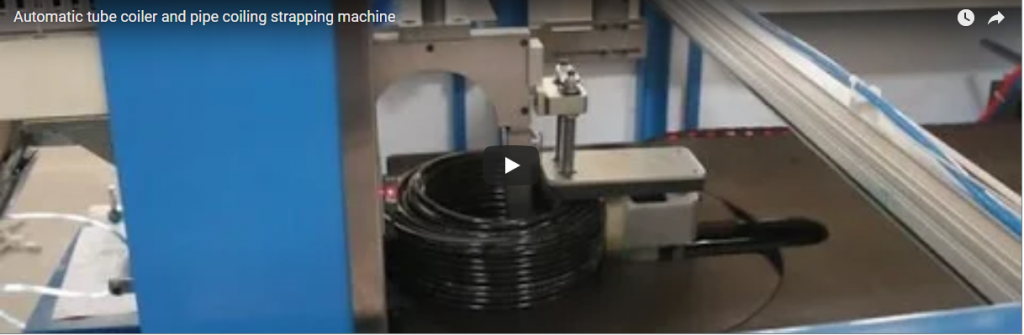
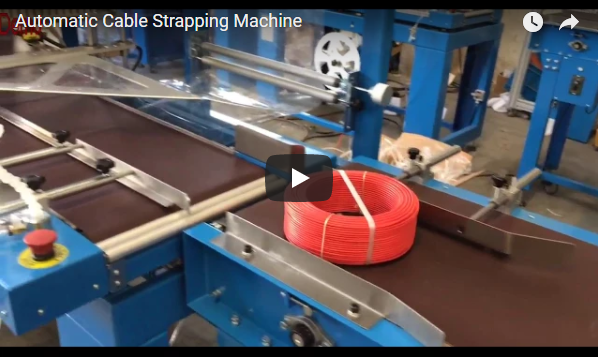
- شريط مؤشر شعاعييتم فهرسة الملف تحت رأس ربط آلي مقوس المسار يقوم بتطبيق ربط البولي بروبيلين (PP) من خلال عين الملف مع شد قابل للتعديل (50-350 نيوتن) وربط وصلة اللحام الحراري.
- تقنية إغلاق الأظرف المستمر وتقنية الانكماش الحراري: تنتقل اللفة المستقرة عبر ناقل بكرات منخفض الاحتكاك من خلال محطة تغليف أغشية أوتوماتيكية على شكل حرف L إلى نفق انكماش مزدوج المنطقة لإعادة تدوير الهواء الساخن (160-210 درجة مئوية)، لتفريغ حزمة مقاومة للماء ومضادة للعبث مباشرة إلى منطقة التعبئة والتغليف.
كيف يعمل خط اللف والربط والانكماش
| محطة | الآلية الأساسية | الوظيفة التشغيلية | معيار هندسي حرج |
|---|---|---|---|
| آلة لف اللفائف ذات التغذية بالضغط | بكرة سيرفو + محور قابل للطي بأربعة فكوك | بطول أمتار، يثبت طرف الكابل، ويلف الملف تحت شد مبرمج | السرعة الخطية: 50-300 متر/دقيقة؛ دقة الطول: ± 0.2% |
| وحدة النقل | دافع هوائي + رافعة نقل | يطوي أذرع المندريل وينقل اللفائف إلى سرير التثبيت | زمن الدورة: 2.5–4.0 ثانية؛ الشوط: 300–600 مم |
| وحدة الربط | رأس ربط PP + طاولة دوارة | يتم تثبيت شريطين أو أربعة أشرطة من البولي بروبيلين شعاعية عبر القلب لتأمين شكل اللف. | قوة شد الشريط: 50-350 نيوتن؛ كفاءة اللحام الحراري: ≥ 85% |
| يتقلص التفاف | جهاز لحام حراري من النوع L + نفق الحمل الحراري العالي | يغلف الملف بغشاء من البولي إيثيلين/البولي أوليفين ويقلصه ليصبح غلافًا واقيًا محكمًا. | درجة حرارة النفق: 160-210 درجة مئوية؛ تدفق الهواء: انسيابي قابل للتعديل |
| ناقل أوتفيد | سرير بكرات آلي من الفولاذ المقاوم للصدأ | يقوم بتجميع اللفائف المبردة والمستقرة لتعبئة المنصات الآلية بواسطة الروبوت | سعة التحميل: 50 كجم/م؛ سرعة الناقل: 0.1-0.5 م/ث |
يُعدّ الربط الشعاعي قبل التغليف الحراري بالانكماش خطوةً أساسيةً للحفاظ على سلامة اللفائف الميكانيكية وإجهاد اللف الداخلي أثناء النقل، ومنع تمدد اللفائف داخل حجرة الانكماش. أما بالنسبة للعمليات التي تتطلب تغليفًا بغشاء مطاطي بدلًا من التغليف الحراري بالانكماش، فيُرجى مراجعة آلة تغليف لفائف الكابلات الاقتصادية لدينا.
عدد اللفات وحركة الطبقات لكل لفة
بينما يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) الخاص بالآلة بقطع الكابلات بناءً على الإزاحة الخطية المباشرة (عد المشفر)، فإن حساب عدد اللفات لكل ملف يحدد منحنى سرعة المندريل المطلوب وتروس الحركة.
يتم تحديد عدد لفات اللف المطلوبة من خلال الطول المستهدف الإجمالي Lالقطر الداخلي ID، القطر الخارجي ODومتوسط قطر الملف D_mean:
D_mean = (ID + OD) / 2
Length per turn = π × D_mean
Total turns ≈ L / (π × D_mean)
حسابات تفصيلية لبكرة كابل نهائية بطول 100 متر
| معامل | بعد التخفيض | صيغة التحقق الهندسي / الحساب |
|---|---|---|
| معرف الملف المستهدف | سماكة 180 ملم | قطر المندريل عند الانضغاط: 170 مم؛ القطر عند التمدد: 180 مم |
| القطر الخارجي للملف المستهدف | سماكة 260 ملم | التراكم الشعاعي: (OD - ID) / 2 = 40 mm |
القطر المتوسط (D_mean) |
سماكة 220 ملم | (180 mm + 260 mm) / 2 |
| متوسط طول الدورة المطورة | 0.691 م | π × 0.220 m |
| إجمالي عدد الدورات المطلوبة | حوالي 145 درجة دوران | 100 m / 0.691 m ≈ 144.7 turns |
| الطبقات الشعاعية (للكابلات ذات القطر الخارجي 4 مم) | طبقات 10 | 40 mm build-up / 4.0 mm cable OD |
| عدد الدورات لكل طبقة اجتياز | حوالي 14-15 دورة | شوط الحركة: عرض 60 مم |
نظراً لأن قطر الملف اللحظي يتوسع تدريجياً من 180 مم إلى 260 مم، فإن محرك المغزل الرئيسي يقلل باستمرار من عدد الدورات في الدقيقة عبر التحكم المتجهي PLC للحفاظ على سرعة خط ثابتة وتجنب استطالة الكابل.
تحديد حجم الأغشية القابلة للانكماش وديناميكيات النفق الحراري
يجب أن يغلف غشاء الانكماش (بولي أوليفين POF أو LDPE) هندسة الملف بالكامل، مما يوفر تداخلًا لضمان سلامة ختم النهاية والانكماش الحراري.
عرض الفيلم المسطح المطلوب W_film تخضع عملية تصنيع أغشية الانكماش المطوية من المنتصف لهندسة اللفائف ومساحة الأمان المسموح بها:
W_film ≥ OD + Height + 2 × C_seal
أين:
OD= القطر الخارجي للملف النهائيHeight= الارتفاع المحوري لمجموعة الملفاتC_seal= هامش الختم وبدل تتبع الآلة (عادةً 30-50 مم لكل جانب)
مواصفات المقاسات للملف ذي القطر الخارجي 260 مم والارتفاع 100 مم
| معلمات تحديد الحجم | بعد التخفيض | قيود التصميم / الأساس المنطقي |
|---|---|---|
القطر الخارجي للملف (OD) |
سماكة 260 ملم | تم قياس التراكم النهائي |
ارتفاع الملف (H) |
سماكة 100 ملم | ضبط عرض المسار |
بدل الختم (C_seal) |
30 ملم لكل جانب | يستوعب نصف قطر مشبك الإحكام على شكل حرف L وتفاوت المواد |
| الحد الأدنى لعرض الفيلم عند الطي المركزي | سماكة 420 ملم | 260 mm + 100 mm + (2 × 30 mm) = 420 mm |
| الحد الأدنى لسمك الفيلم | 25-45 ميكرومتر | مقاومة الثقب في أطراف الكابلات الحادة المصنوعة من البولي إيثيلين منخفض الكثافة/البولي أوليفين |
| بدل انكماش النفق | 20٪ إلى٪ 35 | انكماش حراري ثنائي المحور حر داخل الحجرة المسخنة |
يؤدي اختيار عرض زائد للغشاء البلاستيكي إلى ظهور نتوءات بلاستيكية وتراكم غير متساوٍ للمادة، بينما يؤدي استخدام غشاء ذي عرض غير مناسب إلى فتح اللحامات. يستخدم نفق التسخين في خط التعبئة والتغليف سكاكين هوائية موجهة من الأسفل وجانبية لضمان انكماش موحد عبر فتحة القلب.
أنظمة التحكم، وأجهزة التعشيق، ومعايير السلامة الأوروبية (CE)
يتطلب تشغيل خط متعدد المحطات يجمع بين مغازل اللف الدوارة، وأحزمة الشد العالي، والمناطق الحرارية المُسخّنة، بروتوكولات شاملة للحد من المخاطر:
- الحراسة المادية للمحيط: تم إحاطة آلة اللف، وناقل الفهرسة، ورأس الربط بسياج أمان محيطي أصفر (بارتفاع 2,000 مم) متوافق مع معيار ISO 14120.
- أنظمة التحكم في الوصول وأجهزة التعشيق الآمنة: تعمل أقفال بوابة الأمان ثنائية القناة (ISO 14119) وستائر الضوء الضوئية من النوع 4 على قطع الحركة الخطرة على الفور عند اختراق المحيط عبر مرحلات الأمان من الفئة 4 / PL e.
- عزل المخاطر الحراريةيتميز نفق التسخين بعزل مزدوج الطبقات من الصوف الصخري (تبقى درجة حرارة الغلاف الخارجي أقل من 45 درجة مئوية) ودورة تنظيف ناقل أوتوماتيكية تقوم بإخلاء الملفات المتبقية أثناء التوقفات الطارئة لمنع احتراق المنتج.
- نقاط عزل LOTOتضمن صمامات التفريغ الهوائي المركزية وفواصل الكهرباء الرئيسية القابلة للقفل الامتثال لمعيار OSHA 29 CFR 1910.147 للصيانة الآمنة لشفرات القطع ورؤوس الربط.
- الامتثال القياسيتم تصميم هذا الخط ليتوافق مع:
- ISO 12100: 2010سلامة الآلات - المبادئ العامة للتصميم وتقييم المخاطر.
- إن شنومكس-شنومكس: شنومكس: سلامة آلات التعبئة والتغليف - المتطلبات العامة.
- EN-60204 1المعدات الكهربائية للآلات الصناعية.
قائمة التحقق لاختيار المهندسين
يرجى تقديم البيانات الكهربائية والفيزيائية وبيانات العمليات التالية لتحديد حجم الآلة بشكل نهائي:
- مواصفات الموصلات والكابلات: نوع الكابل (مرن BV/BVR، صلب NYY، كابل شبكة)، نطاق القطر الخارجي الكلي (الحد الأدنى/الحد الأقصى مم)، الحد الأدنى المسموح به لنصف قطر الانحناء.
- أبعاد تغليف اللفائف: الطول المستهدف لكل لفة (على سبيل المثال، 50 م، 100 م)، قطر القلب الداخلي (ID)، الحد الأقصى المسموح به للقطر الخارجي (OD)، وارتفاع حزمة اللفة.
- متطلبات الإخراج: معدل الإنتاجية المطلوب باللفائف في الدقيقة (PPM) أو الوحدات في الساعة (UPH).
- مواصفات التغليف: ربط شعاعي بنقطتين أو ربط متقاطع بأربع نقاط؛ نوع الحزام (لب PP بعرض 9 مم أو 12 مم).
- حاجز الفيلم والتغليف: البولي أوليفين (POF) أو البولي إيثيلين منخفض الكثافة (LDPE)، سمك الفيلم (ميكرون)، متطلبات تطبيق الملصقات/العلامات.
- البنية التحتية للمنشأة: حدود مساحة المصنع (الطول × العرض × الارتفاع)، مصدر الطاقة الأساسي (على سبيل المثال، 380 فولت / 480 فولت ثلاثي الأطوار 50 / 60 هرتز)، مصدر الهواء المضغوط الجاف (0.6 - 0.8 ميجا باسكال، نظيف / جاف).
أسئلة وأجوبة هندسية
س: لماذا يُشترط استخدام أشرطة شعاعية قبل دخول الملف إلى نفق الانكماش؟ ج: تتميز لفائف الكابلات بخاصية الارتداد الميكانيكي. فإذا تعرضت اللفائف غير المُثبتة لحرارة نفق الانكماش، فإن الإجهاد الحلقي الداخلي للكابل سيؤدي إلى تمدد اللفائف وارتخائها قبل أن تصل طبقة البوليمر إلى قوة التثبيت الكاملة. تعمل أشرطة البولي بروبيلين الشعاعية على تثبيت لفات الكابل بإحكام، مما يسمح للطبقة بالانكماش بسلاسة على سطح ثابت الأبعاد.
س: هل يتتبع النظام طول القطع عن طريق عدد لفات المندريل أم عن طريق القياس المستقل؟ ج: يستخدم النظام مشفر قياس دقيقًا ثنائي العجلات مثبتًا مباشرةً على غلاف الكابل. يؤدي حساب لفات اللف فقط إلى اختلافات تراكمية في الطول ناتجة عن تغير أقطار الطبقات وتفاوت الضغط القطري. يحافظ مشفر التلامس المباشر على دقة الطول في حدود ± 0.2%.
س: كيف يقوم المندريل القابل للطي بإخراج الملف الملفوف دون إتلاف عازل الغلاف؟ ج: يستخدم رأس اللف أربعة أجزاء شعاعية يتم تشغيلها بواسطة وصلة تبديل داخلية تعمل بالهواء المضغوط/الهيدروليكي. عند اكتمال اللف، تنكمش الأجزاء إلى الداخل بمقدار 10-15 مم. هذا الانخفاض المفاجئ في المحيط يقطع تمامًا احتكاك التلامس بين طبقة الكابل الداخلية والمندريل الفولاذي، مما يسمح لدافع ميكانيكي بسحب الملف بسلاسة دون خدش السطح.
س: هل يمكن تشغيل الخط بدون تغليف لأسلاك البناء ذات المقياس الخفيف؟ ج: نعم. يتميز جهاز التحكم المنطقي القابل للبرمجة (PLC) بوضع تجاوز المحطة المُعتمد على الوصفة. بالنسبة لأسلاك ذات مقياس خفيف حيث يوفر غلاف الانكماش وحده احتواءً كافيًا لحزم البيع بالتجزئة، ينقل جدول الفهرسة اللفائف مباشرةً إلى جهاز اللحام على شكل حرف L ونفق الانكماش، متجاوزًا رأس التغليف لزيادة إنتاجية الخط.
الخطوة التالية: تكامل النظام الجاهز
قم بدمج نظام اللف والربط والتغليف الحراري الآلي في خط الإنتاج الخاص بك من خلال سير العمل القياسي للمشروع المكون من ثلاث مراحل:
- تكامل الخطوط ومراجعة التخطيطأرسل نطاق منتجاتك، وأقطار الكابلات الخارجية، ورسومات تخطيط المصنع إلى info@fhopepack.com.
- عرض فني (خلال 48 ساعة)يقدم فريق هندسة التغليف لدينا تصميمًا ثلاثي الأبعاد كاملًا، وتحليلًا لوقت دورة العمل الوظيفية، ومصفوفة استهلاك المرافق، واقتراحًا تجاريًا.
- اختبار قبول المصنع (FAT): قم بشحن عينات من بكرات الكابلات إلى منشأة الاختبار الخاصة بنا للتحقق من صحة شد اللف، وموثوقية الربط، وانكماش الفيلم في العالم الحقيقي قبل التسليم إلى الموقع.
القراءة ذات الصلة
- خط تعبئة اللفائف الأوتوماتيكي
- فيديو: آلة لف الأسلاك الفولاذية الأوتوماتيكية للف الأسلاك وربطها
- فيديو: آلة لف وربط الخراطيم المموجة ذات الجدار المزدوج
- فيديو: آلة تغليف لفائف الكابلات للأسلاك ذات القطر الداخلي الصغير
المصادر والمعايير التشغيلية
- المواصفات الفنية: قسم الهندسة في شركة FHOPE، مجموعة خطوط أتمتة الكابلات (الإصدار 2026.03)
- عرض توضيحي للآلة: أنظمة تغليف الكابلات على FHOPEpack
- توجيهات السلامة الخاصة بالآلات: ISO 12100:2010 — تقييم المخاطر
- مواصفات آلات التعبئة والتغليف: EN 415-10:2014 — سلامة آلات التعبئة والتغليف
- السلامة الكهربائية: IEC 60204-1 (سلامة الآلات - المعدات الكهربائية للآلات)
آخر مراجعة: 2026-10-04