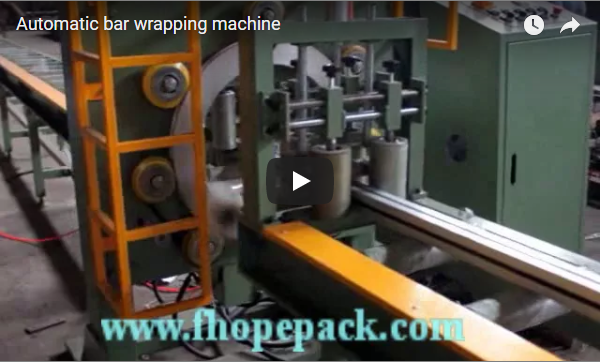
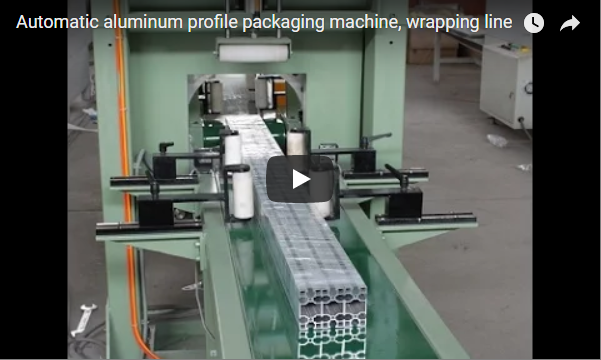
لا تزال المناولة اليدوية وبروتوكولات التعبئة والتغليف غير المتسقة السببين الرئيسيين لتدهور جودة الأسطح، وتأخير التسليم، ومطالبات الشحن في قطاع بثق الألمنيوم. ومع ازدياد أحجام الإنتاج وتوسع مسارات التصدير، تواجه المنشآت التي تعتمد على التكديس غير المنظم وتفاوت وتيرة العمل صعوبات تشغيلية متزايدة. تعمل خطوط التعبئة والتغليف الآلية الحديثة على حل هذه المعوقات من خلال دمج أدوات مخصصة، وتدفق مواد متزامن، وهندسة تحميل متوافقة مع معايير EN. وبالاستناد إلى ثلاثة عقود من معالجة الإنتاج المتكاملة وتصنيع المقاطع الجانبية حسب الطلب، ينظر رواد الصناعة اليوم إلى التعبئة والتغليف ليس كإضافة لاحقة بعد الإنتاج، بل كنقطة تحكم حاسمة للحفاظ على الإنتاجية، وتحسين الخدمات اللوجستية، وكسب ولاء العملاء.
🛠️ المشكلة الأولى: تلف السطح نتيجة التعامل اليدوي
تُؤدي المناولة اليدوية إلى احتكاك وقوى صدم غير متوقعة تُؤثر سلبًا على التشطيبات المؤكسدة أو المطلية بالبودرة. يُساهم استخدام أدوات طرفية غير قابلة للخدش، وإدخال الفواصل بشكل متزامن، وبروتوكولات المناولة المتوافقة مع معايير EN، في القضاء على الخدوش الدقيقة، والحفاظ على سلامة السطح، ومنع رفض الدفعات المكلفة قبل وصول المنتجات إلى العميل.
تُحدد حساسية السطح مدى تحمل قطاعات الألمنيوم للتلامس أثناء النقل والتخزين. فعندما يقوم المشغلون بمسك القطاعات أو محاذاتها أو تكديسها يدويًا، يؤدي الضغط غير المتناسق ونقاط التلامس غير المحمية إلى تراكم التآكل. وتُعدّ الزخارف المعمارية المؤكسدة جزئيًا والقطاعات الصناعية المطلية بمسحوق لامع أكثر عرضةً للتلف؛ إذ يمكن لخدش دقيق واحد أن يتسبب في رفض دفعة كاملة، وشطب المواد، وتأخير التسليم. والسبب الجذري ليس عطلًا في المعدات، بل غياب إدارة موحدة للتلامس.
تُعالج أنظمة التغليف الآلية هذه المشكلة باستخدام أدوات طرفية غير قابلة للخدش (وسادات ماسكة مصنوعة من البولي يوريثان أو السيليكون لامتصاص الصدمات دون خدش الأسطح الناعمة). تعمل هذه الأدوات بقوة تلامس مُعايرة تتناسب مع صلابة السطح، مما يضمن حماية متسقة عبر مختلف أنواع سبائك الألمنيوم وأنواع التشطيب. وبالإضافة إلى إدخال الفواصل تلقائيًا، يضع النظام ورقًا مموجًا أو غشاءً واقيًا بين الطبقات بتوقيت دقيق، مما يمنع التلامس المباشر بين المعدن والمعدن. يتوافق هذا النهج مع المعايير الأوروبية (EN) لتصميم وتصنيع قطاعات الألمنيوم، والتي تُلزم بمعايير معالجة مُحكمة للحفاظ على دقة أبعاد السطح.
من منظور تجاري، تُترجم صيانة الأسطح مباشرةً إلى زيادة الإنتاجية من المحاولة الأولى وتقليل دورات إعادة العمل. وتُشير المنشآت التي تُوحّد إدارة الاتصالات إلى انخفاض النزاعات المتعلقة بالجودة، وتسريع التخليص الجمركي، وتعزيز التعاون بين الموردين والمشترين. ويُصبح التغليف بمثابة بوابة جودة مُعتمدة بدلاً من كونه محطة إصلاح تفاعلية.
معايير اتخاذ القرار لحماية الأسطح:
-
[ ] حساسية التشطيب: قم بمطابقة مادة الماسك مع صلابة السطح (مؤكسد ناعم مقابل تشطيب المصنع القياسي).
-
[ ] حد قيمة الطلب: يتم نشر المعالجة الآلية عندما تتجاوز تكاليف رفض الدفعة وفورات العمالة الشهرية.
-
[ ] التحقق من الامتثال للمعايير الأوروبية: تأكد من أن وثائق المورد تتوافق مع إرشادات حماية الأسطح الأوروبية.
-
[ ] تكامل الفاصل: تحقق من تزامن الإدراج التلقائي مع اكتمال الطبقة لمنع التأخير اليدوي.
🏗️ المشكلة الثانية: انخفاض إنتاجية التعبئة والتغليف وارتفاع تكلفة العمالة
يُؤدي التعبئة اليدوية إلى حد أقصى ثابت للإنتاجية لا يتناسب مع إنتاجية مكابس البثق. أما خطوط التعبئة الآلية فتتزامن مع معدلات الإنتاج، وتُوحّد هندسة الطبقات، وتُقلل الاعتماد المباشر على العمالة. يُساهم هذا التحول التشغيلي في استقرار جداول التسليم، وخفض تكاليف الخدمات اللوجستية للوحدة الواحدة، وتحقيق عائد استثمار متوقع ضمن فترات استرداد التكاليف القياسية للمنشأة.
غالباً ما تُمثل سرعة إنتاج مواد التغليف العائق الخفي في مصانع البثق. تتطلب المحطات اليدوية عدة مشغلين لرفع ومحاذاة وتثبيت القطع، مما يُؤدي إلى عدم توافق السرعة مع إنتاجية المكابس. عندما لا تستطيع مواد التغليف مواكبة السرعة، تتراكم المواد المبثوقة، وتتقلص مساحة الأرضية، ويُؤدي الإرهاق الناتج عن نوبات العمل إلى تفاوت في الإنتاج. ولا يقتصر الأثر المالي على أجور العمال فحسب، بل إن تأخير الشحنات يُؤدي إلى رسوم شحن مُعجّل، وغرامات على العملاء، وفقدان طلبات الشراء المُتكررة.
تُزيل خطوط التعبئة والتغليف الآلية هذا الاحتكاك من خلال دمج رافعة جسرية تعمل بمحركات مؤازرة (إطار رفع دقيق يُحرك القطع على محاور X وY وZ) مع وحدات تحكم منطقية قابلة للبرمجة (أنظمة تحكم مركزية تُنسق سرعة الناقل، ودورات الرفع، وتبديل السلال دون تدخل يدوي). يُطابق النظام إيقاع إخراج المكابس، ويُعالج القطع في أوقات دورات ثابتة، ويُبدل السلال المُحمّلة تلقائيًا. يُوحّد هذا التزامن هندسة الطبقات، ويُقلل من الإجهاد البدني، ويُمكّن مُشغلًا واحدًا من الإشراف على عدة مسارات إنتاج.
تتمثل النتيجة التجارية في توسيع نطاق الطاقة الإنتاجية بشكل متوقع. وتتحول المنشآت من عمليات تعتمد على العمالة إلى عمليات تعتمد على حجم الإنتاج. وتستقر تكاليف العمالة المباشرة، ويقل الاعتماد على العمل الإضافي، ويتحسن اتساق التسليم. وعند تقييمها بناءً على حجم الطلب وقيمته، تحقق التعبئة والتغليف الآلية عادةً عائدًا على الاستثمار خلال فترات استرداد رأس المال الصناعي القياسية، مدفوعةً بتحسين استخدام العمالة، وتقليل إعادة العمل، واستمرارية تدفق خط الإنتاج.
معايير اتخاذ القرار لتحسين الإنتاجية:
-
[ ] مزامنة الضغط والتعبئة: تحقق من تطابق سرعة الناقل مع ناتج البثق دون تراكم المخزن المؤقت.
-
[ ] توافر العمالة: تقييم استقرار القوى العاملة المحلية؛ الأتمتة تقلل الاعتماد على أدوار التعبئة والتغليف المتخصصة.
-
[ ] عتبة الحجم: يتم نشر التشغيل الآلي عندما يتجاوز عدد الملفات الشخصية اليومية سعة المحطة اليدوية.
-
[ ] مرونة الوصفة: تأكد من أن النظام يدعم التغييرات السريعة للمقاطع العرضية المختلفة دون الحاجة إلى إعادة تجهيز ميكانيكية.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 المشكلة الثالثة: الأحمال غير المستقرة وأضرار النقل
يؤدي التراص غير المتساوي والدعامات الداخلية غير الكافية إلى تحرك أو ترهل أو تشوه القطع الطويلة أثناء النقل. تعمل الأنظمة الآلية على ضمان محاذاة دقيقة للطبقات، ودمج دعامات تقوية، وتطبيق أغشية عازلة للبخار مصممة خصيصًا لمدة رحلة التصدير. يمنع هذا الاستقرار الهندسي للحمولة تآكل الرطوبة وأضرار الاهتزازات ومطالبات العملاء، مع الالتزام بإرشادات التعبئة والتغليف العالمية.
نادراً ما ينتج تلف النقل عن حادثة واحدة، بل عن عوامل متراكمة: عدم انتظام التكديس، وعدم كفاية التدعيم، وتسرب الرطوبة، والإجهاد الناتج عن الاهتزازات. وتكون القطع الطويلة (من 6 إلى 12 متراً) أكثر عرضةً للحركة العرضية والترهل عندما يكون الدعم الداخلي غير منتظم. وخلال رحلات التصدير، يُسرّع التعرض المطول للرطوبة من التآكل، بينما تُضخّم اهتزازات الشاحنات والسكك الحديدية الانزياحات الدقيقة لتُصبح انبعاجات أو انحناءات مرئية. وتؤدي مطالبات العملاء بتعويضات عن تلف النقل إلى تآكل هوامش الربح والإضرار بمصداقية المورد بشكل مباشر.
تُعالج أنظمة التغليف الآلية استقرار الحمولة من خلال هندسة دقيقة وتحكم بيئي دقيق. يضمن النظام ارتفاعًا موحدًا للطبقات، ويُحاذي واقيات الزوايا، ويُحدد مواقع الدعامات الداخلية لتوزيع متطلبات الحمولة الصناعية بالتساوي. بالنسبة للطرق ذات الرطوبة العالية، تُدمج أغشية عازلة للبخار (أغلفة مقاومة للرطوبة تمنع دخولها أثناء الشحن البحري) مباشرةً في عملية التغليف. تُوضع أكياس مجففة داخل الصناديق للتحكم في الرطوبة المتبقية، بينما يمنع الخشب المعالج حراريًا تلطخ التانين ويتوافق مع المعايير الصحية النباتية الدولية. تُوضع عوارض تقوية على فترات محسوبة لمنع الترهل الطولي، وتُحافظ على نقاط دخول الرافعات الشوكية لضمان سلامة المناولة الأرضية.
يتماشى هذا النهج مع مبادرات المسؤولية البيئية العالمية وإرشادات تصميم مواد التغليف، مما يضمن الامتثال دون المساس بالسلامة الهيكلية. وتشير التقارير إلى أن المنشآت التي تُوحّد هندسة الأحمال تُسجّل انخفاضًا ملحوظًا في معدلات المطالبات، وجودة تسليم ثابتة، وثقة أكبر لدى المشترين. وبذلك، يصبح التغليف أصلًا لوجستيًا موثوقًا به بدلًا من كونه عامل خطر متغير.
معايير اتخاذ القرار بشأن استقرار الأحمال:
-
[ ] مدة الرحلة: حدد سمك غشاء الحاجز وكمية المجفف بناءً على طول مسار التصدير.
-
[ ] أقصى شد للربط: تحقق من أن حدود آلة الربط تتطابق مع وزن الملف الشخصي ومتطلبات الحمل الصناعي.
-
[ ] اتجاه التكديس: تأكد من أن تحميل المنصات يتوافق مع نقاط دخول الرافعة الشوكية وموضع الدعامة الداخلية.
-
[ ] معالجة الخشب: حدد المواد المعالجة حرارياً (HT) لمنع التلطيخ وتلبية معايير الشحن الدولية.
🛡️ ملاحظة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و CE. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
🛡️ الأسئلة الشائعة
س: ما هو العائد الواقعي على الاستثمار لخط تعبئة آلي لقطاعات الألمنيوم؟
ج: يعتمد العائد على الاستثمار على ثلاثة عوامل قابلة للقياس: تقليل تكاليف العمالة المباشرة، والقضاء على إعادة العمل، وضمان اتساق التسليم. عندما تتوافق إنتاجية التعبئة والتغليف مع إنتاجية مكابس البثق، تتجنب المصانع العمل الإضافي، وتقلل من رفض الدفعات، وتتجنب غرامات الشحن السريع. تحقق معظم العمليات ذات الأحجام المتوسطة إلى العالية استرداد رأس المال خلال فترات الاسترداد الصناعية القياسية، مع ظهور أقوى العوائد في المصانع التي تدير تشطيبات معمارية عالية القيمة أو شحنات تصدير متكررة.
س: ما هي مساحة الأرضية التي يتطلبها خط التعبئة الآلي، وهل يمكن تركيبه في منشأة قائمة؟
ج: تتطلب التركيبات النموذجية مساحة خطية تتراوح بين 12 و15 مترًا طولًا، وبين 4 و6 أمتار عرضًا، لاستيعاب سيور التغذية، ووحدة الرافعة، ومحطات تبديل السلال، وخزائن التحكم. تسمح التصاميم المعيارية للمنشآت بدمج النظام جنبًا إلى جنب مع خطوط البثق والتصنيع باستخدام الحاسب الآلي الموجودة دون الحاجة إلى تعديلات هيكلية كبيرة. ينبغي مراجعة مخطط المساحة التفصيلي خلال مرحلة الهندسة لضمان سهولة وصول الرافعات الشوكية ومسارات آمنة للمشغلين.
س: هل النظام صعب التشغيل، أم أنه يتطلب تدريباً هندسياً متخصصاً؟
ج: صُممت الأنظمة الحديثة لتكون سهلة التشغيل. تحتوي لوحة اللمس الخاصة بواجهة المستخدم (HMI) على العديد من ملفات تعريف التشغيل، مما يسمح للمشغلين بالتبديل بين المقاطع العرضية في أقل من دقيقتين دون الحاجة إلى أي تعديلات ميكانيكية. وتُوجَّه المهام الروتينية، مثل التحميل ومراقبة حالة الدورة وبدء تبديل السلال، بواسطة إشارات مرئية. كما أن الصيانة الوقائية سهلة، حيث يُقدم الموردون عادةً تدريبًا منظمًا ودعمًا تشخيصيًا عن بُعد لتقليل وقت التوقف.
س: كيف تدعم التعبئة الآلية الاستدامة والامتثال البيئي؟
أ: يتماشى هندسة التغليف الآن مع مبادرات المسؤولية البيئية العالمية من خلال تحسين استخدام المواد وتقليل النفايات. تعمل الأنظمة الآلية على تقليل التغليف الزائد، وتوحيد وضع الفواصل لمنع استهلاك الورق أو الأغلفة البلاستيكية بشكل مفرط، ودعم بدائل الخشب القابل لإعادة التدوير أو المعالج. ومن خلال منع تلف النقل وتقليل إعادة العمل، تُخفّض المنشآت أيضًا من بصمتها الإجمالية للمواد وكثافة الكربون لكل وحدة مُشحونة.
س: هل يستطيع النظام التعامل مع كل من عمليات البثق القياسية والملفات الشخصية المصممة خصيصًا؟
ج: نعم. يتطلب تصميم وتصنيع قطاعات الألمنيوم حسب الطلب معايير مناولة مرنة، وهو ما توفره خطوط الإنتاج الآلية من خلال عرض قابل للتعديل للمقابض، ومسافات فاصلة قابلة للبرمجة، وأنماط تكديس قابلة للتخصيص. تتيح إدارة وصفات النظام التكيف السريع مع الأطوال والأوزان ومعالجات الأسطح المختلفة، مما يضمن حماية متسقة بغض النظر عن حجم الطلب أو مدى تعقيد التصميم.
🔗 انظر أيضًا : المعدات ذات الصلة