من التعبئة اليدوية إلى التعبئة الآلية للملفات: مثال على خط التقطيع والتقشير
دراسة الحالة الحقيقية هي نطاق مدعوم بالأدلة، وليست مجرد قائمة بالميزات. انظر كيف تحولت عملية التعبئة اليدوية للملفات المقطعة إلى خط إنتاج آلي - حدود المنتج، والمحطات، والمواد، وما يجب أن يجتاز اختبارات القبول في المصنع/الموقع قبل تقديم أي ادعاء بشأن الأداء.
دراسة حالة: من التعبئة اليدوية للملفات إلى الأتمتة
دراسة حالة: من التعبئة اليدوية للملفات إلى الأتمتة
لا تُعدّ دراسة الحالة الموثوقة مجرد مجموعة من خصائص الآلة، بل هي نطاق منتج مُحدد، ومتطلبات تغليف، وحدود تنفيذ، والأدلة التي تُثبت أن خط الإنتاج قد استوفى تلك الحدود. المثال أدناه مُستمد من عرض أسعار لخط تعبئة لفائف فولاذية مُنتجة بعد عملية التقطيع والقص. وهو يُمثل نطاقًا هندسيًا، وليس ادعاءً مُوثقًا لأداء ما بعد التركيب.
يساعد هذا المثال فرق المشتريات الفنية والهندسة والجودة والمشاريع على مقارنة نطاق خط تعبئة اللفائف الأوتوماتيكي المماثل مع مجموعة منتجاتهم الخاصة.
لقطة المشروع
يشمل نطاق المشروع خط تعبئة آلي لللفائف الشريطية القادمة من خط التقطيع والقص. يجمع الخط بين فصل اللفائف، وتغيير اتجاهها، وتغليفها، وربطها، وتكديسها، ووزنها، وتفريغها عبر سيور ناقلة متصلة.
| معلمات المنتج الواردة | حدود المشروع |
|---|---|
| لفائف القطر الخارجي | 900 – 1,500 مم |
| لفائف القطر الداخلي | 508 – 610 مم |
| وزن اللفائف المشقوقة الفردية | 200-2,500 كجم |
| عرض اللفائف المشقوقة | 30 – 350 مم |
| سمك اللفة | 0.3 – 3.2 مم |
| أقصى حزمة شق | 12 |
| أقصى ارتفاع للتكديس | سماكة 1,200 ملم |
| التوجيه عند الوصول | عين إلى جدار |
تُحدد هذه القيم حدود المشروع، ولا تُعدّ ضماناً بأن الخط سيتعامل مع كل لفائف الصلب خارج هذا النطاق.

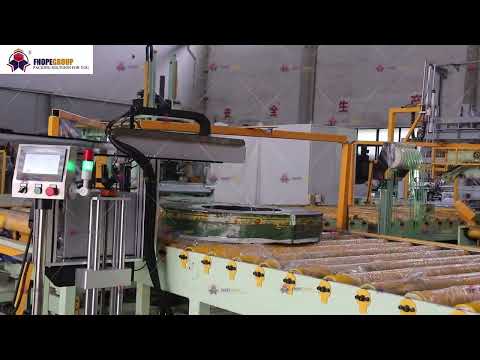
تُظهر الصورة خط تغليف لفائف الصلب للشرائح المقطعة على مستوى الخط. هذا هو التدفق المتصل الذي يجب اختبار مجموعة المنتجات ونطاق المحطة وحدود القبول وفقًا له.
لماذا تغير نطاق العمل من المناولة اليدوية؟
بعد التقطيع، لا تزال لفائف الشريط بحاجة إلى الفصل، واللف، والربط، والتكديس. عندما تتم هذه الخطوات يدويًا، يصبح التحكم في عمليات المناولة المتكررة والسجلات المطلوبة أمرًا صعبًا خلال نوبة العمل.
يستبدل النطاق الآلي تسلسل النقل والتعبئة الأكثر تكرارًا بمحطات متصلة مع الحفاظ على إمكانية اختبار العملية من خلال مجموعة الملفات المحددة.
نطاق النظام
يتضمن السطر المقتبس ما يلي:
- بوابة دوارة لتخزين وفصل لفائف الشريط الواردة.
- جهاز أوتوماتيكي لتغيير اتجاه الملف من وضعية العين نحو الجدار إلى وضعية العين نحو السماء.
- التخزين المؤقت بين المحطات.
- آلة تغليف لفائف تستخدم الورق أو البولي إيثيلين عالي الكثافة أو البولي إيثيلين منخفض الكثافة أو غشاء التمدد.
- ربط اللفة الفردية أو المجموعة الكاملة.
- آلة تكديس أوتوماتيكية.
- ناقل إخراج مزود بخاصية الوزن الإجمالي.
- نظام تحكم.
يشمل نطاق عمل المورّد التصميم والتوريد والتركيب والتشغيل. ويبقى للمشتري مسؤولية سلامة الموقع وإجراءات التشغيل وقرار القبول.

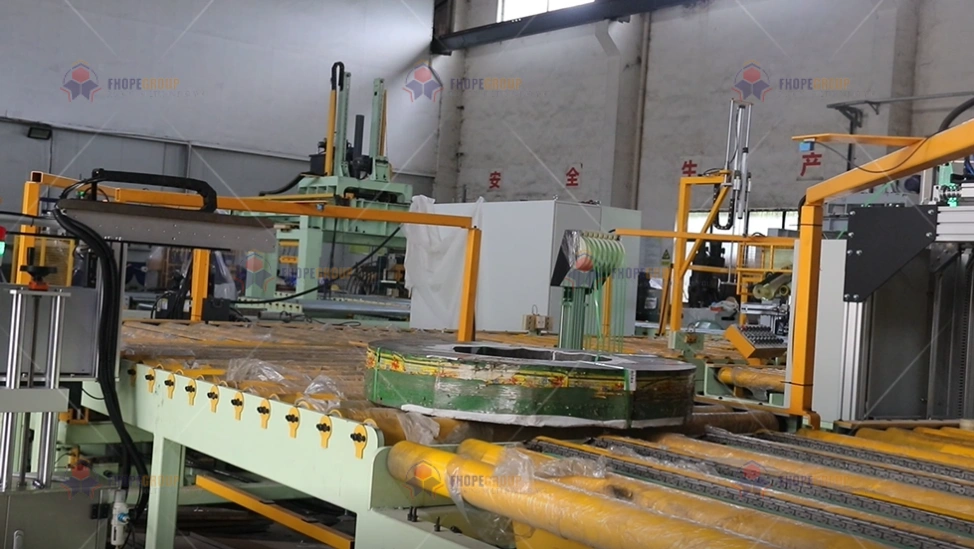
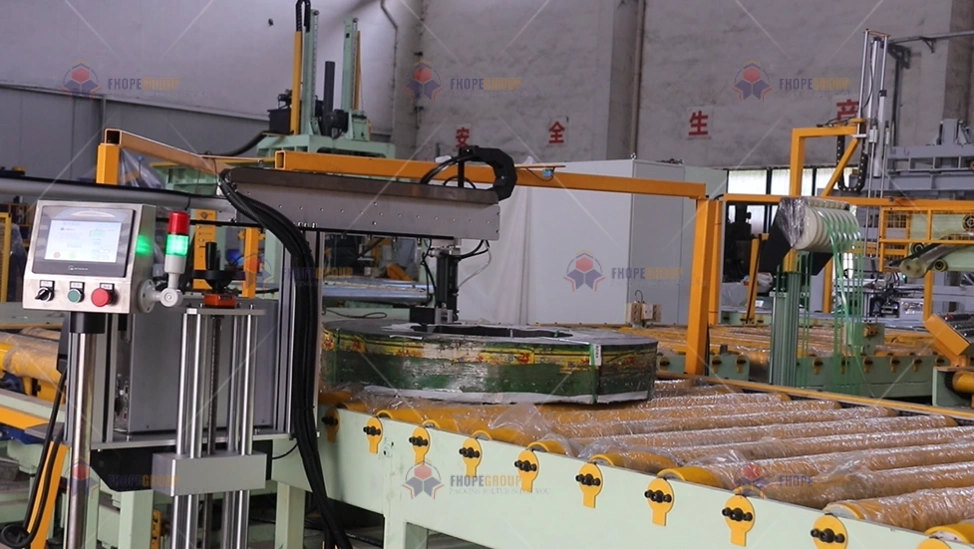
تُظهر الصورة عرضًا على مستوى المحطة لخط تعبئة الشرائح المشقوقة نفسه. يجب أن تُحدد دراسة الحالة اسم كل محطة ضمن نطاقها حتى يتمكن القارئ من مقارنتها بحدود خطه الخاص.
حدود التغليف والمواد
قد تتكون مادة التغليف من مزيج من الورق، والبولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والأغشية المطاطية، بعرض يتراوح بين 100 مم و200 مم. يجب أن تتناسب التركيبة المختارة مع سطح اللفائف، ومستوى الحماية المطلوب، ومسار التخزين أو الشحن اللاحق.
يُعدّ الربط والتكديس جزءًا من عملية التعبئة والتغليف نفسها. ولا يكتمل خط الإنتاج إلا بعد أن تنتقل بيانات تعريف الملف، والتغليف، والملصق، وسجل التفريغ معًا.

تُظهر الصورة أشخاصًا حول خط تعبئة الشرائط المشقوقة أثناء الإعداد أو الفحص. لا يقتصر نطاق المواد والتغليف على الغلاف البلاستيكي فحسب، بل يشمل أيضًا مهام المشغل وفحوصات العينة الأولى التي تضمن تكرار عملية التغليف.
حدود المنشأة والمرافق
يتطلب نطاق العمل مصدر طاقة ثلاثي الأطوار، وهواءً مضغوطًا، وعدم وجود حفرة أسفل الخط. هذه القيود مهمة لأنها تؤثر على التصميم والأساسات والتركيب. ينبغي أن توضح دراسة الحالة هذه القيود بدلًا من إخفائها.

تُظهر الصورة منظرًا آخر لمحطة خط تعبئة الشرائح المقطعة. وتندرج قيود المنشأة ومواقع المرافق وإمكانية الوصول إلى التركيب ضمن نفس النطاق الهندسي لمحطات المعدات.
ما الذي لا يزال يتعين التحقق منه
هذا الاقتباس هو نقطة انطلاق، وليس حالة مكتملة. قبل النشر، يجب أن يُثبت المشروع ما يلي:
- التدفق الطبيعي للملفات النموذجية.
- الحد الأدنى والحد الأقصى لعرض ووزن وارتفاع التكديس للصناديق.
- الانتقال بين عائلات المنتجات.
- تجديد المواد وتأكيد النموذج الأولي.
- ملفات محظورة أو غير محددة.
- تسليم بيانات الوزن والملصقات.
- الحماية، والتعشيق، وسلوكيات الإغلاق والتعليق.
- مسار استعادة محدد.
أي رقم يتعلق بوقت الدورة أو توفير العمالة أو فترة الاسترداد سيتطلب خط أساس مقاس ونتائج ما بعد التثبيت.
خطوة عملية تالية
استخدم لقطة المشروع كقائمة مرجعية. قبل اعتبار عرض أسعار مماثل دراسة حالة، تأكد من مجموعة المنتجات، وتركيبة المواد، ونطاق المحطة، وقيود المنشأة، وأدلة القبول. ثم حوّل نطاق الهندسة إلى سجل مشروع موثق.
حافظ على نفس الحدود مرئية لمقارنة خط تعبئة الملفات التلقائي ، وأضف أدلة FAT/SAT قبل نشرها كحالة مكتملة.
شاهد خط تغليف لفائف الشرائح الأوتوماتيكي المزود بطابعة ملصقات وخط ربط:
التفاصيل المرئية

اضغط للتكبير
اضغط للتكبير
اضغط للتكبير

اضغط للتكبير
شاهد كيف يعمل
اكتشف كيف تُحسّن حلول التعبئة والتغليف الآلية لدينا كفاءة خط إنتاجك. يُظهر هذا الفيديو عملية التشغيل السلسة المصممة لتوفير أقصى حماية.
موثوق بها من قبل مصانع الصلب ورواد الصناعة
يعتمد المصنعون العالميون على معدات التعبئة والتغليف الثقيلة من FHOPE


هل أنت مستعد لتحسين خط التعبئة والتغليف الخاص بك؟
احصل على عرض سعر مخصص مع تحليل العائد على الاستثمار. سيرد مهندسونا خلال 24 ساعة.
- تصميم تخطيط مجاني
- دعم التركيب العالمي
- ضمان لمدة سنة متضمن
معلوماتك آمنة ولن تتم مشاركتها أبداً.
الآلات ذات الصلة

خط تغليف لفائف الصلب
عرض التفاصيل →
خط تعبئة ملف عمودي
عرض التفاصيل →
خط تعبئة لفائف الخرطوم
عرض التفاصيل →
خط تغليف لفائف النحاس
عرض التفاصيل →
خط تغليف لفائف الأسلاك
عرض التفاصيل →
خط تغليف الألواح
عرض التفاصيل →
آلة تعبئة الأنابيب
عرض التفاصيل →
خط تعبئة مقاطع الألمنيوم
عرض التفاصيل →
خط تجميع وتغليف مواسير أوتوماتيكي FHOPE
عرض التفاصيل →
خط تجميع وربط الأنابيب الأوتوماتيكي
عرض التفاصيل →
آلة ربط الأنبوب الفولاذي الأوتوماتيكية
عرض التفاصيل →
آلة تعبئة أنابيب الصلب الأوتوماتيكية FHOPE
عرض التفاصيل →
خط تعبئة ربط الأنابيب البلاستيكية الأوتوماتيكي
عرض التفاصيل →
خط تعبئة أوتوماتيكي لأنابيب PPR / PVC
عرض التفاصيل →
آلة تعبئة الأكياس البلاستيكية
عرض التفاصيل →
آلة تعبئة الإطارات FPT-200
عرض التفاصيل →
آلة تعبئة الإطارات FPT-300
عرض التفاصيل →
آلة تعبئة الإطارات FPT-400
عرض التفاصيل →
آلة تغليف ملف الكابلات- FPCA100
عرض التفاصيل →