ما هي السرعة القصوى لربط الأسلاك واللف؟
في صناعتنا، السرعة هي كل شيء. نسعى جاهدين لجعل العمليات أسرع دون المساومة على الجودة. تناقش هذه المقالة الحد الأقصى لسرعة لف الأسلاك وربطها. سنوضح عملية اللف والربط، والعوامل التي تؤثر على سرعتها، وكيفية ارتباط هذه العمليات. سيساعدنا فهم هذا في تحسين عمليات التعبئة وضمان الأداء السلس والفعال.
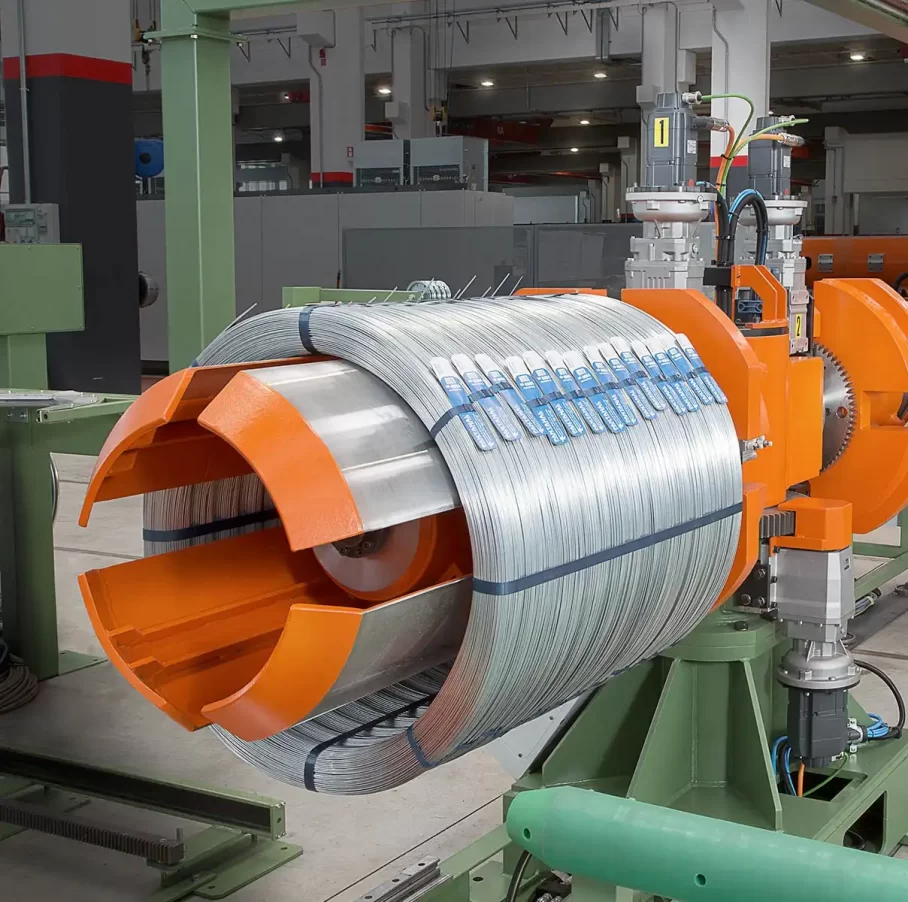
أساسيات سرعة لف الأسلاك
يُعدّ خط لفّ وتعبئة الأسلاك جزءًا أساسيًا من عملية التصنيع في العديد من الصناعات، لا سيما في إنتاج أسلاك النحاس والمعادن. غالبًا ما تكون سرعة اللفّ القصوى عاملًا رئيسيًا في تحديد الكفاءة الإجمالية لخط التعبئة. فكلما زادت سرعة لفّ الأسلاك، زادت كفاءة العملية.
في حالتنا، تبلغ السرعة القصوى لللف 300 متر في الدقيقة (م/دقيقة). وهذا يعني أنه عند أقصى سرعة لها، يمكن للآلة لف 300 متر من الأسلاك كل دقيقة. يلعب قطر السلك ووزنه دورًا مهمًا في تحديد مقدار السلك الذي يمكن لفه في هذه الفترة.
دعونا نلقي نظرة فاحصة على كيفية حساب طول السلك لملف وزنه 50 كجم. لتحديد طول السلك، نحتاج إلى معرفة كثافة السلك ووزنه النوعي. أحجام الأسلاك المختلفة لها خصائص مختلفة، لذلك سيتطلب كل منها حسابًا مختلفًا.
طول السلك لكل ملف
يختلف طول السلك لكل ملف حسب حجم السلك. وفيما يلي بعض الأمثلة لأقطار الأسلاك المختلفة:
-
سلك بقطر 1.6 مم : يمكن حساب طول السلك اللازم لبكرة وزنها 50 كجم بقسمة الوزن على كثافة السلك. بالنسبة لسلك بقطر 1.6 مم، ستحتاج تقريبًا إلى 200-250 مترًا من السلك لكل بكرة وزنها 50 كجم.
-
سلك 2 مم : يبلغ طول لفة سلك 2 مم التي تزن 50 كجم عادةً حوالي 150-200 متر.
-
سلك 2.24 مم : بالنسبة لسلك 2.24 مم، يمكنك توقع حوالي 130-180 مترًا لكل لفة وزنها 50 كجم.
-
سلك 2.5 مم : قد يكون طول لفائف سلك 2.5 مم التي تزن 50 كجم حوالي 120-160 مترًا.
-
سلك 3.15 مم : لفة من سلك 3.15 مم بوزن 50 كجم عادة ما يكون طولها حوالي 100-140 مترًا.
-
سلك 4 مم : يبلغ طول لفة سلك 4 مم بوزن 50 كجم عادةً 80-120 مترًا.
توفر هذه الأرقام تقديرًا متوسطًا لطول السلك استنادًا إلى وزن الملف. إن معرفة طول السلك الذي تعمل به أمر بالغ الأهمية لإعداد نظام التعبئة الخاص بك لتحقيق أقصى قدر من السرعة والكفاءة.
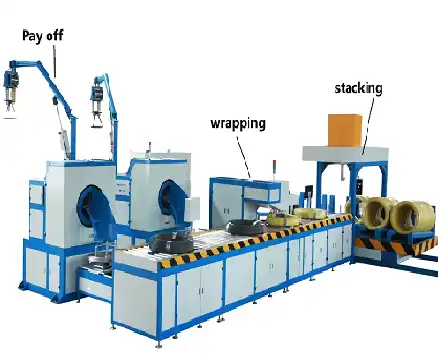
فهم سرعة التعبئة
تعتبر سرعة التعبئة أمرًا بالغ الأهمية في عملياتنا. نريد التأكد من أن العملية تسير بسرعة دون المساومة على الجودة. هناك عاملان أساسيان يجب مراعاتهما عند تحديد سرعة التعبئة: سرعة لف السلك والوقت المستغرق لربط كل ملف.
في إعداداتنا، يكون عدد الأشرطة لكل ملف عادةً 2 أو 4 أو 6، حسب نوع السلك وتطبيقه. يستغرق كل شريط ما يقرب من 15 إلى 17 ثانية لتطبيقه. لذا، نحتاج إلى مراعاة هذين الوقتين عند حساب سرعة التعبئة.
سرعة الربط
يعد الربط جزءًا مهمًا آخر من عملية التعبئة. والهدف هو التأكد من تثبيت ملف السلك بإحكام وأن الربط يتم بكفاءة. يستغرق كل شريط ما بين 15 و17 ثانية ليتم وضعه، اعتمادًا على سرعة الماكينة ونوع الشريط المستخدم.
على سبيل المثال، إذا كنت تستخدم حزامين لكل ملف، فإن الوقت الإجمالي للربط سيكون من 30 إلى 34 ثانية. إذا كنت تستخدم ستة أحزمة، فإن الوقت المطلوب سيزداد بشكل متناسب، مما يجعل عملية الربط أبطأ قليلاً.
يؤثر عدد الأشرطة لكل ملف على إجمالي الوقت اللازم لإنهاء التعبئة. من الطبيعي أن يستغرق المزيد من الأشرطة وقتًا أطول. ومع ذلك، من الضروري تحقيق التوازن بين الحاجة إلى التعبئة الآمنة والرغبة في السرعة. قد لا يوفر عدد قليل جدًا من الأشرطة الأمان الكافي للملف، في حين أن كثرة الأشرطة قد تبطئ عملية التعبئة.
كيفية تحديد سرعة التعبئة
يتم تحديد سرعة التعبئة حسب العملية الأبطأ. في معظم الحالات، ستكون سرعة لف السلك أو سرعة الربط هي العامل المحدد.
- إذا كانت سرعة لف السلك أبطأ، فسوف يؤثر ذلك على سرعة التعبئة الإجمالية.
- إذا كانت عملية الربط أبطأ، فسيؤدي ذلك إلى تحديد السرعة.
على سبيل المثال، إذا كانت آلتك تلف الأسلاك بسرعة 300 متر/دقيقة ولكن عملية الربط تستغرق 15 ثانية لكل حزام، فإن سرعة التعبئة الإجمالية ستكون محدودة بعملية الربط.
وبالتالي، نحتاج إلى تحقيق التوازن بين الخطوتين. فإذا تمكنا من تسريع عملية الربط دون المساس بالجودة، فيمكننا زيادة سرعة التعبئة الإجمالية. وبدلاً من ذلك، قد يساعد تحسين سرعة لف السلك أيضًا في تسريع عملية التعبئة.
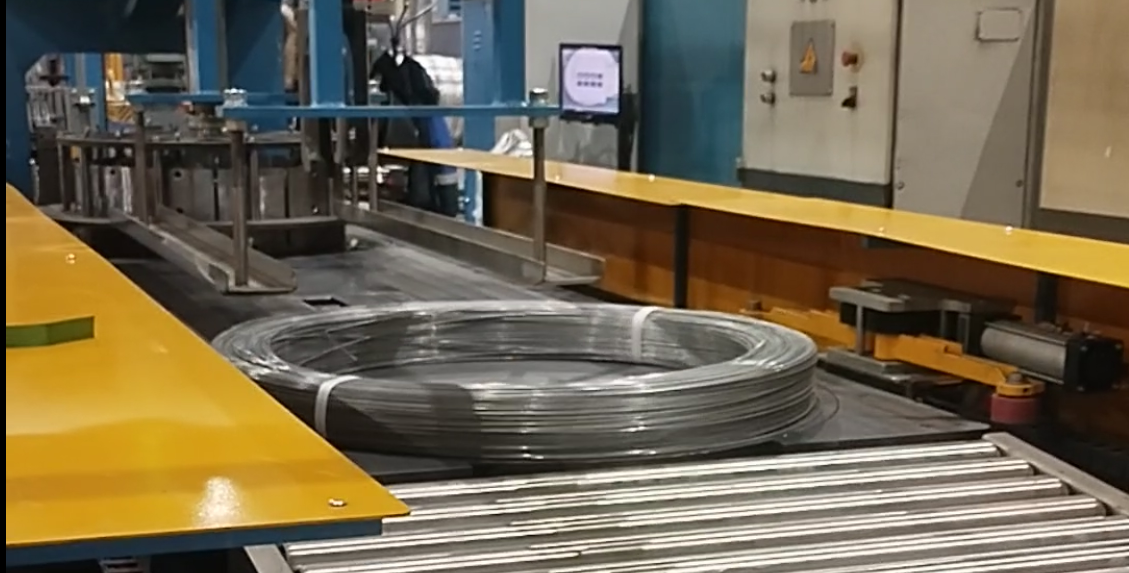
الغوص بشكل أعمق: التفاعل بين سرعات اللف والربط
دعونا نتعمق أكثر في فهم كيفية تفاعل العمليتين. تعد سرعة لف السلك ووقت الربط من الأمور المهمة، لكنهما يعملان معًا لتحديد كفاءة خط التعبئة. من المهم أن تتذكر أن عملية التعبئة تشبه سباق التتابع. إذا كانت إحدى الخطوات بطيئة للغاية، فإنها تعطل العملية بأكملها.
تحسين لف الأسلاك
لتحسين لف السلك، نحتاج إلى مراعاة بعض العوامل الرئيسية. أولاً، سيؤثر سمك السلك ووزنه على السرعة التي يمكن للآلة لف السلك بها. كلما كان السلك أرق، كلما كان من الممكن لفه بشكل أسرع، ولكن قد يستغرق اللف وقتًا أطول لإكماله بسبب حجم السلك المطلوب.
هناك عامل رئيسي آخر وهو نوع الآلة المستخدمة. بعض آلات اللف أسرع من غيرها، وقد توفر الموديلات الأحدث سرعات أعلى أو المزيد من التشغيل الآلي. كما أن الصيانة الدورية للآلات ضرورية أيضًا للحفاظ على السرعات المثلى وتجنب التوقف المكلف.
تحسين الربط
بالنسبة للربط، فإن المفتاح هو إيجاد التوازن الصحيح بين السرعة والأمان. إن استخدام النوع المناسب من الحزام، والتأكد من معايرة الماكينة بشكل صحيح، وتقليل الوقت بين كل حزام، كلها طرق لتحسين هذه العملية.
يعد عدد الأشرطة لكل ملف أيضًا عاملًا مهمًا في تحديد سرعة التعبئة. بالنسبة للملف النموذجي، عادةً ما يكون من الكافي استخدام شريطين إلى أربعة أشرطة، ولكن بالنسبة للملفات الأكبر حجمًا أو الأكثر حساسية، فقد تكون هناك حاجة إلى أشرطة إضافية. يمكن برمجة آلات التغليف لضبط عدد الأشرطة، مما قد يؤدي إلى تسريع أو إبطاء عملية التعبئة.
الجمع بين الاثنين لتحقيق أقصى قدر من الكفاءة
من أجل تحقيق أقصى قدر من الكفاءة، نحتاج إلى تحسين كل من سرعات لف الأسلاك والربط. وهذا يعني مراعاة ليس فقط سرعات الماكينة، ولكن أيضًا تخطيط محطة التعبئة وكيفية تفاعل العمليات مع بعضها البعض.
التطبيقات العملية في الصناعة
في التطبيقات العملية، يمكن أن يكون للتفاعل بين سرعات اللف والربط تأثير كبير على عملية التعبئة والتغليف بشكل عام. وبصفتك شركة مصنعة، من الضروري تقييم كلتا العمليتين بشكل مستمر وإجراء التعديلات حسب الحاجة. سواء كان الأمر يتعلق بترقية المعدات أو تعديل إعدادات الماكينة، فإن كل تغيير يمكن أن يؤثر على سرعة التعبئة والتغليف.
خاتمة
في الختام، يعد فهم أقصى سرعة لف وربط الأسلاك أمرًا بالغ الأهمية لضمان عمليات التعبئة الفعالة. تعد أقصى سرعة لف تبلغ 300 متر/دقيقة معيارًا جيدًا، ولكن يجب علينا أيضًا مراعاة الوقت المطلوب للربط، والذي يمكن أن يختلف حسب عدد الأشرطة المستخدمة. في النهاية، يتم تحديد سرعة التعبئة من خلال أي عملية أبطأ - سواء كانت اللف أو الربط.
من خلال تحسين كل من عمليات لف الأسلاك والربط، يمكننا تحقيق أقصى سرعة للتعبئة وتحسين كفاءة عملياتنا. المراقبة المستمرة والتعديلات هي مفتاح البقاء في المنافسة في الصناعة.
تذكر أن السرعة ليست بالضرورة الأفضل. بل يتعلق الأمر بإيجاد التوازن الذي يناسب تطبيقك المحدد. والهدف هو ضمان التعبئة عالية الجودة والآمنة مع الحفاظ على عملية فعالة وسريعة.