فهم خطوط ضغط وربط الأسلاك الفولاذية الأوتوماتيكية: الأسئلة الشائعة الرئيسية
يُمثل دمج خطوط ضغط وربط أسلاك الفولاذ الأوتوماتيكية تقدمًا كبيرًا في صناعة تصنيع ومعالجة الأسلاك. تُسهّل هذه التقنية مناولة لفائف أسلاك الفولاذ، مما يُعزز الكفاءة والسلامة. للمساعدة في توضيح إمكانيات ومتطلبات هذه الأنظمة، إليك إجابات على عشرة أسئلة شائعة.
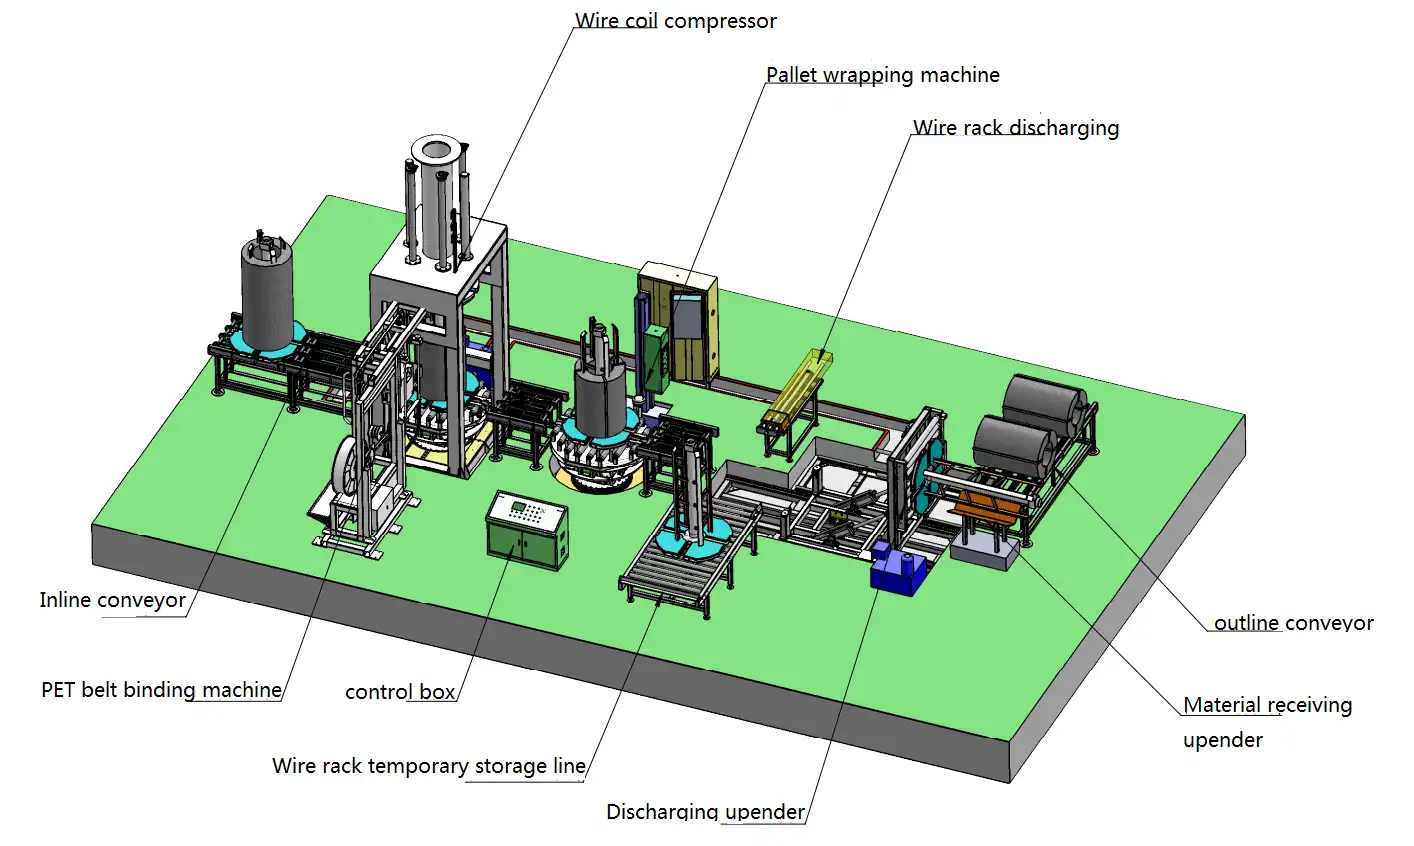
1. ما هو النطاق النموذجي لارتفاع ملفات الأسلاك قبل الضغط؟
يعتمد الارتفاع الأولي للملف السلكي الفولاذي بشكل أساسي على وزنه وكيفية لفّه. يُعدّ هذا البعد بالغ الأهمية لتصميم الشوط الرأسي للضاغط وقدراته على المناولة.
- ملف وزن كجم 500 قد يكون ارتفاعه الأولي يصل إلى سماكة 600 ملم.
- ملف أثقل، مثل ملف يزن كجم 1000، يمكن أن تصل إلى سماكة 1220 ملم في الارتفاع.
يجب تصميم خط الضغط والربط الأوتوماتيكي الفعال لاستيعاب النطاق الكامل لارتفاعات الملفات المتوقعة الخاصة بإنتاجك.
2. ما هي الأبعاد النموذجية لملف الأسلاك المضغوطة؟
بعد الضغط، ينخفض ارتفاع ملف السلك بشكل ملحوظ، مما يجعله أكثر كثافةً واستقرارًا للمناولة والنقل. يعتمد الارتفاع النهائي المضغوط على عوامل مثل الارتفاع الأولي، وقطر السلك، وقوة الضغط، والكثافة المطلوبة.
- على الرغم من أن الأبعاد الدقيقة تختلف بناءً على القطر الخارجي للملف والمتطلبات المحددة، فإن الهدف هو الحصول على ملف معبأ بإحكام.
- يجب أن يضمن تصميم خط التعبئة (بما في ذلك قوة الضغط ومواضع الربط والمعالجة اللاحقة مثل إزالة السلة) أن أبعاد العبوة النهائية تلبي الاحتياجات اللوجستية والتخزينية.
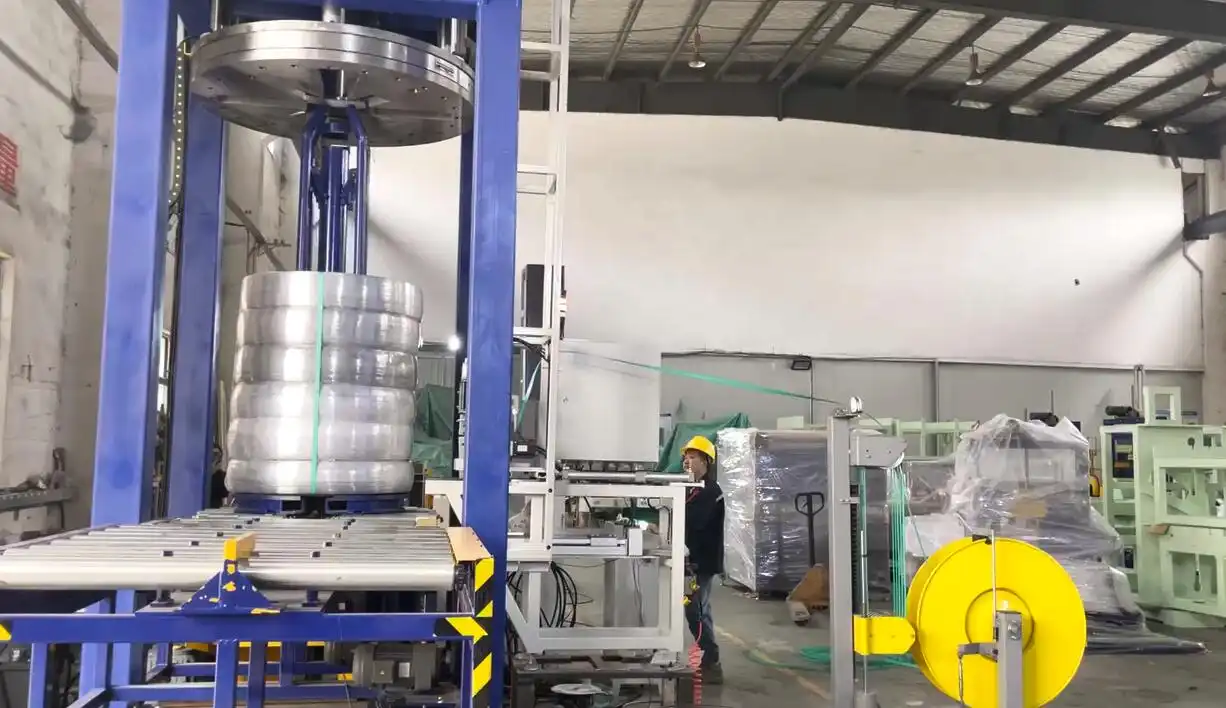
3. كم عدد الملفات التي يمكن لخط أوتوماتيكي معالجتها في الساعة؟
يُعدّ الإنتاج مؤشرًا رئيسيًا لأداء هذه الأنظمة. تعتمد سعة المعالجة على تصميم الخط، ومدة دورة كل محطة (الضغط، والربط، والنقل)، وحجم الملفات.
- قد يقوم النظام النموذجي بمعالجة ما يصل إلى 10 لفافة في الساعة.
- وهذا يترجم إلى ما يقرب من 240 ملفًا في عملية مدتها 24 ساعة.
- أوقات الدورة الفردية غالبًا ما تكون حول 4-6 دقيقة لكل ملفيشمل هذا المعدل العملية بأكملها من الدخول إلى الخروج. عوامل مثل عدد الأشرطة المطلوبة قد تؤثر على هذا المعدل.
4. هل هناك حاجة إلى حامل سلكي خاص أو رف للربط؟
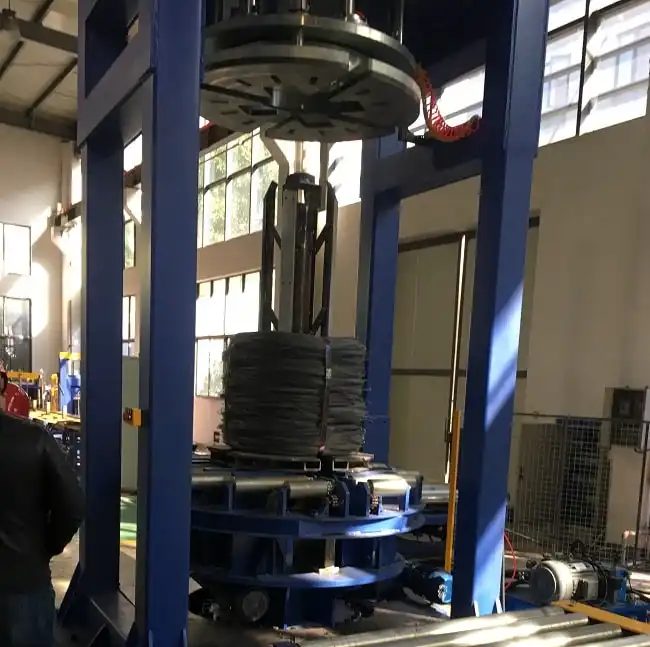
نعم، غالبًا ما يكون حامل الأسلاك المتخصص (يُسمى أحيانًا رفًا أو سلة أو مُشكّلًا) ضروريًا. يخدم هذا الحامل أغراضًا متعددة:
- يحافظ على شكل الملف أثناء التعامل معه قبل الضغط.
- الأمر الحاسم هو أنه يوفر المساحة اللازمة لرأس الربط للمرور من خلال عين المركز للملف أثناء عملية الربط، مما يضمن تأمين الأشرطة للملف السلكي نفسه، منفصلاً عن الناقل.
- يمكن عادةً الحصول على هذه الناقلات من الشركة المصنعة للآلة أو إنتاجها بناءً على المواصفات المقدمة.
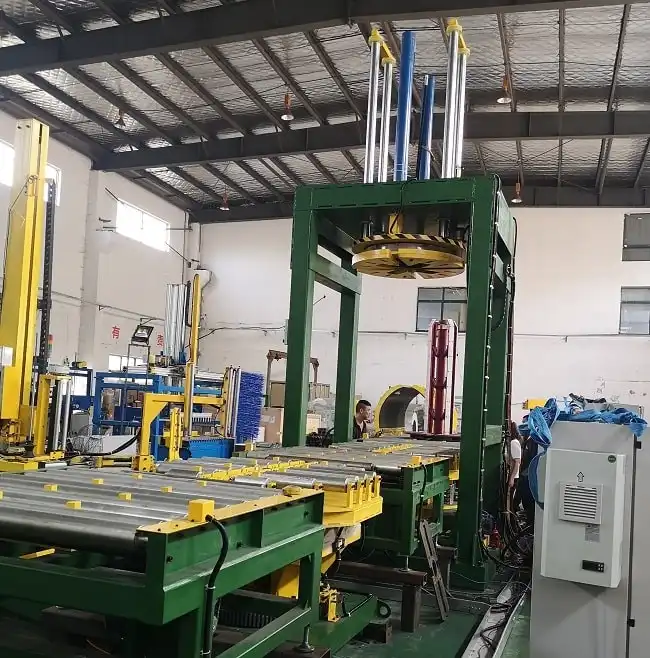
5. ما هو الحد الأقصى لقطر السلك الذي يمكن للنظام التعامل معه؟
يجب أن تكون مكونات الخط، وخاصة رأس الضاغط ورأس الربط، قوية بما يكفي للسلك الذي تتم معالجته.
- تم تصميم العديد من الأنظمة للتعامل مع أقطار الأسلاك الفولاذية الشائعة، والتي قد تصل إلى سماكة 5.0 ملم أو أكبر في بعض الأحيان، اعتمادًا على طراز الجهاز المحدد وتكوينه.
- من المهم التأكد من أن مواصفات الماكينة تتطابق مع الحد الأقصى (والحد الأدنى) لأقطار الأسلاك المستخدمة في الإنتاج.
6. ما مدى أتمتة عملية الضغط والربط؟
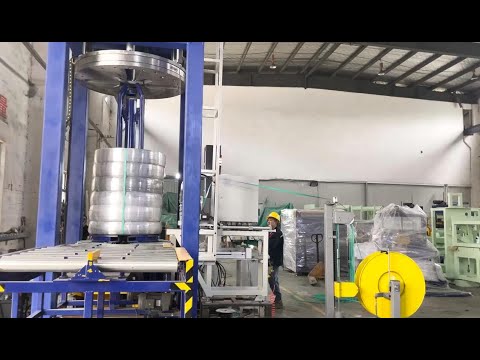
صُممت هذه الخطوط لتكون مؤتمتة بالكامل . بمجرد تحميل اللفائف على ناقل التغذية (سواء يدويًا أو عبر نظام أتمتة في المراحل السابقة)، يقوم النظام عادةً بما يلي:
- نقل الملفات بين المحطات.
- التمركز والتمركز.
- الضغط على المعلمات المحددة مسبقًا.
- الربط في الأماكن المحددة.
- الوزن والوسم والتفريغ اختياري. يقتصر تدخل المشغل عادةً على تحميل الناقلات، وتجديد مواد التغليف، ومراقبة العملية، وإجراء الصيانة.
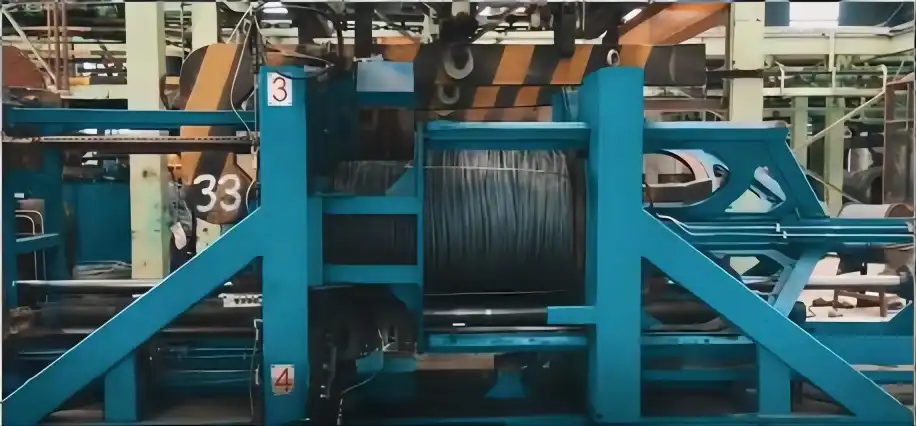
7. ما نوع مادة الربط المستخدمة؟
يعتمد اختيار مادة الربط على وزن الملف، ونوع السلك، والشد المطلوب، وظروف النقل/التخزين. تشمل الخيارات الشائعة ما يلي:
- أشرطة البوليستر (PET): يتميز بقوة عالية ويحافظ على الشد جيدًا. يُفضل استخدامه لفعاليته من حيث التكلفة ومقاومته للعوامل البيئية.
- أشرطة فولاذية: يوفر أقصى قدر من القوة والصلابة، مناسبًا للتطبيقات الثقيلة جدًا أو الشاقة. يجب أن يكون رأس الربط في الآلة متوافقًا مع المادة المختارة (على سبيل المثال، رؤوس PET تستخدم لحامات احتكاك، ورؤوس الفولاذ تستخدم أختامًا أو شقوقًا). مادة الربط عالية الجودة ضرورية لاحتواء آمن.
8. ما مقدار المساحة الأرضية التي يحتاجها الخط؟
خطوط الضغط والربط الأوتوماتيكية معداتٌ أساسية. المساحة المطلوبة تعتمد على:
- التكوين العام للخط (خطي، شكل L، شكل U).
- عدد المحطات المتضمنة (على سبيل المثال، الضغط، والربط، والوزن، ووضع العلامات، ومناولة الناقل).
- أبعاد الملف والمناطق العازلة المطلوبة.
- متطلبات الوصول للتشغيل والصيانة. يلزم رسم تخطيطي مفصل للنظام المقترح لضمان دقة تخطيط المساحة. توقع مساحة كبيرة، غالبًا عشرات الأمتار المربعة.
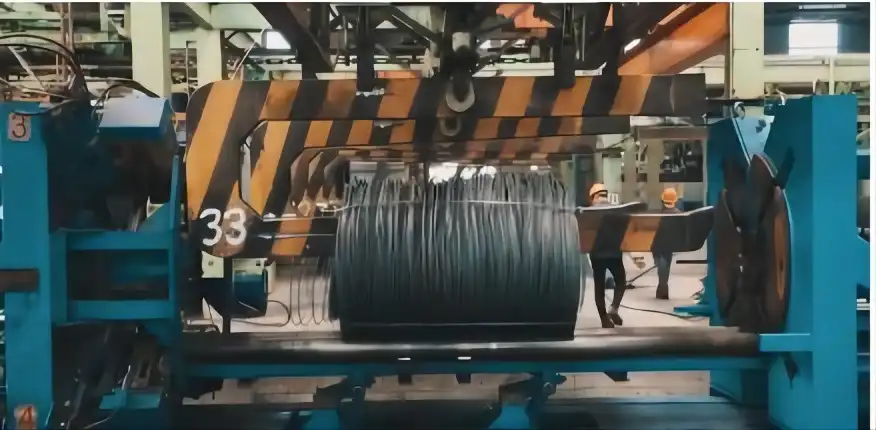
9. ما نوع الصيانة المطلوبة للخط؟
الصيانة الدورية ضرورية لضمان عمر خط الإنتاج الآلي وموثوقيته وسلامته. تشمل أنشطة الصيانة الرئيسية ما يلي:
- الصيانة الوقائية: المهام المجدولة مثل تنظيف أجهزة الاستشعار والموجهات، وتزييت الأجزاء المتحركة (السلاسل، والمحامل، والأسطوانات)، وفحص الأنظمة الهيدروليكية/الهوائية بحثًا عن التسريبات، وفحص أجزاء التآكل (على سبيل المثال، أدلة الحزام، والقواطع، والأختام)، والتحقق من وظائف السلامة.
- استبدال المواد الاستهلاكية: تغيير ملفات الأشرطة والأختام بشكل منتظم إذا كنت تستخدم أشرطة فولاذية.
- المعايرة: فحوصات وضبط دوري لضغط الضغط، وشد الحزام، ومستشعرات التموضع. الالتزام الصارم بجدول وإجراءات الصيانة الموصى بها من قبل الشركة المصنعة أمرٌ أساسي.
10. ما هي ميزات السلامة التي يتم تضمينها عادةً؟
السلامة أمرٌ بالغ الأهمية في البيئات الصناعية الآلية. تتضمن هذه الخطوط العديد من ميزات السلامة، مثل:
- الحراسة الجسدية: وضع أسوار أو حواجز لمنع الموظفين من دخول المناطق الخطرة أثناء التشغيل.
- أبواب الوصول مع الأقفال المتشابكة: أبواب توقف الماكينة تلقائيًا عند فتحها.
- ستائر خفيفة: أجهزة السلامة التي تكتشف التواجد في المناطق المحظورة وتؤدي إلى التوقف.
- أزرار التوقف في حالات الطوارئ (E-stops): أزرار واضحة المعالم موضوعة بشكل استراتيجي لإيقاف الخط بأكمله فورًا في حالة الطوارئ.
- أضواء التحذير وأجهزة الإنذار: إشارات مرئية ومسموعة تشير إلى حالة الماكينة أو ظروف الخطأ.
- أنظمة التحكم الآمنة: مُصمم لضمان إجراءات تشغيل وإيقاف آمنة. يُعدّ التدريب الجيد والالتزام ببروتوكولات السلامة أمرًا بالغ الأهمية للمشغلين.
اعتبارات تشغيلية إضافية
وبعيدًا عن هذه الأسئلة الأساسية، يعد تقييم عوامل مثل الكفاءة التشغيلية والتخصيص أمرًا مهمًا:
- عوامل الكفاءة: خذ في الاعتبار فعالية المعدات الإجمالية (OEE) لخط الإنتاج. وهذا لا يشمل السرعة (التوافر) فحسب، بل يشمل أيضًا الأداء (السرعة الفعلية مقابل السرعة المُصممة) والجودة (معدل ضغط/ربط الملفات بشكل صحيح). يُسهم تقليل وقت التوقف عن العمل من خلال التصميم المتين والصيانة الفعّالة بشكل كبير في الكفاءة.
- سهولة التشغيل: واجهة مستخدم مُصممة بعناية، مع أدوات تحكم بديهية، وتشخيصات واضحة، وإدارة سهلة للوصفات، تُبسط التشغيل وتقلل من احتمالية حدوث أخطاء. كما أن سهولة الوصول للمهام الروتينية، مثل تغيير الحزام، تؤثر على سهولة الاستخدام.
- التخصيص والتكامل: قيّم قدرة النظام على التكيف مع احتياجات محددة. هل يمكنه التعامل مع أحجام أو أنواع ملفات فريدة؟ هل يمكن دمجه مع أنظمة إدارة المصانع الحالية (MES وERP) لتبادل البيانات؟ هل يمكن إضافة ميزات إضافية مثل موازين الوزن، أو أجهزة وضع الملصقات، أو حلول النقل المتخصصة؟
إن فهم هذه الجوانب الخاصة بخطوط ضغط وربط الأسلاك الفولاذية الأوتوماتيكية يسمح بإجراء تقييم أكثر استنارة عند النظر في هذه التكنولوجيا لتحسين عمليات تعبئة الأسلاك.