المقدمة
تُعدّ خطوط تعبئة لفائف الصلب - التي تشمل آلات التعبئة والتغليف، وآلات ربط اللفائف، وآلات تكديس اللفائف - أساسيةً في العديد من منشآت معالجة المعادن. وتتعامل هذه الخطوط مع اللفائف الثقيلة يوميًا، لضمان تغليف منتجات الصلب النهائية وتأمينها وتكديسها تمهيدًا لمزيد من المناولة أو الشحن. ونظرًا للأحمال العالية وسرعة التشغيل والدقة المطلوبة، يجب أن يلتزم تصنيع كل مكون في هذا النظام بمعايير تصميم ميكانيكية صارمة ، وتخطيط متقدم للعمليات، ومعايير صارمة لضمان الجودة.
في هذه المقالة، نستكشف منهجًا احترافيًا وشاملًا لتصنيع مكونات خطوط تعبئة اللفائف . بالاعتماد على التصنيع الذكي ، والتشغيل الآلي عالي الدقة ، وتقنيات الإنتاج الرقمي ، والتحقق الدقيق من الجودة ، سندرس كيف تُسفر عمليات التصنيع المتميزة عن معدات تتفوق في الدقة والمتانة والموثوقية.
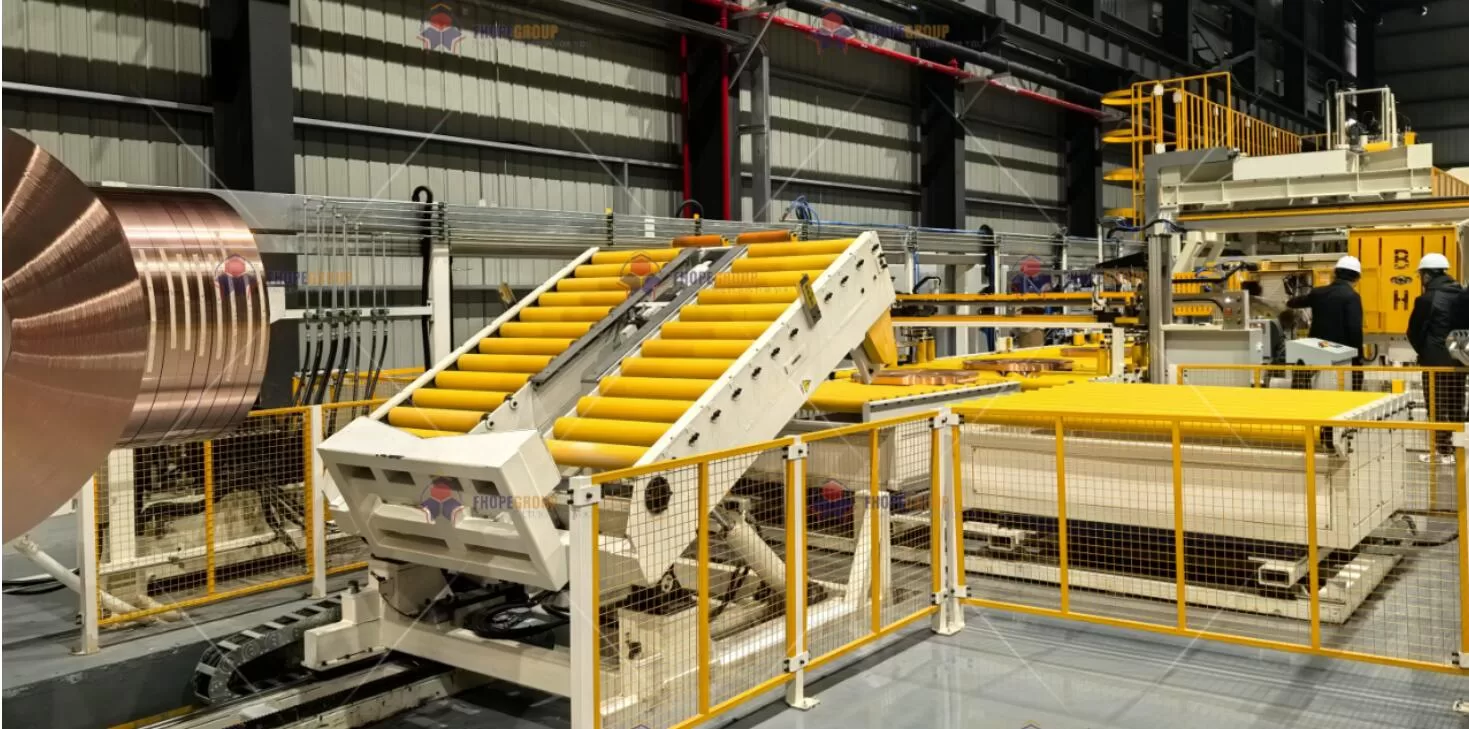
1. سير عمل التصنيع الذكي
1.1 رسم خريطة تدفق القيمة الكاملة للعملية (VSM)
تبدأ مراحل إنتاجنا برسم خرائط تدفق القيمة ، لضمان أن كل خطوة تضيف قيمة ملموسة للمنتج النهائي. من خلال رسم خريطة لكل عملية - المعالجة الأولية، والتصنيع باستخدام الحاسوب، واللحام، وتخفيف الإجهاد، والطحن، والتلميع - نحدد أوجه التكرار، وندير فترات التسليم، ونحسن تخصيص الموارد. يوضح الجدول 1 أدناه نهجًا نموذجيًا لرسم خرائط تدفق القيمة مصمم خصيصًا لمكونات خط تعبئة اللفائف.
| مرحلة العملية | المعدات التقنية الأساسية | معلمات العملية الرئيسية | مراقبة الجودة |
|---|---|---|---|
| المعالجة المسبقة للمواد الخام | مكواة تقويم CNC ثنائية الأعمدة (HACO 5500T) | دقة التقويم ≤ 0.1 مم/م (ISO 8512) | قياس الإجهاد المتبقي (حيود الأشعة السينية) |
| الآلات الدقيقة باستخدام الحاسب الآلي | مركز تصنيع خماسي المحاور (DMG MORI HSC5) | دقة الموضع ±0.005 مم (VDI/DGQ 3441) | تعويض المسبار المضمن (Renishaw OMP60) |
| اللحام الهيكلي | نظام MAG النبضي ثنائي الأسلاك (Fronius TPSi) | التحكم في مدخلات الحرارة ≤ 1.8 كيلو جول (EN 1011-1) | كشف العيوب بالموجات فوق الصوتية TOFD (ASME V Art.4) |
| تخفيف التوتر | فرن التلدين المحوسب بالكامل (Nabertherm S27) | دقة التحكم في درجة الحرارة ±3 درجة مئوية (AMS 2750E) | أخذ عينات الصلابة (HV0.5 Variation ≤ 5%) |
| طحن دقيق | مطحنة الجيج (مور G48) | خشونة السطح Ra 0.2 ميكرومتر (ISO 1302) | قياس تداخل الضوء الأبيض (Zygo NewView) |
| تلميع على نطاق النانو | نظام التلميع المغناطيسي الريولوجي (QED Q22-X) | دقة الشكل λ/10 عند 632.8 نانومتر | قياس الملف الشخصي ثلاثي الأبعاد باستخدام المجهر البؤري |
أهم ما يميز نهج VSM
- التحسين المتسلسل:يتم تحليل كل خطوة لضمان الحد الأدنى من أوقات الانتظار، والحد الأقصى للإنتاجية، وتدفق المنتج بشكل ثابت.
- التقاط البيانات الآلي:البيانات في الوقت الحقيقي من حيود الأشعة السينية (الإجهاد المتبقي) or مجسات Renishaw المضمنة التغذية الراجعة إلى نظام التحكم، مما يقلل من إعادة العمل والعيوب.
- تكامل تخفيف التوتر:من خلال وضع تخفيف الضغط بشكل استراتيجي بعد خطوات التشوه الرئيسية، فإننا نمنع الانجراف الأبعادي ونحافظ على دقة هندسية عالية في العمليات اللاحقة.
يُعد هذا التآزر بين المعدات ومعايير العملية ومراقبة الجودة عبر الإنترنت أمرًا بالغ الأهمية لخطوط تعبئة لفائف الصلب واسعة النطاق ، حيث تحدد السلامة الهيكلية والمحاذاة الدقيقة عمر النظام وأدائه.
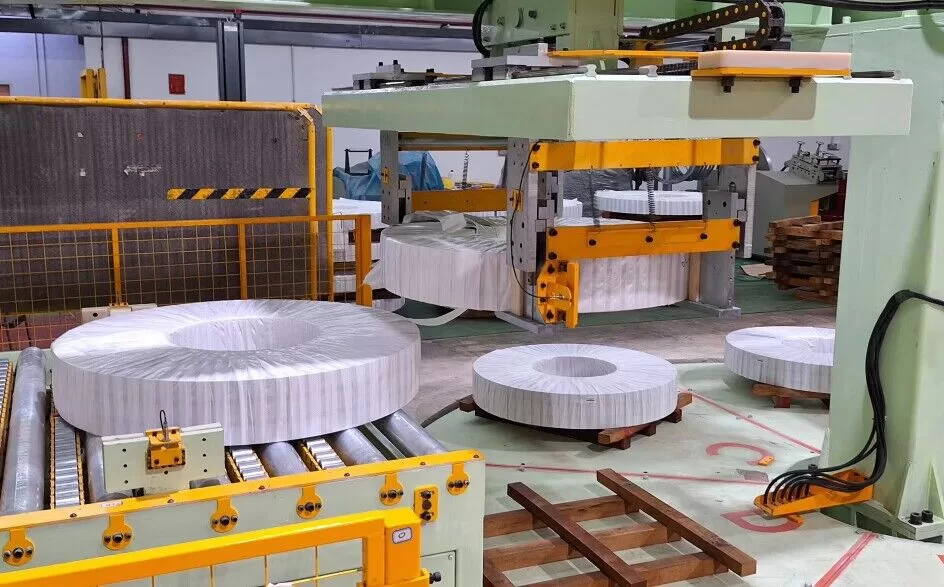
2. مصفوفة المعدات الرئيسية
2.1 قائمة معدات التصنيع المتقدمة
تتطلب خطوط التصنيع الحديثة مرونة عالية ودقة فائقة . يوضح الجدول 2 بعض أدوات الآلات المتقدمة المستخدمة في تصنيع التجميعات الفرعية الرئيسية - الإطارات، وحوامل المحامل، وقضبان التوجيه، وغيرها - لخط تعبئة اللفائف.
| نوع الآداة | النموذج والتكوين | شهادة الدقة |
|---|---|---|
| آلة طحن جسرية كبيرة | يونيون كيمنتس BFT 130-5 | - دقة تحديد موضع المحور الخطي: ±0.008 مم (ISO 230-2) - مركزية الطاولة الدوارة: 0.015 مم |
| قاطع ليزر عالي الدقة | ألياف TRUMPF TruLaser 5030 | - دقة ملف القطع ± 0.05 مم - الحد الأدنى لعرض الشق 0.15 ملم (EN ISO 9013) |
| خلية اللحام الروبوتية | كوكا KR 1000 تيتان + تتبع التماس | - إمكانية التكرار ±0.06 مم - سرعة اللحام 0.5–3.0 متر/دقيقة قابلة للتعديل |
لماذا هذه الآلات؟
- طحن الرافعات الكبيرة: أساسي لتصنيع هياكل الآلات الثقيلة، والأعمدة الكبيرة، والقواعد التي تتحمل وطأة أحمال الملفات. تتحمل أنظمة الرافعات الجسرية أبعادًا كبيرة مع الحفاظ على دقة أقل من 0.01 مم.
- القطع بالليزر:يوفر جودة حافة فائقة ومناطق متأثرة بالحرارة إلى الحد الأدنى، وهو أمر بالغ الأهمية للأشكال الهندسية المعقدة الموجودة في حوامل آلات تكديس الملفات أو الأشرطة.
- اللحام الآلي:يعمل تتبع اللحامات التلقائي والترابط متعدد المحاور على إنتاج اختراق ثابت للحام على الإطارات السميكة، مما يحسن الأداء الميكانيكي.
2.2 سلسلة العمليات الرقمية
لتوحيد بيانات CAD واستراتيجيات الأدوات ومراقبة حالة الماكينة والتفتيش النهائي:
- تكامل CAD/CAM: سيمنز إن إكس 22121 يدعم النمذجة المتزامنة والمحاكاة المتقدمة لمكونات خطوط الملف.
- تحسين مسار العمل: فولوميل2 تعمل الخوارزميات على ضبط معدلات التغذية تلقائيًا، مما يقلل وقت التشغيل بنسبة تصل إلى 45% مع إدارة تراكم الحرارة وتآكل الأداة.
- معدات اتصال إنترنت الأشياء: ام تي سي كونيكت أو تقوم الحلول الملكية بالتقاط مقاييس في الوقت الفعلي (على سبيل المثال، أحمال المغزل، وارتفاع درجات الحرارة) من كل محطة، مع معدلات جمع البيانات أعلى من 98%.
والنتيجة: سلسلة رقمية متكاملة تربط مفاهيم التصميم ببيانات الإنتاج الميدانية. وهذا يعزز بيئة تصنيع سريعة الاستجابة ، حيث تندمج عمليات التصميم السريعة والصيانة التنبؤية وتتبع الجودة بسلاسة.
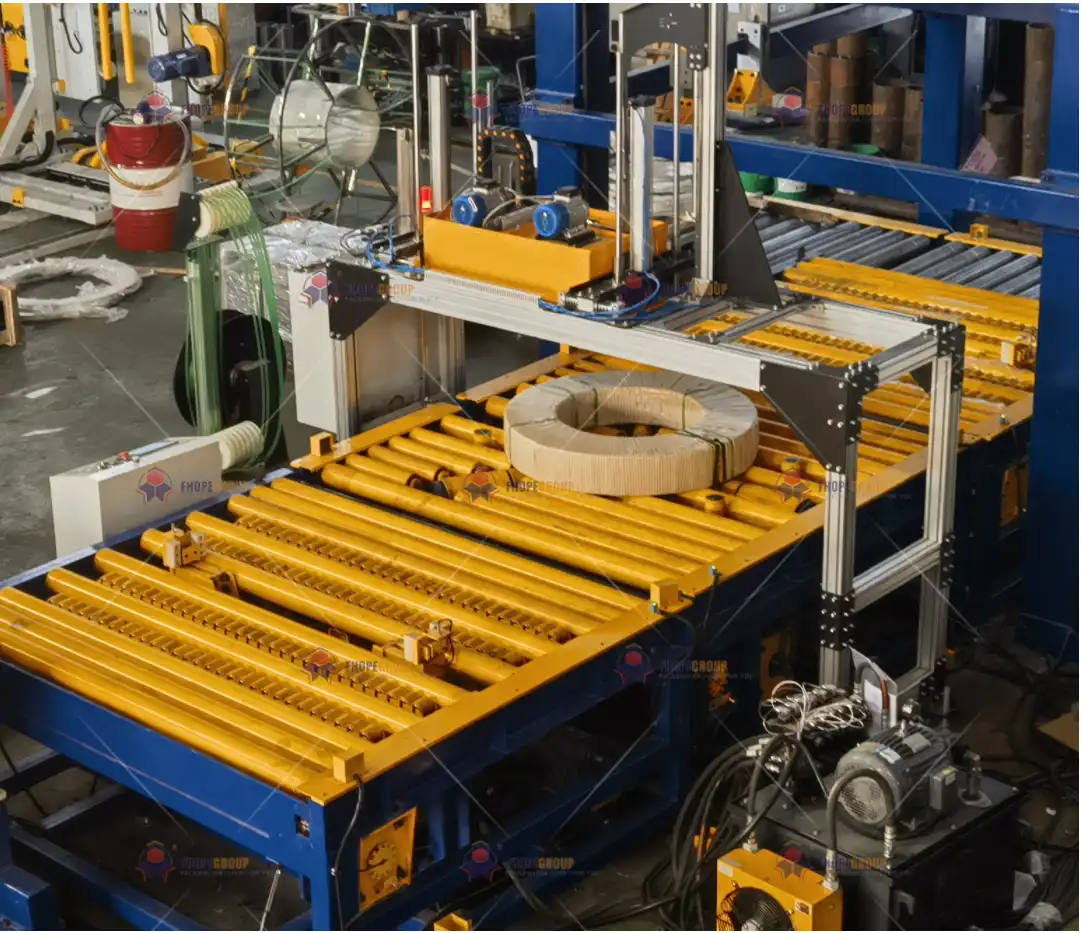
3. تقنيات التحكم في العمليات الحرجة
يجب أن تستوفي مكونات خط تعبئة اللفائف معايير دقيقة للغاية من حيث التفاوتات الميكانيكية، نظرًا لتأثيرها المباشر على الشد، ودقة الربط، ومعالجة اللفائف. فيما يلي أساليب التحكم الرئيسية لضمان مطابقة كل جزء للغرض التصميمي.
3.1 استراتيجيات تعويض الآلات الدقيقة
أثناء عمليات التصنيع باستخدام الحاسوب (CNC)، يمكن أن يؤثر التمدد الحراري وتآكل الأدوات على دقة الأبعاد - خاصة مع المكونات الكبيرة أو عمليات الإنتاج الممتدة.
-
التحكم في المجال الحراري في الحلقة المغلقة
نقوم بتعويض تشوه أداة الماكينة باستخدام النموذج:
[
\دلتا ل = \ألفا \cdot L_0 \cdot \دلتا ت + \بيتا \cdot ب \cdot ت^{0.5}
]
أين:- (\alpha) = معامل التمدد الحراري
- (L_0) = البعد الأولي للجزء أو الآلة
- (\beta) = معامل الاقتران الحراري القائم على القدرة
- (P) = قوة محرك المغزل/المحور
- (t) = زمن الدورة
بفضل التغذية الراجعة الآنية من أجهزة الاستشعار (حمل المغزل، درجة حرارة سائل التبريد، أجهزة الاستشعار المحيطة)، يقوم جهاز التحكم الرقمي الحاسوبي (CNC) بضبط إزاحات الأدوات تلقائيًا. تحافظ هذه الاستراتيجية على الدقة، وهي أمر بالغ الأهمية لثقوب المحامل أو أسطح منع التسرب الهيدروليكي في تجميعات تكديس اللفائف.
-
التنبؤ بتآكل الأدوات
عن طريق التحليل تيار محرك المغزل بمرور الوقت، يتنبأ النظام بموعد اقتراب أداة القطع من حد التآكل. بمجرد أن يتجاوز التيار المُقاس 120% من القيمة الاسمية الأساسية، يتم تلقائيًا تغيير الأداة أو تعديل الإزاحة، مما يقلل من خطر انحراف الأبعاد أو تشطيب السطح دون المستوى المطلوب.
3.2 إطار عمل مراقبة جودة اللحام
يجب أن تكون اللحامات الهيكلية على إطارات آلات تعبئة اللفائف، وأذرع آلات التغليف، أو الأقواس خالية من الشقوق والمسامية والشوائب الكبيرة. نعتمد نهج فحص متعدد المستويات :
| نوع العيب | طريقة الكشف | معيار القبول | الإجراء التصحيحي |
|---|---|---|---|
| عدم الانصهار | الموجات فوق الصوتية للمصفوفة الطورية (PAUT) | الحد الأقصى لطول العيب 1 مم (AWS D1.1) | إصلاح إعادة صهر TIG محليًا |
| المسامية | التصوير بالأشعة السينية (ASTM E94) | Φ ≤ 0.5 مم والكثافة ≤ 3/10 سم² | لحام التعبئة الفراغية |
| الإجهاد المتبقي | قياس إجهاد الثقب الأعمى (ASTM E837) | الإجهاد ≤ 30% من إنتاج المواد | تخفيف التوتر بالاهتزاز |
إدارة مدخلات الحرارة
- مدخلات الحرارة يقتصر على ≤1.8 كيلوجول (EN 1011-1). يمنع هذا التحكم التشوهات المفرطة في الإطارات الرئيسية ويضمن بقاء الخصائص الميكانيكية ضمن حدود التصميم، وهو أمر مهم بشكل خاص للأحمال الديناميكية في آلات ربط الملفات.
3.3 مراقبة سلامة السطح
يمكن لخطوط الملفات عالية السرعة أن تولد احتكاكًا وتآكلًا وحتى تراكمًا موضعيًا للحرارة في مناطق اتصال معينة.
-
منع حرق الطحن
في الطحن عالي الدقة، نستخدم التصوير الحراري بالأشعة تحت الحمراء لمراقبة تدرجات الحرارة بشكل آني. إذا تجاوز التدرج 150 درجة مئوية/ثانية، يُضبط تدفق التغذية أو سائل التبريد تلقائيًا لمنع التلف الحراري (حرق الطحن)، مما قد يُقلل من عمر التعب. -
تلميع القوام الموجه
نحن ننفذ زوايا التظليل المتقاطع 45 درجة ± 5 درجة (DIN 4768) لتسهيل توزيع التزييت على أسطح مثل قضبان اللفائف أو أدلة الدوران. يساعد هذا النمط الموحد على منع التآكل الموضعي، خاصةً على الأسطح التي تلامس حواف اللفائف الفولاذية بشكل متكرر.
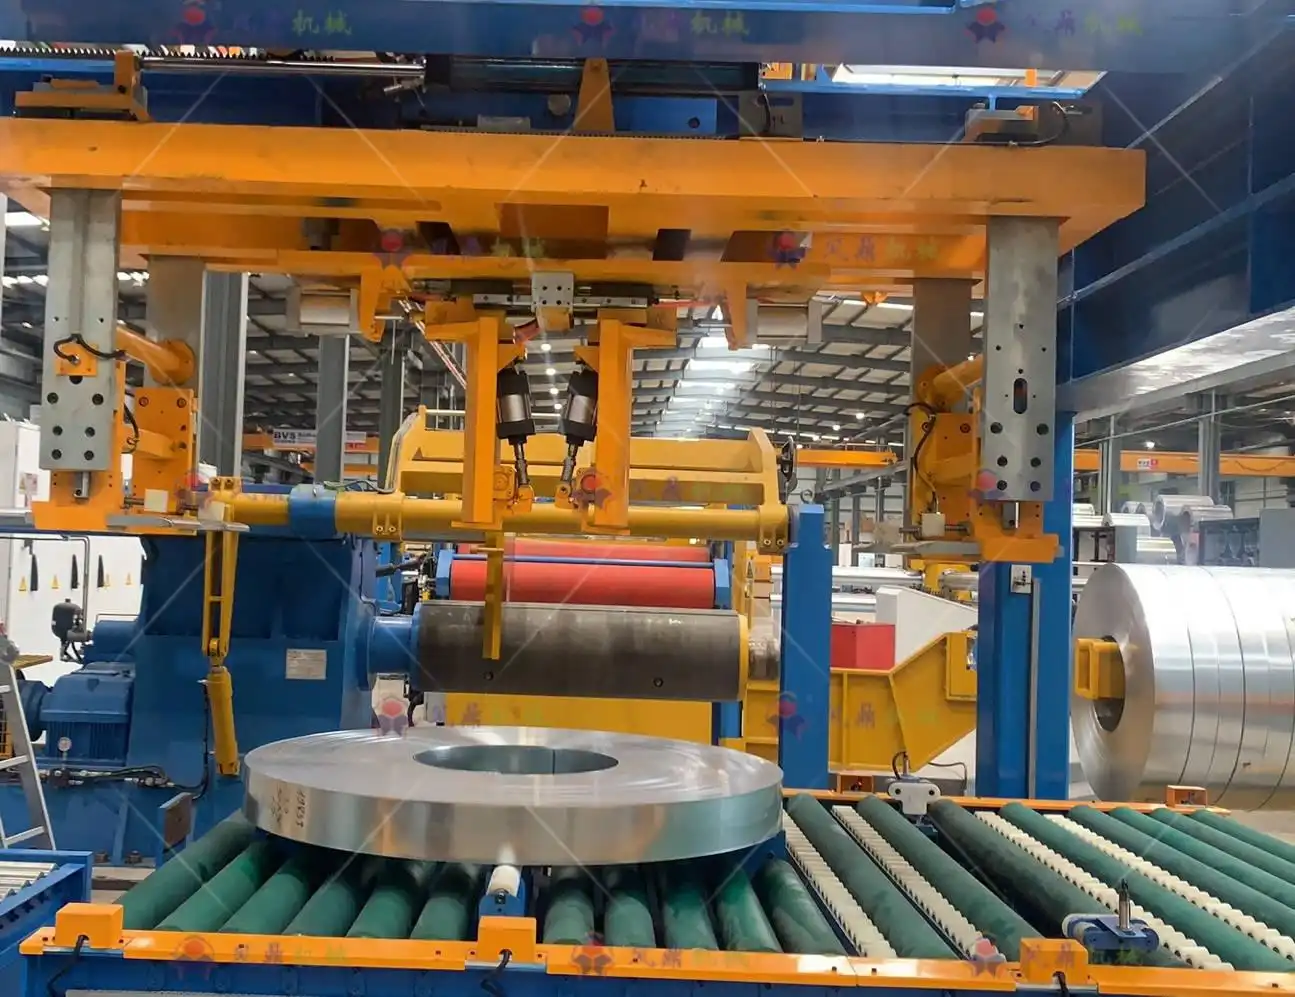
4. نظام التحقق من الجودة
4.1 خطة التفتيش كاملة الأبعاد
تُعدّ دقة الأبعاد أساسيةً لضمان قابلية تبادل مكونات الآلات ومحاذاتها في خط تعبئة اللفائف. يستخدم بروتوكول الفحص ثلاثي المراحل لدينا معدات القياس التالية:
| مستوى التفتيش | معدات | القدرة على القياس |
|---|---|---|
| المادة الأولى | زايس أكورا 7/12/7 | الدقة المكانية 1.9 ميكرومتر + (لتر/350) ميكرومتر/متر |
| أخذ العينات دفعة | هيكساجون جلوبال إس 07.10.07 | إمكانية التكرار ≤ 0.003 مم (ISO 10360-2) |
| الفحص النهائي | جهاز تعقب الليزر FARO Vantage | معدل القياس الديناميكي 1000 هرتز |
- فحص المادة الأولى (FAI): بالغ الأهمية للتصاميم الجديدة أو المُعدّلة. يُمسح الشكل الهندسي الكامل للجزء التمثيلي ويُقارن بنموذج CAD ثلاثي الأبعاد.
- أخذ العينات أثناء العملية:تؤكد الفحوصات المتقطعة أن التغيرات في العملية الأولية تحت السيطرة.
- المراجعة النهائية:يتم قياس التجمعات الكبيرة أو الإطارات الملحومة في الموقع باستخدام جهاز تعقب الليزر FARO، والتحقق من أن المحاذاة الشاملة ونقاط التثبيت تلبي التسامح قبل الشحن.
4.2 معايير الاختبار الوظيفي
وبغض النظر عن الهندسة، يجب أن يؤدي كل مكون أو مجموعة فرعية وظيفتها بشكل موثوق تحت أحمال التشغيل:
- نظافة ممر الزيت الهيدروليكينلتزم بمعيار NAS 1638 الفئة 6 بقياس تلوث الجسيمات في الخطوط الهيدروليكية. تضمن النظافة تشغيلًا موثوقًا به في أسطوانات رفع الملفات أو المشدات الهيدروليكية الموجودة في آلات الربط.
- تشغيل مقعد المحملنُخضع واجهات المحامل لنطاق حمل يتراوح من ٠٪ إلى ١٢٠٪ من الحمل المُصنّف، وذلك على ١٠ خطوات تدريجية. معايير القبول:
- ارتفاع درجة الحرارة ≤ 35 درجة مئوية
- سرعة الاهتزاز ≤ 1.8 مم/ثانية (ISO 10816-3)
- التوازن الديناميكي:يجب أن تصل التجمعات الدوارة، مثل الأقراص الدوارة أو حاملات البكرات، إلى رصيد G2.5 الفئة (ISO 21940-11). هذا المستوى من التوازن يقلل من الاهتزاز والضوضاء والتآكل المبكر للمحامل.
5. المزايا التقنية ومقارنة البيانات
يؤدي اعتماد عمليات التصنيع المتقدمة هذه إلى تحسينات قابلة للقياس:
| البعد الفني | الصناعة التقليدية | نظام التصنيع لدينا | زيادة الأداء |
|---|---|---|---|
| دقة تحديد المواقع | ± شنومك مم | ± شنومك مم | ~262% تحسن |
| معدل النجاح في اللحام | 92.5% | 99.6% | 7.7٪ زيادة |
| قابلية تبادل المكونات | 18% مطلوب تركيب يدوي | 99% تجميع مباشر | ~5.5× تعزيز |
| مقاومة التآكل السطحي | الصدأ عند 480 ساعة (رذاذ الملح) | لا يوجد تآكل للمعادن الأساسية عند 1200 ساعة | 2.5× تحسن |
- دقة تحديد المواقع: عبر تعويض حراري مغلق الحلقة و تحسين مسار الأداة الذكينحن نعمل على تقليل الأخطاء الأبعادية بنسبة تزيد عن النصف مقارنة بمعايير الصناعة.
- جودة اللحام: نبضة MIG/MAG ثنائية الأسلاك يؤدي اللحام باستخدام تتبع اللحامات في الوقت الفعلي إلى معدلات عيوب قريبة من الصفر.
- قابلية عالية للتبادل بين المكونات:إن تقليل التباين بين الأجزاء يقلل بشكل كبير من وقت التجميع لأنظمة تعبئة الملفات، وهو أمر مفيد بشكل خاص في عمليات الإنتاج ذات الحجم الكبير.
- المقاومة للتآكل:التشطيب المتقدم (الجلفنة بالغمس الساخن، الطلاء متعدد الطبقات) أو الطلاء الانتقائي يؤخر تكوين الصدأ الأحمر، مما يضمن طول العمر في المواقع الرطبة أو الساحلية.
6. قمرة القيادة للتصنيع الذكي
لوحة تحكم للمراقبة في الوقت الحقيقي
توفر أنظمة تنفيذ التصنيع الحديثة (MES) "لوحة تحكم" مركزية أو لوحة معلومات رقمية لفرق الإدارة والهندسة:
- مجلس OEE:تتجاوز فعالية المعدات الإجمالية عادةً 85% (هدفنا). يطّلع المشغّلون على تحديثات مباشرة حول التوافر والأداء والجودة، مما يُمكّنهم من تحديد الاختناقات فورًا.
- مخططات التحكم في SPCتتم مراقبة الأبعاد الرئيسية (مثل أقطار ثقوب أعمدة تكديس الملفات) للتحقق من CPK. تُعيد التحليلات الفورية حساب حدود التحكم، وتُطلق إنذارات في حال حدوث أي انحراف في العمليات.
تحليلات البيانات الكبيرة
- نموذج التنبؤ بعمر الأداةتُفسّر خوارزميات التعلم الآلي بيانات حمل المغزل التاريخية، وهندسة القطع، وصلابة المواد. تصل دقة التنبؤات إلى أكثر من 92%، مما يُتيح إجراء تغييرات استباقية على الأدوات، مما يُجنّب إعادة العمل المُكلفة.
- استهلاك الطاقة التوأم الرقمييُساعد دمج جداول الإنتاج وبيانات المستشعرات الفورية وبصمات طاقة المعدات على تحسين تسلسل العمليات. تتراوح الوفورات المتوقعة بين 15% و22%، حسب تعقيد الأجزاء وأحجام الدفعات.
توصيات التصور
- تصوير البنية المجهرية:قم بمقارنة الأسطح المصقولة قبل وبعد العملية لتوضيح حدود الحبوب المكررة.
- رسوم متحركة لتعويض التشوه الحراري:إظهار كيفية تفاعل حقول درجة الحرارة مع متجهات التصحيح في الوقت الحقيقي.
- مخطط سلسلة العمليات الرقمية:تصوير تدفق البيانات من تصميم CAD من خلال التحقق من CMM، مع تسليط الضوء على حلقات التغذية الراجعة ثنائية الاتجاه.
- خريطة حرارية لبيانات الجودة:إظهار التوزيع المكاني الزمني لمعدلات النجاح، ونتائج الألوان الشائعة على فترات يومية أو أسبوعية.
الصلة بخط تعبئة الملفات
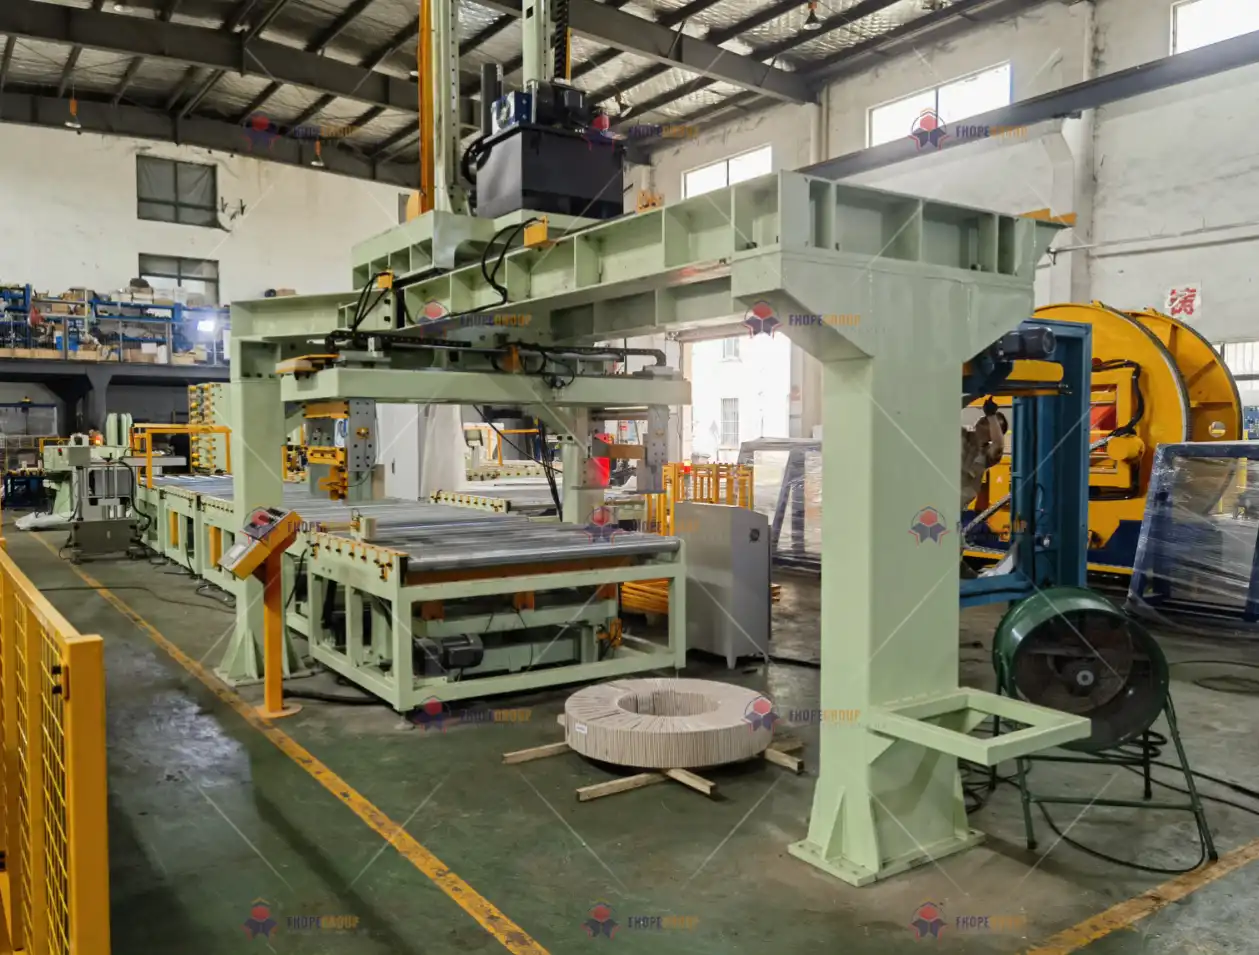
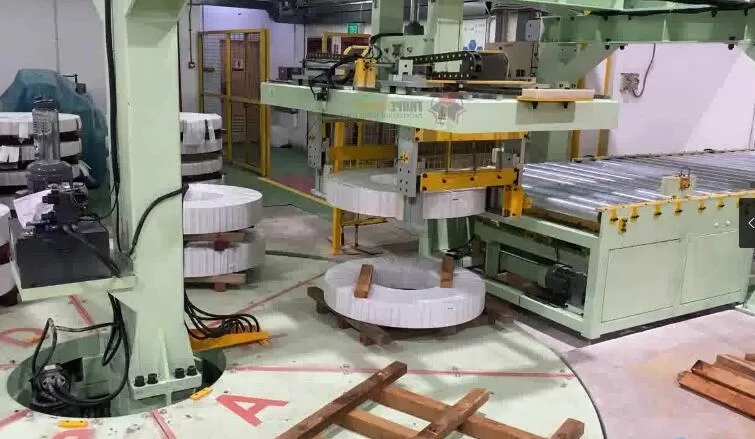
تُترجم جميع خطوات التصنيع هذه - التخطيط الذكي، والتصنيع باستخدام الحاسوب المتقدم، واللحام عالي الجودة، وتخفيف الإجهاد الاستراتيجي، والفحص النهائي الدقيق - إلى خط تعبئة يعمل بسلاسة وموثوقية. تحديدًا:
- دقة يضمن أن شدادات الأشرطة الملفوفة تتوافق بسلاسة مع المحاور التي تعمل بالمحرك المؤازر، مما يتجنب التغذية الخاطئة أو أخطاء الشد.
- اتساق الأبعاد بين إطارات الآلات المكدسة وقضبان التوجيه، مما يعزز التجميع المباشر، ويقلل من التعديلات في الموقع ويضمن التكامل المثالي مع PLC، ومحركات السيرفو، والأنظمة الهيدروليكية.
- تشطيب محسن للأسطح على الأجزاء المتدحرجة أو المنزلقة يطيل عمر الخدمة، ويقلل الاحتكاك والاهتزاز وترددات الصيانة.
- الحماية من التآكل يعد هذا الأمر بالغ الأهمية بالنسبة لخطوط الإنتاج العاملة في المصانع ذات الرطوبة العالية أو الساحلية؛ حيث تعمل العمليات المتقدمة على إطالة عمر كل مكون، مما يقلل من التكلفة الإجمالية للملكية.
خاتمة
يتطلب تصنيع مكونات خط تعبئة اللفائف مزيجًا استراتيجيًا من أحدث المعدات، وتكامل العمليات الرقمية، وضمان الجودة الصارم. بدءًا من تقويم المواد الخام وصولًا إلى التلميع النهائي على المستوى النانوي، تُنسق كل خطوة بدقة لتحقيق أقل قدر من التباين في الأبعاد، ووصلات ملحومة متينة، وجودة سطح فائقة. تؤثر هذه الخصائص بشكل مباشر على مدى موثوقية نظام تعبئة اللفائف في تأمين وتكديس ونقل لفائف الصلب في ظل ظروف التشغيل الصعبة.
من خلال توظيف لوحات تحكم التصنيع الذكية ، وبيانات الاستشعار الفورية، والتحليلات التنبؤية، ابتكرنا نظامًا يدمج التحسين المستمر في صميم عملية الإنتاج. يستفيد المشغلون والمهندسون والمديرون من البيانات الفورية، مما يتيح لهم التدخل استباقيًا بدلًا من رد الفعل. والنتيجة هي منتج متين وعالي الأداء يرسي معايير جديدة للدقة والمتانة والفعالية من حيث التكلفة في صناعة تغليف اللفائف.
بالنظر إلى المستقبل، من المتوقع أن تُسهم التطورات المستقبلية، مثل الكشف عن العيوب باستخدام تقنيات التعلم الآلي ، ومساعدات التجميع بتقنية الواقع المعزز، واللحام اللمسي ذي الحلقة المغلقة، في تعزيز التكامل بين التصميم والتصنيع والأداء أثناء التشغيل. ومع ذلك، ستظل المبادئ الأساسية - التخطيط الذكي، والتحكم الدقيق، والالتزام الراسخ بالجودة - حجر الزاوية في نجاح تصنيع المكونات لخطوط تعبئة اللفائف وغيرها.
-
اكتشف كيف يُحسّن برنامج Siemens NX 2212 تكامل برامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM) من خلال ميزات متقدمة لتحسين كفاءة التصميم والتصنيع. ↩
-
تعرّف على خوارزميات VoluMill المبتكرة التي تقلل بشكل كبير من وقت التشغيل وتحسن من عمر الأدوات. ↩
-
اكتشف مفهوم الخيط الرقمي وكيف يربط التصميم بالإنتاج لتحسين عمليات التصنيع. ↩