تحسين خط تعبئة الملفات: المشاكل الشائعة والحلول الفعالة
في العمليات الصناعية الحديثة، يُعدّ خط التعبئة الآلي الفعال للملفات المعدنية أساسيًا للحفاظ على جودة المواد الملفوفة كالأسلاك والكابلات والفولاذ والألومنيوم. فالتغليف الفعال يحمي هذه المنتجات أثناء النقل والتخزين، ويقلل من هدر المواد، ويعزز كفاءة العمليات، ويحافظ على رضا العملاء. ورغم أن الأتمتة قد حسّنت عمليات تعبئة الملفات المعدنية بشكل ملحوظ، إلا أن العديد من التحديات المستمرة قد تظهر، مما قد يؤدي إلى تلف المنتج، وزيادة التكاليف، واضطرابات في سير العمل. لذا، فإن فهم هذه المشكلات الشائعة في خطوط تعبئة الملفات المعدنية وتطبيق التدابير الوقائية أمرٌ بالغ الأهمية لزيادة الإنتاجية إلى أقصى حد وضمان جودة تغليف ثابتة.
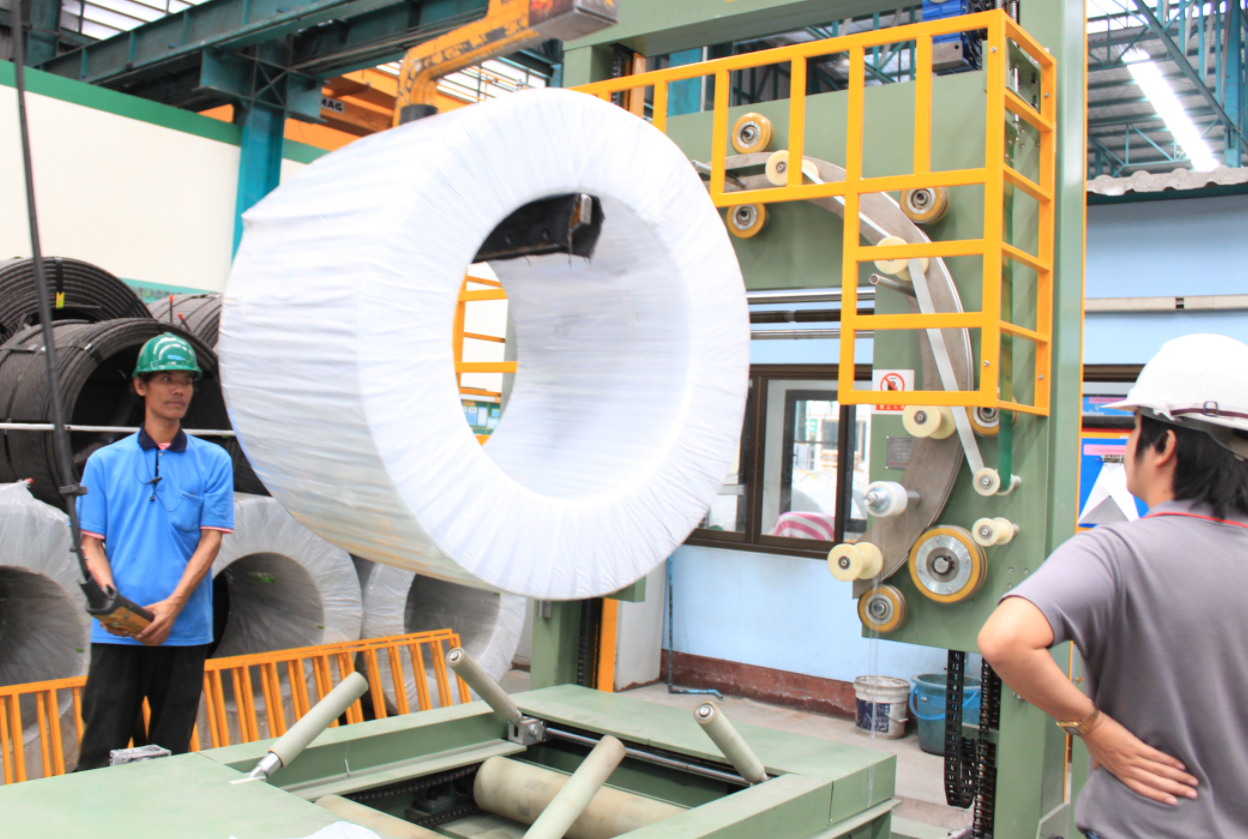
يتناول هذا الدليل المشاكل الشائعة التي تواجهها خطوط تعبئة اللفائف، مستكشفًا أسبابها الجذرية ومقدمًا حلولًا عملية وقابلة للتنفيذ. من خلال معالجة هذه التحديات بشكل استباقي، يمكن للمصنعين تحسين جودة التعبئة والتغليف بشكل ملحوظ، وتبسيط العمليات، والالتزام بمعايير إنتاج عالية.
1. عدم محاذاة الملف وتداخلات التلف
1.1 وصف المشكلة
أثناء عملية التغليف، قد تصبح الملفات موضوعة بشكل غير صحيح (غير محاذية) أو تتداخل ماديًا. يحدث هذا غالبًا نتيجة عوامل مثل حركة الناقل غير المنتظمة، أو التحكم غير الدقيق في ذراع الروبوت، أو عدم كفاية المسافات أثناء مناولة الملفات. قد تسبب هذه المشاكل مشاكل كبيرة، منها:
- الأضرار السطحية: قد يؤدي الاحتكاك المتزايد بين الملفات غير المحاذية أو المتداخلة إلى خدش أو تآكل أو انبعاج سطح المنتج، مما يؤثر سلبًا على الجودة.
- نفايات المواد: يؤدي الوضع غير المناسب في كثير من الأحيان إلى استخدام غير فعال لمواد التغليف، مما يؤدي إلى زيادة الاستهلاك والتكاليف.
- عدم استقرار النقل: تؤدي الملفات غير المحاذية بشكل جيد إلى أحمال غير مستقرة، مما يزيد من خطر التحول أو الانهيار أو التلف أثناء الشحن والمناولة.
1.2 الأسباب الشائعة
ينشأ سوء التوافق عادة من:
- تقلبات في سرعة الحزام الناقل أو اهتزازاته.
- معايرة أو برمجة غير دقيقة لمعدات المناولة الآلية (الروبوتات، الرافعات).
- وضع غير صحيح في البداية أو مركز الملف عند إدخاله إلى خط التعبئة.
- عدم وجود آليات توجيهية كافية على طول مسار الناقل.
1.3 الحلول الوقائية
للتخفيف من سوء محاذاة الملف والتداخل:
- استقرار النقل: تأكد من أن أنظمة النقل تعمل بسرعة ثابتة ومُحسّنة. نفّذ صيانة دورية لمعالجة أي أحزمة أو بكرات مهترئة تُسبب الاهتزاز.
- معايرة الأتمتة: معايرة الأذرع الآلية وأجهزة الاستشعار وأنظمة تحديد المواقع بانتظام لضمان الدقة. استخدم جداول الصيانة الوقائية لجميع المكونات الآلية.
- تحسين التغذية: تنفيذ آليات التوجيه والتمركز الدقيقة عند نقطة دخول الخط لضمان بدء الملفات رحلتها بشكل محاذي بشكل صحيح.
- استخدم أجهزة الاستشعار: قم بتثبيت أنظمة الرؤية أو أجهزة استشعار القرب للكشف عن عدم المحاذاة في وقت مبكر وإطلاق الإجراءات التصحيحية أو التنبيهات.
2. شد التغليف غير الكافي أو غير المتسق
2.1 وصف المشكلة
يُعدّ تطبيق مقدار الشد المناسب أثناء عملية التغليف (مثلاً باستخدام فيلم مطاط) أمرًا بالغ الأهمية لتثبيت اللفائف. يؤدي الشد غير الكافي إلى ارتخاء التغليف، مما يوفر حماية ضعيفة من العوامل البيئية وإجهادات المناولة. تسمح اللفائف الرخوة لللفائف بالتحرك داخل العبوة، مما قد يتسبب في فكّها أو تشابكها أو تلفها نتيجة الصدمات. في المقابل، قد يؤدي الشد المفرط إلى تشوه اللفائف اللينة أو إتلاف المواد الحساسة.
2.2 الأسباب الشائعة
غالبًا ما تنشأ مشكلات شد التغليف بسبب:
- خلل أو تآكل في آليات التحكم في الشد (على سبيل المثال، البكرات، الفرامل، المحركات) في آلة التغليف.
- إعدادات شد غير صحيحة مبرمجة في آلات التغليف، ولا تأخذ في الاعتبار نوع الملف أو الحجم أو الوزن.
- الاختلافات في أبعاد الملف (القطر والعرض) التي لا يقوم النظام بتعديلها تلقائيًا.
- عدم تناسق جودة أو خصائص مادة التغليف نفسها.
2.3 الحلول الوقائية
لتحقيق والحفاظ على شد التغليف الأمثل:
- صيانة دورية: إجراء عمليات فحص وتنظيف ومعايرة دورية لأنظمة التحكم في الشد وفقًا لتوصيات الشركة المصنعة. استبدال الأجزاء التالفة بشكل استباقي.
- الإعدادات التكيفية: استخدم آلات تغليف مزودة بإعدادات قابلة للبرمجة، ويمكن تعديلها بسهولة لتناسب مواصفات الملفات المختلفة. فكّر في أنظمة ضبط الشد تلقائيًا بناءً على قطر الملف.
- أنظمة التغذية الراجعة: تنفيذ خلايا الحمل أو أجهزة استشعار التوتر التي توفر ردود فعل في الوقت الحقيقي لنظام التحكم، مما يسمح بإجراء تعديلات ديناميكية على التوتر أثناء دورة التغليف.
- مراقبة جودة المواد: ضمان جودة ثابتة لمواد التغليف (الفيلم المطاطي، والأشرطة) من خلال الحصول عليها من موردين موثوق بهم وإجراء فحوصات الجودة الواردة.
3. حماية غير كافية لحافة الملف
3.1 وصف المشكلة
حواف الملفات (سواءً من الداخل أو الخارج) معرضة للتلف بشكل خاص أثناء المناولة والتكديس والنقل. قد تؤدي الشقوق أو الانبعاجات أو الخدوش أو التشوهات على الحواف إلى جعل أجزاء من الملف غير صالحة للاستخدام، مما يؤدي إلى خردة باهظة الثمن أو شكاوى من العملاء. يُعدّ عدم كفاية حماية الحواف إهمالاً شائعاً يؤثر بشكل كبير على سلامة المنتج.
3.2 الأسباب الشائعة
غالبًا ما ينتج تلف الحافة عن:
- استخدام مواد حماية الحواف غير كافية أو غير مناسبة (على سبيل المثال، الورق المقوى، أو البلاستيك، أو الرغوة الرقيقة جدًا أو غير المتينة بدرجة كافية).
- وضع غير صحيح أو غير متسق لحماة الحواف بواسطة المشغلين اليدويين أو المستخدمين الآليين.
- عدم وجود إجراءات موحدة لتطبيق حماية الحافة عبر أنواع أو أحجام الملفات المختلفة.
- التعامل الخشن أثناء التحميل أو التفريغ أو الحركة داخل المصنع.
3.3 الحلول الوقائية
لتعزيز حماية حافة الملف:
- حدد المواد المناسبة: استخدم مواد حماية حواف متينة ومتخصصة، مصممة خصيصًا لنوع الملف ووزنه وبيئة المناولة. فكّر في استخدام مثبطات التآكل البخاري (VCI) إذا كان التآكل يشكل خطرًا.
- توحيد الإجراءات: وضع إجراءات تشغيل قياسية واضحة وموثقة لتطبيق واقيات الحواف. تأكد من تدريب المشغلين تدريبًا شاملًا على هذه الإجراءات.
- أتمتة التطبيق: عندما يكون ذلك ممكنا، قم بتنفيذ أنظمة آلية لوضع واقيات الحواف بشكل متسق ودقيق.
- فحوصات الجودة: أدرج فحوصات بصرية أو حسية للتحقق من صحة وضعية حماية الحواف وكفايتها قبل مراحل التغليف أو الربط النهائية. راجع موارد مثل معهد مصنعي آلات التعبئة والتغليف (PMMI) للحصول على أفضل الممارسات في مجال التغليف الوقائي.
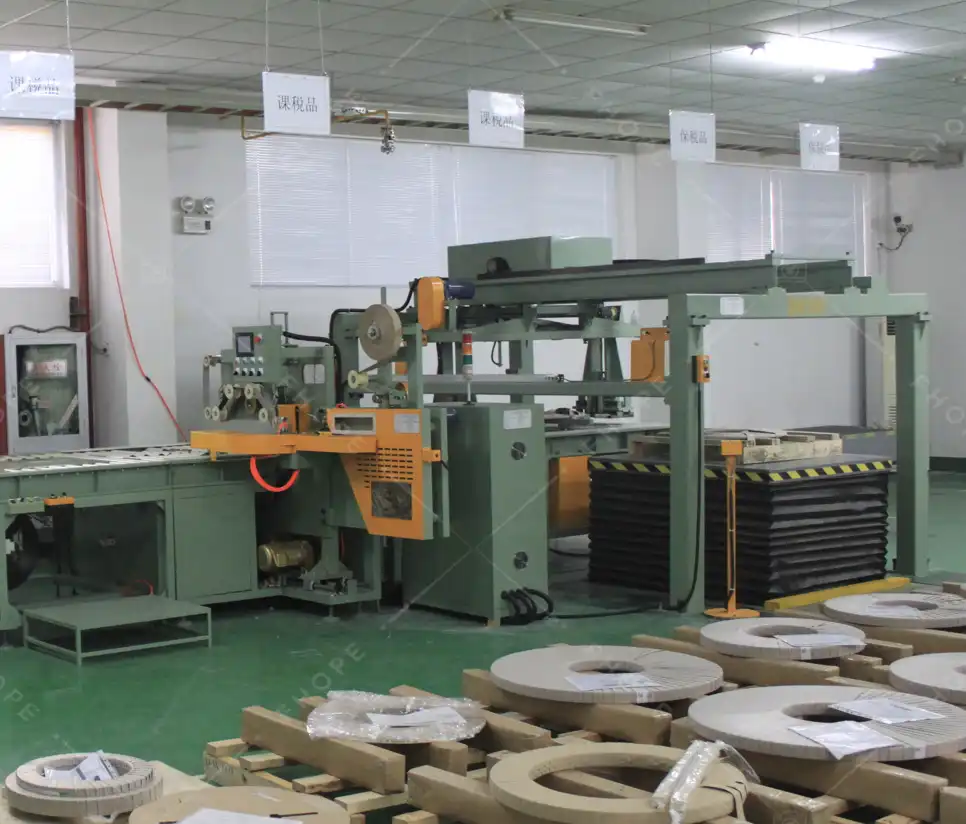
خط تعبئة لفائف الفولاذ(1)
4. الاستهلاك المفرط لمواد التغليف
4.1 وصف المشكلة
يؤدي استخدام مواد تغليف أكثر من اللازم (مثل الأغشية المطاطية، والأربطة، وواقيات الحواف) إلى زيادة تكاليف التشغيل وتوليد نفايات يمكن تجنبها، مما يتعارض مع أهداف الاستدامة. وغالبًا ما يحدث هذا الخلل في الكفاءة عندما لا تُحسَّن خطوط التعبئة بما يتناسب مع استخدام المواد وفقًا للمتطلبات المحددة لكل ملف.
4.2 الأسباب الشائعة
الإفراط في استخدام المواد ينبع عادة من:
- عدم وجود أنظمة دقيقة لقياس أبعاد الملف (القطر، العرض، الوزن) بشكل تلقائي.
- معايير التغليف الثابتة أو غير المرنة التي تطبق كمية واحدة من المواد تناسب الجميع، بغض النظر عن حجم الملف.
- برنامج أتمتة قديم أو تم تكوينه بشكل سيئ ولا يعمل على تحسين أنماط التغليف أو وضع الأشرطة.
- نهج "الأفضل أن نكون آمنين من أن نكون آسفين" دون تحسين قائم على البيانات.
4.3 الحلول الوقائية
لتحسين استخدام المواد وتقليل النفايات:
- القياس الآلي: دمج أجهزة الاستشعار (الليزر، والموجات فوق الصوتية، وأنظمة الرؤية) لقياس أبعاد كل ملف وارد بدقة.
- ضبط الوصفة الديناميكية: استخدم برنامج التحكم PLC المتقدم أو برنامج التحكم الذي يضبط تلقائيًا كمية الفيلم وعدد اللفائف ومواضع الحزام والشد استنادًا إلى أبعاد الملف المقاسة ووصفات التغليف المحددة مسبقًا.
- تحسين البرمجيات: قم بمراجعة وتحديث أنماط التغليف وتكوينات الربط داخل برنامج الماكينة بشكل منتظم لضمان التوازن الأمثل بين الأمان وكفاءة المواد.
- تحسن مستمر: وضع مؤشرات أداء رئيسية (KPIs) لاستخدام المواد لكل لفة أو لكل طن. حلل هذه البيانات بانتظام لتحديد الاتجاهات وفرص التخفيض الإضافية.
5. وضع العلامات والتسميات بشكل غير متسق أو غير دقيق
5.1 وصف المشكلة
تُعد الملصقات الدقيقة والواضحة والمنتظمة أمرًا بالغ الأهمية لتحديد المنتجات وإمكانية تتبعها وإدارة المخزون وعمليات الشحن. قد تؤدي الأخطاء، مثل المعلومات غير الصحيحة، أو رداءة جودة الطباعة، أو الملصقات المفقودة، أو وضعها بشكل غير صحيح، إلى مشاكل لاحقة كبيرة، بما في ذلك:
- الشحنات المفقودة أو المتأخرة.
- تناقضات المخزون.
- صعوبات في تتبع المنتجات لأغراض مراقبة الجودة أو الاسترجاع.
- قضايا الامتثال لمتطلبات العملاء أو المتطلبات التنظيمية (على سبيل المثال، معايير ISO (متعلقة بالتسمية).
5.2 الأسباب الشائعة
غالبًا ما تنشأ التناقضات في وضع العلامات والتسميات بسبب:
- أعطال في معدات الطباعة (على سبيل المثال، رؤوس الطباعة المسدودة، انخفاض مستوى الحبر/الشريط).
- أخطاء في البيانات المرسلة إلى الطابعة (رموز المنتج غير الصحيحة، أرقام الدفعة، التواريخ).
- أخطاء إدخال البيانات يدويًا.
- تتقشر الملصقات أو تتلف بسبب رداءة جودة المادة اللاصقة أو تلوث السطح (الزيت والغبار).
- فشل أجهزة وضع الملصقات الآلية في وضع الملصقات بشكل صحيح.
- عدم وجود خطوات للتحقق من دقة الملصق وقابليته للقراءة.
5.3 الحلول الوقائية
لضمان وضع العلامات بشكل متسق ودقيق:
- صيانة المعدات: تنفيذ جدول صيانة صارم للطابعات وأجهزة وضع الملصقات، بما في ذلك التنظيف المنتظم واستبدال المواد الاستهلاكية.
- أتمتة نقل البيانات: قم بتقليل إدخال البيانات يدويًا من خلال دمج نظام وضع العلامات مباشرةً مع إدارة الإنتاج أو أنظمة تخطيط موارد المؤسسات (ERP) لسحب معلومات دقيقة عن المنتج.
- تنفيذ التحقق: استخدم ماسحات الباركود أو أنظمة الرؤية فورًا بعد تطبيق الملصق للتحقق من قابلية القراءة ودقة البيانات مقابل أمر الإنتاج.
- فحوصات مراقبة الجودة: دمج عمليات فحص مراقبة الجودة المنتظمة حيث يقوم المشغلون بفحص موضع الملصقات، والالتصاق، وجودة الطباعة بصريًا.
- ملصقات متينة: قم باختيار مواد الملصقات والمواد اللاصقة المناسبة لسطح الملف والظروف البيئية التي واجهتها أثناء التخزين والنقل.
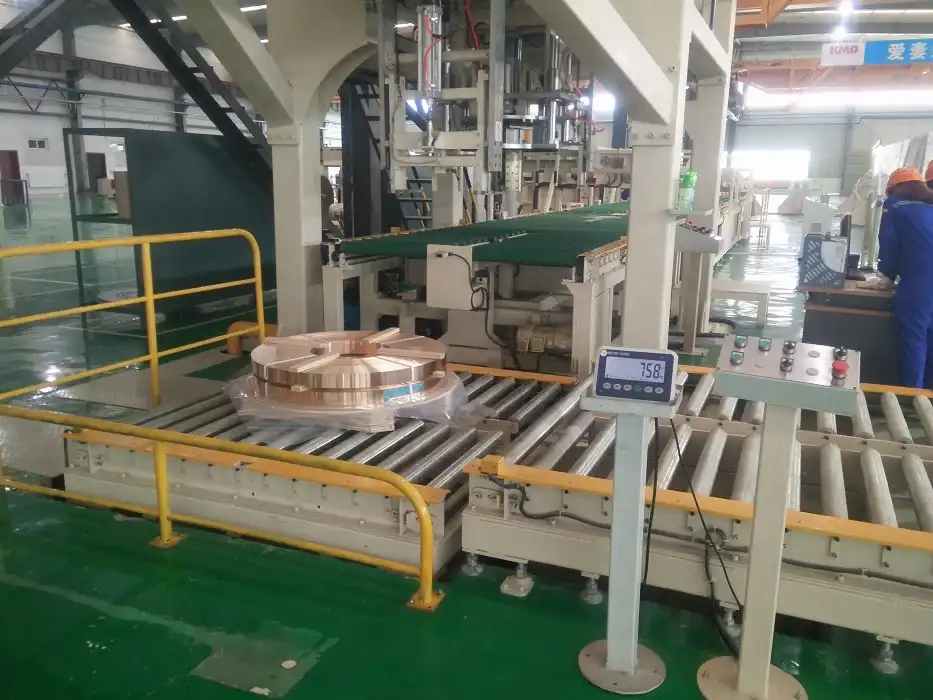
الاستنتاج: تحقيق الأداء الأمثل لتغليف الملفات
إن معالجة التحديات الشائعة في خطوط تعبئة اللفائف - مثل سوء المحاذاة، والشد غير السليم، وضعف حماية الحواف، وهدر المواد، وأخطاء وضع العلامات - أمرٌ أساسيٌّ لحماية قيمة المنتج، وضبط التكاليف، وتحسين كفاءة خطوط التعبئة والتغليف بشكل عام. ومن خلال فهم الأسباب الجذرية وتطبيق حلول مُستهدفة تتضمن الصيانة الدورية، والأتمتة الدقيقة، ومراقبة الجودة الصارمة، والإجراءات الموحدة، والتحسين المستمر، يمكن للمصنعين التخفيف من هذه المخاطر بشكل كبير. إن خط تعبئة اللفائف المُحسّن لا يضمن وصول المنتجات إلى العملاء في حالة ممتازة فحسب، بل يُحسّن أيضًا الإنتاجية التشغيلية، ويُقلل الهدر، ويُعزز سمعة الشركة في الجودة والموثوقية في سوق تنافسية.