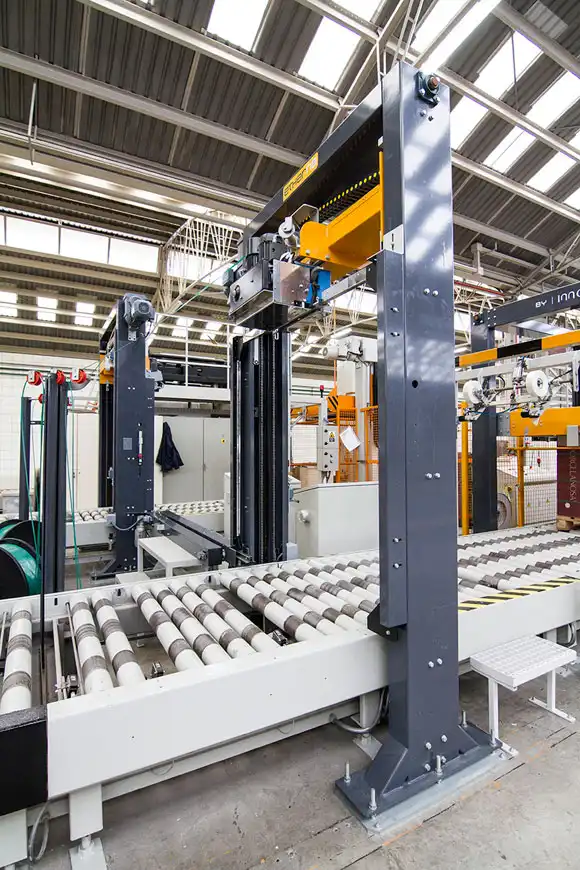
في بيئات التصنيع والخدمات اللوجستية سريعة الوتيرة اليوم، تلعب الأتمتة دورًا حاسمًا في تحسين الكفاءة التشغيلية الإجمالية وخفض تكاليف العمالة. ومن أكثر المجالات تأثيرًا في الأتمتة مرحلة التعبئة والتغليف، لا سيما في أنظمة الربط التي تضمن تجميع المنتجات بأمان للشحن أو التخزين. عند تصميم أو اختيار آلة ربط حديثة، تُؤخذ العديد من المعايير والاعتبارات التقنية في الاعتبار، مثل التصميم الهوائي، وضغط الهواء وتدفقه المطلوب (باستخدام CFM)، والتواصل بين وحدات التحكم المنطقية القابلة للبرمجة (PLCs) المختلفة، والالتزام بمعايير الاعتماد المختلفة. تقدم هذه المقالة تحليلًا مفصلًا للتكنولوجيا المستخدمة في آلات الربط، مع دراسة كل مكون ومعلمة لتقديم رؤى ثاقبة تساعد المهندسين ومديري العمليات وصناع القرار على اتخاذ خيارات مدروسة.

1. فهم التصميم الهوائي
تعتمد آلات الربط، وخاصةً تلك المُصممة للتطبيقات الصناعية واسعة النطاق، غالبًا على أنظمة هوائية لضمان حركة موثوقة وقابلة للتكرار. تتحكم العناصر الهوائية في عمليات مثل الشد، والإغلاق، والقطع، وحتى وضع العبوات قبل الربط وبعده. يجب أن تكون هذه العمليات دقيقة ومتسقة لضمان لفّ محكم دون إتلاف المنتج.
المدخلات الهوائية الرئيسية:
-
نطاق الضغط: من 0.4 إلى 0.6 ملي بار تقريبًا (يتم وصفه أحيانًا بالبار أو ما يعادله من رطل لكل بوصة مربعة)
-
استهلاك الهواء: حوالي 100 مل في الدقيقة
قد تبدو هذه الأرقام صغيرة للوهلة الأولى، لكن استهلاك التدفق الحجمي الفعلي (CFM) قد يكون أعلى بكثير تبعًا لتكرار الربط وأحجام أسطوانات النظام. كل شوط هوائي - سواءً كان لتغذية الشريط، أو لتنشيط الشد، أو للإغلاق - يستهلك كمية من الهواء المضغوط. إذا كان خط الإنتاج لديك مستمرًا ويتطلب ربطًا متكررًا (مثلًا كل بضع ثوانٍ)، فقد يصبح إجمالي استهلاك CFM كبيرًا.
لماذا النيوماتيك؟
-
الموثوقية والبساطة: عادةً ما تكون المكونات الهوائية سهلة الصيانة، وقطع الغيار متوفرة على نطاق واسع.
-
عملية نظيفة: يعتبر الهواء المضغوط بشكل عام "نظيفًا" مقارنة بالسوائل الهيدروليكية، والتي يمكن أن تتسرب أو تلوث مكان العمل.
-
أوقات استجابة سريعة: يمكن للأسطوانات الهوائية توفير تشغيل سريع أمر بالغ الأهمية لخطوط التعبئة والتغليف ذات الإنتاجية العالية.
قبل دمج آلة الربط الهوائية في خط الإنتاج، من الضروري إجراء تحليل متعمق لسعة الهواء المضغوط. يشمل ذلك فهم ضغط الهواء المتاح من نظام هواء المنشأة، وحجم خزان (خزانات) الهواء، ووجود أي معدات هوائية إضافية قد تُسبب تقلبات في الضغط. يُساعد تركيب خزان هواء ذي حجم مناسب ومرشحات أو منظمات على تخفيف الانخفاضات المفاجئة في الضغط والحفاظ على الثبات اللازم لعمليات الربط الدقيقة.
2. نظرة تفصيلية على استخدام CFM
في حين يُمكن اعتبار معدل الاستهلاك الاسمي 100 مل/دقيقة، إلا أن معدل CFM التشغيلي الفعلي قد يختلف اختلافًا كبيرًا بناءً على دورة العمل. يُرجى مراعاة العوامل التالية:
-
وقت الدورة: إذا كان نظامك يقوم بعملية الربط كل 10 ثوانٍ، فسيكون إجمالي استخدام الهواء في الدقيقة أعلى بكثير مما لو تم الربط مرة واحدة في الدقيقة.
-
أبعاد الأسطوانة: تتطلب الأسطوانات الأكبر حجماً حجماً أكبر لكل شوط. وتساهم أسطوانة الشد، وأسطوانة الإحكام، والمشغلات الهوائية الإضافية (لكتل التثبيت أو السيور الناقلة) في إجمالي الاستهلاك.
-
ضغط التشغيل: بشكل عام، سيؤدي التشغيل بالقرب من النطاق الأعلى البالغ 0.6 ملي بار إلى استهلاك المزيد من الهواء لكل عملية تشغيل مقارنة بالتشغيل عند 0.4 ملي بار، على الرغم من أنه يجب موازنة ذلك مع ضمان وجود طاقة كافية للشد والإغلاق.
غالبًا ما تجد الشركات فائدةً في تتبع استهلاك الهواء في الوقت الفعلي لتجنب أي توقف غير مخطط له. يمكن لخطة صيانة وقائية مُحكمة، تتضمن فحوصات دورية لخراطيم الهواء والأختام والمنظمات، أن تقلل من تسربات الهواء. حتى التسريبات البسيطة التي تمر دون أن تُلاحظ قد تؤثر بشكل كبير على دورة عمل الضاغط وتكلفة الطاقة بمرور الوقت.

3. اتصالات PLC: نهجان للتكامل
من الخطوات الأساسية في أتمتة محطة الربط ضمان تواصل سلس بين وحدة التحكم المنطقية القابلة للبرمجة (PLC) لآلة الربط والناقل أو وحدات التحكم الأخرى في المعدات الأمامية والخلفية. يتحكم هذا التنسيق في وقت دخول العبوات إلى منطقة الربط، وبدء دورة الربط، وتفريغ المنتج المعبأ. تُستخدم طريقتان رئيسيتان للتواصل بشكل شائع:
-
الحل 1: نظام ناقل ذاتي الاحتواء مقدم من مورد آلة الربط
في هذا السيناريو، يوفر مورد آلة الربط خط الناقل بالكامل. تتيح المستشعرات والمحركات المدمجة للآلة اكتشاف وجود طرد وتحديد موضعه تلقائيًا للربط دون الحاجة إلى تكامل مكثف مع وحدة تحكم منطقية قابلة للبرمجة (PLC) خارجية. عادةً، يلزم وجود مستشعرين فقط - أحدهما في نهاية ناقل الوارد والآخر في بداية ناقل الاستلام - لرصد تدفق الطرد. ولأن آلة الربط تتحكم في كلا الناقلين، فإن العملية بأكملها تكون مبسطة مع الحد الأدنى من تبادل الإشارات بين الأنظمة الخارجية. -
الحل 2: ناقل منفصل مملوك للعميل
عندما يكون لدى العميل نظام ناقل جاهز أو يفضل تصميم ناقل محدد، يعتمد التكامل على تبادل إشارات الإدخال/الإخراج (غالبًا ما تكون مدخلات ومخرجات رقمية) بين وحدة التحكم المنطقية القابلة للبرمجة (PLC) الخاصة بآلة الربط ووحدة التحكم المنطقية القابلة للبرمجة الخاصة بالعميل. قد يبدو التسلسل الشائع كالتالي:-
يرسل جهاز PLC الخارجي إشارة "A" إلى آلة الربط عندما تكون العبوة في الوضع الصحيح.
-
عند استقبال إشارة "A"، يتم تفعيل آلية القفل في آلة الربط، مما يُثبّت العبوة في مكانها. ثم تُجري الآلة دورة الربط.
-
بمجرد اكتمال عملية الربط، ترسل آلة الربط إشارة "B" إلى PLC الخارجي لتحريك العبوة بعيدًا.
-
يقوم PLC الخارجي بتحريك الحزمة بعيدًا عن محطة الربط ثم يقوم في النهاية بإرجاع إشارة "A" عندما تكون الحزمة التالية في الموضع.
-
يمكن تكرار هذا التفاعل القائم على الإشارات لعمليات ربط متعددة إذا احتاج المنتج إلى أحزمة متعددة. بفضل منطق واضح وإشارات مُوقَّتة بدقة، يُمكن أتمتة العملية بأكملها بكفاءة عالية، مما يضمن الحد الأدنى من وقت التوقف ويزيد الإنتاجية إلى أقصى حد.
4. مستوى الأتمتة: موازنة العمليات اليدوية والآلية
من الأسئلة الشائعة لدى المشترين المحتملين: هل يتطلب كل حزام تدخلاً يدوياً أم أن العملية بأكملها يمكن أتمتتها بالكامل؟ تتميز آلات الربط الحديثة بقدرتها على التشغيل الآلي بدرجة عالية، مما يقلل التدخل اليدوي. تشمل مسؤوليات المشغل الرئيسية عادةً ما يلي:
-
إعادة تعبئة واقيات الزوايا: على سبيل المثال، إذا تم استخدام أربعة أشرطة لكل عبوة، فقد تحتاج خراطيش واقيات الزوايا إلى إعادة التعبئة كل 25 عبوة، أي ما يعادل مرة واحدة تقريبًا في الساعة. في الحلول الأكثر تخصيصًا، قد تمتد فترة إعادة التعبئة إلى 1.5-2 ساعة، وذلك حسب سعة الجهاز وحجم حوامل الواقيات.
-
إعادة تعبئة أشرطة PET أو مواد التغليف الأخرى: قد تحتوي بكرة التغليف على كمية كافية من المواد لـ 120 عبوة قبل الحاجة إلى إعادة التعبئة.
بصرف النظر عن هذه المهام العرضية، لا تتطلب عملية الربط نفسها من المشغلين الوقوف أمام الآلة وتشغيل كل دورة يدويًا. يمكن برمجة وأتمتة جميع مراحل العملية - إدخال العبوة، وضبطها، وشدها، وإغلاقها، وقطعها، وإخراجها. هذا المستوى العالي من الأتمتة يقلل من تكاليف العمالة، ويعزز الاتساق، ويتيح للمشغلين التركيز على مهام أخرى في مجال التعبئة والتغليف.

5. اعتبارات الشهادة: CE مقابل UL
عند نشر المعدات عالميًا، تُصبح معايير الاعتماد أولوية قصوى. تشترط الأسواق الأوروبية عادةً شهادة المطابقة الأوروبية (CE) ، التي تؤكد استيفاء الآلة لمتطلبات الصحة والسلامة وحماية البيئة ضمن المنطقة الاقتصادية الأوروبية. أما في أمريكا الشمالية، فتُعتبر شهادة UL المعيار الأساسي لضمان استيفاء المعدات لمعايير السلامة من الحرائق والمعايير الكهربائية.
تحديات شهادة UL:
-
التكلفة العالية والعملية الطويلة: قد يكون الحصول على شهادة UL مكلفًا ويستغرق وقتًا طويلاً بالنسبة للمصنعين، لا سيما عند التعامل مع الآلات المخصصة أو المتخصصة.
-
النهج العملي: يقوم العديد من الموردين بتصنيع آلاتهم وفقًا لمعايير UL، لكنهم لا يتقدمون بطلب للحصول على شهادة UL مباشرةً في بلد التصنيع. بدلاً من ذلك، يشحنون الآلات إلى الولايات المتحدة أو كندا، حيث تُكمل مختبرات الاختبار المحلية عملية الحصول على الشهادة للعميل النهائي. قد يكون هذا النهج أكثر فعالية من حيث التكلفة، خاصةً للشركات التي لا تخطط لتصدير كميات كبيرة من الآلات.
بالنسبة للمستخدمين النهائيين في أمريكا الشمالية، يُنصح بالتعامل مع موردين يفهمون إرشادات UL ويستطيعون توفير آلات تجتاز عمليات تفتيش UL بسهولة. من خلال ضمان الامتثال خلال مرحلة التصميم، يمكن تقليل الوقت الإجمالي اللازم للحصول على ملصق UL النهائي في الموقع بشكل كبير.
6. الخاتمة: نحو خط ربط أكثر كفاءةً واستعدادًا للاستخدام العالمي
يتطلب تصميم ودمج آلة الربط الهوائية دراسةً دقيقةً لمتطلبات إمداد الهواء، والتواصل مع وحدات التحكم المنطقية القابلة للبرمجة (PLC) الخارجية أو الداخلية، ومستوى الأتمتة المطلوب، ومسارات الاعتماد المحتملة. بالتركيز على هذه العناصر الفنية منذ البداية، يمكن للشركات تجنب المشاكل الشائعة، مثل ضغط الهواء غير الكافي، أو توقيت الإشارة غير المتوافق، أو مشاكل الامتثال التنظيمي.
علاوة على ذلك، وكجزء من مبادرة أوسع نطاقًا للصناعة 4.0 أو المصانع الذكية، يمكن دمج آلات الربط في منصات أكبر لأنظمة تنفيذ التصنيع (MES) أو أنظمة تخطيط موارد المؤسسات (ERP). يتيح ذلك التتبع الفوري لتكرار الربط، واستخدام المواد، وحالة الآلات، مما يُمكّن بدوره من الصيانة التنبؤية وجدولة الإنتاج المُحسّنة.
باختصار، لا يقتصر اختيار حل الربط المتقن على ربط المنتجات بأمان فحسب، بل يشمل أيضًا إنشاء عملية سلسة وفعالة ومعتمدة على البيانات. بمراعاة تفاصيل التصميم الهوائي، وخصائص اتصالات PLC، وقدرات الأتمتة، ومعايير الاعتماد العالمية، يمكن للشركات تطبيق نظام يلبي الاحتياجات الحالية ويحافظ على قابليته للتكيف مع النمو المستقبلي.
لمن يتطلعون إلى البقاء في طليعة تكنولوجيا التغليف الصناعي، يُعد اختيار آلة ربط هوائية متينة تتوافق مع معايير UL (أو متطلبات CE في أوروبا) خطوة استراتيجية أساسية. سواءً أكانت آلية بالكامل أم شبه آلية، فإن هذه الحلول قادرة على تقليل متطلبات العمالة بشكل كبير مع تحسين اتساق وإنتاجية التغليف. إذا كنت بصدد تقييم الخيارات أو تخطط لتركيب خط تغليف جديد، ففكّر في استشارة مورد آلات ربط ذي خبرة في كل من الأنظمة الهوائية وعمليات الاعتماد العالمية. هذا لا يضمن فقط مرحلة تشغيل سلسة، بل يضع عملياتك أيضًا في طريق النجاح المستدام في أسواق تشهد منافسة متزايدة.