كيفية ضمان الحد الأدنى من وقت التوقف باستخدام خط تعبئة لفائف الفولاذ المدعوم جيدًا
المقدمة
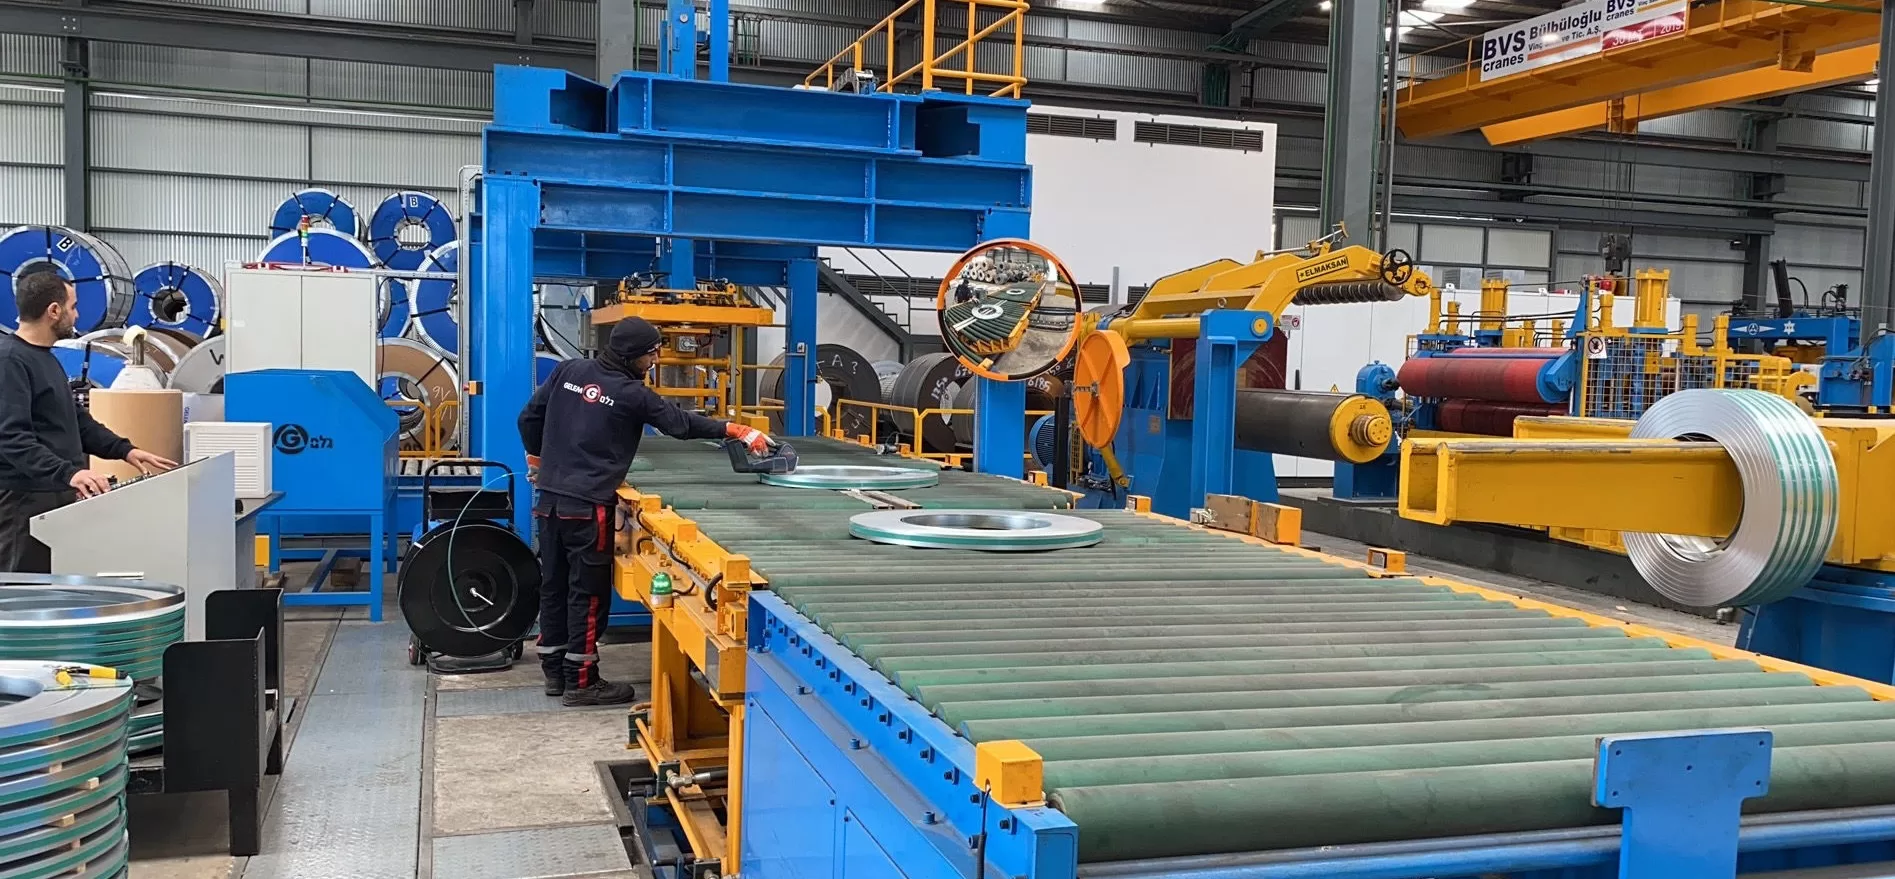
في الصناعات التحويلية، وخاصةً في قطاع الصلب الذي يتطلب إنتاجية عالية، يُعدّ ضمان استمرارية التشغيل وتقليل فترات التوقف أمرًا بالغ الأهمية لزيادة الإنتاجية والربحية. يُمثّل خط تعبئة لفائف الصلب مرحلةً حاسمةً حيث يمكن أن تؤثر الانقطاعات بشكلٍ كبير على كفاءة التشغيل الإجمالية. يؤدي التوقف غير المخطط له - سواءً كان ناتجًا عن عطل في المعدات، أو صيانة غير كافية، أو خطأ من المشغل، أو ضعف في تكامل النظام - إلى تأخيرات مكلفة وخسائر في الإيرادات.
تتناول هذه المقالة الاستراتيجيات الأساسية وأفضل الممارسات المصممة لتقليل وقت توقف خطوط تعبئة لفائف الفولاذ. من خلال التركيز على التدابير الاستباقية، مثل الصيانة الوقائية والتنبؤية الدقيقة، ومراقبة النظام في الوقت الفعلي، والتدريب الشامل للمشغلين، والإدارة الفعالة للمواد، وتصميم النظام الأمثل، يمكن للشركات تحسين موثوقية وأداء عمليات التعبئة بشكل ملحوظ. سنقدم رؤى عملية قابلة للتطبيق على خطوط تعبئة لفائف الفولاذ بجميع أحجامها، مما يضمن سير عمل أكثر سلاسة وخفض تكاليف الصيانة.
1. فهم الأسباب الشائعة لتوقف خطوط تعبئة لفائف الفولاذ
يُعد تحديد الأسباب الجذرية للانقطاعات الخطوة الأولى الحاسمة نحو تقليل فترات التوقف. في خطوط تعبئة لفائف الفولاذ، تشمل الأسباب الشائعة ما يلي:
- الأعطال الميكانيكية: إن الأعطال في المكونات الأساسية مثل المحركات أو أنظمة النقل أو أجهزة الاستشعار أو وحدات التغليف أو رؤوس الربط هي مصادر متكررة للتوقفات غير المخطط لها.
- أخطاء المشغل: يمكن أن تؤدي إعدادات معلمات الماكينة غير الصحيحة، أو تقنيات التعامل غير الصحيحة مع الملفات، أو التدريب غير الكافي للمشغل إلى حدوث أعطال أو تشويشات أو حوادث تتعلق بالسلامة مما يتسبب في حدوث تأخيرات.
- نفاذ مخزون المواد: إن نفاد مواد التعبئة الأساسية مثل أشرطة الفولاذ أو مادة البولي إيثيلين تيرفثالات أو الأغشية المطاطية أو الأغطية الواقية يؤدي حتماً إلى توقف خط الإنتاج حتى يتم إعادة تخزين الإمدادات.
- أعطال البرمجيات ونظام التحكم: في الخطوط الآلية، يمكن لأخطاء البرمجيات، أو أخطاء الاتصال بين وحدات التحكم PLC، أو أعطال المستشعر أن تعطل تسلسل التعبئة.
- الصيانة غير الفعالة: على الرغم من أن الصيانة المجدولة ضرورية، إلا أن أنشطة الصيانة المخططة بشكل سيئ، أو المتكررة بشكل مفرط، أو التي يتم تنفيذها بشكل غير فعال يمكن أن تؤدي بشكل متناقض إلى زيادة إجمالي وقت التوقف عن العمل.
- قضايا التكامل: يمكن أن يؤدي ضعف التكامل بين الآلات أو الأنظمة المختلفة داخل الخط (على سبيل المثال، نقل الملفات، والوزن، والتعبئة، ووضع العلامات) إلى حدوث اختناقات أو فشل في الاتصال.
إن تحديد المساهمين الأساسيين في توقف التشغيل ضمن عملياتك المحددة يسمح بتنفيذ تدابير مضادة مستهدفة وفعالة.
2. الدور الحاسم لبرامج الصيانة الوقائية
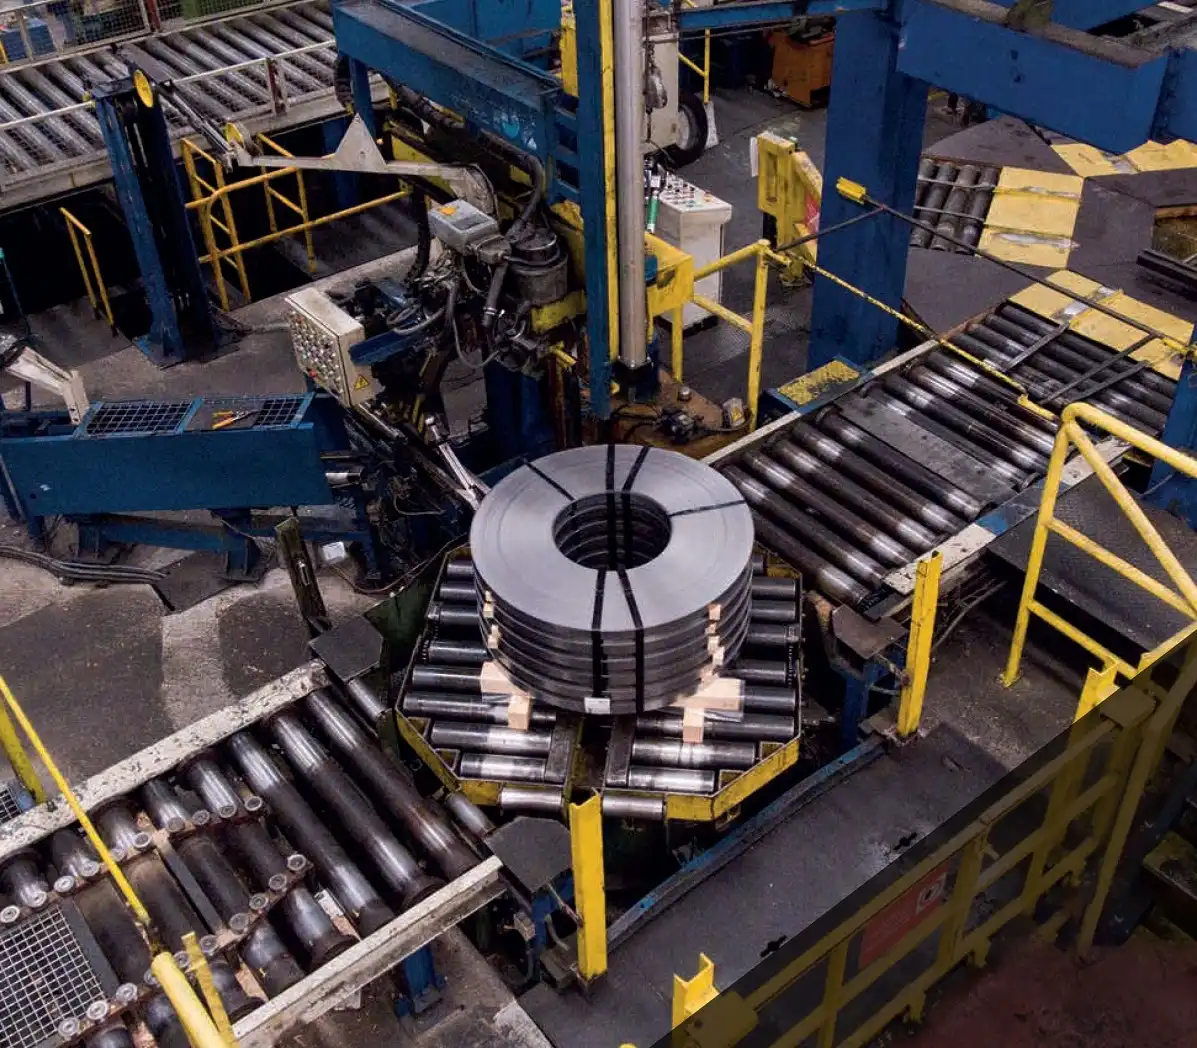
منظم الصيانة الوقائية (PM) يُعد البرنامج أحد أقوى الأدوات لتقليل أعطال المعدات غير المتوقعة وتوقفها عن العمل. على عكس الصيانة التفاعلية (إصلاح الأشياء) بعد (إنها تنكسر)، يركز PM على عمليات التفتيش المجدولة، والتشحيم، والتنظيف، والتعديلات، واستبدال المكونات لمنع الأعطال قبل تحدث.
العناصر الرئيسية لاستراتيجية إدارة المشاريع الفعالة:
- عمليات التفتيش المجدولة: إجراء عمليات تفتيش منتظمة ومفصلة لمكونات الآلات المهمة - الناقلات، والبكرات، والأنظمة الهيدروليكية، والمكونات الهوائية، وأذرع التغليف، وأدوات الربط، ووسائل الأمان - لتحديد علامات التآكل، أو سوء المحاذاة، أو الفشل المحتمل.
- التشحيم والتنظيف: التزم بدقة بمواعيد التزييت باستخدام زيوت التشحيم المناسبة لجميع الأجزاء المتحركة. حافظ على نظافة الآلات وخلوها من الغبار والحطام وتسرب السوائل، التي قد تسبب الاحتكاك أو ارتفاع درجة الحرارة أو الانسداد.
- استبدال أجزاء التآكل: استبدل القطع المعروفة بعمرها الافتراضي المحدود (مثل الأحزمة، والسلاسل، والمحامل، والأختام، وشفرات القطع) بشكل استباقي بناءً على توصيات الشركة المصنعة أو سجل التشغيل، بدلاً من انتظار تعطلها. ضع جدولاً زمنياً بناءً على ساعات أو دورات التشغيل.
- المعايرة والتعديل: قم بمعايرة أجهزة الاستشعار بشكل منتظم، والتحقق من المحاذاة، وضبط الإعدادات لضمان تشغيل المعدات ضمن التسامحات المحددة للحصول على الأداء والجودة الأمثل.
يؤدي تنفيذ برنامج صيانة دقيقة إلى تقليل احتمالية حدوث أعطال مفاجئة بشكل كبير، وإطالة عمر المعدات، وتحسين الموثوقية الشاملة لخط تعبئة الملفات الفولاذية.
3. الاستفادة من المراقبة في الوقت الفعلي والصيانة التنبؤية
توفر التكنولوجيا الحديثة أدوات قوية للانتقال من الصيانة الوقائية إلى الصيانة التنبؤية (PdM) ، مدفوعة بالمراقبة في الوقت الفعلي.
تسخير إنترنت الأشياء وأجهزة الاستشعار:

دمج إنترنت الأشياء (تقنيات عمليات) يسمح إدخال أجهزة الاستشعار في خط التعبئة بمراقبة مستمرة للمعلمات التشغيلية الحاسمة:
- تحليل الاهتزاز: يكتشف اختلال التوازن أو عدم المحاذاة أو تآكل المحمل في المحركات والمعدات الدوارة.
- التصوير الحراري: يقوم بتحديد المكونات التي تتعرض لارتفاع درجة الحرارة في اللوحات الكهربائية أو المحركات أو المحامل.
- مراقبة الضغط: فحص أداء النظام الهيدروليكي والهوائي.
- تحليل توقيع التيار الحركي (MCSA): يقوم بتقييم صحة المحرك وكفاءته.
- تحليل الزيت: يقوم بمراقبة حالة مواد التشحيم ويكتشف جزيئات التآكل.
كيف تقلل البيانات في الوقت الفعلي من وقت التوقف عن العمل:
- الكشف المبكر عن الشذوذ: تشير أجهزة الاستشعار إلى الانحرافات عن ظروف التشغيل الطبيعية في الوقت الفعلي (على سبيل المثال، ارتفاع درجة الحرارة، زيادة الاهتزاز)، مما ينبه فرق الصيانة إلى المشكلات المحتملة قبل أنها تسبب فشلاً كارثياً.
- قدرات المراقبة عن بعد: تتيح لوحات المعلومات لموظفي الصيانة والمشغلين مراقبة صحة النظام عن بعد، مما يتيح استجابات سريعة حتى خارج ساعات العمل القياسية.
- تحليلات البيانات للتنبؤ: يتيح تحليل بيانات المستشعرات التاريخية واللحظية لفرق الصيانة التنبؤ باحتمالية تعطل مكونات معينة. وهذا يُمكّن من جدولة تدخلات الصيانة بدقة عند الحاجة، وتقليل فترات التوقف غير المخطط لها، وتحسين موارد الصيانة.
تستخدم الصيانة التنبؤية رؤى تعتمد على البيانات لمعالجة الأعطال المحتملة بشكل استباقي، مما يقلل بشكل كبير من التوقفات غير المتوقعة، ويخفض تكاليف الإصلاح، ويعظم وقت تشغيل المعدات والفعالية الإجمالية للمعدات (OEE).
4. تنفيذ إدارة فعالة لمواد التعبئة والتغليف
يُعدّ نفاد المواد الاستهلاكية الأساسية سببًا يمكن تجنّبه لتوقّف الإنتاج. ويضمن نظام إدارة المواد الفعّال إمدادًا مستمرًا بمواد التعبئة والتغليف مثل الأشرطة، وأغلفة التغليف، وواقيات الزوايا، والملصقات.
أفضل الممارسات لإدارة المواد:
- تتبع المخزون الآلي: استخدم أنظمة (مثل أجهزة استشعار موزعات المواد، والتكامل مع أنظمة تخطيط موارد المؤسسات/أنظمة التصنيع) لمراقبة مستويات المخزون فورًا. أنشئ تنبيهات تلقائية أو مُفعّلات لإعادة الطلب عند وصول الإمدادات إلى الحد الأدنى المُحدد مسبقًا.
- إدارة العلاقة مع الموردين: ابنِ علاقات قوية مع موردين موثوقين قادرين على ضمان جودة ثابتة وتسليم المنتجات في الوقت المحدد. فكّر في اتفاقيات تضمن شحنًا سريعًا للاحتياجات العاجلة.
- المخزون الاحتياطي الاستراتيجي: الحفاظ على مخزون احتياطي محسوب من مواد التعبئة والتغليف الهامة في الموقع للتخفيف من اضطرابات سلسلة التوريد غير المتوقعة، أو تأخيرات الشحن، أو الزيادات المفاجئة في حجم الإنتاج.
- مراقبة الجودة: تأكد من أن المواد الواردة تلبي مواصفات الجودة لتجنب التشويش أو أعطال المعدات الناجمة عن المواد الاستهلاكية دون المستوى المطلوب.
يمنع تدفق المواد الفعال الانقطاعات الناجمة عن نفاد المخزون، مما يحافظ على إنتاجية خط التعبئة والتغليف.
5. الاستثمار في التدريب الشامل للمشغلين وتطوير المهارات
يُعدّ المشغلون المدربون تدريبًا جيدًا أمرًا بالغ الأهمية لتقليل فترات التوقف عن العمل الناتجة عن الأخطاء البشرية. قد يؤدي نقص المعرفة إلى تشغيل غير صحيح للآلات، واستكشاف الأخطاء وإصلاحها بشكل غير صحيح، وانتهاكات السلامة، وعدم القدرة على تحديد علامات الإنذار المبكر لمشاكل المعدات.
مجالات التركيز الرئيسية للتدريب:
- تشغيل الماكينة وإعدادها: تأكد من أن المشغلين لديهم الكفاءة في بدء التشغيل وإيقافه وتعيين المعلمات (لأحجام الملفات المختلفة والمواد ومواصفات التعبئة والتغليف) وإجراء عمليات التغيير بكفاءة وبشكل صحيح.
- استكشاف الأخطاء وإصلاحها الأساسية: تدريب المشغلين على تحديد المشكلات البسيطة الشائعة وحلها (على سبيل المثال، إزالة التشويش، وإعادة ضبط الأخطاء، وضبط أجهزة الاستشعار) بأمان وسرعة، مما يقلل الاعتماد على موظفي الصيانة للمشاكل البسيطة.
- الفحوصات الوقائية: تمكين المشغلين من إجراء فحوصات يومية أساسية (على سبيل المثال، عمليات التفتيش البصرية، والاستماع إلى الأصوات غير العادية، والتحقق من مستويات السوائل) كجزء من روتينهم.
- إجراءات السلامة: يعد التدريب الصارم على جميع بروتوكولات السلامة، بما في ذلك إجراءات القفل/التعليق (LOTO)، والتوقف في حالات الطوارئ، والتعامل الآمن مع المواد، أمرًا ضروريًا لمنع الحوادث التي تسبب التوقف عن العمل والإصابة.
- فهم الأتمتة: تعريف المشغلين بواجهة نظام التحكم وتفسير التنبيه والمنطق العام للخط الآلي.
إن الاستثمار في التدريب المستمر، ربما باستخدام أجهزة المحاكاة أو ورش العمل العملية، يمكّن المشغلين من تشغيل الخط بكفاءة، وإجراء أعمال الصيانة البسيطة، والمساهمة بشكل كبير في التشغيل المستمر.
6. دور الأتمتة في تحسين وقت التشغيل
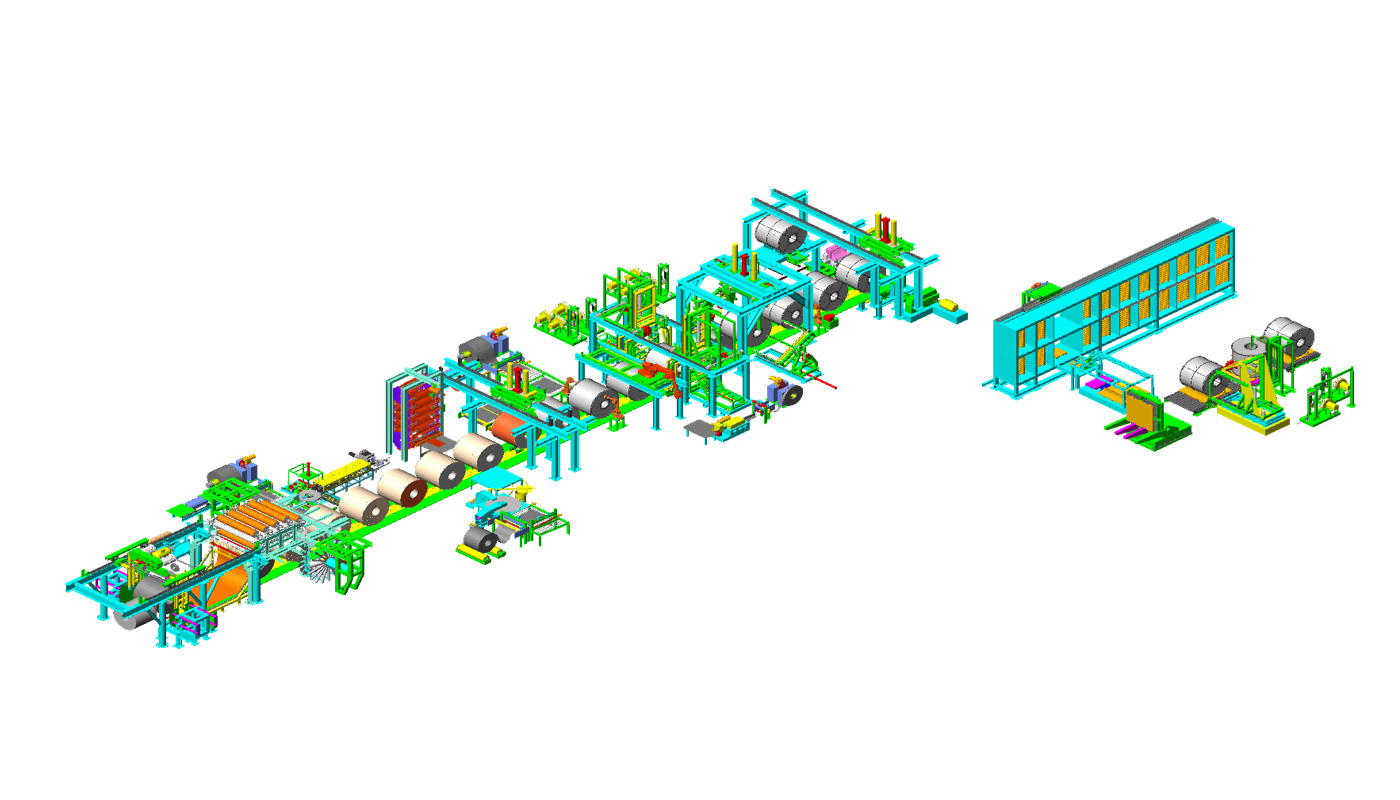
الأتمتة أساسية لكفاءة وموثوقية خطوط التعبئة والتغليف الحديثة. بتقليل التدخل اليدوي، تُقلل الأتمتة من التباين واحتمالية الخطأ البشري.
كيف تعمل الأتمتة على تحسين الموثوقية:
- التغليف والربط المتسق: تطبق الأنظمة الآلية فيلم التغليف والأشرطة بتوتر ووضع ثابتين، مما يحسن سلامة العبوة ويقلل من هدر المواد أو الأعطال المرتبطة بالتطبيق اليدوي.
- التشخيص الآلي واستعادة الأخطاء: غالبًا ما تتضمن وحدات التحكم المنطقية القابلة للبرمجة (PLCs) وأنظمة التحكم الحديثة قدرات تشخيص ذاتي متطورة. فهي تُمكّن من تحديد المشكلات بسرعة، وعرض رسائل خطأ واضحة، بل وتُفعّل أحيانًا تسلسلات استرداد تلقائية، مما يُقلل من وقت استكشاف الأخطاء وإصلاحها.
- التدفق المستمر والمُحسَّن: تُمكّن الأتمتة من تشغيل سلس ومتواصل، مما يُقلل من التوقفات والتشغيلات غير الضرورية. تُدير الروبوتات والناقلات الآلية الملفات بكفاءة، مما يُحسّن الإنتاجية.
- التكامل مع أنظمة المراقبة: تتكامل أنظمة الأتمتة بسهولة مع أجهزة استشعار إنترنت الأشياء ومنصات التحليلات، مما يوفر البيانات اللازمة للصيانة التنبؤية وتحسين الأداء.
يؤدي التنفيذ الاستراتيجي للأتمتة إلى تقليل الأخطاء اليدوية وتسريع العمليات وتوفير الأساس لاستراتيجيات الصيانة المعتمدة على البيانات، وكل ذلك يساهم في تقليل وقت التوقف عن العمل.
7. تحسين تصميم النظام لتحقيق الموثوقية وسهولة الصيانة
يؤثر التصميم المتأصل لخط تعبئة لفائف الفولاذ بشكل كبير على قابليته للتوقف عن العمل. يُعطي النظام المُصمم جيدًا الأولوية للموثوقية وسهولة الصيانة وكفاءة التدفق.
اعتبارات التصميم الرئيسية لتحقيق أقصى قدر من وقت التشغيل:
- نمطية: تصميم خط الإنتاج بأقسام منفصلة وموحدة يسمح بعزل المكونات الفردية (مثل ناقل محدد، أو محطة التغليف) للصيانة أو الإصلاح دون الحاجة إلى إيقاف تشغيل خط الإنتاج بالكامل. كما أن ميزات الفصل السريع للطاقة والبيانات تُسرّع استبدال الوحدات.
- وفرة: عندما يكون ذلك ممكنًا وفعّالاً من حيث التكلفة، يُنصح بدمج التكرار للمكونات الحيوية. ومن الأمثلة على ذلك استخدام مصادر طاقة مزدوجة، أو مسارات نقل جانبية، أو محطات عمل متوازية للعمليات الحيوية. هذا يضمن استمرارية التشغيل حتى في حال تعطل أحد المكونات.
- إمكانية الوصول للصيانة: تأكد من أن تصميم المعدات يوفر وصولاً آمنًا وسهلاً لأعمال الصيانة الروتينية (التزييت، الفحص، استبدال القطع) واستكشاف الأخطاء وإصلاحها. تجنب المساحات الضيقة أو التصاميم التي تتطلب تفكيكًا مكثفًا للمهام البسيطة.
- اختيار المكونات القوية: حدد مكونات عالية الجودة ومتينة ومشهورة بموثوقيتها في البيئات الصناعية القاسية. ضع في اعتبارك عوامل مثل دورة العمل، والظروف البيئية (الغبار، درجة الحرارة)، ومتطلبات الحمل.
- عناصر تحكم متكاملة وسهلة الاستخدام: استخدم واجهة HMI مركزية (واجهة الإنسان والآلة) مع أدوات تحكم بديهية، وتشخيصات واضحة، ومعلومات شاملة عن الحالة. هذا يُبسط التشغيل ويُسرّع استكشاف الأخطاء وإصلاحها.
- مناطق عازلة: دمج مناطق عازلة أو ناقلات تراكم بين العمليات الرئيسية لفصل العمليات بشكل طفيف. هذا يمنع أي تباطؤ أو توقف طفيف في إحدى المحطات من إيقاف خط الإنتاج بأكمله فورًا.
يؤدي تصميم النظام المحسن بطبيعته إلى تقليل نقاط الفشل وتبسيط الصيانة، مما يؤدي إلى تقليل الانقطاعات وأوقات استرداد أقصر.
8. الشراكة مع مصنعي المعدات ومقدمي الخدمات الموثوق بهم
إن جودة معدات خط التعبئة والدعم الذي يقدمه المصنع هي عوامل حاسمة في التشغيل على المدى الطويل.
اختيار الشركاء المناسبين:
- خبرة صناعية مثبتة: اختر مصنّعين ذوي سجلّ حافل وخبرة مثبتة في تصميم وبناء خطوط تعبئة متينة خاصة بصناعة الصلب. راجع دراسات الحالة واطلب المراجع.
- الجودة والمتانة: إعطاء الأولوية للمعدات المصنوعة من مواد عالية الجودة ومكونات مصممة لطول العمر والأداء الموثوق به في ظل الظروف الصعبة.
- دعم ما بعد البيع سريع الاستجابة: تأكد من أن الشركة المصنعة تقدم الدعم الشامل، بما في ذلك:
- المساعدة الفنية السريعة: الوصول إلى الفنيين ذوي الخبرة لاستكشاف الأخطاء وإصلاحها (عن بعد وفي الموقع).
- قطع الغيار المتوفرة بسهولة: سلسلة توريد موثوقة لقطع الغيار المهمة لتقليل تأخير الإصلاح.
- خدمات الصيانة والتدريب: توافر خدمات الصيانة التي يوفرها المصنع وبرامج تدريب المشغل/الصيانة.
- قدرات التخصيص: اختر شريكًا يمكنه تصميم المعدات وفقًا لاحتياجاتك التشغيلية المحددة، وأنواع الملفات، والقيود المكانية، ومتطلبات التكامل للحصول على الأداء الأمثل.
توفر الشراكات القوية مع الموردين ذوي السمعة الطيبة إمكانية الوصول إلى المعدات الموثوقة والخبرة الأساسية والدعم في الوقت المناسب، مما يشكل أساسًا حاسمًا لتقليل وقت التوقف.
9. قيادة التحسين المستمر باستخدام البيانات والملاحظات
تقليل وقت التوقف عملية مستمرة، وليس حلاً لمرة واحدة. يُعدّ استخدام البيانات التشغيلية أمرًا أساسيًا لتحديد فرص التحسين المستمر.
الاستفادة من البيانات لتحسين الأداء:

- تتبع مؤشرات الأداء الرئيسية (KPIs): راقب مقاييس مثل فعالية المعدات الإجمالية (OEE)، ومتوسط الوقت بين الأعطال (MTBF)، ومتوسط وقت الإصلاح (MTTR)، وأوقات الدورة، وهدر المواد. حلل الاتجاهات لتحديد المشاكل المتكررة أو المجالات التي تحتاج إلى تحسين.
- إنشاء حلقات التغذية الراجعة: إنشاء عمليات تُفيد فيها رؤى البيانات مباشرةً استراتيجيات التشغيل والصيانة. على سبيل المثال، إذا أظهرت البيانات اختناقات متكررة في نقطة نقل محددة، فابحث في تعديلات التصميم أو العملية ونفّذها. استخدم بيانات المستشعر لتحسين جداول الصيانة الوقائية.
- إجراء تحليل شامل للسبب الجذري (RCA): عند حدوث حوادث توقف، لا تكتفِ بحل المشكلة الحالية. استخدم منهجيات تحليل السبب الجذري (RCA) المُهيكلة (مثل مخططات الأسباب الخمسة أو مخططات هيكل السمكة) مع البيانات التشغيلية لتحديد السبب (الأسباب) الأساسي وتطبيق الإجراءات التصحيحية لمنع تكرارها.
- تعليقات المشغل: اطلب بانتظام ردود الفعل من المشغلين وموظفي الصيانة، حيث إن لديهم في كثير من الأحيان رؤى قيمة مباشرة حول التحديات التشغيلية اليومية والتحسينات المحتملة.
إن ثقافة التحسين المستمر المعتمدة على البيانات تضمن أن يصبح خط التعبئة والتغليف أكثر موثوقية وكفاءة بمرور الوقت.
10. إجراء عمليات تدقيق ومراجعة منتظمة للنظام
توفر عمليات التدقيق الدورية والمنهجية لخطوط التعبئة والتغليف تقييمًا شاملاً لصحتها وتحديد المخاطر المحتملة قبل أن تؤدي إلى توقف كبير عن العمل.
مجالات التدقيق الرئيسية:
- تقييم حالة المعدات: تجاوز فحوصات الصيانة الوقائية الروتينية. قم بإجراء فحوصات معمقة للأنظمة والمكونات الرئيسية لتقييم التآكل، واحتمالية التقادم، والحالة العامة مقارنةً بتوقعات الأداء.
- مراجعة كفاءة العملية: حلّل سير عمل التعبئة والتغليف بالكامل، وابحث عن أي اختناقات أو قصور في الكفاءة أو عمليات يدوية غير ضرورية أو فرص لتحديث الأتمتة. قارن الأداء الحالي بالمعايير المرجعية أو مواصفات التصميم الأصلية.
- فعالية برنامج الصيانة: راجع سجلات إدارة المشاريع، وبيانات إدارة ما بعد الإنتاج، ومخزون قطع الغيار، وإجراءات الصيانة. هل الاستراتيجية الحالية فعّالة؟ هل تُنجز المهام في الوقت المحدد؟ هل يتم تتبع المقاييس الصحيحة؟
- التحقق من السلامة والامتثال: تأكد من التزام خط الإنتاج بجميع لوائح السلامة الحالية (حماية الآلات، وأنظمة الإغلاق والعزل (LOTO)، وأنظمة الطوارئ) ومعايير الصناعة. قد يؤدي عدم الامتثال إلى إغلاقات قسرية وغرامات وحوادث تتعلق بالسلامة.
- مراجعة التكنولوجيا: قم بتقييم ما إذا كانت أنظمة الأتمتة أو المستشعرات أو أنظمة التحكم الحالية لا تزال مثالية أو ما إذا كانت التقنيات الأحدث يمكن أن تقدم تحسينات كبيرة في الموثوقية أو الكفاءة.
توفر عمليات التدقيق المنتظمة طريقة منظمة لتحديد نقاط الضعف والفرص بشكل استباقي، مما يضمن صحة ووقت تشغيل خط تعبئة لفائف الفولاذ على المدى الطويل.
خاتمة
يمكن تقليل وقت التوقف في خط تعبئة لفائف الصلب من خلال نهج متعدد الجوانب يشمل الصيانة الاستباقية، والمراقبة المتقدمة، والأتمتة الذكية، والإدارة الفعالة للموارد، والكوادر المؤهلة، وتصميم النظام الأمثل. ويُعدّ تطبيق استراتيجيات صيانة وقائية وتنبؤية فعّالة، والاستفادة من البيانات الآنية من أجهزة الاستشعار وأجهزة إنترنت الأشياء، وضمان استمرارية إمداد المواد ، والاستثمار في تدريب المشغلين ، وتحسين التخطيط المادي وأنظمة التحكم ، وتعزيز شراكات قوية مع الموردين، عناصر أساسية في هذا الصدد.
علاوة على ذلك، يضمن تبني ثقافة التحسين المستمر، المدعومة بتحليل البيانات وعمليات التدقيق المنتظمة للنظام ، تكيف خط التعبئة وتطوره للحفاظ على أعلى مستويات الأداء. ومن خلال تطبيق هذه الممارسات المثلى بدقة، يستطيع مصنّعو الصلب تقليل حالات التوقف غير المخطط لها والمكلفة بشكل ملحوظ، وتعزيز الكفاءة التشغيلية، وخفض نفقات الصيانة، وبالتالي تحسين أرباحهم النهائية. والنتيجة هي نظام تعبئة لفائف فولاذية موثوق وعالي الإنتاجية يلبي متطلبات الإنتاج باستمرار مع الحد الأدنى من وقت التوقف.