دليل شامل لتركيب خط تعبئة الملفات المشقوقة الأوتوماتيكي: الجداول الزمنية والمتطلبات
المقدمة
يمثل تطبيق خط تعبئة آلي للملفات المقطعة استثمارًا كبيرًا للمصنعين الساعين إلى تحسين الكفاءة والسلامة والاتساق في عمليات التعبئة والتغليف. ومع التطور المستمر لتكنولوجيا أتمتة تعبئة الملفات المقطعة ، يُعد فهم العوامل الحاسمة التي تؤثر على أوقات ومتطلبات التركيب أمرًا ضروريًا للتخطيط الدقيق والتنفيذ الناجح للمشروع. يقدم هذا الدليل مقارنة تفصيلية للمتغيرات الرئيسية لمساعدتك على تجاوز تعقيدات تخطيط تركيب خط تعبئة الملفات.
1. فهم خطوط تعبئة الملفات المشقوقة الأوتوماتيكية
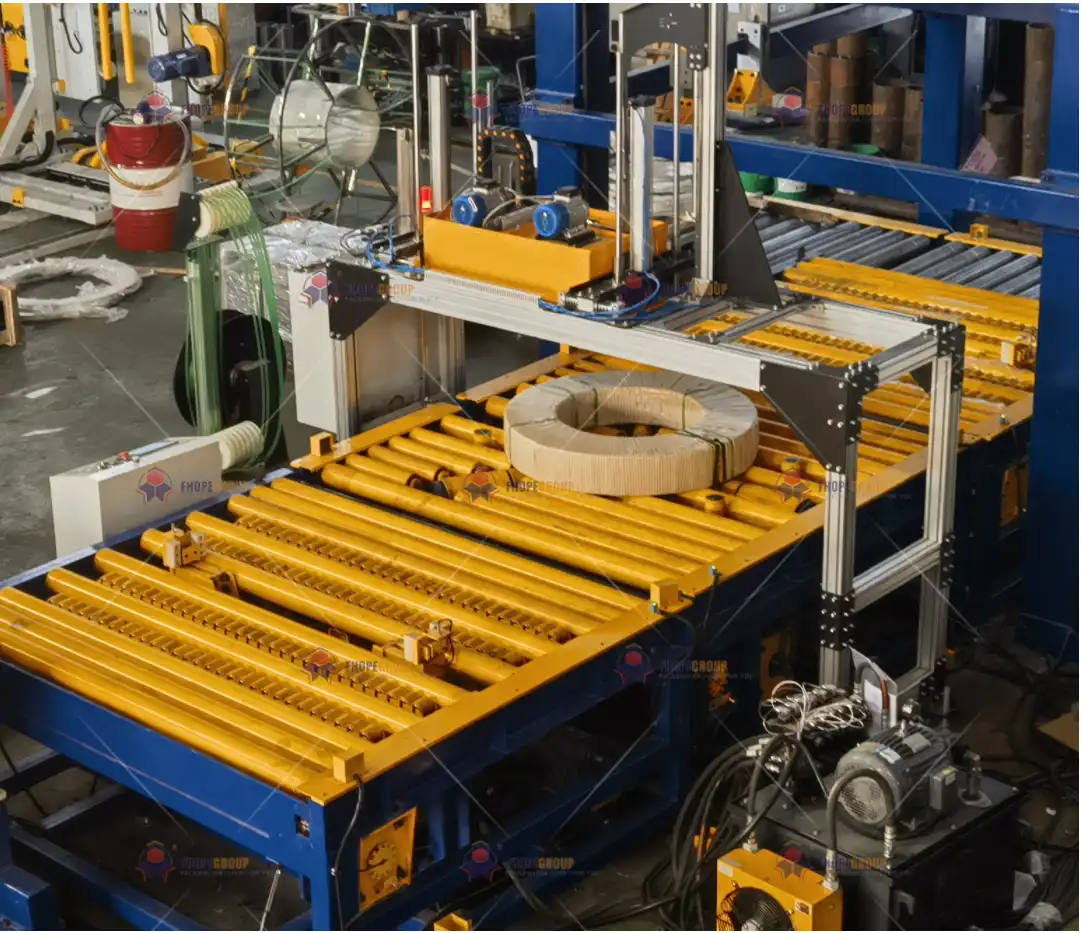
خط تعبئة اللفائف المشقوقة الأوتوماتيكي هو نظام متطور مصمم لتعبئة اللفائف المشقوقة بكفاءة وأمان، وهي مواد أساسية في صناعات متنوعة من السيارات إلى البناء. يُعدّ التغليف السليم ضروريًا لحماية هذه اللفائف من التلف أثناء المناولة والتخزين والنقل. يوفر الاستثمار في أتمتة مناولة اللفائف مزايا عديدة:
- تكاليف العمالة المخفضة: يقلل من التعامل اليدوي والنفقات المرتبطة به.
- تحسين جودة التعبئة والتغليف: ضمان سلامة التعبئة والتغليف بشكل متسق وموثوق.
- إنتاجية محسنة: يزيد من الإنتاجية والكفاءة التشغيلية.
- أمان أفضل: يقلل من المخاطر المرتبطة بالتعامل اليدوي مع الملفات الثقيلة.
ومع ذلك، يتطلب تركيب هذه الأنظمة المعقدة دراسة متأنية للمواصفات الفنية، وجاهزية المنشأة، والجداول الزمنية للمشروع. وتختلف مدة وتعقيد المشروع باختلاف الظروف. تركيب خط تعبئة الملفات المشقوقة تعتمد العملية بشكل كبير على تصميم النظام، وإعداد الموقع، وأي تخصيص ضروري.
2. العوامل الرئيسية المؤثرة على تباين وقت التثبيت
قد يختلف الإطار الزمني اللازم لتركيب خط تعبئة لفائف القص الأوتوماتيكي اختلافًا كبيرًا، ويتراوح عادةً من عدة أسابيع إلى عدة أشهر. ومن العوامل الرئيسية التي تؤثر على هذا التباين ما يلي:
- تعقيد النظام: تتطلب الأنظمة الأكثر تقدمًا والتي تتضمن الروبوتات (على سبيل المثال، الأذرع الروبوتية للتعامل مع الملفات، والتكديس)، وشبكات الاستشعار المعقدة، وأنظمة الرؤية المتكاملة، وأدوات التحكم PLC/HMI المتطورة بطبيعة الحال فترات تثبيت وتكامل وتشغيل أطول مقارنة بالتكوينات شبه الآلية الأبسط.
- جاهزية المنشأة: يُسهّل تجهيز المنشأة جيدًا عملية التركيب بشكل كبير. تشمل المتطلبات الأساسية ما يلي:
- إمدادات الطاقة الكهربائية الكافية (الجهد، الطور، الأمبير الصحيح).
- مصادر الهواء المضغوط الموثوقة ذات الضغط والحجم الكافيين.
- اتصال شبكة مستقر (يفضل استخدام Ethernet السلكي لأنظمة التحكم).
- مساحة أرضية كافية ومسطحة مع قدرة مناسبة على تحمل الأحمال.
- طرق وصول واضحة لتسليم المعدات وتحديد موقعها.
إن المواقع التي تتطلب ترقيات كبيرة في البنية التحتية (على سبيل المثال، لوحات الطاقة الجديدة، وتمديدات خطوط الهواء، وأعمال الخرسانة) سوف تواجه حتماً جداول زمنية أطول للمشروع.
- متطلبات التخصيص: غالبًا ما تتطلب الحلول المصممة خصيصًا لتلبية الاحتياجات التشغيلية المحددة، وأبعاد الملفات الفريدة، ومواد التغليف المتخصصة، أو التكامل مع المعدات القديمة الموجودة، تصميمًا هندسيًا إضافيًا، وتصنيع مكونات مخصصة، واختبارات قبول صارمة في المصنع (FAT)، وتشغيل موسع في الموقع وضبط دقيق.
3. متطلبات التثبيت الأساسية للتقييم
إن التقييم الدقيق للمتطلبات التالية أمر بالغ الأهمية لتخطيطك أتمتة تعبئة الملفات المشقوقة مشروع:
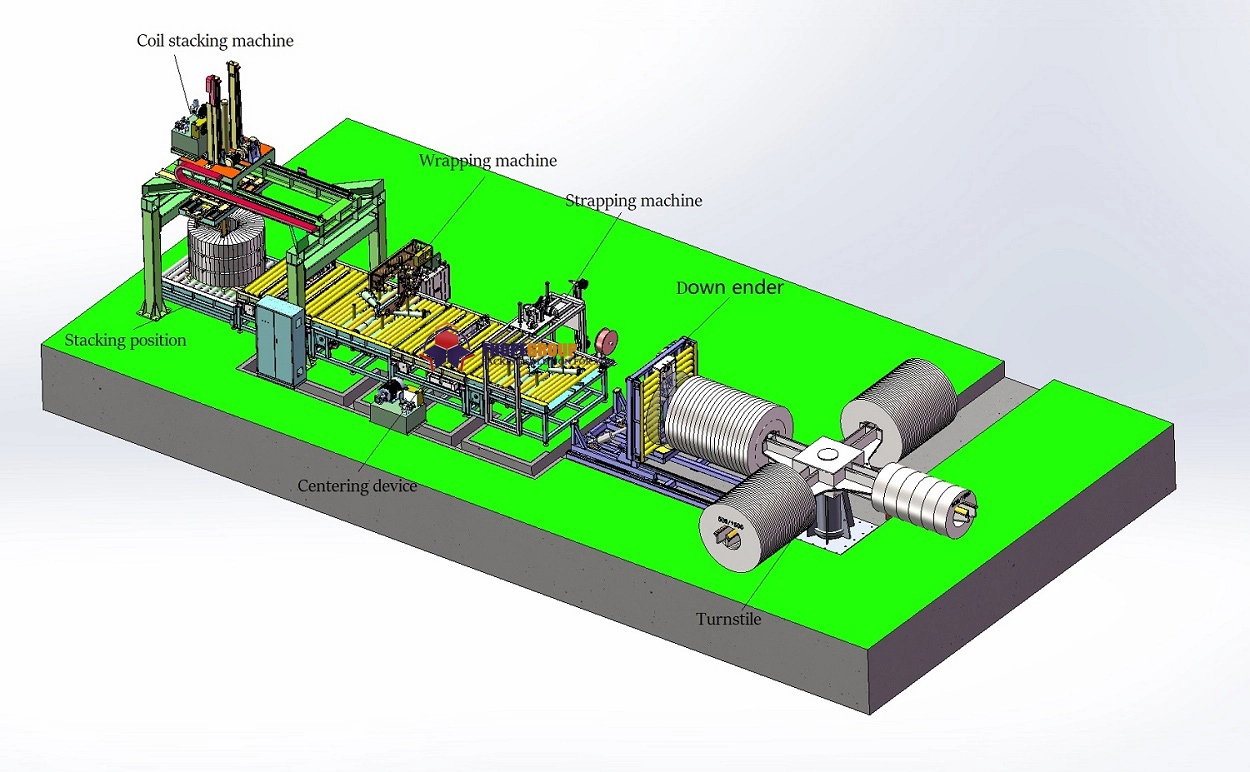
- اعتبارات المساحة والتخطيط: المساحة المادية والتخطيط أمران بالغا الأهمية. قد تستوعب المنشآت الكبيرة خطوطًا خطية ممتدة ذات محطات متعددة (مثل تحميل الملفات، والتنزيل، والربط، والتغليف، والوزن، ووضع العلامات، والتحميل على المنصات)، مما يتطلب تخطيطًا تفصيليًا للتخطيط باستخدام أدوات مثل التصميم بمساعدة الكمبيوتر (CAD). قد تتطلب المنشآت الأصغر حجمًا تصميمات أكثر إحكامًا، ربما على شكل حرف U أو متعددة المستويات، أو حتى اتباع نهج تركيب تدريجي، مما قد يطيل مدة المشروع الإجمالية. تُعد القياسات الدقيقة ومراعاة إمكانية الوصول للصيانة أمرًا بالغ الأهمية.
- احتياجات الطاقة والمرافق والبيئة: غالبًا ما تتطلب الآلات الآلية طاقة كبيرة. تأكد من احتياجات الجهد والطور والتيار الكهربائي المحددة مع المورد مُبكرًا. تأكد من توفر اتصال بيانات موثوق (إيثرنت، وربما واي فاي للمراقبة) في نقاط التركيب. قيّم مدى ضرورة التحكم في المناخ (درجة الحرارة والرطوبة) للمكونات الإلكترونية الحساسة أو مواد التغليف المحددة. تأكد من تجهيز المرافق بشكل صحيح. قبل يعد وصول المعدات أمرًا بالغ الأهمية لمنع التأخير المكلف.
- الامتثال التنظيمي والسلامة: يجب أن تلتزم المنشآت بمعايير السلامة الوطنية والدولية ذات الصلة (على سبيل المثال، معايير OSHA (في الولايات المتحدة، ومتطلبات علامة CE، وتوجيه الآلات في أوروبا). يشمل ذلك توفير حماية مناسبة للآلات، وإيقافات الطوارئ، وأقفال الأمان، وتقييم المخاطر، واعتبارات بيئة العمل المحتملة لأي نقاط تفاعل مع المشغل. قد يتطلب الامتثال عمليات تفتيش أو شهادات من جهات خارجية، مما يؤثر على جدول المشروع ويتطلب توثيقًا شاملاً.
4. التحضير قبل التثبيت: تهيئة الظروف للنجاح

يعد التخطيط الدقيق والإعداد أمرًا أساسيًا للتخفيف من المخاطر وضمان التثبيت السلس:
- المسح التفصيلي للموقع والتقييم: إجراء مسح شامل لمنطقة التركيب المقترحة. التحقق من الأبعاد، ومستويات الأرضيات، وقدرات التحميل، ومسافات الأعمدة، والخلوص العلوي، والمواقع الدقيقة للمرافق الحالية (الكهرباء، والتهوية، والشبكة). تحديد مسارات الوصول لتوصيل المعدات الكبيرة والعوائق المحتملة.
- مراجعة التصميم التعاوني والموافقة عليه: إجراء مراجعات شاملة للتصميم النهائي للنظام، ورسومات التصميم (مخططات البناء والإنشاءات، والمخططات الكهربائية، والمخططات الميكانيكية)، والمواصفات الوظيفية مع المورد. ضمان التفاهم المتبادل والموافقة الرسمية على كيفية تركيب النظام ودمجه وتشغيله ضمن المساحة المخصصة. معالجة أي تضارب محتمل أو تعديلات مطلوبة بشكل استباقي.
- التخطيط اللوجستي والموارد والسلامة: وضع جدول زمني مفصل للمشروع، مع تنسيق مواعيد تسليم المعدات مع جاهزية الموقع. تجهيز معدات مناولة المواد اللازمة (مثل الرافعات الشوكية الثقيلة، والرافعات، ومعدات الرفع). جدولة فريق التركيب، بما في ذلك فنيو المورد والموظفين الداخليين اللازمين (الصيانة، وتكنولوجيا المعلومات، والمرافق). تأكد من توفر جميع الأدوات اللازمة، والتصاريح (العمل الساخن، والكهرباء)، وبروتوكولات السلامة في الموقع (معدات الوقاية الشخصية، والقفل/التعليق) قبل بدء العمل.
5. مراحل التثبيت النموذجية وتفاصيل الجدول الزمني
تتم عملية تركيب خط تعبئة اللفائف المقطعة الأوتوماتيكية بشكل عام على مراحل متميزة:
- المرحلة الأولى: تسليم المعدات وفكها وتجهيزها: استلام جميع مكونات الآلات المعبأة، وفحصها بحثًا عن أي ضرر ناتج عن الشحن، ووضعها بعناية بالقرب من نقاط التثبيت النهائية وفقًا لخطة التخطيط. المدة: عادة ما يستغرق الأمر من يوم إلى يومين إلى أكثر من أسبوع، اعتمادًا على حجم الشحنة وتعقيدها والخدمات اللوجستية للموقع.
- المرحلة الثانية: التجميع الميكانيكي: مرحلة التثبيت الأساسية حيث يقوم الفنيون بتجميع إطار الخط، والناقلات، والمنصات الدوارة، ومحطات التعبئة (الأشرطة، وآلات التغليف الممتدة، وما إلى ذلك)، والعناصر الروبوتية، وأجهزة الاستشعار، والمحركات، وهياكل الحماية الأمنية. المدة: عادة ما يستغرق الأمر من 1 إلى 4 أسابيع، ويعتمد ذلك بشكل كبير على حجم النظام وتعقيده وحجم الفريق.
- المرحلة 3: التكامل الكهربائي والهوائي والشبكي: توصيل جميع أسلاك الطاقة، وكابلات التحكم، ودوائر السلامة، ووصلات المستشعرات، والأنابيب والصمامات الهوائية، وكابلات الشبكة. يتطلب هذا فنيين وكهربائيين ماهرين، يتبعون مخططات تفصيلية. المدة: غالبًا ما يتم تشغيله بالتوازي مع التجميع الميكانيكي ولكن قد يمتد قليلاً للتوصيلات النهائية والفحوصات (عادةً من 1 إلى 3 أسابيع).
- المرحلة الرابعة: معايرة النظام واختباره وتشغيله: تشغيل النظام، وضبط معلمات البرنامج (وحدات التحكم المنطقية القابلة للبرمجة (PLCs)، وواجهات الآلة البشرية (HMIs)، ووحدات تحكم الروبوتات)، ومعايرة المستشعرات ومحركات الأقراص، واختبار وظائف كل آلة على حدة، وإجراء اختبارات متكاملة باستخدام ملفات الشق (للتحقق من الأداء عبر أحجام وأوزان ووصفات تغليف مختلفة)، وإنشاء اتصال مع المعدات أو أنظمة التحكم (MES/ERP) في المراحل الأولى والثانية. تُعد هذه مرحلة حاسمة للضبط الدقيق والتحسين. المدة: يمكن أن تتراوح المدة من أسبوع واحد إلى 1 أسابيع أو أكثر، اعتمادًا بشكل كبير على التعقيد ونطاق التكامل والتحقق المطلوب من الأداء.
- المرحلة الخامسة: التدريب والتسليم النهائي: إجراء دورات تدريبية شاملة للمشغلين (التشغيل، التحويلات، استكشاف الأخطاء وإصلاحها، السلامة) وفريق الصيانة (الصيانة الوقائية، التشخيص، استبدال المكونات). يشمل التسليم الرسمي مراجعة الوثائق النهائية (الأدلة، الرسومات، قوائم قطع الغيار، الشهادات) وتوقيع الاستلام. المدة: عادة من يومين إلى أسبوع.
6. مقارنة أوقات التثبيت بناءً على مستويات الأتمتة
درجة الأتمتة هي العامل الأساسي الذي يحدد مدة التثبيت:
- الأنظمة شبه الأوتوماتيكية: تتطلب هذه الأنظمة تفاعلاً كبيرًا من المُشغِّل (مثل تحميل الملف يدويًا، وبدء دورات التغليف، وإزالة العبوات الجاهزة). يؤدي استخدام مكونات أقل ومنطق تحكم أبسط إلى سرعة أكبر في التركيب. الوقت النموذجي: أسابيع 1-3.
- الأنظمة الأوتوماتيكية بالكامل: تتميز هذه الخطوط بأتمتة شاملة مع الحد الأدنى من التدخل البشري. غالبًا ما تدمج هذه الخطوط الروبوتات، ووحدات التحكم المنطقية القابلة للبرمجة (PLC)، وواجهات الآلة البشرية (HMI)، وشبكات استشعار واسعة، وربما الرؤية الآلية. يُعد التركيب بطبيعته أكثر تعقيدًا ويستغرق وقتًا أطول نظرًا لتعقيد الأسلاك والبرمجة والتكامل المتطور وبروتوكولات الاختبار الدقيقة. الوقت النموذجي: 4-8 أسابيع أو أكثر.
- الأنظمة الهجينة: دمج الوحدات الآلية مع محطات العمل اليدوية. تتراوح مدة التركيب بين الأنظمة شبه الآلية والأنظمة الآلية بالكامل، وتختلف بناءً على تعقيد الأقسام الآلية ونقاط تفاعلها مع العمليات اليدوية. الوقت النموذجي: 2-5 أسابيع في المتوسط.
7. تحديات توافق النظام وتكامله
يُعد ضمان اندماج خط تغليف اللفائف المعدنية الجديد بسلاسة مع أنظمة المنشأة الحالية أمرًا حيويًا لتحقيق الفوائد التشغيلية الكاملة:
- تكامل ERP/WMS/MES: يتيح ربط خط التعبئة والتغليف بأنظمة أعمال عالية المستوى (مثل تخطيط موارد المؤسسة، وأنظمة إدارة المستودعات، وأنظمة تنفيذ التصنيع) تبادل البيانات آنيًا لتتبع الإنتاج، وتنفيذ الطلبات، وإدارة المخزون، وتسجيل بيانات الجودة. غالبًا ما يتطلب هذا التكامل تهيئة البرامج، وربما تطوير واجهات برمجة تطبيقات مخصصة، وإعداد الشبكة، وإجراء اختبارات/تصحيح أخطاء مكثفة، مما قد يستغرق وقتًا طويلاً (قد يصل إلى أسابيع) في مرحلة التشغيل.
- التوافق مع مناولة المواد الحالية: إذا كان من الضروري ربط خط الإنتاج الجديد بناقلات أو مركبات آلية التوجيه أو رافعات علوية أو معدات إنتاج أخرى موجودة، فيلزم تخطيط دقيق لضمان التوافق المادي وتوافق بروتوكولات الاتصال (مثل Profinet وEtherNet/IP). قد يلزم إجراء تعديلات على المعدات الحالية أو تطوير واجهات مخصصة، مما يزيد من تعقيد العملية ويطيل مدة التركيب.
8. التحديات الشائعة أثناء تركيب خط تعبئة الملفات المشقوقة
على الرغم من التخطيط الدقيق، فإن التحديات غير المتوقعة قد تؤثر على جدول التثبيت:
- تأخير تسليم المعدات: يمكن أن تؤدي مشكلات مثل تراكمات التصنيع لدى الموردين، أو اضطرابات الشحن الدولي، أو مشاكل التخليص الجمركي إلى تأجيل تاريخ بدء المشروع. تخفيف: قم بإدراج وقت احتياطي في الجدول الزمني، والحفاظ على التواصل الواضح مع المورد.
- المشاكل الفنية في الموقع: تتطلب المشكلات غير المتوقعة أثناء التجميع أو التشغيل (على سبيل المثال، عدم توافق المكونات الذي تم اكتشافه في الموقع، أو أخطاء البرامج، أو صعوبات معايرة المستشعر) استكشاف الأخطاء وإصلاحها ويمكن أن تؤدي إلى تمديد الجدول الزمني. تخفيف: تأكد من وجود الفنيين ذوي الخبرة في الموقع، وتوافر إمكانية الوصول إلى الدعم عن بعد، وتخصيص وقت للطوارئ.
- اختلافات حالة الموقع: قد تتطلب الأخطاء البسيطة في المسوحات الأولية (على سبيل المثال، عدم استواء الأرضية تمامًا، أو وجود عوائق غير متوقعة تحت السطح) إجراء تعديلات في التصميم أو القيام بأعمال مدنية بسيطة أثناء التثبيت. تخفيف: إجراء مسوحات شاملة للموقع، باستخدام المسح ثلاثي الأبعاد؛ وكن مستعدًا للتعديلات البسيطة.
- تعارضات توفر الموارد: يمكن أن تحدث تأخيرات إذا كان الموظفون الرئيسيون (فنيون المورد، وموظفو الصيانة الداخلية، ودعم تكنولوجيا المعلومات لتكامل الشبكة) غير متاحين في الموعد المحدد بسبب التزامات أخرى. تخفيف: التخطيط التفصيلي للموارد والجدولة، والتأكد من التوافر مسبقًا.
- زحف النطاق: إن تقديم التغييرات أو إضافة وظائف إلى النظام أثناء التثبيت يؤدي حتماً إلى التأخير وزيادة التكلفة المحتملة. تخفيف: قم بتجميد النطاق قبل بدء التثبيت، وإدارة أي تغييرات ضرورية من خلال عملية التحكم في التغيير الرسمية.
9. احتياجات الدعم والصيانة بعد التثبيت
يُعد التثبيت الناجح بدايةً لحياة النظام التشغيلية. الدعم والصيانة المستمران أمران بالغي الأهمية:
- الصيانة الوقائية الروتينية (PM): تتطلب الأنظمة الآلية جداول صيانة وقائية منتظمة (تزييت، فحوصات، تغيير فلاتر، استبدال قطع غيار متآكلة مثل الأحزمة أو رؤوس الأشرطة) بناءً على توصيات الشركة المصنعة وساعات التشغيل، وذلك لتقليل فترات التوقف غير المخطط لها وضمان الأداء الأمثل. ضع برنامج صيانة وقائية واضحًا والتزم به.
- دعم فني موثوق: تأكد من إمكانيات الدعم الفني للمورد، بما في ذلك توافره (ساعات العمل، ووسائل الاتصال كالهاتف/البريد الإلكتروني/الوصول عن بُعد)، وأوقات الاستجابة للمشاكل الحرجة، وخيارات زيارات الصيانة في الموقع. الوصول السريع إلى دعم الخبراء أمر بالغ الأهمية.
- استراتيجية إدارة قطع الغيار: التعاون مع المورد لتحديد قطع الغيار الأساسية. وضع استراتيجية لإدارة قطع الغيار - تحديد القطع التي يجب تخزينها في الموقع للاستبدال الفوري بدلاً من الاعتماد على مخزون المورد ومواعيد التسليم. هذا يُوازن التكلفة مع مخاطر التوقف المحتملة.
- التحسين المستمر والترقيات: كن مطلعًا على تحديثات البرامج المحتملة (لإصلاح الأخطاء أو تصحيحات الأمان أو الميزات الجديدة) أو ترقيات الأجهزة التي يقدمها المورد والتي يمكن أن تعمل على تحسين الأداء أو إطالة عمر النظام أو تحسين السلامة بمرور الوقت.
10. الاعتبارات الرئيسية لتكلفة التثبيت
يتطلب وضع ميزانية لتركيب خط تعبئة لفائف معدنية النظر إلى ما هو أبعد من سعر شراء المعدات الأولي. ضع في اعتبارك هذه التكاليف الكبيرة المتعلقة بالتركيب:
- أعمال التركيب: تكاليف فريق التثبيت والتشغيل الخاص بالمورد (الأسعار اليومية / بالساعة، والسفر، والإقامة)، بالإضافة إلى أي عمالة داخلية مطلوبة لإعداد الموقع، أو المساعدة، أو المهام المحددة (على سبيل المثال، تكنولوجيا المعلومات الداخلية لإعداد الشبكة).
- ترقية البنية التحتية للمرافق: قم بتخصيص ميزانية مناسبة لأي تعديلات ضرورية للموقع، مثل ترقية الألواح الكهربائية أو الأسلاك، أو تركيب خطوط أو مجففات هواء مضغوط جديدة، أو إسقاط الشبكة، أو صب منصات خرسانية، أو تعزيز الأرضيات.
- تكامل البرمجيات والخدمات: التكاليف المرتبطة بدمج وحدة التحكم في خط التعبئة (PLC) مع أنظمة ذات مستوى أعلى (ERP/WMS/MES)، والتي قد تتضمن تراخيص البرامج وخدمات البرمجة والاختبار المكثف.
- رسوم التخصيص والهندسة: رسوم إضافية لأي ميزات غير قياسية، أو برمجة متخصصة (على سبيل المثال، وصفات التغليف المعقدة)، أو التصميمات الميكانيكية الفريدة، أو شهادات الطرف الثالث المطلوبة.
- تكاليف التدريب: النفقات المتعلقة بتدريب المشغلين وموظفي الصيانة، بما في ذلك رسوم المدرب، وتكاليف السفر (إذا كان خارج الموقع)، أو أجور العمل الإضافي للموظفين الذين يحضرون جلسات التدريب.
- صندوق الطوارئ: من الحكمة تخصيص ميزانية طوارئ (عادة ما تكون 10-15% من إجمالي المشروع) لتغطية النفقات غير المتوقعة الناجمة عن مشكلات غير متوقعة، أو تغييرات طفيفة في النطاق، أو تجاوزات طفيفة في وقت التثبيت.
11. تقييم قدرات الموردين لضمان نجاح التثبيت
يعد اختيار مورد المعدات المناسب أمرًا بالغ الأهمية لضمان تجربة تثبيت سلسة وناجحة:
- الخبرة المثبتة والخبرة الفنية: إعطاء الأولوية للموردين الذين لديهم سجل حافل قوي وقابل للتحقق، وخاصة في التصميم والتصنيع والتركيب خطوط تعبئة الملفات المشقوقة الأوتوماتيكيةاطلب دراسات حالة مفصلة، ومراجع العملاء (يفضل أن تكون في صناعتك أو تتعامل مع أنواع ملفات مماثلة)، ومعلومات حول قدراتهم الهندسية.
- نطاق خدمات التثبيت: حدد مسؤوليات المورّد بوضوح. هل يقدمون تركيبًا جاهزًا بالكامل (إدارة المشروع، وعمالة التركيب، والتشغيل، والتدريب)؟ أم يقدمون دعمًا إشرافيًا بينما يتولى فريقك معظم أعمال التركيب؟ تأكد من أن العقد يحدد بوضوح المتطلبات المطلوبة.
- نهج إدارة المشروع: قيّم منهجية إدارة المشاريع لديهم. هل سيُعيّنون مدير مشروع مُخصّصًا ليكون جهة الاتصال الوحيدة لك؟ ما مدى تواتر تقديمهم لتقارير التقدم؟ ما هي الإجراءات المُتّبعة لديهم لإدارة الجداول الزمنية والمخاطر والتواصل؟
- دعم شامل بعد التثبيت: قم بتقييم شروط الضمان الخاصة بهم، وهيكل الدعم الفني (التوفر، وأوقات الاستجابة، وإمكانية التشخيص عن بعد)، وتوافر قطع الغيار والأسعار، وخيارات عقود خدمة الصيانة المستمرة.
12. التدريب وجاهزية المشغل: ضمان التشغيل السلس
يُعد التدريب الفعال أمراً ضرورياً لإطلاق الإمكانات الكاملة لاستثمارك الجديد في أتمتة تغليف اللفائف المشقوقة وضمان التشغيل الآمن والفعال:
- التدريب الشامل للمشغل: يجب أن يكون التدريب عمليًا ولا يشمل إجراءات بدء التشغيل/الإيقاف الروتينية فحسب، بل يشمل أيضًا التنقل عبر واجهة الآلة البشرية، واختيار وصفات التغليف المختلفة، وإجراء عمليات تغيير المنتج بكفاءة، وإزالة التشويشات أو الأخطاء الشائعة، وفهم ميزات السلامة، وإجراء فحوصات الجودة الأساسية، وإجراءات التشغيل القياسية (SOPs).
- التدريب المتعمق على الصيانة: توفير تدريب فني متخصص لموظفي الصيانة يغطي جداول ومهام الصيانة الوقائية، وتشخيصات النظام (باستخدام إنذارات HMI، وأدوات استكشاف أخطاء PLC وإصلاحها)، وإجراءات استبدال المكونات (الميكانيكية والكهربائية والهوائية)، وكيفية قراءة وتفسير المخططات والإرشادات الخاصة بالنظام.
- التوثيق ونقل المعرفة: تأكد من أن المورد يوفر وثائق كاملة ودقيقة وسهلة الفهم (أدلة التشغيل، أدلة الصيانة، الرسومات الكهربائية، المخططات الهوائية، قوائم قطع الغيار) باللغة (اللغات) المطلوبة. يُنصح بإعداد أدلة مرجعية سريعة أو قوائم تحقق داخلية.
- تطوير المهارات المستمر: خطط لجلسات تدريبية دورية لتنشيط المعلومات، خاصةً للموظفين الجدد أو بعد أي تعديلات أو ترقيات جوهرية للنظام. عزز ثقافة التعلم المستمر وتبادل أفضل الممارسات بين المشغلين وفرق الصيانة.
أفضل خط تعبئة الملفات خاتمة
يُعدّ تركيب خط تعبئة لفائف القصّ الأوتوماتيكي بنجاح مهمة معقدة تتطلب تخطيطًا دقيقًا وتنفيذًا متقنًا وتعاونًا وثيقًا بين فريقك ومورّد المعدات. من خلال التقييم الدقيق للجداول الزمنية للتركيب، والتي تتأثر بعوامل مثل تعقيد النظام، وجاهزية المنشأة، والتخصيص المطلوب، ومستويات الأتمتة، واحتياجات التكامل ، يمكنك وضع جداول زمنية واقعية للمشروع وتخصيص الموارد بكفاءة.
يُعدّ فهم مراحل التركيب النموذجية، وتوقع التحديات الشائعة، ووضع ميزانية دقيقة لجميع التكاليف المرتبطة بها، والتحقق الشامل من قدرات الموردين، وإعطاء الأولوية للتدريب الشامل، عناصر بالغة الأهمية. إنّ تركيب خط تعبئة اللفائف المعدنية المُخطط له جيدًا والمُدار بخبرة لا يُقلل من الاضطرابات فحسب، بل يُهيئ أيضًا الظروف لتحقيق تحسينات كبيرة وطويلة الأجل في كفاءة التعبئة والتغليف، واتساقها، وسلامتها، وإنتاجيتها الإجمالية ضمن عمليات تعبئة اللفائف المعدنية.