التكلفة الحقيقية للملكية: حساب تكاليف الصيانة ووقت التوقف في خطوط تعبئة لفائف الفولاذ
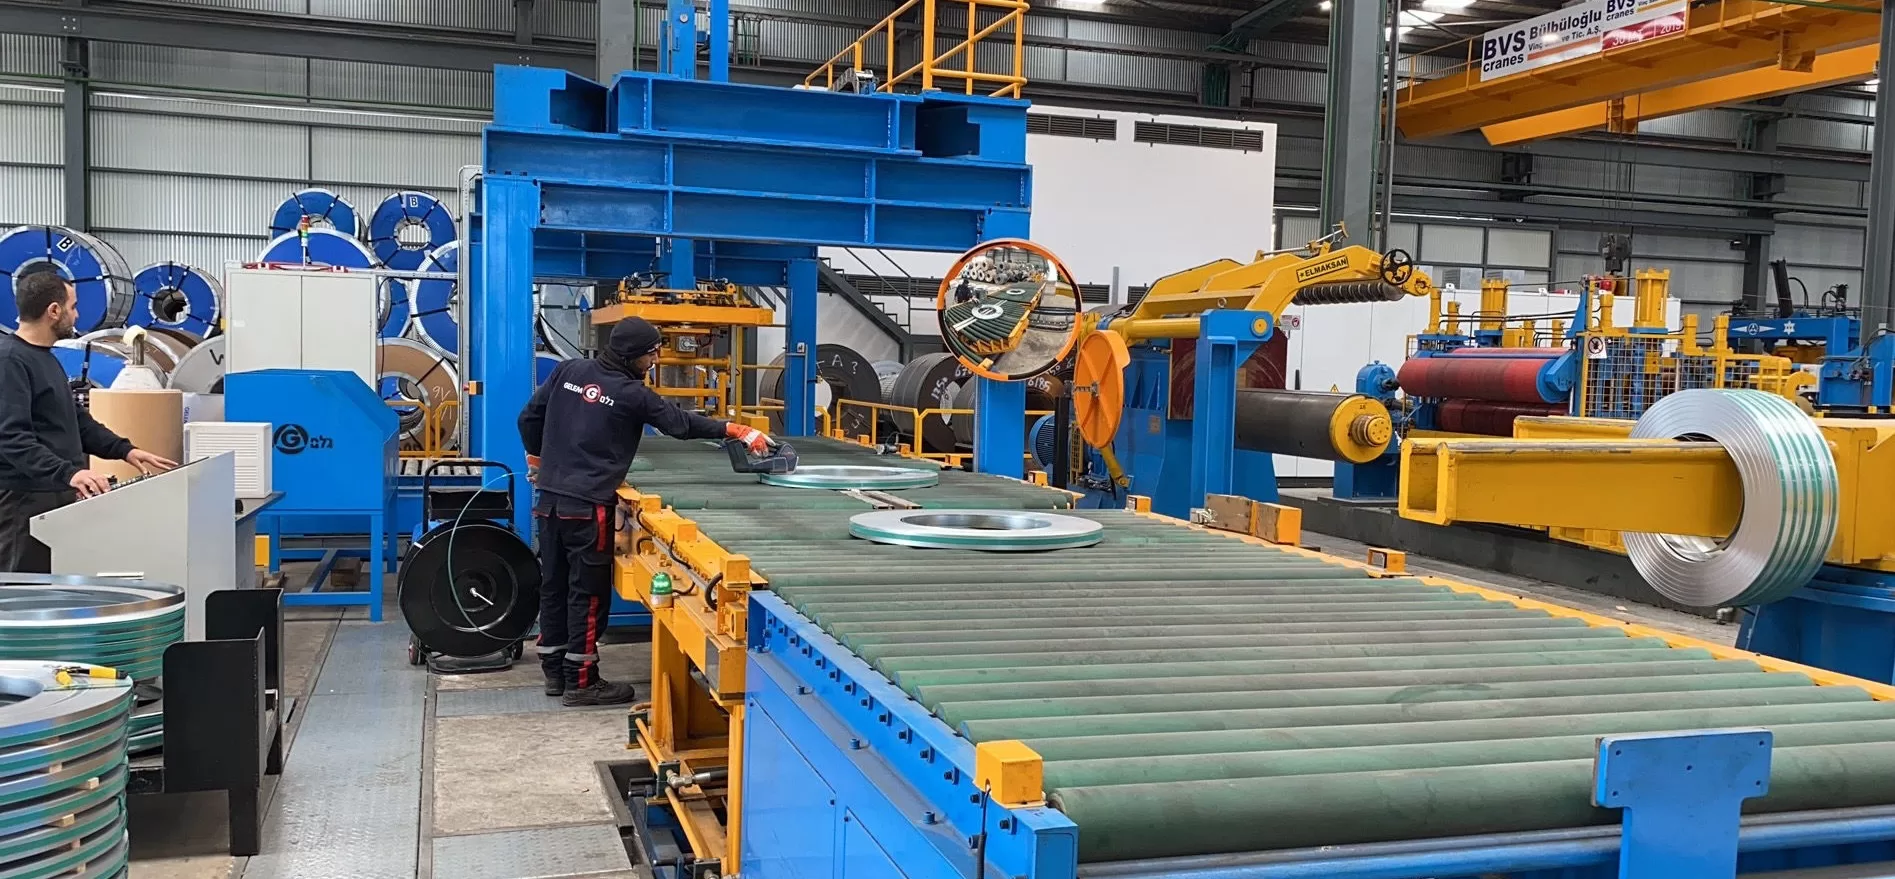
يمثل اقتناء خط تعبئة لفائف الصلب استثمارًا رأسماليًا كبيرًا للشركات العاملة في مجال الصناعات الثقيلة والخدمات اللوجستية. ورغم أن سعر الشراء الأولي يُعدّ عاملًا أساسيًا، إلا أن فهم التكلفة الإجمالية للملكية (TCO) أمر بالغ الأهمية لضمان النجاح التشغيلي على المدى الطويل. فعلى مدار عمر المعدات، تتراكم تكاليف الصيانة وتوقف التشغيل، والتي غالبًا ما يتم تجاهلها، مما يؤثر بشكل كبير على الإنتاجية والربحية الإجمالية.
تقدم هذه المقالة تحليلاً متعمقاً لكيفية مساهمة جداول الصيانة، والأعطال غير المتوقعة للمعدات، وما ينتج عنها من توقف في التكلفة التشغيلية الإجمالية لخط تعبئة لفائف الفولاذ. من خلال دراسة هذه العوامل الحاسمة بدقة، يمكن للشركات اتخاذ قرارات استثمارية أكثر وعياً، وتحسين قيمة أصول خطوط التعبئة لديها.
1. ما هي التكلفة الحقيقية للملكية (TCO)؟
تشمل التكلفة الحقيقية للملكية (TCO) إجمالي النفقات المرتبطة باقتناء وتشغيل وصيانة قطعة من المعدات طوال فترة خدمتها، وتتجاوز بكثير سعر الشراء الأولي. بالنسبة لخط تعبئة لفائف الصلب، يجب أن يتضمن حساب التكلفة الحقيقية للملكية الشامل ما يلي:
- تكلفة الاستثمار الأولية: التكلفة الأولية لشراء الآلات وتكاليف التثبيت المرتبطة بها (الأساس والمرافق والتكامل).
- تكاليف الصيانة: النفقات المتعلقة بالصيانة الروتينية وقطع الغيار والتشحيم والمعايرة وتنفيذ برامج الصيانة الوقائية.
- تكاليف التوقف: الخسائر القابلة للقياس في الإيرادات والإنتاجية التي تحدث عندما يكون خط التعبئة غير قابل للتشغيل بسبب التوقفات المخطط لها أو غير المخطط لها.
- استهلاك الطاقة: التكلفة المستمرة للكهرباء أو الهواء المضغوط أو المرافق الأخرى المطلوبة لتشغيل المعدات.
- كفاءة العملية: مدى فعالية تكامل الماكينة مع سير العمل الحالي وتأثيرها على الإنتاجية ومتطلبات العمالة واستخدام المواد.
- تكاليف التدريب: النفقات المرتبطة بتدريب المشغلين وموظفي الصيانة.
- تكاليف نهاية الحياة: التكاليف المحتملة لإيقاف تشغيل المعدات أو التخلص منها.
إن التركيز على تكاليف دورة الحياة هذه ، بدلاً من التركيز فقط على السعر الأولي، يمكّن الشركات من توقع النفقات المستقبلية، وتجنب الضغوط المالية غير المتوقعة، وفي النهاية تحقيق أقصى عائد على استثماراتها.
2. الدور الحاسم للصيانة في خطوط تعبئة لفائف الفولاذ
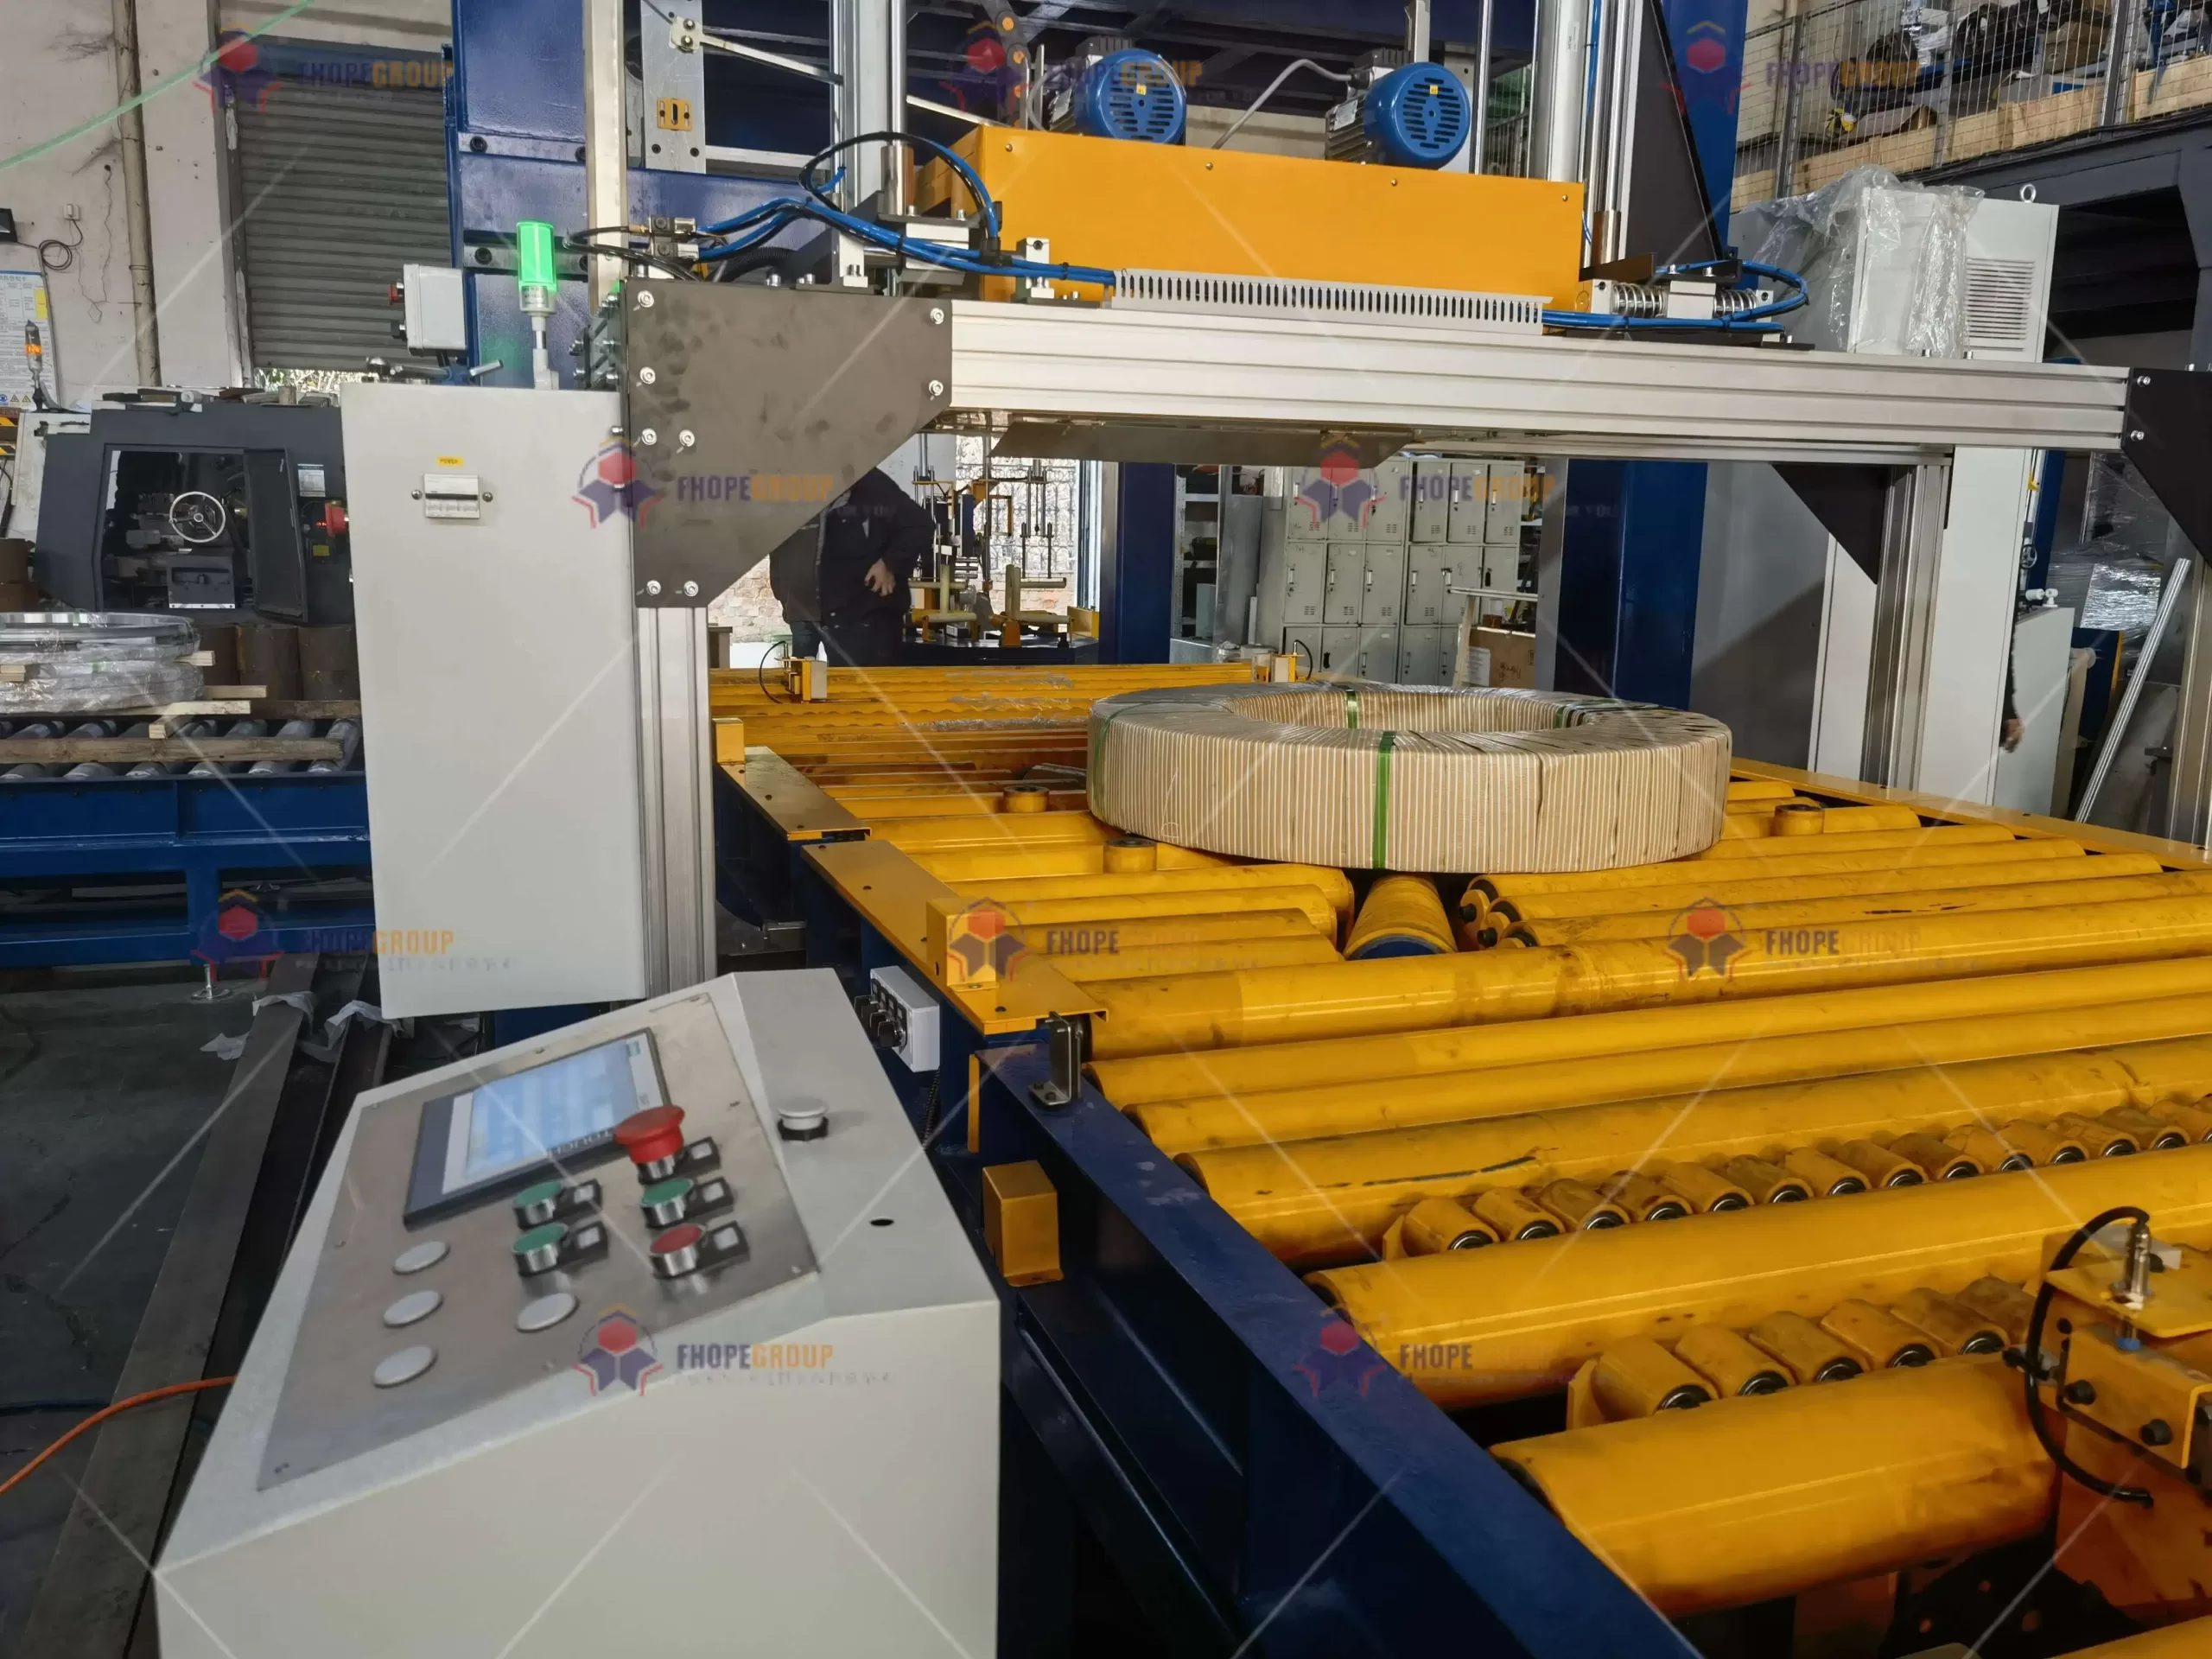
تُعدّ الصيانة الدورية والفعّالة بلا شك من أهم تكاليف التشغيل المستمرة لأي آلة صناعية، وخطوط تعبئة لفائف الفولاذ ليست استثناءً. فالصيانة الدورية أساسية لضمان عمل النظام بسلاسة وأمان وأعلى كفاءة. إهمال الصيانة، حتى في أنظمة التعبئة الآلية المتطورة تقنيًا، يؤدي حتمًا إلى تراجع الأداء، وزيادة مخاطر السلامة، والأعطال في نهاية المطاف، مما يستلزم إصلاحات طارئة باهظة التكلفة أو استبدالًا مبكرًا للمعدات.
2.1 استراتيجيات الصيانة الوقائية مقابل استراتيجيات الصيانة التفاعلية
تعتمد الشركات عادةً على أحد نهجي الصيانة الأساسيين:
- الصيانة الوقائية (PM): تتضمن هذه الاستراتيجية الاستباقية عمليات تفتيش مجدولة، وخدمة منتظمة (مثل التشحيم والتنظيف)، والمعايرة، واستبدال أجزاء التآكل في الوقت المناسب قبل يحدث عطل. تهدف صيانة المعدات إلى تقليل الأعطال غير المتوقعة، وتعزيز موثوقية التشغيل، وضمان السلامة، وإطالة العمر الافتراضي للمعدات. يمكن العثور على موارد حول استراتيجيات صيانة المعدات الفعالة من خلال هيئات الصناعة (ملاحظة: أضف رابطًا ذا صلة ومستقرًا هنا إن أمكن).
- الصيانة التفاعلية (التشغيل حتى الفشل): يتضمن هذا النهج معالجة القضايا فقط بعد قد يتعطل أحد المكونات أو يحدث عطل. قد يبدو هذا توفيرًا في تكاليف الصيانة الأولية وقطع الغيار، إلا أن النتيجة التوقف غير المخطط لهإن احتمالية حدوث أعطال متتالية، وتكاليف إصلاح طارئة أعلى، وتداعيات على السلامة غالباً ما تجعلها أكثر تكلفة على المدى الطويل.
يُعتبر تبني برنامج صيانة وقائية قوي بشكل عام الاستراتيجية الأكثر فعالية من حيث التكلفة، مما يقلل بشكل كبير من احتمالية حدوث أعطال كارثية ويقلل من خسائر الإنتاج المرتبطة بها.
2.2 المكونات الرئيسية التي تتطلب صيانة دقيقة
تتضمن خطوط تعبئة الملفات الفولاذية العديد من الأنظمة الفرعية والمكونات المعقدة التي تتطلب اهتمامًا بالصيانة المنتظمة:
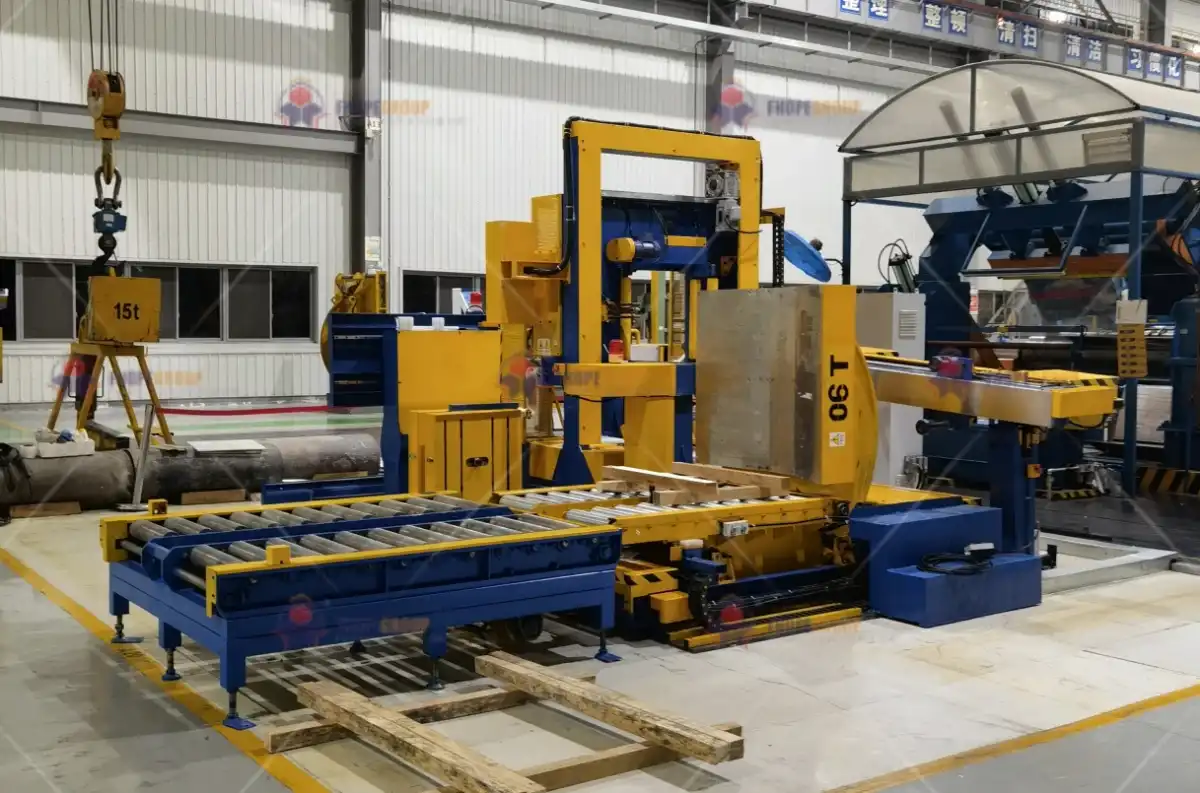
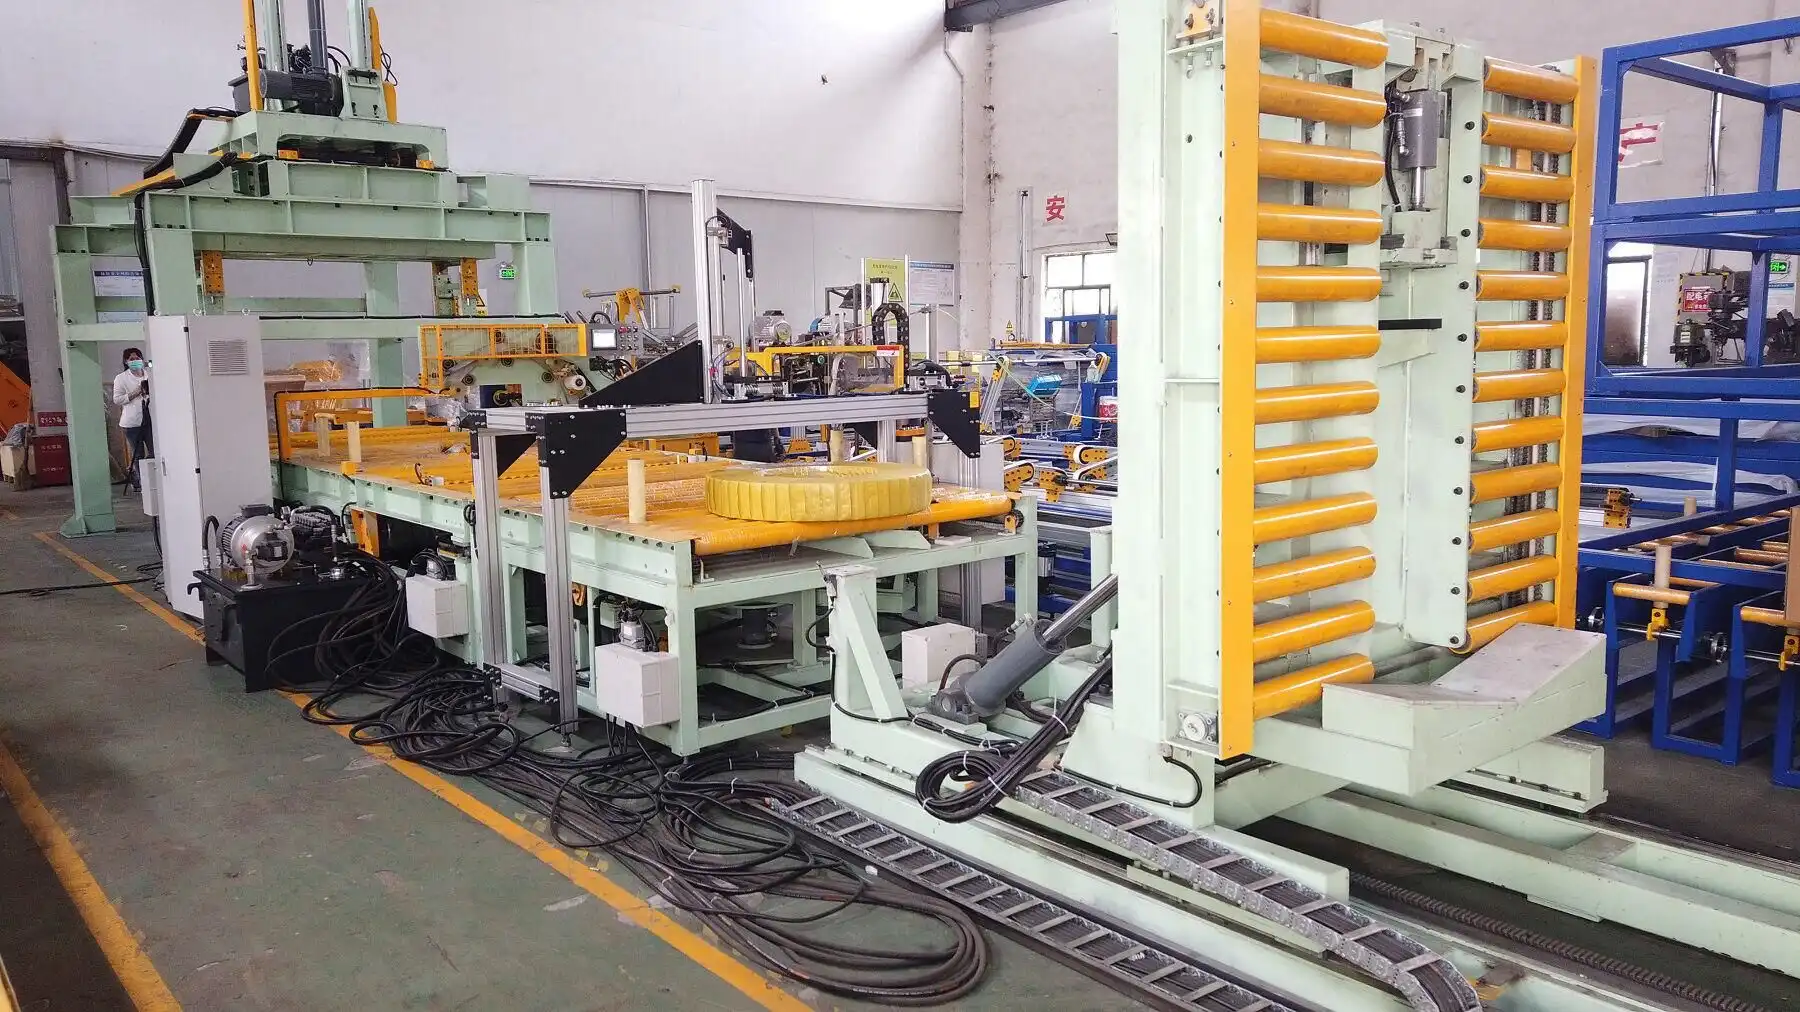
- أنظمة التعامل مع الملفات (على سبيل المثال، البوابات الدوارة، وعربات الملفات): مسؤول عن استلام الملفات الثقيلة وتثبيتها وتدويرها. تشمل الصيانة فحص سلامة الهيكل، وتزييت المحامل والأجزاء المتحركة، وفحص الأنظمة الهيدروليكية أو الكهربائية، والتأكد من سلامة أقفال الأمان. قد يؤدي أي عطل في هذه الوحدة إلى توقف خط الإنتاج بأكمله.
- آلات التغليف (آلات التغليف المطاطية/الورقية): تتطلب تشحيمًا مستمرًا للعناصر المتحركة، وتنظيف مسارات الفيلم/الورق، ومعايرة أدوات التحكم في التوتر، وفحص آليات القطع لضمان التغليف الدقيق والآمن.
- آلات الربط (آلات الربط المصنوعة من الفولاذ/PET): آليات رأس الربط معقدة وعرضة للتآكل. لذا، يُعدّ الفحص والتنظيف والتزييت وضبط مكونات الشد والإغلاق والقطع أمرًا بالغ الأهمية. كما أن فحص أدلة وموزعات الربط يمنع حدوث أي انحشار.
- أنظمة النقل (الأسطوانة / الحزام / السلسلة): نقل الملفات الثقيلة عبر الخط. تشمل الصيانة فحص شد وحالة الحزام/السلسلة، وتزييت الأسطوانات والمحامل، وفحص محركات الدفع وعلب التروس، والتأكد من محاذاة المسارات لمنع الاختناقات أو التلف.
- الأنظمة الهيدروليكية والهوائية: تتطلب فحوصات منتظمة للتسربات، ومراقبة مستوى السوائل/حالتها، واستبدال الفلتر، وفحوصات تنظيم الضغط.
- أنظمة التحكم والمستشعرات: تحتاج إلى معايرة دورية وتحديثات للبرامج (إن وجدت) وفحص الأسلاك والاتصالات لضمان التشغيل الدقيق ووظائف السلامة.
من خلال التعامل مع هذه المكونات بشكل منهجي من خلال جدول صيانة مخطط جيدًا، يمكن للشركات تقليل مخاطر الأعطال غير المتوقعة بشكل كبير وتعظيم التوافر التشغيلي وعمر خط التعبئة والتغليف الخاص بها.
3. فهم التأثير المالي لتوقف العمل

3.1 حساب التكلفة الحقيقية لوقت التوقف عن العمل
يُعدّ تحديد الأثر المالي لتوقف العمل أمرًا ضروريًا لتبرير استثمارات الصيانة. تتضمن عملية الحساب الأساسية ما يلي:
تكلفة التوقف عن العمل = (ساعات الإنتاج المفقودة) × (قيمة الإنتاج المفقود لكل ساعة) + (التكاليف المرتبطة)
- قيمة الإنتاج المفقود في الساعة: يمكن تقدير ذلك على أساس متوسط الإيرادات التي يولدها خط الإنتاج لكل ساعة أو التكلفة القياسية للمنتجات غير المنتجة.
- التكاليف المرتبطة بها: يمكن أن تشمل هذه التكاليف تكاليف العمالة غير النشطة، ورسوم الشحن السريعة لتلبية المواعيد النهائية، وتكاليف الخردة أو إعادة العمل إذا تأثرت الجودة، والعقوبات التعاقدية المحتملة للتأخير في التسليم.
على سبيل المثال، إذا توقف خط إنتاج يُنتج لفائف مُعبأة بقيمة 7,000 دولار أمريكي في الساعة لمدة 3 ساعات، فإن قيمة الخسارة المباشرة في الإنتاج تبلغ 21,000 دولار أمريكي. ويمكن أن يُضاعف هذا الرقم بسهولة مع إضافة العمالة المُعطلة، واحتمالية الشحن المُسرّع، وعوامل أخرى، مما يُبرز الاستنزاف المالي الكبير الناتج عن التوقفات غير المُخطط لها. يُعدّ التتبع الدقيق لوقت التوقف أمرًا بالغ الأهمية لهذا التحليل، والذي غالبًا ما يُسهّله [أنظمة تنفيذ التصنيع (MES)] (ملاحظة: أضف رابطًا مُلائمًا وثابتًا هنا إن أمكن).
3.2 التوقف غير المخطط له مقابل التوقف المخطط له
من المهم التمييز بين أنواع التوقف:
- وقت التوقف المخطط له: انقطاعات مُجدولة لأنشطة مثل الصيانة الوقائية، أو تغيير الأدوات، أو تحديثات النظام. أثناء توقف الإنتاج، تكون هذه الأحداث متوقعة ويمكن إدارتها لتقليل الانقطاعات (مثل: الجدولة أثناء فترات التوقف عن العمل). تقتصر التكاليف عادةً على نشاط الصيانة نفسه وتعديلات الإنتاج المُخطط لها.
- التوقف غير المخطط له: يحدث هذا النوع بشكل غير متوقع نتيجة عطل في المعدات، أو نقص في المواد، أو خطأ من جانب المشغل. يُعد هذا النوع أكثر إزعاجًا وتكلفة، إذ يُفاجئ العملية دون استعداد، ويتطلب غالبًا إصلاحات طارئة (قد تستغرق وقتًا أطول وتكلف أكثر)، وقد يُسبب آثارًا جانبية كبيرة على سلسلة الإنتاج والخدمات اللوجستية.
إن الاستثمار الفعال في الصيانة الوقائية والتنبؤية يستهدف بشكل مباشر تقليل وقت التوقف غير المخطط له والمكلف.
4. كيف يؤثر التوقف عن العمل على الإنتاجية وسلسلة التوريد
في كل دقيقة يتوقف فيها أحد الأصول الحيوية، كخط تعبئة لفائف الصلب، عن العمل، يتوقف الإنتاج. ولا يحدث هذا التوقف بمعزل عن غيره، بل يُحدث سلسلة من التداعيات التي تؤثر على العمليات السابقة واللاحقة، وربما على سلسلة التوريد بأكملها. فاللفائف المنتظرة للتعبئة قد تُسبب اختناقات في الإنتاج، بينما يؤدي تأخر توفر اللفائف المعبأة إلى تعطيل عمليات التخزين ، وجداول الشحن ، ومواعيد تسليم العملاء.
4.1 التأثير على سلسلة التوريد الأوسع
4.2 خلق الاختناقات التشغيلية
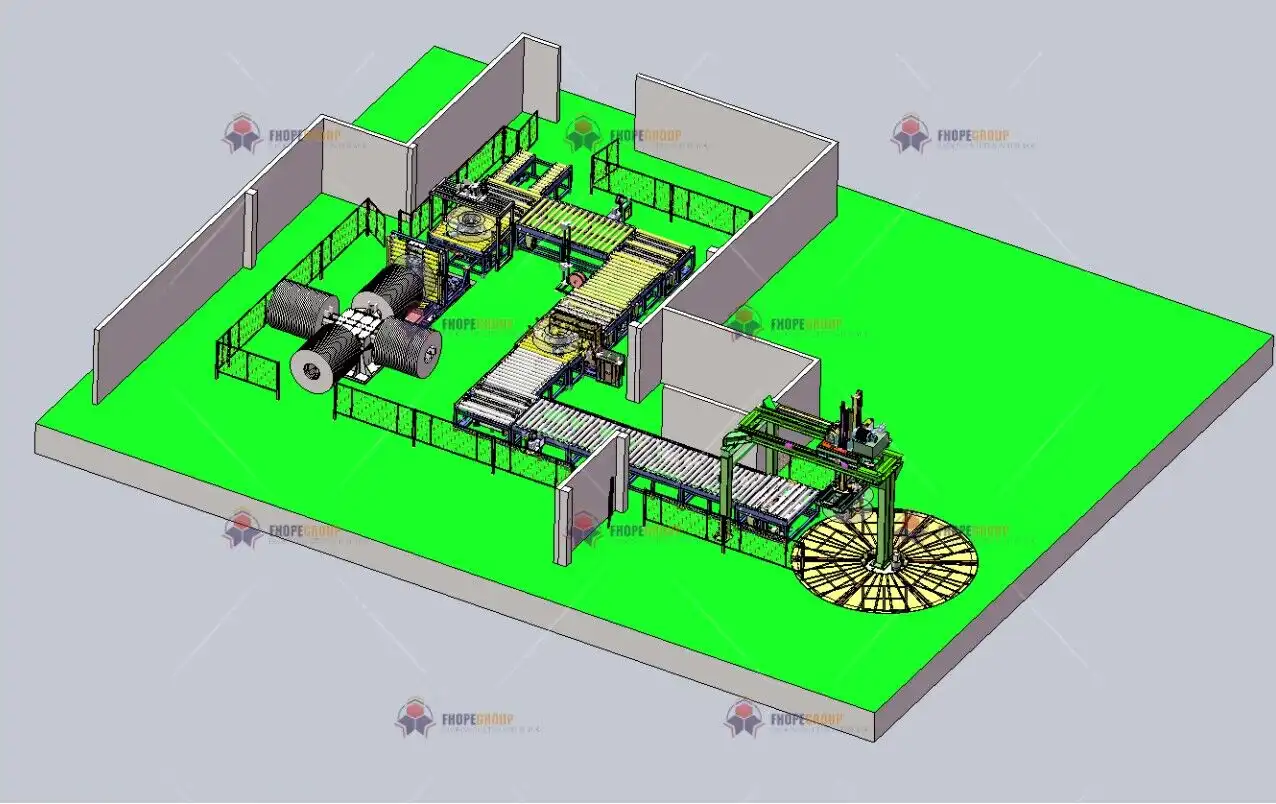
يؤدي أي عطل في خط التعبئة والتغليف حتماً إلى اختناقات في العملية الإنتاجية . قد تتراكم اللفائف قبل محطة التعبئة، مما قد يعطل مراحل الإنتاج السابقة (مثل التقطيع واللف) في حال محدودية مساحة التخزين. وقد يتطلب الأمر إعادة توزيع الموارد (العمالة والمعدات) لإدارة التراكمات أو التعامل مع اللفائف يدوياً، مما يُسبب عدم كفاءة، ويزيد من مخاطر المناولة، ويُقلل من إنتاجية المصنع الإجمالية. لذا، يُعد الحفاظ على تدفق سلس ومتواصل عبر خط التعبئة والتغليف أمراً أساسياً لتحسين الكفاءة التشغيلية الإجمالية.
احصل على أفضل الحلول لك!
5. الاستفادة من الأتمتة لتقليل احتياجات الصيانة ووقت التوقف
تلعب تقنيات الأتمتة الحديثة دورًا محوريًا في تحسين عمليات الصيانة وتقليل فترات التوقف غير الضرورية في خطوط تعبئة لفائف الصلب. غالبًا ما تتضمن الأنظمة المتقدمة ميزات للتشخيص الذاتي، ومراقبة الأداء، وتنبيهات الصيانة الاستباقية.
5.1 الصيانة التنبؤية التي تدعمها إنترنت الأشياء وأجهزة الاستشعار
يُتيح دمج تقنية إنترنت الأشياء (IoT) تزويد خطوط التعبئة والتغليف بمجموعة متنوعة من أجهزة الاستشعار التي تراقب المعايير الحيوية في الوقت الفعلي. وتشمل هذه المعايير ما يلي:
- أجهزة استشعار الاهتزاز: الكشف عن تآكل المحمل أو عدم محاذاته.
- مجسات درجة الحرارة: تحديد ارتفاع درجة الحرارة في المحركات أو علب التروس.
- أجهزة استشعار الضغط: مراقبة الأنظمة الهيدروليكية أو الهوائية.
- أجهزة مراقبة استهلاك الطاقة: يشير إلى ظروف التحميل غير الطبيعية.
من خلال جمع هذه البيانات وتحليلها (غالباً باستخدام منصات سحابية أو الحوسبة الطرفية)، تستطيع الشركات الانتقال من الصيانة الوقائية إلى الصيانة التنبؤية . تستطيع خوارزميات الصيانة التنبؤية تحديد الأعطال الطفيفة والتنبؤ بالأعطال المحتملة قبل حدوثها، مما يسمح بجدولة الصيانة بشكل استباقي خلال فترات زمنية محددة، وبالتالي تجنب التوقفات غير المخطط لها والمكلفة وإطالة عمر المكونات. لمزيد من المعلومات حول الصيانة التنبؤية، يُرجى مراجعة المصادر (ملاحظة: أضف رابطاً ذا صلة وموثوقاً هنا إن أمكن).
5.2 التنبيهات الآلية ومراقبة النظام
تتميز خطوط التعبئة الآلية الحديثة غالبًا بواجهات تفاعل متكاملة بين الإنسان والآلة (HMIs) وأنظمة تحكم مزودة بقدرات تشخيص ومراقبة مدمجة . ويمكن لهذه الأنظمة أن:
- تتبع عدد الدورات أو ساعات التشغيل للمكونات المحددة.
- مراقبة معلمات التشغيل مقابل الحدود المحددة مسبقًا.
- إنشاء تنبيهات أو إشعارات آلية (على سبيل المثال، عبر البريد الإلكتروني أو الرسائل النصية القصيرة) لموظفي الصيانة عندما يكون هناك حاجة إلى الاهتمام (على سبيل المثال، انخفاض مستوى التشحيم، أو الحاجة إلى تغيير الفلتر، أو عطل في المستشعر).
تضمن هذه الميزات تحديد المشكلات المحتملة على الفور، مما يتيح التدخل في الوقت المناسب ويقلل من خطر تفاقم الأعطال غير المتوقعة إلى أحداث توقف رئيسية.
6. العواقب طويلة المدى لعدم الصيانة الكافية
إن الإهمال المستمر أو التقليل من تمويل الصيانة على خط تعبئة لفائف الصلب يؤدي إلى أكثر من مجرد توقف متقطع ؛ فهو يسبب أضرارًا تراكمية ذات عواقب طويلة الأجل كبيرة على صحة المعدات والأداء التشغيلي وتكاليف الأعمال الإجمالية.
6.1 التآكل السريع وانخفاض عمر الأصول
بدون التشحيم والتنظيف والضبط والاستبدال المنتظم للأجزاء المستهلكة، تتعرض المكونات الحيوية، مثل المحركات وعلب التروس والمحامل والسلاسل والأحزمة والمستشعرات ورؤوس الربط، لتآكل متسارع . وهذا لا يزيد من وتيرة الأعطال فحسب، بل يُقصر بشكل ملحوظ العمر الافتراضي الإجمالي للآلة. تتضاءل تكاليف الصيانة المؤجلة في البداية أمام التكاليف المتزايدة للإصلاحات الرئيسية المتكررة والحاجة إلى استبدال الأجزاء الرئيسية قبل الأوان. علاوة على ذلك، قد تُشكل المكونات المستهلكة مخاطر متزايدة على السلامة.
6.2 الانخفاض التدريجي في الكفاءة التشغيلية
نادراً ما يتعطل خط التعبئة والتغليف المهمل بشكل كارثي دفعة واحدة، بل غالباً ما تتدهور كفاءته تدريجياً. قد يعمل ببطء، ويتطلب تدخلات متكررة من المشغل، ويشهد معدلات أعلى من أخطاء التعبئة والتغليف (مثل الأشرطة غير المحكمة، والتغليف غير المكتمل)، أو يستهلك طاقة أكبر. هذا التدهور التدريجي يقلل من إجمالي إنتاجية الإنتاج ، ويزيد من تكاليف التعبئة والتغليف للوحدة الواحدة، ويؤثر على جودة المنتج، وقد يؤدي إلى عدم تحقيق أهداف الإنتاج بمرور الوقت.
إن إعطاء الأولوية للصيانة المتسقة وعالية الجودة يضمن تشغيل المعدات بشكل أقرب إلى ذروة كفاءة تصميمها طوال فترة عمرها المقصودة، مما يحمي الاستثمار الأولي ويتجنب التكاليف المتراكمة للإهمال.
7. تأثير التوقف على رضا العملاء وسمعة الشركة
لا تقتصر الآثار السلبية لتوقف خطوط التعبئة والتغليف على مؤشرات الأداء التشغيلية الداخلية والوضع المالي فحسب، بل تمتد لتؤثر بشكل مباشر على نظرة العملاء وسمعة الشركة في السوق . فقد يؤدي عدم اتساق موثوقية التعبئة والشحن إلى عدم الوفاء بمواعيد التسليم، مما يعطل عمليات العملاء ويؤدي إلى تآكل الثقة.
7.1 التأخير في التسليمات واحتمال فقدان الأعمال
بالنسبة للعملاء الذين يعتمدون على تسليم لفائف الصلب بشكل موثوق وفي الوقت المحدد (كما هو الحال في سلاسل توريد التصنيع أو البناء)، فإن التأخيرات الناجمة عن توقف خطوط التعبئة والتغليف قد تكون مُعطِّلة ومُكلفة للغاية. وقد يؤدي عدم الالتزام بالجداول الزمنية المتفق عليها بشكل متكرر إلى إحباط العملاء، مما قد يدفعهم للبحث عن موردين أكثر موثوقية. ولا يقتصر الأمر على خسارة المبيعات الفورية فحسب، بل قد يُلحق ضرراً بالغاً بالعلاقات التجارية طويلة الأمد.
7.2 الضرر الذي يلحق بسمعة السوق
في بيئة الأعمال المترابطة اليوم، تُعدّ السمعة ركيزة أساسية. فالمشاكل التشغيلية المتكررة، بما فيها التأخيرات المتكررة في الإنتاج أو الشحن نتيجة تعطل المعدات، قد تُلحق ضرراً بالغاً بصورة الشركة. كما أن السمعة السيئة، وتقييمات أداء الموردين المتدنية، والمراجعات الإلكترونية التي تُشير إلى عدم الموثوقية، قد تُنفر العملاء المحتملين وتُصعّب كسب عملاء جدد، مما يُؤدي إلى عجز تنافسي كبير.
لذا فإن تقليل وقت التوقف عن العمل من خلال ممارسات الصيانة القوية ليس مجرد ضرورة تشغيلية فحسب، بل هو أيضاً ضرورة استراتيجية للحفاظ على رضا العملاء والحفاظ على سمعة قوية وموثوقة في السوق.
8. استراتيجيات فعّالة لتقليل وقت التوقف في خطوط تعبئة لفائف الفولاذ
يجب أن يكون تقليل وقت التوقف عن العمل بشكل فعال هدفًا تشغيليًا أساسيًا لأي منشأة تستخدم خطوط تعبئة لفائف الفولاذ. يمكن تطبيق العديد من الاستراتيجيات المُجرّبة لتعزيز موثوقية المعدات وضمان عمليات أكثر سلاسةً وثباتًا.
8.1 تنفيذ جدول الصيانة الوقائية الشاملة
كما سبق التأكيد عليه، يُعدّ برنامج الصيانة الوقائية المنظم أساسياً. ينبغي أن يستند هذا البرنامج إلى توصيات الشركة المصنعة، والخبرة التشغيلية، وربما بيانات مراقبة الحالة. تشمل الأنشطة الرئيسية ما يلي:
- التشحيم المنتظم: اتباع فترات زمنية محددة وأنواع زيوت التشحيم لجميع الأجزاء المتحركة.
- التفتيشات المنهجية: الفحص البصري للمكونات الرئيسية (الأحزمة، والسلاسل، والخراطيم، والأسلاك، والحراس، ورؤوس الأشرطة) بحثًا عن التآكل أو التلف أو التسريبات.
- تنظيف المكونات: الحفاظ على أجهزة الاستشعار، والأدلة، والآليات المهمة خالية من الحطام والتراكم.
- فحوصات المعايرة: التحقق من دقة أجهزة الاستشعار وأجهزة الشد وأنظمة تحديد المواقع.
- الاستبدال في الوقت المناسب: استبدال الأجزاء المعروفة بأن عمرها الافتراضي محدود بشكل استباقي (أجزاء التآكل، المرشحات) قبل لقد فشلوا.
إن الالتزام بجدول صيانة محددة جيدًا هو الطريقة الأكثر فعالية لمنع المشكلات البسيطة من التفاقم إلى أعطال كبيرة تؤدي إلى التوقف عن العمل.
8.2 الاستثمار في التكرار (حيثما كان ذلك مبررًا)
في العمليات بالغة الأهمية التي لا يُمكن فيها قبول أي توقف، قد يكون الاستثمار في أنظمة أو مكونات احتياطية مُبررًا اقتصاديًا. قد يعني هذا وجود خط تعبئة احتياطي موازٍ، أو مجموعات فرعية احتياطية أساسية (مثل رأس ربط كامل) جاهزة للاستبدال السريع. مع أن ذلك يتطلب استثمارًا رأسماليًا كبيرًا، إلا أن التكرار يوفر أعلى مستوى من استمرارية العمليات، ويحمي من جميع سيناريوهات التوقف غير المخطط لها تقريبًا في النظام الأساسي. يلزم إجراء تحليل شامل للتكلفة والعائد لتحديد مدى ملاءمة التكرار.
8.3 تدريب وتمكين المشغلين وموظفي الصيانة
يُعدّ الموظفون المُدرَّبون تدريبًا جيدًا أمرًا بالغ الأهمية. ويشمل ذلك:
- تدريب المشغلين: تثقيف المشغلين بشأن إجراءات التشغيل الصحيحة، وخطوات استكشاف الأخطاء وإصلاحها الأساسية (على سبيل المثال، إزالة التشويش بأمان)، والتعرف على الأصوات أو الأداء غير الطبيعي، وأداء مهام الصيانة الروتينية على مستوى المشغل (على سبيل المثال، التنظيف الأساسي).
- التدريب على الصيانة: ضمان امتلاك فنيي الصيانة للمهارات اللازمة لأنظمة خطوط التعبئة الميكانيكية والكهربائية والهيدروليكية والتحكمية. ينبغي أن يشمل التدريب إجراءات الصيانة الوقائية، وتقنيات التشخيص، وممارسات الإصلاح الآمنة (بما في ذلك القفل/التعليق).
إن المشغلين المتمكنين الذين يمكنهم تحديد المشكلات الناشئة في وقت مبكر، والفنيين المهرة الذين يمكنهم التشخيص والإصلاح بكفاءة، يقللون بشكل كبير من مدة أي توقف لا يمكن تجنبه.
8.4 الاستفادة من المراقبة في الوقت الفعلي وتحليلات البيانات
يُتيح استخدام تقنيات الاستشعار وتحليلات البيانات (كما هو موضح في قسم الصيانة التنبؤية) أدوات فعّالة لتقليل وقت التوقف. فالمراقبة المستمرة لمعايير مثل الاهتزاز ودرجة الحرارة والضغط وأوقات الدورات تُوفّر إنذارات مبكرة بالمشاكل المُحتملة. كما يُساعد تحليل بيانات الأداء والأعطال السابقة في تحديد المشاكل المُتكررة، وتحسين جداول الصيانة الوقائية، والتنبؤ بعمر المكونات بدقة أكبر، مما يُتيح التدخلات الاستباقية.
9. أهمية إدارة قطع الغيار في تقليل وقت التوقف
حتى مع الصيانة الممتازة، ستتعطل بعض المكونات أو تحتاج إلى استبدال. لذا، يُعدّ وجود استراتيجية فعّالة لإدارة قطع الغيار أمرًا بالغ الأهمية لتقليل مدة التوقف عن العمل عند الحاجة إلى الإصلاحات. فالانتظار حتى يتم طلب قطع الغيار وتوصيلها قد يحوّل عملية إصلاح قصيرة محتملة إلى أيام أو أسابيع من خسائر الإنتاج.
9.1 الحفاظ على مخزون قطع الغيار الأساسية
يُعدّ تحديد وتخزين قطع الغيار الأساسية أمرًا بالغ الأهمية. وهذه القطع هي التي: أ) يكون احتمال تعطلها أو تلفها مرتفعًا. ب) تستغرق وقتًا طويلاً للتوريد من الموردين. ج) قد تتسبب في توقف العمل لفترات طويلة في حال تعطلها وعدم توفرها فورًا.
تشمل قطع الغيار الأساسية الشائعة لخطوط تعبئة اللفائف السيور، والمحامل، وأجهزة الاستشعار، وأحجام المحركات المحددة، وأجزاء رأس الربط المعرضة للتآكل، ومكونات وحدة التحكم المنطقية القابلة للبرمجة (PLC)، والصمامات الهوائية/الهيدروليكية الأساسية . يجب أن يوازن مستوى المخزون بين تكلفة الاحتفاظ بالمخزون وتكلفة التوقف المحتمل عن العمل.
9.2 إقامة علاقات مع الموردين الموثوق بهم
10. تحليل التكلفة والفائدة: الاستثمار في الصيانة مقابل المخاطرة بالتوقف عن العمل
غالباً ما تواجه الشركات تحدياً يتمثل في الموازنة بين الميزانية المخصصة للصيانة الاستباقية والوفورات المتوقعة من تأجيل هذه التكاليف. ومع ذلك، يُظهر تحليل موضوعي للتكلفة والعائد عادةً أن الاستثمار في ممارسات صيانة فعّالة أكثر اقتصادية بكثير من تحمل التكاليف المرتبطة بتوقفات العمل المتكررة أو المطولة غير المخطط لها.
10.1 التعرف على مجموعة كاملة من تكاليف التوقف عن العمل
عند تقييم تكلفة توقف الإنتاج، من الضروري النظر إلى ما هو أبعد من مجرد قيمة الإنتاج المفقودة بشكل مباشر. فالتكلفة الحقيقية غالباً ما تشمل العديد من النفقات الخفية أو الثانوية.
- تكاليف العمالة الخاملة: دفع أجور المشغلين وموظفي الدعم أثناء انقطاع الخط.
- تكاليف العمل الإضافي: مطلوب تعويض الإنتاج المفقود بمجرد تشغيل الخط.
- تكاليف الشحن السريع: تم تكبدها لتلبية مواعيد العملاء النهائية بعد التأخير.
- الإضرار بالسمعة: فقدان ثقة العملاء وفرص العمل المستقبلية.
- تكاليف الخردة/إعادة العمل: المنتجات التالفة أثناء حدث الفشل أو بدء التشغيل.
- أقساط إصلاح الطوارئ: ارتفاع تكاليف استدعاء الفنيين العاجل أو شحن الأجزاء بسرعة.
- مخاطر السلامة: زيادة احتمالية وقوع الحوادث أثناء الأعطال أو الإصلاحات السريعة.
10.2 تحديد فوائد الصيانة الاستباقية
في المقابل، تتجاوز فوائد الاستثمار في الصيانة الدورية عالية الجودة مجرد تجنب التكاليف المذكورة أعلاه، وتشمل:
- زيادة وقت تشغيل المعدات: تعظيم ساعات الإنتاج والمخرجات.
- كفاءة تشغيلية محسنة: الاقتراب من سرعة التصميم وتقليل الأخطاء.
- تعزيز السلامة: تقليل المخاطر المرتبطة بعطل المعدات.
- عمر ممتد للمعدات: حماية الاستثمار الرأسمالي وتأخير تكاليف الاستبدال.
- ميزانية الصيانة المتوقعة: تسوية النفقات مقارنة بتكاليف الإصلاح الطارئة المتقلبة.
- تحسين اتساق جودة المنتج: ضمان أن التعبئة والتغليف تلبي المواصفات بشكل موثوق.
وعندما يتم موازنة هذه الفوائد بالتكاليف الشاملة لتوقف العمل، فإن الحجة المالية لإعطاء الأولوية للصيانة الوقائية والتنبؤية تصبح مقنعة.
خاتمة
تتجاوز التكلفة الحقيقية لامتلاك خط تعبئة لفائف الصلب سعر شرائه وتركيبه الأولي بشكل كبير. وتُعدّ النفقات الجارية المتعلقة بالصيانة ، والأثر المالي والتشغيلي الكبير الناتج عن توقف الإنتاج ، وكفاءة إدارة قطع الغيار ، عوامل حاسمة في تحديد التكلفة الإجمالية لدورة حياة الخط والعائد الإجمالي على الاستثمار.
من خلال تبني نهج استراتيجي يُعطي الأولوية لبرامج الصيانة الوقائية والتنبؤية الفعّالة ، ويستفيد من تقنيات الأتمتة والمراقبة ، ويضمن تدريبًا فعالًا للموظفين ، ويحافظ على مخزون كافٍ من قطع الغيار الأساسية ، تستطيع الشركات الحدّ بشكل كبير من فترات التوقف غير المخطط لها. لا يحمي هذا النهج الاستباقي الأرباح النهائية فحسب من خلال تقليل خسائر الإنتاج وتكاليف الإصلاح، بل يُحسّن أيضًا الكفاءة التشغيلية، ويضمن السلامة، ويحافظ على رضا العملاء، ويُعزز الميزة التنافسية في سوق صناعة الصلب المتطلبة.
في نهاية المطاف، يعد التعرف على التفاعل بين الاستثمار في الصيانة والتوافر التشغيلي وإدارته بشكل فعال أمرًا بالغ الأهمية لتحقيق الربحية والنجاح على المدى الطويل مع عمليات خط تعبئة الملفات الفولاذية.
احصل على أفضل الحلول لك!