
ما الذي يجعل آلة تعبئة الأكياس الأنبوبية الفولاذية الأوتوماتيكية ضرورية للعمليات المبسطة؟
لقد شهدتُ كيف يُمكن للتغليف اليدوي البطيء أن يُعيق سير العمل. يُجهد الموظفون لمواكبة الطلبات، كما أن التعبئة غير المُنتظمة تُؤدي إلى هدر الوقت، وتلف الأنابيب، وأخطاء شحن مُكلفة.
تُساهم آلة تعبئة الأكياس الأنبوبية الفولاذية الأوتوماتيكية في حل هذه المشكلات المتكررة. فهي تُبسط عمليات التغليف من خلال توفير شد مناسب، وإحكام إغلاق متناسق، وتقليل الخطوات اليدوية. كما أنها تحمي كل أنبوب من التلف الخارجي. يلاحظ العملاء انخفاضًا في الشحنات التالفة، بينما يتمتع المشغلون بعمليات أسهل.
أعتقد أن هذا الحل مفيد للعديد من خطوط الإنتاج. أريد أن أوضح كيف تُقلل تقنية التعبئة الآلية من ضغوط العمل، وتُحسّن الجودة، وتدعم مرونة الإعدادات. يُؤدي هذا النهج إلى بيئة عمل أكثر كفاءةً تُعالج أعباء العمل الكبيرة دون المساس بالاتساق.
كيف تعمل عملية التعبئة الآلية على تعزيز الكفاءة وحماية المنتج؟
أرى العديد من المصانع تعاني من أنابيب نصف مغلفة أو أختام غير محكمة. هذا غالبًا ما يُسبب تلفًا في الشحن أو تلوثًا بالغبار أو الرطوبة.
تُعالج آلة التعبئة الآلية هذه المشاكل بإغلاق الأنابيب الفولاذية بتغطية وشد متساويين. تُسهّل هذه الآلة على الموظفين عملية التخمين، وتضمن طول الكيس الصحيح، وتمنع ارتخاء الحواف.
أجد أن الأتمتة الدقيقة تُعالج أيضًا الدورات المتكررة دون تعب، مما يُحافظ على وتيرة العمل عالية وجودة المنتج ثابتة. تُجنّب خطوط الإنتاج إعادة العمل، وتُقلّل أوقات التعبئة، وتُرضي العملاء بشكل أكثر موثوقية.
تعظيم الموثوقية والحفاظ على الأنابيب الفولاذية
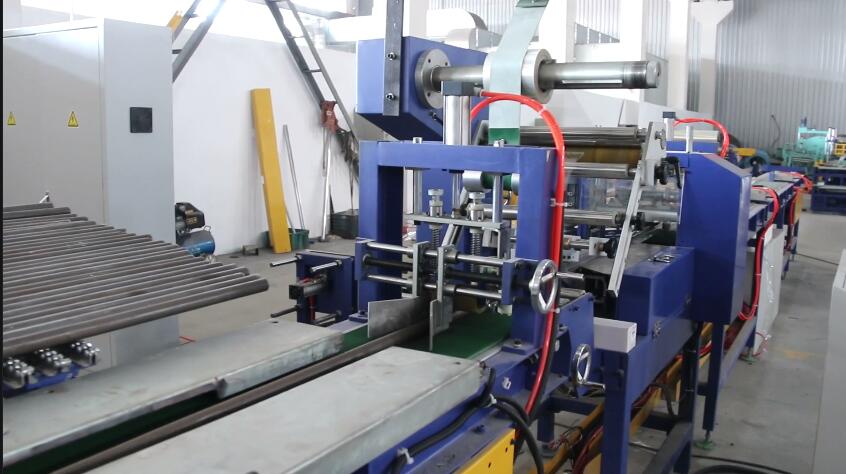
تطبيق الحقيبة المتسق
تتطلب الأنابيب الفولاذية تغطية كافية لحمايتها من الأوساخ والرطوبة. تكتشف الآلات الآلية طول الأنبوب أو قطره باستخدام أجهزة استشعار أو قياسات مُعدّة مسبقًا. تسحب هذه الآلات غشاء الكيس إلى الحجم المناسب، وتُغلق الطرف المفتوح، ثم تقطع الغشاء بدقة. هذا يُجنّبك عناء التخمين أو استخدام شريط القياس. عندما تُغطى جميع الأنابيب بالكامل، ينخفض معدل تلف البضائع بشكل ملحوظ.
منع تلف الحافة
كثيراً ما ألاحظ تكوّن خدوش صغيرة أو حواف حادة عندما يواجه الموظفون صعوبة في التغليف اليدوي. قد يعلق الكيس بسطح الأنبوب، مسبباً تمزقاً أو احتكاكاً. تُوجّه الأنظمة الآلية الكيس في مسار مُتحكم به، وتُحافظ على مستوى شد آمن لتجنب إجهاد سطح الأنبوب. يُزيل هذا النهج النتوءات والانزلاقات الشائعة في التغليف اليدوي، ما يُحافظ على سلامة الحواف.
إنتاجية مبسطة
قد تُرهق الطلبات الكبيرة الموظفين الذين يتعين عليهم تحميل الأكياس وتغليفها يدويًا. عندما تُدير الآلة دورة التغليف بأكملها، يتحرك خط الإنتاج بسرعة. يقوم المُشغّلون ببساطة بتحميل الأنابيب في ناقل أو منطقة تجهيز. تُغلّفها الآلة بالتسلسل. تُقلّل هذه السرعة من فترات انقطاع العملية، كما تُتيح للموظفين التركيز على عمليات التفتيش النهائية أو المهام المُتخصصة.
حماية الأسطح والتشطيبات
غالبًا ما تكون الأنابيب الفولاذية مطلية بطبقات أو تشطيبات تصدأ بسهولة عند تعرضها للرطوبة. تحافظ الكيس الآلي على بيئة مُحكمة حول الأنبوب، وتحميه من الرطوبة والغبار المحيط. هذا مهم بشكل خاص للشحنات التي تُنقل لمسافات طويلة. أي خدش أو صدأ عند الوصول يُضعف ثقة العميل. عندما يُنتج خط التعبئة والتغليف أكياسًا محكمة الغلق، تنخفض احتمالية الأكسدة.
| بينيفت كوزميتيكس | كيف تحقق الأتمتة ذلك | نتيجة |
|---|---|---|
| تحديد حجم الحقيبة الصحيح | تقوم المستشعرات بقياس كل أنبوب قبل إغلاقه | تغطية كاملة، لا أقسام مكشوفة |
| تطبيق التوتر المتساوي | تضبط الآلة ضغطًا موحدًا على الأنابيب | يمنع تمزق الفيلم أو الاحتكاك العنيف |
| أوقات دورات أسرع | المهام المتكررة التي تتم معالجتها بواسطة الآلة | ساعات عمل أقل، إنتاجية أعلى |
| حماية معززة | يحيط الفيلم بالأنبوب لحمايته من العناصر الخارجية | تآكل أقل، عوائد أقل |
| الختم المتسق | الأختام الحرارية أو الميكانيكية الآلية | لا توجد حواف متسربة أو إغلاقات جزئية |
سلامة وراحة الموظفين
قد يؤدي التعبئة اليدوية في الأكياس إلى إجهاد متكرر. يمسك العمال أنابيب فولاذية ثقيلة بزوايا غير طبيعية لتحميلها في أكياس رديئة. مع مرور الوقت، يؤدي ذلك إلى ألم المفاصل وضياع ساعات العمل. يستخدم الخط الآلي ناقلات أو أذرعًا ميكانيكية لوضع الأنابيب. نادرًا ما يرفعها المشغل أو يميلها. يقضي الموظفون وقتًا في مراقبة العملية، مما يحميهم من الإصابات المتكررة.
نفايات الفيلم السفلية
أتذكر كيف كان الموظفون يقطعون أحيانًا أجزاءً كبيرة من غلاف الأكياس لضمان تغليف الأنبوب. هذا يؤدي إلى بقايا قصاصات. تتراكم هذه القصاصات، مما يُهدر المال. تحسب آلة آلية الطول المطلوب بدقة. تُفك بكرة الغلاف فقط ما يلزم. خلال دورات الإنتاج الكبيرة، يُوفر هذا التخفيض في استخدام الغلاف تكاليف كبيرة. كما أنه يحافظ على نظافة ورشة العمل.
الحفاظ على التشطيب الاحترافي
يُنتج خط التعبئة الآلي أنابيب موحدة ومغلقة بإحكام. هذا المظهر المتناسق يُثير إعجاب العملاء، ويُظهر استثمار الشركة في تغليف عالي الجودة، مما يدعم سمعة العلامة التجارية. كما أنه يبني ثقة الموزعين، حيث تقل شكاوى المنتجات التالفة أو غير المغلفة. كما يُتيح التعبئة الآلية سهولة وضع العلامات أو وضع الباركود عند الحاجة. يمكن أن يتضمن كل أنبوب رمزًا قابلًا للمسح الضوئي يُحدد الحجم أو الدفعة.
أعتقد أن هذه العوامل تُظهر كيف يُحسّن جهاز واحد الكفاءة وحماية المنتج. فمن خلال الحد من الأخطاء اليدوية، يضمن النظام تغطية مستقرة، وأوقات دورة عمل سريعة، وبيئة عمل أكثر أمانًا. وتؤدي هذه التحسينات إلى خفض التكاليف، وزيادة رضا العملاء، وتعزيز سير العمليات.
ما هي العناصر الأساسية التي تحقق الاتساق والسرعة في عملية التعبئة والتغليف؟
لقد واجهتُ خطوط تعبئة تَعِدُ بالسرعة لكنها تفتقر إلى الجودة. فهي تُعيق التعبئة، وتُشوّه الأنابيب، أو تُضع أختامًا ضعيفة.
يعتمد النظام المتين على تزامن الأجهزة والبرامج. يجب أن تعمل محركات الناقل، ومصفوفات المستشعرات، ووحدات التحكم في الشد، ووحدات الختم كوحدة واحدة. هذا التكامل يمنع توقف العمل ويضمن تغليف كل أنبوب بدقة.
أجد أن الإعدادات القابلة للتعديل، والملاحظات الفورية، والواجهات سهلة الاستخدام تُعزز أيضًا الاتساق. يتكيف المشغلون بسرعة ويحلون المشكلات بشكل أسرع. والنتيجة هي خط إنتاج مستقر يُلبي أهداف حجم العمل الكبير.
مواءمة التكنولوجيا لتحقيق إنتاج موثوق
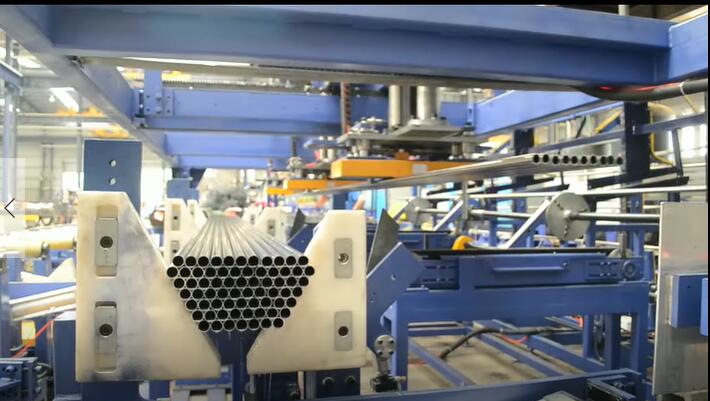 لقد رأيتُ مُشغّلين يُصابون بالإحباط من الآلات المُرهِقة التي تُمزّق الأغشية أو تُضع الأختام في غير موضعها. يكمن السرّ الحقيقي في التنسيق. إذا كان الناقل يعمل بسرعة كبيرة مع تباطؤ وحدة الإغلاق، فإن الأنابيب تنحشر. إذا لم تُطابق مُستشعرات الشدّ مُعدّلات تغذية الأغشية، فإن الكيس يتجعّد. يُعالج التصميم المُتكامل هذه المُشكلات من خلال حلقات تحكم دقيقة وهياكل ميكانيكية متينة.
أجهزة الاستشعار وأنظمة تحديد المواقع
تكتشف المستشعرات طول الأنبوب وعرضه واتجاهه قبل وضع الكيس. يمكن أن تكون هذه الأجهزة كهروضوئية، أو ليزرية، أو ميكانيكية. تُدخل البيانات إلى وحدة تحكم، تُحدد كمية الفيلم المطلوب توزيعه. هذا أمر بالغ الأهمية لأطوال الأنابيب المختلفة. إذا كانت الآلة تعمل بمقاس واحد فقط، فستكون هناك حاجة لتعديلات أقل. ومع ذلك، فإن معظم خطوط الإنتاج تُلاحظ اختلافات في أنواع المنتجات. تمنع المستشعرات الموثوقة التخمين، كما أنها تؤكد أن الأنبوب داخل منطقة الكيس بالكامل قبل بدء عملية الختم.
التحكم في التوتر وتغذية الفيلم
أتذكر أوقاتًا كان فيها تغذية الفيلم غير المتساوية تُسبب تجاعيد وتغطية جزئية. تساعد وحدة التحكم في الشد في الحفاظ على شد الفيلم. فهي تُطابق سرعة الناقل مع سرعة فك الفيلم. إذا استشعر النظام ارتخاءً، يُسرّع محرك التغذية. وإذا ارتفع الشد، يُبطئه. تُؤدي حلقة التغذية الراجعة هذه إلى لفّ محكم لا يتمزق أو يترك فجوات.
آلية الختم
تستخدم العديد من الآلات الحديثة تقنية الختم الحراري، بينما تعتمد أخرى على الضغط الميكانيكي أو الموجات فوق الصوتية. يعتمد الاختيار على مادة الغشاء أو قيود الإنتاج. يضمن رأس الختم الثابت إغلاق كل طرف من طرفي الكيس بدقة. إذا كانت الحرارة غير متساوية، فقد تنفتح الحواف أثناء النقل. إذا انزلقت الفكّان الميكانيكيان، فقد ينفتح الكيس فجأة. تُعد المعايرة المنتظمة لدرجة حرارة الختم ووقته وضغطه أمرًا أساسيًا لضمان إغلاق محكم.
بناء إطار قوي وناقل
يجب أن تبقى الناقلات ثابتة تحت ضغط الأنابيب الفولاذية. يؤدي ضعف الهيكل إلى انحراف في المحاذاة، مما يؤدي في النهاية إلى انحشار الأنابيب. يساعد الإطار المعدني السميك على الحفاظ على محاذاة كل محطة. تبقى البكرات أو الأحزمة متوازية، ويبقى شد الأحزمة أو السلاسل ثابتًا. تُعد هذه الموثوقية الميكانيكية أساسية للتشغيلات الطويلة. في حال اعوجاج الإطار، قد تُخطئ المستشعرات في قراءة موضع الأنبوب. كما تُصبح الصيانة أكثر صعوبة. أرى أن الإطارات السميكة والمحامل المتينة ضرورية لخط نقل مستقر.
PLC أو التحكم المحوسب
يُنسّق جهاز تحكم منطقي قابل للبرمجة (PLC) كل خطوة. يقرأ الجهاز بيانات المستشعر ويضبط سرعات المحرك أو معلمات الختم. يُحدّد المُشغّلون وصفاتٍ لأطوال أو سُمك أنابيب مُختلفة. يختارون الوصفة من شاشة لمس، وتقوم الآلة بضبط الشد، ووقت الختم، وطول الكيس. يُقلّل هذا من التدخل اليدوي، كما يُعزّز إمكانية تكرار النتائج. يُمكن لكل وردية عمل اتباع نفس الإعدادات بأقلّ انحراف. في حال حدوث أي عطل، يُوقف جهاز التحكم المنطقي القابل للبرمجة (PLC) خط الإنتاج ويُنبّه المُشغّل لإصلاح المشكلة.
| العنصر الأساسي | الهدف | نتيجة |
|---|---|---|
| صفيف الاستشعار | يتتبع موضع الأنبوب وحجمه | أطوال دقيقة للأكياس، وسوء تغذية أقل |
| مراقبة التوتر | تطابق سرعة الفيلم مع سرعة الناقل | تغطية ناعمة، تجاعيد قليلة |
| آلية الختم | يغلق كل طرف من الكيس بقوة أو حرارة ثابتة | تغليف مستقر ومضاد للتسرب |
| إطار قوي | يحافظ على المحاذاة تحت الحمل الثقيل | اهتزاز منخفض، صيانة أقل |
| PLC/التحكم المحوسب | مزامنة المحركات وأجهزة الاستشعار | دورات متسقة، وتغييرات سريعة في الوصفات |
قفل الأمان
تتحرك خطوط التعبئة بسرعة. يحتاج المشغلون إلى نقاط وصول آمنة. تحتوي العديد من الأنظمة على أقفال على الأغطية أو الألواح. إذا فتح أحدهم حاجزًا، تتوقف الآلة مؤقتًا. يحمي هذا العمال من الأحزمة المتحركة أو رأس الختم. كما يمكن للستائر الضوئية أو مستشعرات الحضور اكتشاف وصول شخص ما. يمنع هذا النهج الحوادث التي قد تقع عند السرعات العالية. تقلل ميزات السلامة الموثوقة من وقت التوقف عن العمل، كما أنها تحافظ على ثقة الموظفين بالمعدات.
التعديلات السريعة وتقليل وقت التوقف
كل آلة تحتاج إلى صيانة، لكن الآلات المصممة جيدًا تُمكّن الفنيين من الوصول إلى الأجزاء المهمة بسهولة. الأبواب المفصلية أو الوحدات المنزلقة تُساعد في ذلك. عندما يتعطل خط الإنتاج، تُقلل كل دقيقة من الإنتاج. إذا استطاع المُشغّل استبدال سير مُهترئ في دقائق، فستوفر ساعات من الإنتاجية. تستخدم بعض التصاميم وحدات تجميع فرعية معيارية. في حال انكسر فكّ الختم، يُمكن استبدال الوحدة بأكملها بوحدة احتياطية. هذا يعني إصلاحًا أسرع. كما يُسرّع التوثيق والتدريب الجيدان هذه المهام.
جمع البيانات وتسجيلها
يُسجِّل النظام الحديث بيانات كل دورة تعبئة. ويُحدِّد عدد الأنابيب المُعالَجة، وعدد مرات حدوث أخطاء في أجهزة الاستشعار، أو في حال حدوث ارتفاعات مفاجئة في الشد. يُمكن للمُشغِّلين أو المُديرين الاطلاع على هذه البيانات لمعرفة الأنماط. إذا ارتفع الشد ببطء، فقد يُشير ذلك إلى تآكل الأسطوانة. وإذا ظلت درجة حرارة الختم قريبة من الحد الأدنى، فقد يُشير ذلك إلى الحاجة إلى صيانة السخان. يُساعد تحليل هذه السجلات في التخطيط للصيانة الوقائية، مما يُجنِّب الأعطال المفاجئة التي قد تُعطِّل الإنتاج لساعات.
لاحظتُ أن هذه العناصر، بتضافرها، تُشكّل خط تعبئة يعمل بكفاءة عالية يومًا بعد يوم. عندما تكون جميع العناصر متزامنة، تستطيع الآلة تعبئة الأنابيب الفولاذية بأقل قدر من التشويش أو العيوب. يتدخل المشغّلون فقط لإجراء الفحوصات الروتينية أو تغيير البكرات. إن تآزر أجهزة الاستشعار، وأنظمة التحكم في الشد، ووحدات الختم، والهياكل المتينة هو ما يُمكّن خط التعبئة من الالتزام بالجداول الزمنية الصارمة. هذه الموثوقية تضمن سرعة وجودة منتجات ثابتة طوال نوبات العمل أو على مدار الساعة.
كيف يمكنك دمج الماكينة بسلاسة في خط الإنتاج الحالي لديك؟
لقد رأيتُ آلاتٍ جديدةً تُعطّل الإنتاج إذا تعارضت مع التصميمات الحالية. أحيانًا، تتجاوز سرعة محطة التعبئة العمليات السابقة، مما يُسبب أكوامًا من الأنابيب.
يُراجع التكامل المُخطط له جيدًا التصميم ومعدلات الدورة وتدفق العمال. ويُجهّز الناقلات أو الأذرع الآلية التي تُدخل الأنابيب بالسرعة المناسبة. كما يضمن خروج الأنابيب المعبأة بسلاسة إلى منصات التحميل أو الشحن.
أعتقد أن الروابط البرمجية مهمة أيضًا. إذا تمكنت الآلة من تبادل البيانات مع بقية خط الإنتاج، فسيتمكن المشغلون من الحصول على رؤى آنية وتعديل الإنتاج فورًا.
تنسيق التخطيط والسرعة والبيانات لسير عمل موحد
أتذكر مساعدة عميل وضع محطة تعبئة متطورة في زاوية لا تحتوي على مساحة إضافية. كان على المشغلين نقل الأنابيب إليها يدويًا، مما أفسد غرض الأتمتة. أعدنا تنظيم خط الإنتاج، وأضفنا ناقل تغذية، ودمجنا إشارات آلة التعبئة مع آلة قطع الأنابيب. وكانت النتيجة تدفقًا مستمرًا واحدًا من القطع إلى التعبئة. قلل هذا التدفق ساعات العمل وزاد الإنتاج اليومي.
رسم خريطة للخط الحالي
 ابدأ برسم مخطط منشأتك. لاحظ مكان دخول الأنابيب بعد القطع أو التشطيب. تأكد من وجود مسار مباشر إلى محطة التعبئة. تحقق أيضًا من الوجهة النهائية. هل تضع الأنابيب على منصات نقالة أم مباشرة في صناديق الشحن؟ هذا يؤثر على مكان وصول ناقل الخروج. إذا كان المسار مسدودًا بأعمدة أو زوايا، ففكّر في استخدام ناقلات مائلة أو خيارات علوية. التدفق السلس يمنع التكدس.
مطابقة السرعات والقدرات
إذا كانت محطة التعبئة الأمامية لديك تُنتج 200 أنبوب في الساعة، فيجب عليك التأكد من قدرة آلة التعبئة على التعامل مع 200 أنبوب في الساعة دون الحاجة إلى رافعات احتياطية. بعض آلات التعبئة تعمل أسرع من خطوط القطع الأمامية. في هذه الحالة، قد تتوقف آلة التعبئة عن العمل أحيانًا، وهي ليست مشكلة كبيرة، مع أنها قد لا تستغل كامل إمكاناتها. على العكس، إذا غمر خط التعبئة الأمامية آلة التعبئة بأنابيب أكثر مما تستطيع تحمله، فستتعطل الناقلات. يمكن أن يُساعد اتباع نهج متوازن أو استخدام محطة عازلة. تُثبّت الرافعات الأنابيب مؤقتًا، وتُطلقها إلى آلة التعبئة بمعدل ثابت.
تكامل الروبوت أو الناقل
تستخدم بعض العمليات ذراعًا روبوتية لالتقاط الأنابيب من الحاوية أو من خط القطع. يضعها الذراع في وحدة تغذية آلة التعبئة. بينما تعتمد عمليات أخرى على الناقلات. إذا كنت تخطط لاستخدام روبوت، فتأكد من أن آلة التعبئة قادرة على استشعار وصول الأنبوب. قد يوقف البرنامج سير التغذية مؤقتًا حتى يتم تحميل الأنبوب. بمجرد تحميله، تُشير آلة التعبئة إلى الروبوت لالتقاط المنتج التالي. هذه المصافحة تتجنب الاصطدامات. إذا كنت تستخدم ناقلات، فحاذا ارتفاعها واتجاهها. تأكد من أن أجهزة الاستشعار عند نقطة التقاء الأنابيب تستشعر وجود كل أنبوب، حتى لا تدفع الأنابيب بعضها ببعض.
وضع العلامات أو الترميز الشريطي
ترغب العديد من المنشآت في وضع ملصقات على الأنابيب باستخدام الباركود أو معلومات الشحن. قد تتضمن آلة التعبئة طابعة أو جهازًا لوضع الملصقات. في هذه الحالة، يجب عليك إدخال بيانات المنتج إلى تلك الطابعة. يمكن الحصول على هذه البيانات من نظام تخطيط موارد المؤسسة (ERP) أو من جهاز كمبيوتر محلي. بعد ذلك، يُلصق الملصق على الكيس، مما يُبسط تتبع المخزون. يُغلق هذا الرابط البياناتي الحلقة بين الإنتاج والخدمات اللوجستية. إذا أظهر الملصق قطر الأنبوب أو رقم الطلب، فيمكن لفرق المستودعات مسحه ضوئيًا للتحقق من الدفعة التي ينتمي إليها.
تدريب المشغلين على سير العمل الجديدة
أتذكر مصنعًا طوّر خط إنتاجه لكنه لم يُدرّب موظفيه تدريبًا كاملًا. كان العاملون يقفون في مكانهم، غير متأكدين من كيفية تغذية الأنابيب على الفترات الزمنية الصحيحة، أو لم يدركوا أن آلة التعبئة تحتاج إلى تغيير البكرات على فترات مختلفة. يساعد التدريب الشامل الموظفين على فهم كيفية تواصل كل محطة. يتعلمون إصلاح الأخطاء الصغيرة أو إعادة محاذاة الأنابيب. كما يراقبون نفاد بكرة الفيلم أو تنبيهات درجة حرارة الختم. هذه المعرفة تقلل من وقت التوقف بشكل كبير.
| عنصر التكامل | اكشن | بينيفت كوزميتيكس |
|---|---|---|
| تخطيط التخطيط | خريطة الطريق من القطع إلى التعبئة إلى الشحن | تجنب الازدحام، وتدفق الأنبوب بسلاسة |
| معدلات الدورة المتوازنة | محاذاة سرعات العمليات الأولية | منع النسخ الاحتياطية أو خطوط التعبئة الخاملة |
| تنسيق الروبوت/الناقل | مزامنة الحركات وإشارات الاستشعار | تصادمات أقل، وتسلسلات تحميل مستقرة |
| تبادل البيانات | ربط آلة التعبئة بنظام تخطيط موارد المؤسسات (ERP) أو نظام وضع العلامات | التتبع في الوقت الحقيقي، والتصنيف الآلي |
| تدريب المشغلين | تعليم الموظفين كيفية ربط كل محطة | ارتباك أقل، حل سريع للمشكلة |
تخطيط صيانة النوافذ
عند دمج آلة التعبئة، تُضاف محطة جديدة ستحتاج إلى صيانة دورية. فكّر في كيفية التعامل مع هذا التوقف. إذا استمر باقي خط الإنتاج بإنتاج الأنابيب أثناء توقف آلة التعبئة، فهل لديك مساحة تخزين؟ بدلاً من ذلك، هل تُجدول توقفات على مستوى خط الإنتاج للصيانة بحيث يكون كل شيء متوقفًا عن العمل؟ الخطة المُنسّقة جيدًا تمنع حدوث فوضى في اللحظات الأخيرة. يعرف المُشغّلون متى يتوقعون توقف آلة التعبئة، مما يُمكّنهم من إدارة تراكم العمل.
مستقبل واعد
إذا زادت طلباتك، هل يُمكن توسيع آلة التعبئة؟ بعض خطوط الإنتاج تسمح بتوسعات معيارية، مثل إضافة محطات تعبئة متوازية أو زيادة عرض الناقل. بينما قد تتعامل خطوط أخرى مع أقطار أنابيب أكبر بتبديل سريع للأجهزة. خطط لذلك إذا كنت تتوقع تغييرات في مجموعة المنتجات. أفضل وقت للتفكير في التوسعات هو أثناء التركيب الأولي. بهذه الطريقة، يُمكن لتصميمك استيعاب التحديثات المستقبلية دون الحاجة إلى إعادة تصميم جذرية.
الاختبار والضبط الدقيق
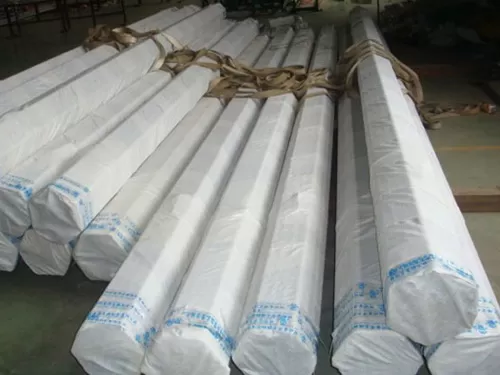 أرى أنه من الحكمة تشغيل دفعات تجريبية قبل بدء الإنتاج. استخدم أنابيب حقيقية وقِس مدى سلاسة تغذيتها. تأكد من التزام محطة التعبئة بمدة الدورة المحددة. انتبه لأي انحشارات صغيرة أو مشاكل في محاذاة المستشعر. إذا لاحظت أي مشكلة، فقم بإصلاحها فورًا. قد يشمل ذلك تعديل سرعة الناقل، أو حساسية المستشعر، أو حتى زاوية توصيل الأنابيب. يضمن ضبط هذه التفاصيل تشغيلًا ثابتًا وخاليًا من الانحشار عند بدء الإنتاج الكامل.
نهج متكامل يجمع بين التعبئة والتغليف والقطع أو التشطيب الأولي والخدمات اللوجستية اللاحقة، مما يؤدي إلى زيادة كبيرة في الإنتاجية. لا يُجبر المشغلون على نقل الأنابيب يدويًا أو انتظار عمليات انتقال بطيئة. تُسلم كل محطة الأنابيب بسلاسة، مما يتيح لمنشأتك التعامل مع طلبات أكبر ومواعيد نهائية أكثر صرامة. يُشكل هذا التآزر حجر الأساس لخط تعبئة مُبسط. كما أنه يتيح مجالًا للنمو، حيث يُمكنك إضافة محطات أو تعديلها عند ارتفاع الطلب. من تجربتي، تتحقق أفضل النتائج عندما تتشارك جميع المحطات البيانات والسرعات والالتزام نفسه بسلاسة العمليات.
خاتمة
لقد أمضيتُ وقتًا في تحليل كيفية رفع مستوى الإنتاج باستخدام آلة تعبئة أكياس الأنابيب الفولاذية الأوتوماتيكية. فهي توفر ختمًا متناسقًا، وإنتاجية سريعة، وأخطاء بشرية أقل تؤدي إلى تلف المنتجات. كما أنها تحمي العمال من الإجهاد المتكرر، وتعزز روتينًا يوميًا أكثر موثوقية. في FHOPEPACK، أدركتُ أهمية مواءمة التكنولوجيا والمستشعرات والتصاميم في مسار واحد متكامل. عند تطبيقها بعناية، تُصبح طريقة التعبئة هذه ميزةً قويةً تُعزز السرعة، وتُخفض التكاليف، وتُثير إعجاب العملاء. أثق بأن هذه الأفكار ستساعدكم على إدراك الإمكانات الحقيقية للتعبئة الآلية. هذا الاستثمار يُحسّن نتائج التعبئة ويُتيح لفريقكم التركيز على بقية عملية التصنيع.