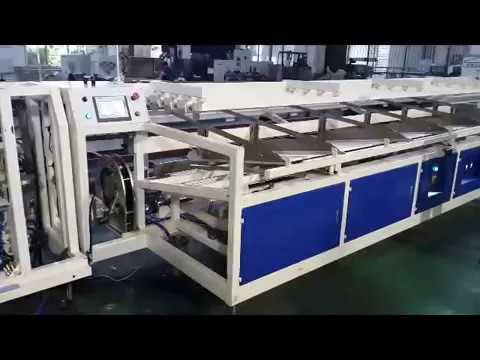
كيف تعمل آلة تعبئة الأنابيب البلاستيكية الأوتوماتيكية مع التجميع والتعبئة على تبسيط الإنتاج؟
كثيرًا ما أرى شركاتٍ تتأخر عن مواعيدها عندما تعتمد على التعبئة اليدوية للأنابيب. هذا يُسبب فوضى في أقسام الشحن ويُحبط العملاء الذين يتوقعون تسليم شحناتهم في الوقت المحدد.
يُحلّ نظام آلي قوي هذه المشاكل. فهو يُجمّع ويُغلّف أنابيب PVC بوتيرة ثابتة، ويُقلّل الأخطاء البشرية، ويُتيح للمُشغّلين التركيز على المهامّ الأكثر تعقيدًا. كما يُحافظ على نفايات التغليف، ويُسرّع الإنتاج، ويُطبّق معايير تغليف مُتّسقة.
أود أن أشارككم العوامل الرئيسية التي تجعل هذا النظام ترقية قيّمة. تُظهر لي تجربتي في FHOPEPACK كيف يُمكن لخط تعبئة سلس أن يوفر العمالة، ويعزز حماية المنتج، ويؤدي إلى رضا العملاء. تابعوا القراءة لمعرفة كيف يُحدث حل آلي نقلة نوعية في العمليات اليومية.
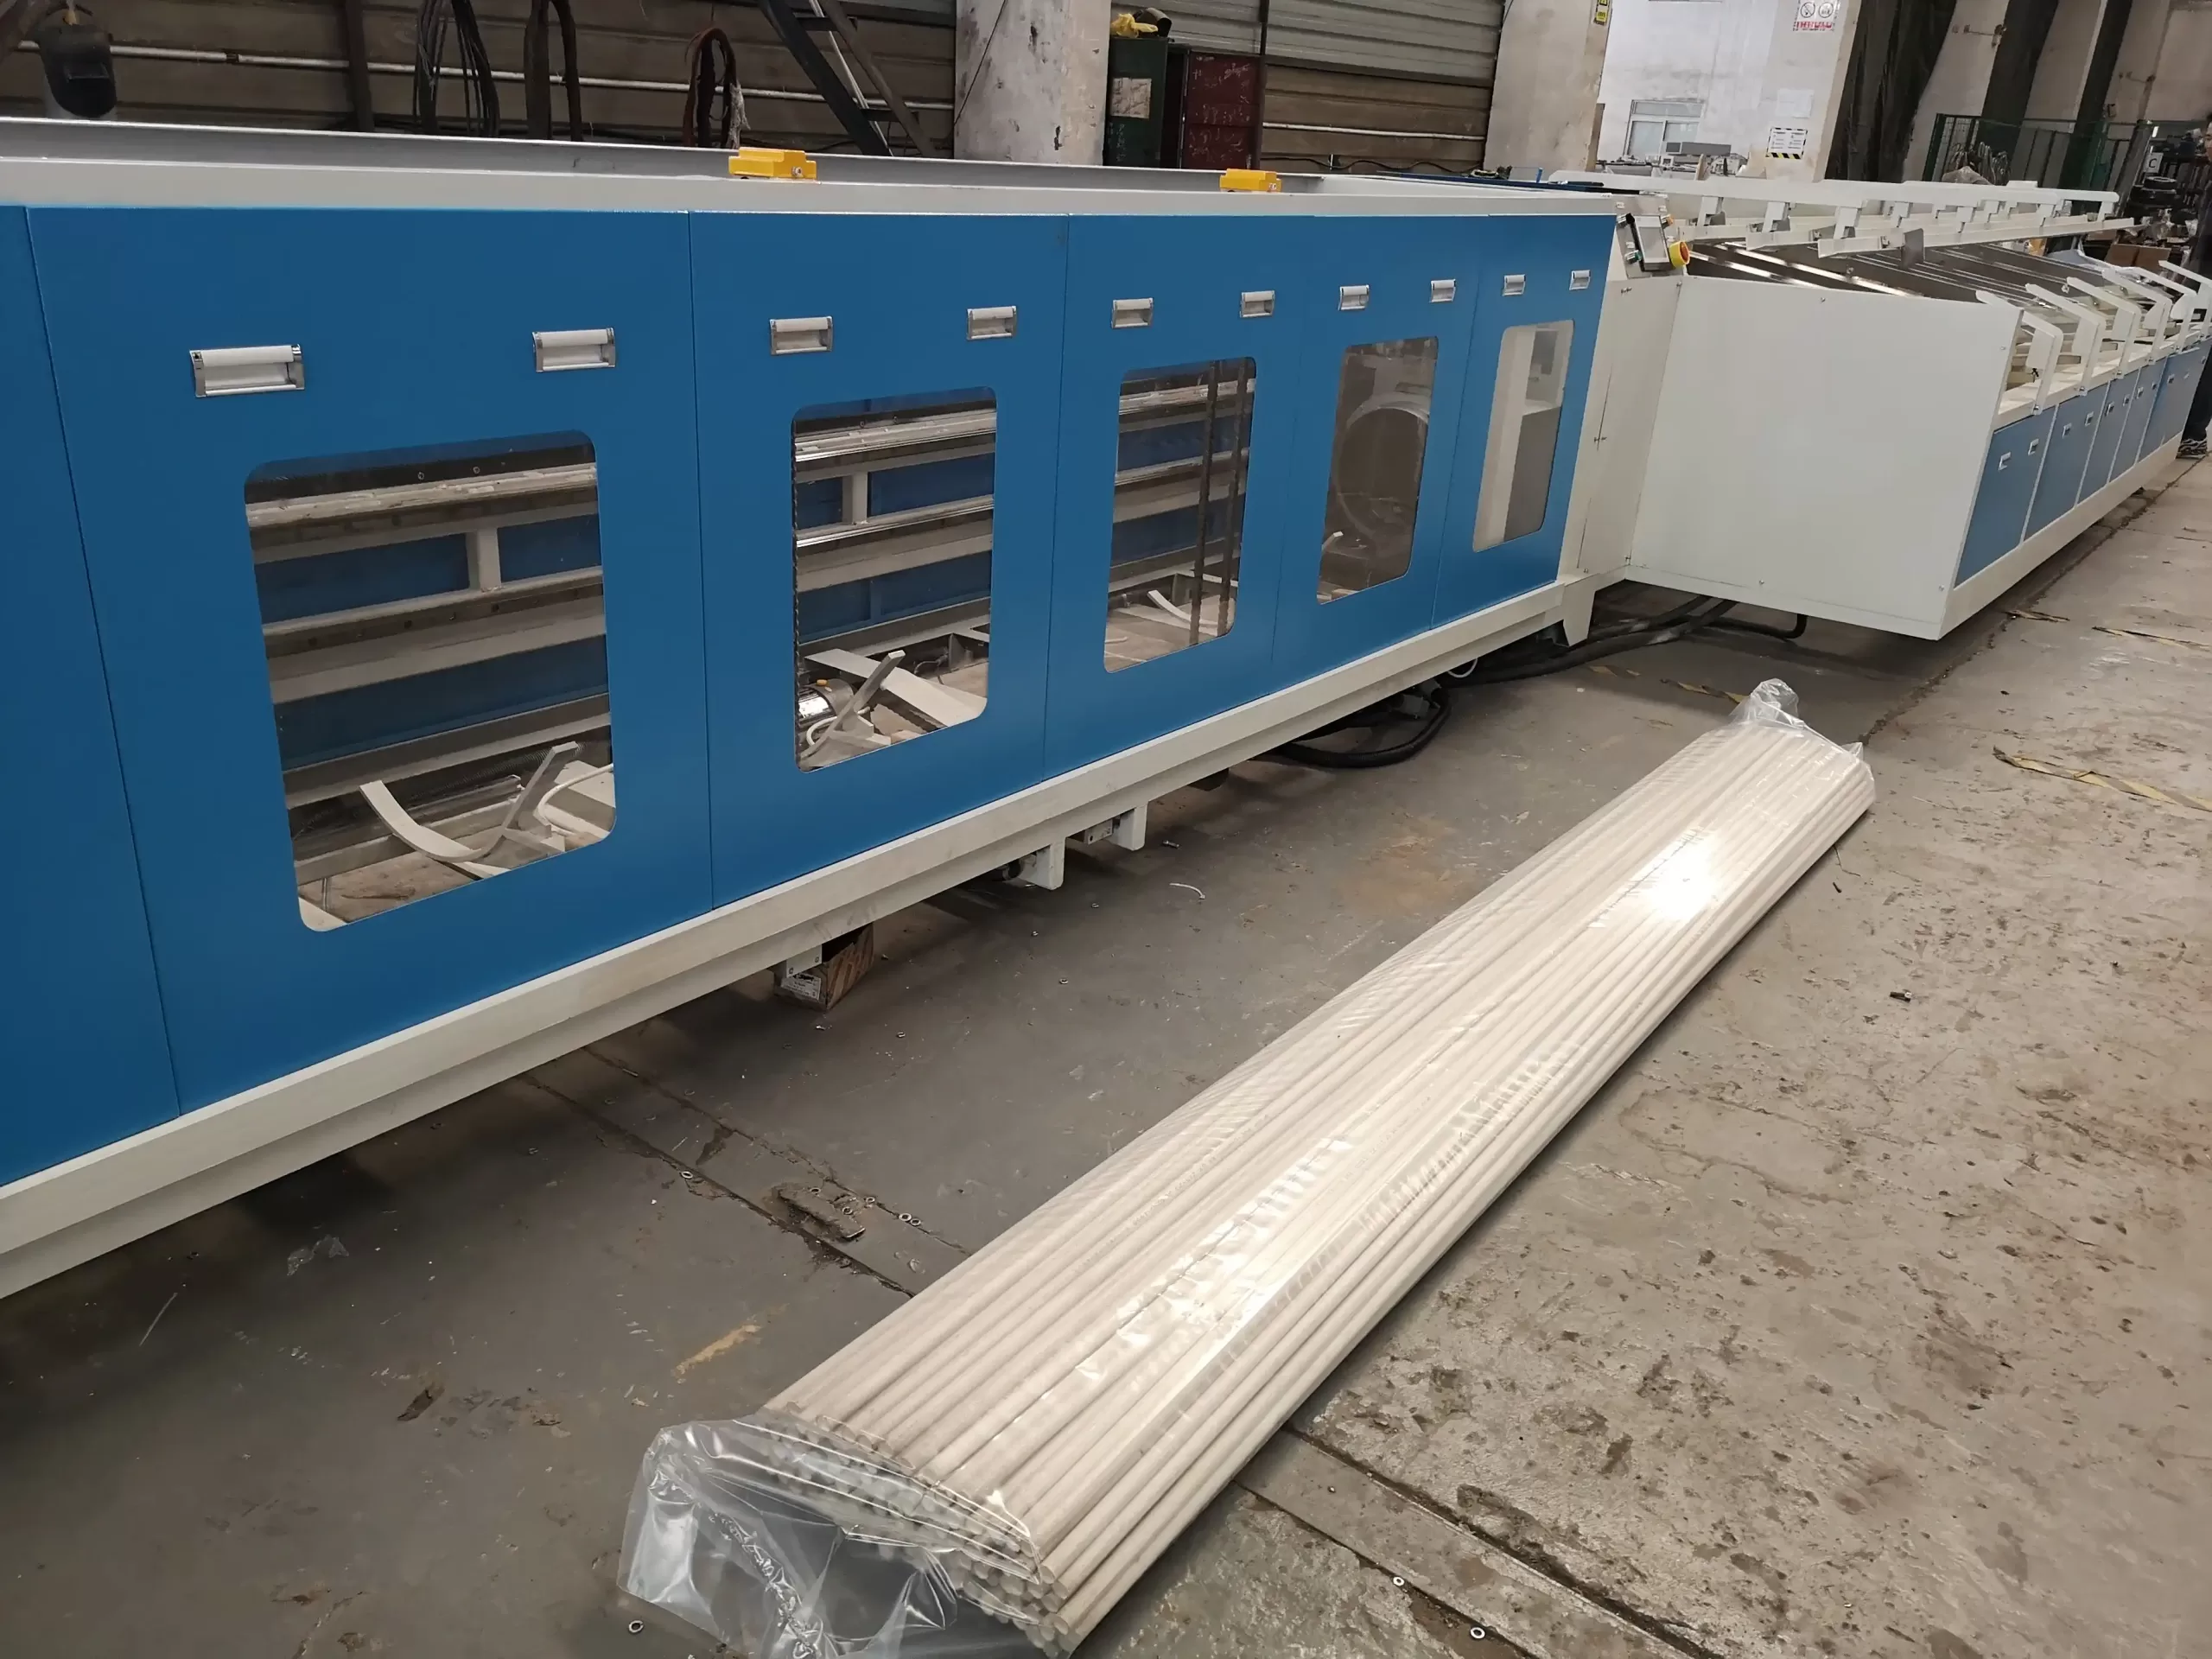
ما هي الميزات الأساسية التي تعزز الكفاءة والاتساق في تغليف الأنابيب؟
غالبًا ما يُسبب التغليف اليدوي أخطاءً تُضيع الوقت. ويشمل ذلك التغليف غير المتساوي أو انزلاق أختام الأكياس، مما قد يؤدي إلى تلف المنتج أو تأخير الشحن.
تضمن آلات التعبئة والتغليف الأوتوماتيكية توحيد الجودة من البداية إلى النهاية. فهي تقيس أطوال الأنابيب، وتطبق الشد المناسب، وتغلق الأكياس بدقة متناهية. وهذا يضمن أن كل حزمة تلبي معايير الجودة المتسقة.
أرى كيف تتضمن هذه الآلات معايير قابلة للبرمجة، وأجهزة استشعار متينة، وهياكل متينة. فهي تجمع بين السرعة والدقة وسهولة الاستخدام، مما يمنح المصنّعين أداءً موثوقًا دون تدخل مستمر من المشغل.
زيادة الإنتاجية وتقليل التباين
أتذكر أول مرة انتقلت فيها من التعبئة اليدوية إلى التعبئة الآلية. لاحظت تحسنًا فوريًا في زمن دورة العمل. قامت الآلة بمحاذاة أنابيب PVC، وتوجيهها إلى حزم، وإغلاقها بأقل قدر من إعادة العمل. بفضل إزالة التخمين، زادت سرعة خط الإنتاج بأكمله. كما حافظت هذه السرعة العالية على استقرار جودة التعبئة. تلقت كل حزمة نفس مستوى الشد وتغطية اللف.
دور التحديد الآلي للحجم والفرز
تختلف أنابيب PVC في القطر أو الطول. تواجه بعض خطوط التعبئة والتغليف صعوبة في التعامل مع الأحمال العشوائية. تستخدم آلة متطورة أجهزة استشعار أو أنظمة مسح لتحديد أبعاد الأنابيب. تضبط هذه الآلة آليات التغذية وأطوال التعبئة آنيًا. هذا يعني أن المشغل لا يضطر إلى إيقاف الإنتاج لإعادة ضبط حجم الأنبوب. هذه الاستجابة المرنة توفر الوقت في كل وردية.
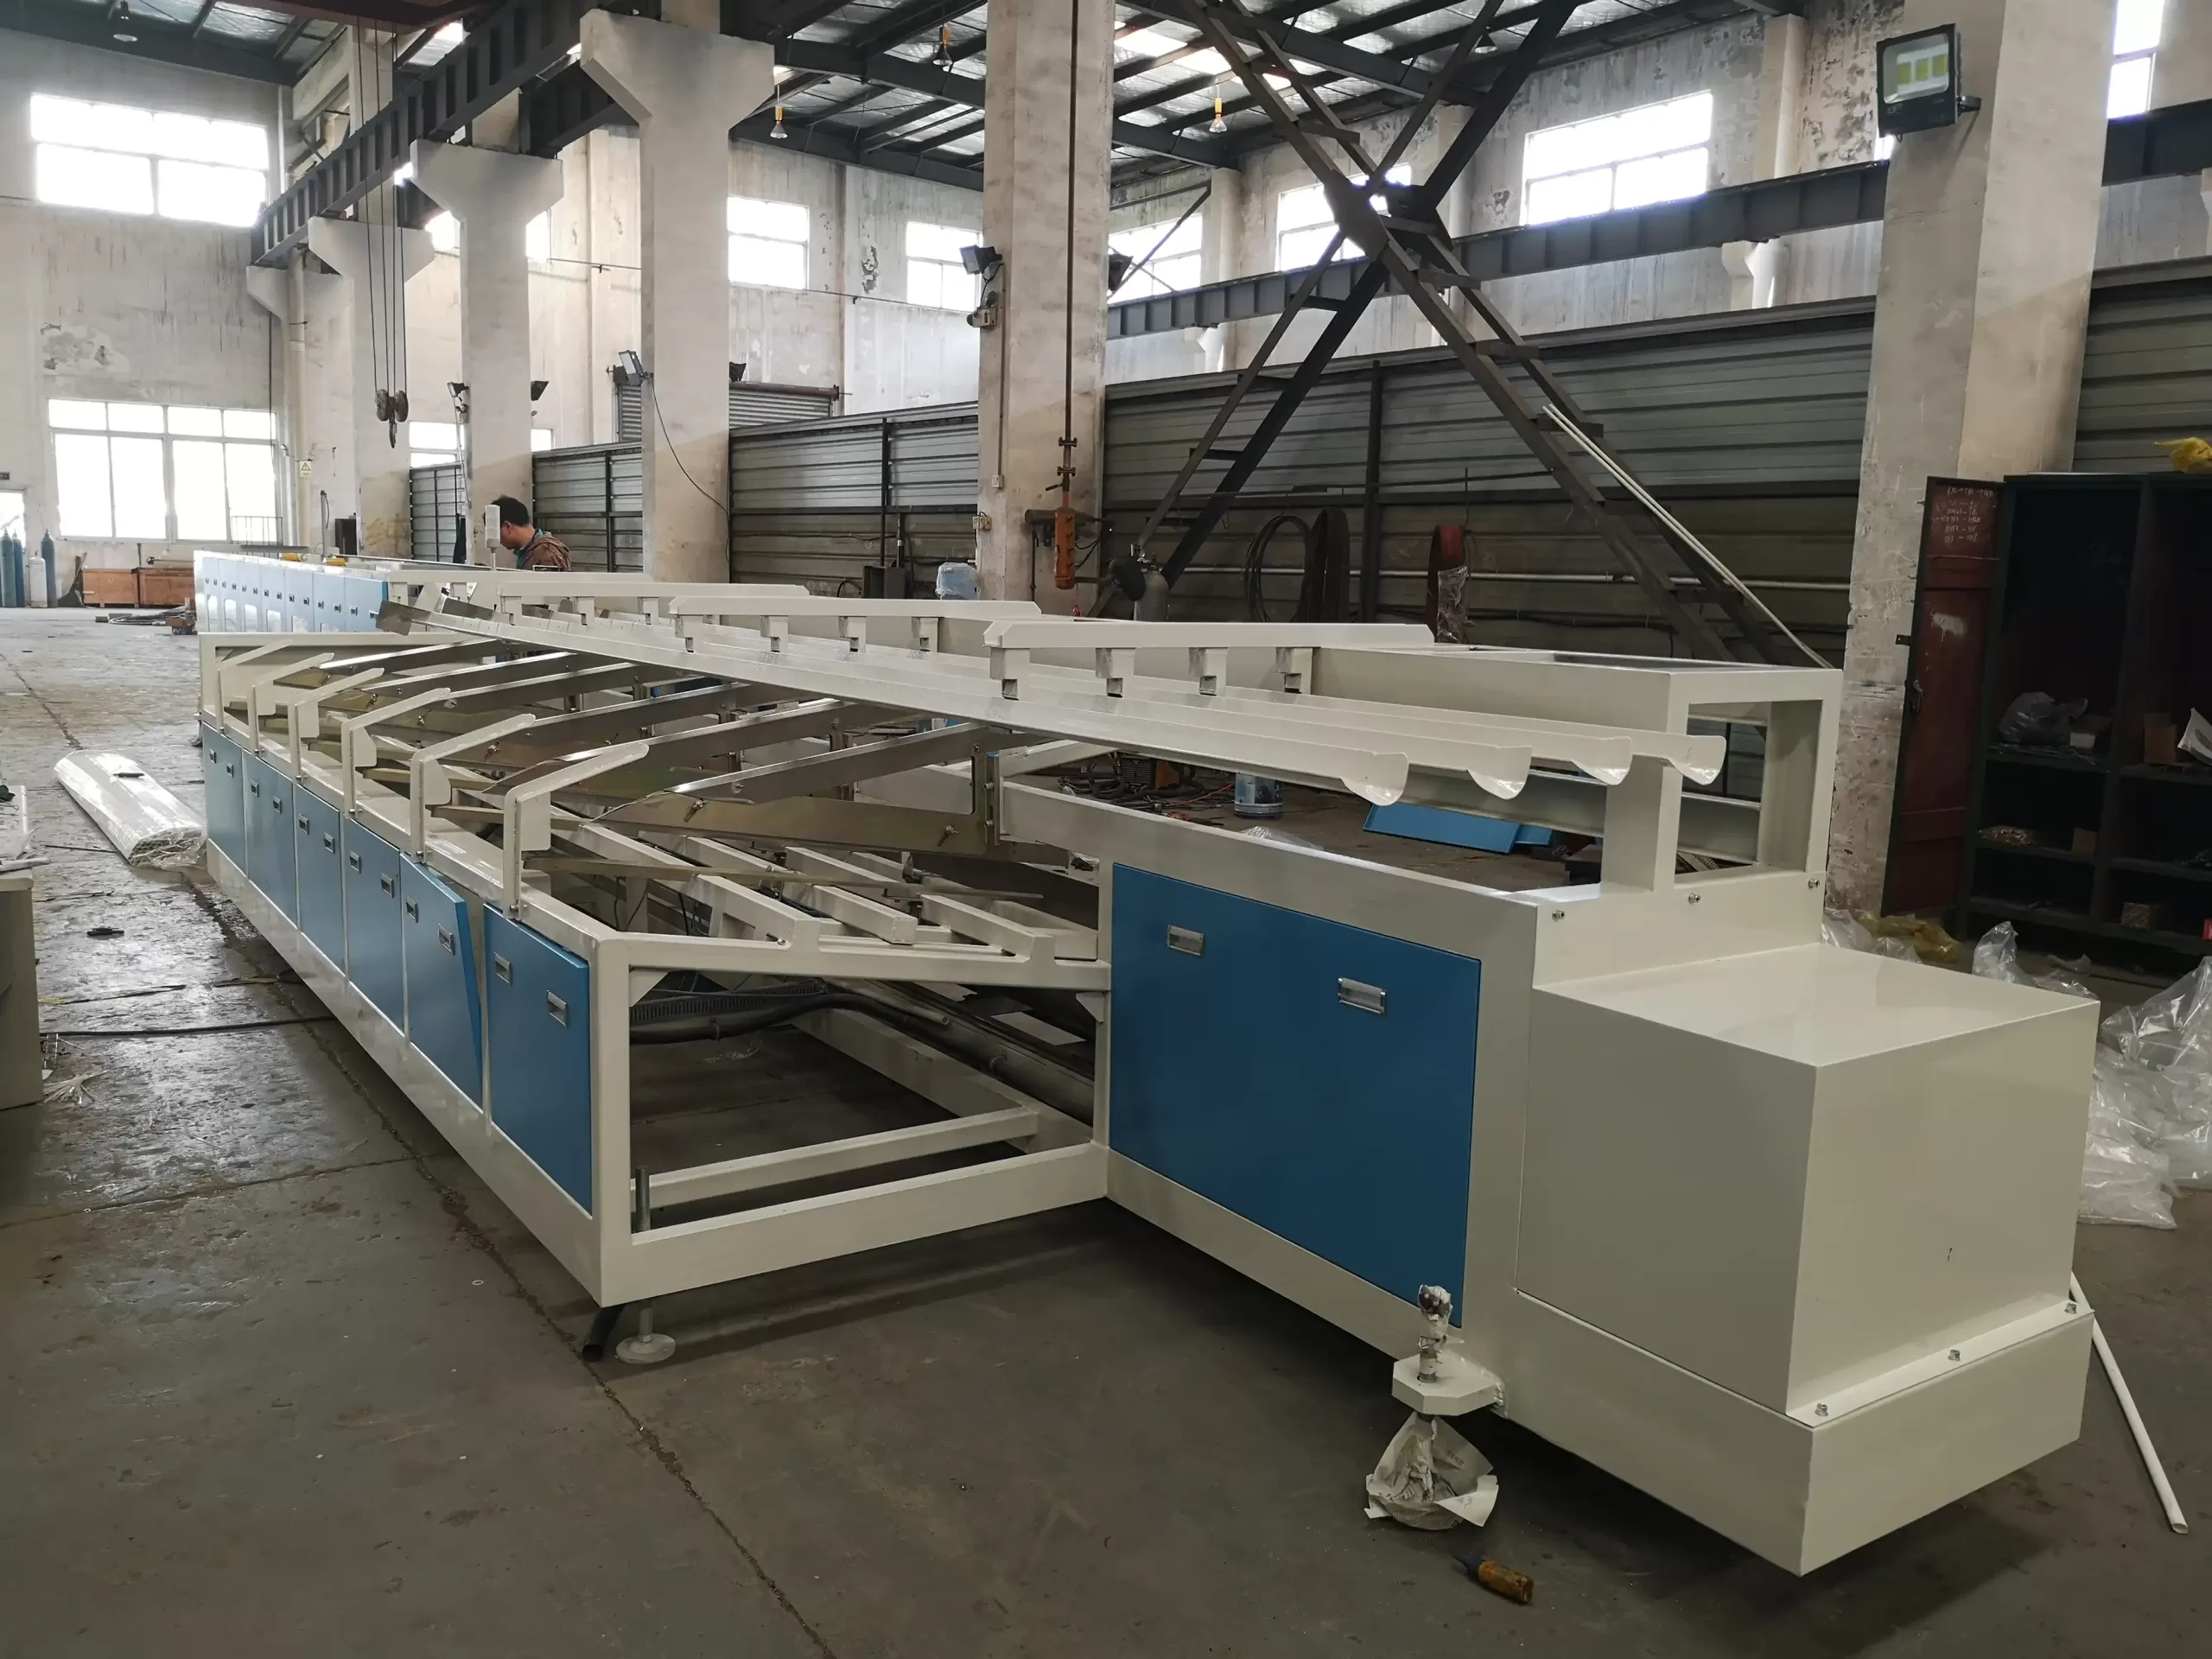
توتر ثابت لكل حزمة
لقد رأيتُ أهمية الشد في تثبيت عدة أنابيب معًا. إذا كان الشد مُحكمًا جدًا، فقد يتشوه البلاستيك أو يتشقق. وإذا كان مُرتخيًا جدًا، فقد تتحرك الأنابيب أثناء النقل. تستخدم معدات التجميع الآلية محركات سيرفو أو أدوات تحكم هوائية لتطبيق مستوى شد مُحدد في كل مرة. يُمكن للمشغل إدخال نطاق الشد لكل نوع من المنتجات. تُطبّق الآلة هذا الإعداد. يُغني هذا النهج عن السحب الزائد أو التثبيت غير المُحكم يدويًا، والذي كان يحدث في خطوط الإنتاج القديمة.
آلية التعبئة الدقيقة
يجب على خط التعبئة والتغليف إبقاء كل حزمة مغلقة بإحكام لحمايتها من الغبار أو الرطوبة. يقيس نظام آلي الطول المناسب للكيس، ويستخدم الختم الحراري أو الختم الميكانيكي في المكان المناسب. هذا يوفر في المواد مقارنةً بالطرق اليدوية، حيث قد يبالغ العمال في تقدير طول الكيس لتجنب قصر التغطية. مع مرور الوقت، يُقلل تحديد حجم الكيس بشكل ثابت من الهدر ويُخفض تكاليف الأغشية. كما يمنع الحواف المفتوحة أو التغطية الجزئية.
أدوات الرصد وجمع البيانات
تُسجّل بعض الآلات عدد الحزم التي تُعالجها كل ساعة، وكمية الفيلم المتبقي على كل لفة، أو ما إذا اكتشف المستشعر أي خلل في المحاذاة. يطّلع المُشغّلون على هذه البيانات على لوحة التحكم. في حال حدوث أي عطل، يُمكن للآلة إيقاف التشغيل مؤقتًا لمنع حدوث المزيد من التلف. تُساعد هذه الملاحظات الفورية الموظفين على تحديد المشاكل مُبكرًا، فيُصلحونها فورًا بدلًا من ترك الأخطاء تتراكم. عند رصد أي مشكلة، مثل سوء التغذية المتكرر، يُمكنهم فحص آلية التغذية أو البحث عن مواد فيلم بديلة.
متانة الإطار وسهولة الصيانة
يتطلب تغليف أنابيب PVC التعامل مع أحمال أثقل عند تكوين حزم كبيرة. تهتز الهياكل الضعيفة أو تتحرك بمرور الوقت، مما يؤدي إلى عدم محاذاة الأجزاء أو تلفها. تستخدم الآلة جيدة الصنع فولاذًا سميكًا أو هيكلًا صلبًا لتثبيت الأجزاء المتحركة. تكون الصيانة أسهل عندما يحتوي النظام على فتحات واسعة أو ألواح قابلة للإزالة. هذا يعني أن العمال يمكنهم تنظيف أو فحص السيور دون الحاجة إلى تفكيك خط الإنتاج بالكامل. تقلل المعدات المتينة، إلى جانب سهولة الوصول إلى الأجزاء، من وقت التوقف عن العمل وتزيد من جاهزية الآلة.
| الميزة الأساسية | الفعل أو الفائدة | نتيجة |
|---|---|---|
| تحديد المقاسات تلقائيًا | يكتشف أبعاد الأنابيب في الوقت الحقيقي | عمليات تغيير أسرع وأكثر مرونة |
| التوتر المتحكم به | يطبق قوة تجميع موحدة | حزم متسقة وخالية من التلف |
| التعبئة الدقيقة | يغلق الأكياس بدقة إلى أطوال محددة | الحد الأدنى من هدر الفيلم، وتغطية آمنة |
| رصد في الوقت الحقيقي | يسجل بيانات الإنتاج وينبه المشغلين | تصحيح الخطأ السريع |
| تصميم إطار قوي | يحافظ على ثبات الماكينة تحت الحمل | اهتزاز أقل، صيانة أسهل |
تقليل متطلبات العمالة
غالبًا ما تتطلب العمليات اليدوية عدة مشغلين لتجميع الأنابيب أو تغليفها أو تغليفها. عند الانتقال إلى نظام آلي، يُتيح ذلك للموظفين فرصةً للقيام بمهام أكثر أهمية، مثل فحوصات الجودة النهائية أو لوجستيات الشحن. لقد رأيتُ أحد المشغلين يُشرف على عدة محطات بعد الترقية. عادةً ما يُقلل هذا التحول من تكاليف العمالة ويُعزز الإنتاج. بالإضافة إلى ذلك، يُفضل العمال المهرة المهام التي تتطلب حل المشكلات بدلًا من الحركات المتكررة، مما قد يؤدي إلى زيادة رضاهم الوظيفي.
الخط السفلي
تتكامل هذه الميزات معًا لتعزيز عملية تسليم سلسة ومتسقة. ستحصل على مزايا السرعة، وتقليل الأخطاء، وحماية أفضل للمنتج. يتلقى عملاؤك طلباتهم بحالة جيدة، مما يزيد من ثقتهم وتكرار التعامل. برأيي، تُمثل هذه الميزات الأساسية الفرق بين الميكنة البسيطة وعملية التغليف المُحسّنة تمامًا.
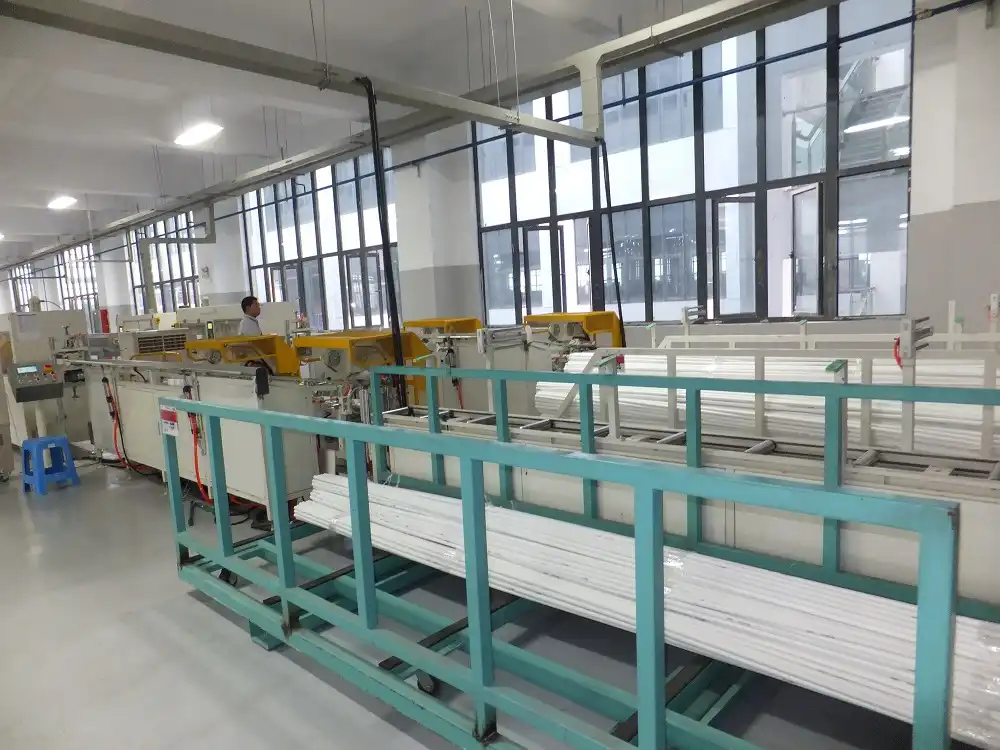
كيف تعمل أنظمة التجميع والتعبئة على تعزيز السلامة والإنتاجية في مكان العمل؟
تجولتُ بين مصانع مزدحمة، حيث تتراكم الأنابيب المفكوكة على الأرضيات، مما يزيد من مخاطر التعثر. كما أن رفع الحزم الثقيلة يدويًا يُرهق الموظفين جسديًا.
تُحلّ أنظمة التجميع والتعبئة الآلية هذه المشاكل. فهي تُوجّه الأنابيب على طول ناقلات، وتُقلّل من الرفع اليدوي، وتُغلّفها في وحدات مُنظّمة ومُغلّفة. هذا يُحافظ على نظافة الأرضيات ويُقلّل من احتمالية الإصابات.
أرى أنه عندما تُقلل المنشأة من هذه المخاطر، ترتفع الإنتاجية. يكتسب المُشغّلون ثقةً بالآلات ويلتزمون بالمواعيد النهائية بسهولة أكبر. تُؤدي خطوط التعبئة المُنظّمة إلى جدولة سلسة وتقليل انقطاعات سير العمل.
حماية العمال مع تعزيز الإنتاج
قبل أن أتعرف على معدات التجميع المتطورة، رأيتُ العديد من حالات إجهاد الظهر أو الكتف نتيجة رفع أحمال ثقيلة من الأنابيب. عندما تتولى الآلة هذه المهام، يُمكن للموظفين التركيز على فحوصات الصيانة أو الفحوصات النهائية. هذا التحول يُحسّن الروح المعنوية، ويُقلل من وقت التوقف عن العمل، ويُلبي معايير السلامة بشكل أكثر ثباتًا.
تقلل الناقلات الآلية من التعامل اليدوي
غالبًا ما يبدأ خط التجميع والتعبئة بناقلات تُغذّي أنابيب PVC في صف واحد أو في مجموعات. لا يحتاج المُشغّلون إلى الانحناء أو الرفع كثيرًا. يضعون الأنابيب في البداية، ثم يتركون الآلة تقوم بالباقي. إذا كانت شركتك تتعامل مع أنابيب كبيرة القطر، فأنت تعلم أنها قد تصبح ثقيلة. نقل هذا العبء إلى الناقلات يمنع مشاكل الجهاز العضلي الهيكلي الشائعة. كما يمكن للآلة محاذاة الأنابيب تلقائيًا، فلا يدفعها الموظفون أو يُديرونها يدويًا.
تنظيم أفضل وفوضى أقل
عندما تكون العملية يدوية، تتراكم الحزم غير المكتملة أو الأنابيب المفكوكة على الأرض، مما يُسبب عوائق وحوادث محتملة. تُحافظ الأنظمة الآلية على تدفق البضائع من مرحلة إلى أخرى، ولا تترك الأنابيب المجمعة جزئيًا دون حركة. يدمج خط التجميع والتعبئة في مسار واحد، فينتقل المنتج النهائي بسرعة إلى المحطة التالية أو إلى المخزن. يُوفر هذا النهج مساحة، مما يُسهل حركة الرافعة الشوكية ويُقلل من احتمالية الاصطدام.
انخفاض خطر إصابات الإجهاد
يُعرّض المُشغّلون الذين يرفعون حزم الأنابيب بشكل متكرر أنفسهم لخطر الألم المزمن. مع مرور الوقت، يؤدي ذلك إلى ارتفاع معدل دوران العمال، ومطالبات التأمين، وانقطاع الإنتاج. في خط الإنتاج الآلي، تُحوّل الرافعات المادية إلى أذرع أو ناقلات آلية. يستطيع الموظفون الذين اعتادوا التعامل مع الأنابيب الآن إدارة أدوات التحكم أو الإشراف على خطوط متعددة. هذا التحول من الرفع المتكرر إلى مراقبة الآلة يُخفّض معدلات الإصابات. لقد شاهدتُ كيف تنشأ قوة عاملة مستقرة عندما يتوقف الناس عن الاستقالة بسبب الإصابات أو الإرهاق.
إنتاج ثابت دون إجهاد زائد
غالبًا ما يتباطأ التجميع اليدوي خلال نوبات العمل المزدحمة، بسبب إرهاق العمال. تحافظ خطوط التعبئة الآلية على وتيرة ثابتة، فهي لا تتعب، ولا تتغير سرعتها بناءً على عدد ساعات العمل. يساعد هذا الإنتاج الثابت مخططي الإنتاج على الالتزام بالجدول الزمني. إذا اضطرت المنشأة للتعامل مع نوبات تعبئة متعددة، فيمكن للآلة الاستمرار في العمل مع الحد الأدنى من إشراف المشغل. من الأسهل التنبؤ بالإنتاج اليومي أو الأسبوعي عندما لا يعتمد خط الإنتاج على قدرة تحمل العمال.
| عامل الأمان والإنتاج | الاستفادة الآلية | التأثير على العمليات |
|---|---|---|
| تغذية الناقل | يقلل من عمليات نقل الأنابيب اليدوية | إصابات أقل، سير عمل أكثر سلاسة |
| التعبئة والتغليف بمرور واحد | دمج التجميع والتعبئة في تدفق واحد | فوضى أقل في الأرضية، وشحن أسرع |
| الحركة التي تسيطر عليها | يزيل عمليات الرفع والتحولات المتكررة | تقليل تعب العمال وتقلباتهم |
| سرعة الإنتاج الثابتة | يحافظ على وقت الدورة بغض النظر عن التحول | مخرجات متوقعة وتخطيط أبسط |
| انخفاض معدلات الإصابة | يقلل من المشاكل الشائعة المتعلقة بالسلالات | قوة عاملة أكثر استقرارًا ومطالبات أقل |
الأتمتة كمحرك للنمو
عندما لا يُعرّض الموظفون أنفسهم لخطر الإصابات، ترتفع معنوياتهم. ويصبحون أكثر انفتاحًا على تعلّم مهارات جديدة، مثل برمجة الآلات أو فحوصات الجودة المتقدمة. ويمكن للشركات تنويع خطوط إنتاجها دون القلق بشأن إرهاق الفريق. تُعزّز هذه البيئة النمو، لأن الشركة تستثمر في المعدات التي تُحافظ على إنتاجية عالية، وليس فقط في حلول العمالة المؤقتة. والنتيجة هي عملية أكثر مرونة قادرة على تحمّل الزيادات الموسمية أو خطوط الإنتاج الجديدة.
الالتزام بالمعايير والامتثال
تطبق العديد من المناطق لوائح سلامة في أماكن العمل تُحدد أوزان الحمولات المسموح بها للموظفين أو عدد مرات رفعها. تُساعد خطوط التعبئة الآلية على الالتزام بهذه القواعد، كما تحتفظ بسجلات مُوحدة لكل حزمة. تُسجل بعض الأنظمة المُتقدمة أحجام الحزم، وعدد الأنابيب في كل حزمة، أو بيانات التعبئة. يُمكن أن تُساعد هذه الوثائق في عمليات التدقيق أو تُثبت الامتثال لمعايير الشحن. إذا طلبت الجهة التنظيمية دليلاً على عدم تجاوز العمال للحد الأقصى المسموح به للرفع، فإن وجود نظام آلي يُعد دليلاً قوياً.
مكاسب الكفاءة التي تتراكم بمرور الوقت
كل يوم تُشغّل فيه خط تجميع آلي، تُوفّر بعضًا من الجهد والمخاطر. على مدار عام، يتراكم هذا المبلغ. انخفاض الإصابات يعني أيام عمل ضائعة أقل. التغليف المُنتظم يعني عدم الحاجة إلى إعادة العمل أو التخلص من الأنابيب التالفة. يُوجّه العمال انتباههم إلى المهام التي تتطلب دقة في العمل، والتي لا تستطيع الآلة التعامل معها. هذا التآزر بين الجهد والأتمتة يُؤدي إلى أداء أكثر استقرارًا. كما يُحسّن العلاقات مع العملاء الذين يعتمدون على وصول أنابيب PVC المُجمّعة جيدًا والمُغلّفة بشكل صحيح في الوقت المحدد.
بالنسبة لي، الدرس الأهم هو أن السلامة والإنتاجية مترابطان. إذا شعر العمال بالتوتر أو الحمل الزائد، تحدث أخطاء أو حوادث. يُزيل خط التجميع الآلي هذه المخاطر، ما يُتيح للمشغلين الثقة بالنظام. ويصبحون أكثر انخراطًا في تحسين العمليات. هذه الديناميكية تُحفّز التحسينات المستمرة، مما يُؤدي إلى دورات تعبئة أسرع وإرجاع أقل.
ما الذي يجب مراعاته عند اختيار تكوين الجهاز المناسب؟
لقد رأيتُ شركاتٍ تُسارع إلى شراء أكبر وأسرع نظام، لتكتشف لاحقًا أنها تفتقر إلى مساحة أرضية كافية أو تدريب مُشغّلين. من الضروري مواءمة أهداف الإنتاج الفعلية مع مواصفات الآلة.
ينبغي عليك تحليل أبعاد الأنابيب، وسرعة التعبئة، والتخطيط المتاح، واحتياجات الصيانة. فالآلة المختارة بعناية والتي تتوافق مع هذه المتغيرات تتجنب تكاليف التوقف عن العمل وهدر رأس المال.
أعتقد أنه من الضروري أيضًا دراسة خيارات التكامل. هل تتصل الآلة بناقلات أو محطات فرز موجودة؟ هل تسمح بالتوسعات أو التعديلات المستقبلية؟ التصميم المرن يمنع عمليات إعادة التشكيل المكلفة لاحقًا.
بناء طريق نحو النجاح على المدى الطويل
من بين مشاريعي الأكثر ربحيةً إنشاء خط تعبئة وتغليف قادر على مواكبة نمو الشركة. درسنا الإنتاج اليومي، وخطط التوسع المستقبلية، وكيفية تشغيل الموظفين الجدد للآلة. بالتفكير في هذه التفاصيل، تجنبنا عقبات كبيرة لاحقًا. يُعدّ التكوين المناسب عاملًا أساسيًا في الكفاءة والموثوقية المستدامة.
1. تقييم متطلبات حجم الإنتاج والسرعة
ابدأ بتقدير عدد أنابيب PVC التي تتعامل معها كل ساعة أو يوم. ثم أضف فترات الذروة. بعض خطوط الإنتاج تعمل بثبات طوال العام، بينما يرتفع الطلب الموسمي في خطوط أخرى. طابق وقت دورة عمل الآلة مع أعلى احتياجاتك الإنتاجية. إذا اخترت نظامًا بالكاد يلبي الطلب في أوقات الذروة، فقد يُرهق المعدات أو الموظفين. من ناحية أخرى، قد تُهدر آلة كبيرة الحجم الموارد إذا كان حجم إنتاجك متوسطًا. استهدف نهجًا متوازنًا يُمكنه التعامل مع فترات الذروة الصغيرة دون فترات توقف طويلة.
2. أبعاد الأنابيب وحجم الحزمة
تختلف أنابيب PVC من حيث القطر وسمك الجدار والطول. تحقق من مواصفات كل نوع من المنتجات التي تُجمّعها. تأكد من قدرة الآلة على التعامل مع أكبر وأصغر قطر للأنبوب لديك. بعض الآلات تقبل نطاقًا معينًا فقط. تأكد أيضًا من عدد الأنابيب التي تُشكّل الحزمة القياسية. إذا كان عملاؤك يفضلون حزمًا من عشرة أنابيب، فيجب أن تحمل أذرع التجميع هذا العدد بإحكام. إذا كنت تخطط لإنتاج حزم صغيرة للبيع بالتجزئة وحزم كبيرة للبيع بالجملة، فقد تحتاج إلى إعدادات شد قابلة للتعديل أو مسارات إخراج منفصلة.
3. قيود التخطيط ومناطق الأمان
قِس المساحة الأرضية المتاحة لديك بعناية. غالبًا ما تتضمن الخطوط الآلية ناقلات دخول، ومحطات تجميع، ووحدات تعبئة، وناقلات خروج. كما تحتاج إلى مساحة حول الآلة للصيانة أو حركة المشغل. بعض المواقع تحتوي على أعمدة، أو أسقف منخفضة، أو ممرات ضيقة تُعقّد وضع المعدات. تخيّل كيف تقترب الرافعات الشوكية أو العربات من الآلة. يجب أن يكون هناك مسار واضح لدخول الأنابيب الخام وخروج الحزم المغلفة. تجنب إجبار الموظفين على عبور ممرات الرافعات الشوكية المزدحمة للوصول إلى لوحة التحكم.
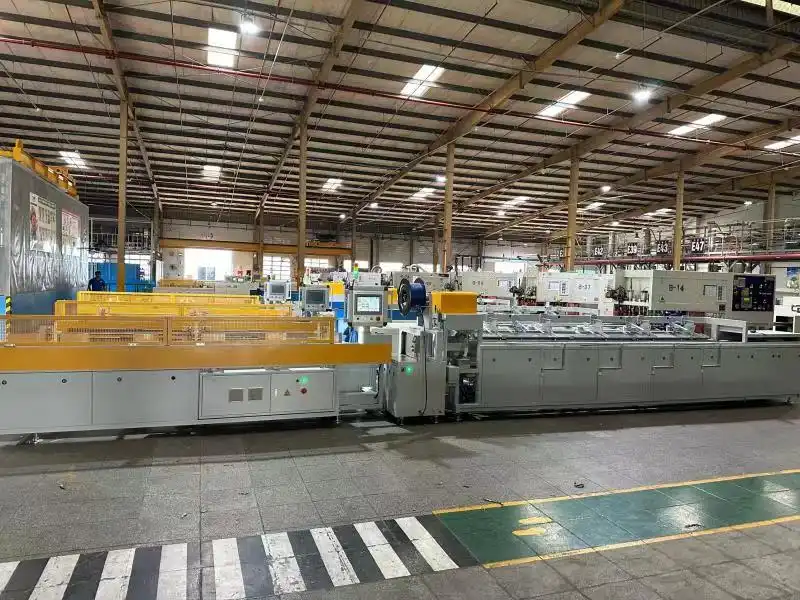
4. التكامل مع الأنظمة الموجودة
هل لديكم نظام فرز متقدم يُرتّب الأنابيب حسب طولها؟ أم تخططون لإضافة جهاز روبوتي لتكديسها في اتجاه مجرى النهر؟ تتوافق الآلة المُهيأة جيدًا مع هذه الأنظمة لضمان سلاسة التدفق. ابحثوا عن واجهات مرنة أو بروتوكولات موحدة تُمكّن المعدات الجديدة من التواصل مع الآلات القديمة. لقد لاحظتُ ازدحامًا في خطوط التعبئة والتغليف عندما يتحرك مُغذّي المنبع أسرع من محطة التجميع. قد يُؤدي عدم التوافق في السرعات أو الإشارات إلى اختناقات أو تصادمات.
5. الصيانة وتدريب المشغلين
حتى أفضل الآلات تحتاج إلى صيانة دورية. تحقق من سهولة الوصول إلى قطع الغيار الداخلية. استفسر عن توفر قطع الغيار ومدة التسليم. هل يوفر المورد دعمًا محليًا أو خدمة استكشاف الأخطاء وإصلاحها عن بُعد؟ تدريب المشغلين ضروري أيضًا. رأيتُ ذات مرة خط إنتاج جديد تمامًا معطلاً لأن المشغلين وجدوا واجهة الاستخدام مُربكة. يوم أو يومان من التدريب الشامل كانا كافيين لتوفير هذا الجهد. تأكد من وجود خطة لتبديل الموظفين. يجب ألا تضيع المعرفة اللازمة لتشغيل أو صيانة الآلة عند مغادرة مشغل واحد.
6. المرونة للنمو المستقبلي
قد يتغير إنتاج البولي فينيل كلوريد (PVC) بناءً على العقود الجديدة أو تغييرات التصميم. إذا كنت تتوقع أحجامًا جديدة للأنابيب أو زيادة في الطلب، فابحث عن آلة معيارية. يتيح لك التصميم المعياري إضافة محطات، مثل وحدة تجميع إضافية أو ناقل ممتد، دون الحاجة إلى إزالة خط الإنتاج بأكمله. كما تتيح بعض الأنظمة ترقيات برمجية تتيح ميزات متقدمة. خطط للتوسع منذ البداية. قد يكلفك ذلك أكثر في البداية، ولكنه غالبًا ما يوفر عليك الكثير من المتاعب والتكاليف على مدى بضع سنوات.
7. الطاقة والمواد الاستهلاكية
تعمل الآلات الآلية بالطاقة أو الهواء المضغوط أو كليهما. تأكد من توافر المرافق المناسبة في منشأتك. على سبيل المثال، قد يلزم استخدام ضاغط هواء عالي السعة لبعض رؤوس التغليف الهوائية. كذلك، ضع في اعتبارك عدد مرات تغيير الأغشية أو الأحزمة. إذا كنت تُشغل كميات كبيرة، فمن الحكمة الاحتفاظ بقطع غيار وتوفير وسيلة سريعة لاستبدال اللفات. قد يتراكم الوقت الذي يقضيه المشغلون في إعادة تعبئة المواد الاستهلاكية إذا لم تُحسبه.
| نظر | لماذا يهم | النهج المحتمل |
|---|---|---|
| حجم الإنتاج | تطابق سرعة الماكينة مع ذروة الطلب | استهدف الحصول على سعة أعلى قليلاً من الحمل الطبيعي |
| حجم الأنابيب والحزم | يضمن أن الماكينة قادرة على التعامل مع مجموعة منتجاتك بالكامل | التحقق من القطر والطول وعدد الحزم |
| التخطيط والسلامة | يمنع الأماكن الضيقة والاصطدامات | رسم مسارات الناقل وممرات المشغلين على الخريطة |
| مستوى التكامل | يتزامن مع المعدات الموجودة أو المخطط لها | التحقق من الواجهات الموحدة |
| نهج الصيانة | يقلل من وقت التوقف ونقص الأجزاء | ضمان الدعم المحلي أو الخدمة عن بعد |
| المرونة المستقبلية | يجعل التوسعات أسهل وأرخص | ضع في اعتبارك التصميم المعياري وترقيات البرامج |
| احتياجات المرافق | يمنع مشاكل إمداد الطاقة أو الهواء | التحقق من مواصفات المنشأة وتخطيط المواد الاستهلاكية |
8. العائد على الاستثمار
فكّر في تكلفة الآلة والتوفير في العمالة، وتقليل الأضرار، أو زيادة الإنتاجية. يمكن لخط التجميع الآلي أن يُغطي تكاليفه من خلال تخفيض العمالة فقط إذا كنت تعتمد حاليًا على عدة مشغلين. كذلك، ضع في اعتبارك الفوائد غير الملموسة، مثل أماكن عمل أكثر أمانًا، وموظفين أكثر سعادة، وعرض منتجات متسق. غالبًا ما يُفضل العملاء الموردين الذين يُقدمون تغليفًا موحدًا، مما قد يؤدي إلى تكرار التعامل. قد تحتوي الآلة الأعلى تكلفة على مستشعرات أفضل وسرعة أعلى. إذا أدى ذلك إلى وقت تشغيل وإنتاجية أفضل، فقد يكون استرداد المال أسرع من نظام أرخص كثيرًا ما يُعطّل.
9. الاختبار والتجارب
يسمح بعض الموردين بإجراء تجارب تشغيلية باستخدام أنابيبكم الفعلية. توضح هذه التجارب كيفية تعامل الآلة مع أقطار أو أطوال مختلفة. يمكن من خلال مشاهدة التجربة التأكد من إعدادات الشد، وأحجام الأكياس، ومعدلات التغذية. كما تساعد المشغلين على فهم آلية عمل أدوات التحكم. إذا تعذر إجراء اختبار في الموقع، شاهدوا مقاطع فيديو توضيحية أو اطلبوا مراجع من مستخدمي منتجات أنابيب مماثلة. هذه الخطوة تعزز ثقتكم باختياركم قبل إتمام عملية الشراء.
بمراعاة هذه الاعتبارات، تُقلل من خطر الشراء المفرط أو الناقص. كما تُرسي أساسًا متينًا لعمليات يومية مستقرة. من واقع خبرتي، يُجنّب التفكير المُسبق في مرحلة التصميم العديد من المشاكل. نظام تجميع وتعبئة مُهيأ جيدًا يعمل لسنوات دون أي مشاكل تُذكر، مما يُتيح لك التركيز على تحسين أجزاء أخرى من منشأتك.
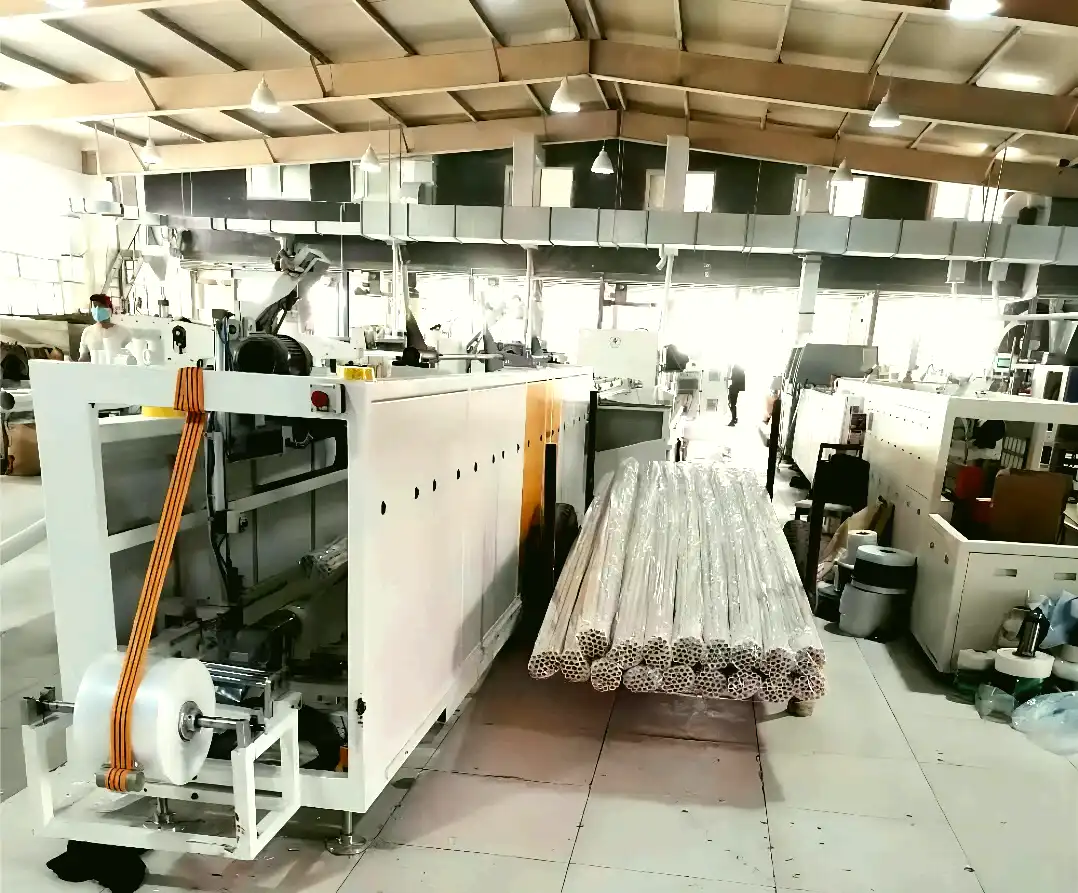
خاتمة
لقد رأيتُ كيف تُحدث آلة تعبئة أنابيب PVC الأوتوماتيكية، المزودة بتقنية التجميع والتعبئة، نقلة نوعية في خطوط الإنتاج. فهي تُقلل من العمل اليدوي، وتضمن تغطيةً مُستمرة، وتُقلل من احتمال تلف الأنابيب. كما تُعزز مكان العمل من خلال إزالة الرافعات الثقيلة والممرات المُزدحمة. خلال فترة عملي في FHOPEPACK، أدركتُ أن اختيار الآلة المُناسبة يعتمد على فهمٍ واضحٍ لحجم الأنابيب، وتنوعها، وتصميم الأرضيات، وأهداف الصيانة. يُؤدي هذا الإعداد إلى حلٍّ مُستقرّ وفعّال من حيث التكلفة، يدعم النمو المُستمر. إن نظام التجميع المُتطور ليس مُجرد قطعةٍ من المعدات، بل هو أصلٌ استراتيجيٌّ لأيّ عمليةٍ تُقدّر الإنتاج عالي السرعة، والحماية الموثوقة، وقوى عاملةٍ أكثر صحةً وكفاءةً.