دليل اتخاذ القرار بشأن أتمتة تغليف لفائف الصلب: الأنظمة اليدوية مقابل الأنظمة الآلية
يتطلب اختيار طريقة تغليف لفائف الصلب، سواءً كانت يدوية أو آلية، أكثر من مجرد مقارنة السرعة أو تكاليف العمالة. اكتشف كيف تساعد خرائط العمليات، وبيانات الطاقة الإنتاجية، واستخدام المواد، وتقييم المخاطر، وعوامل الدعم في تحديد مستوى الأتمتة الأمثل لعمليات التغليف لديك.
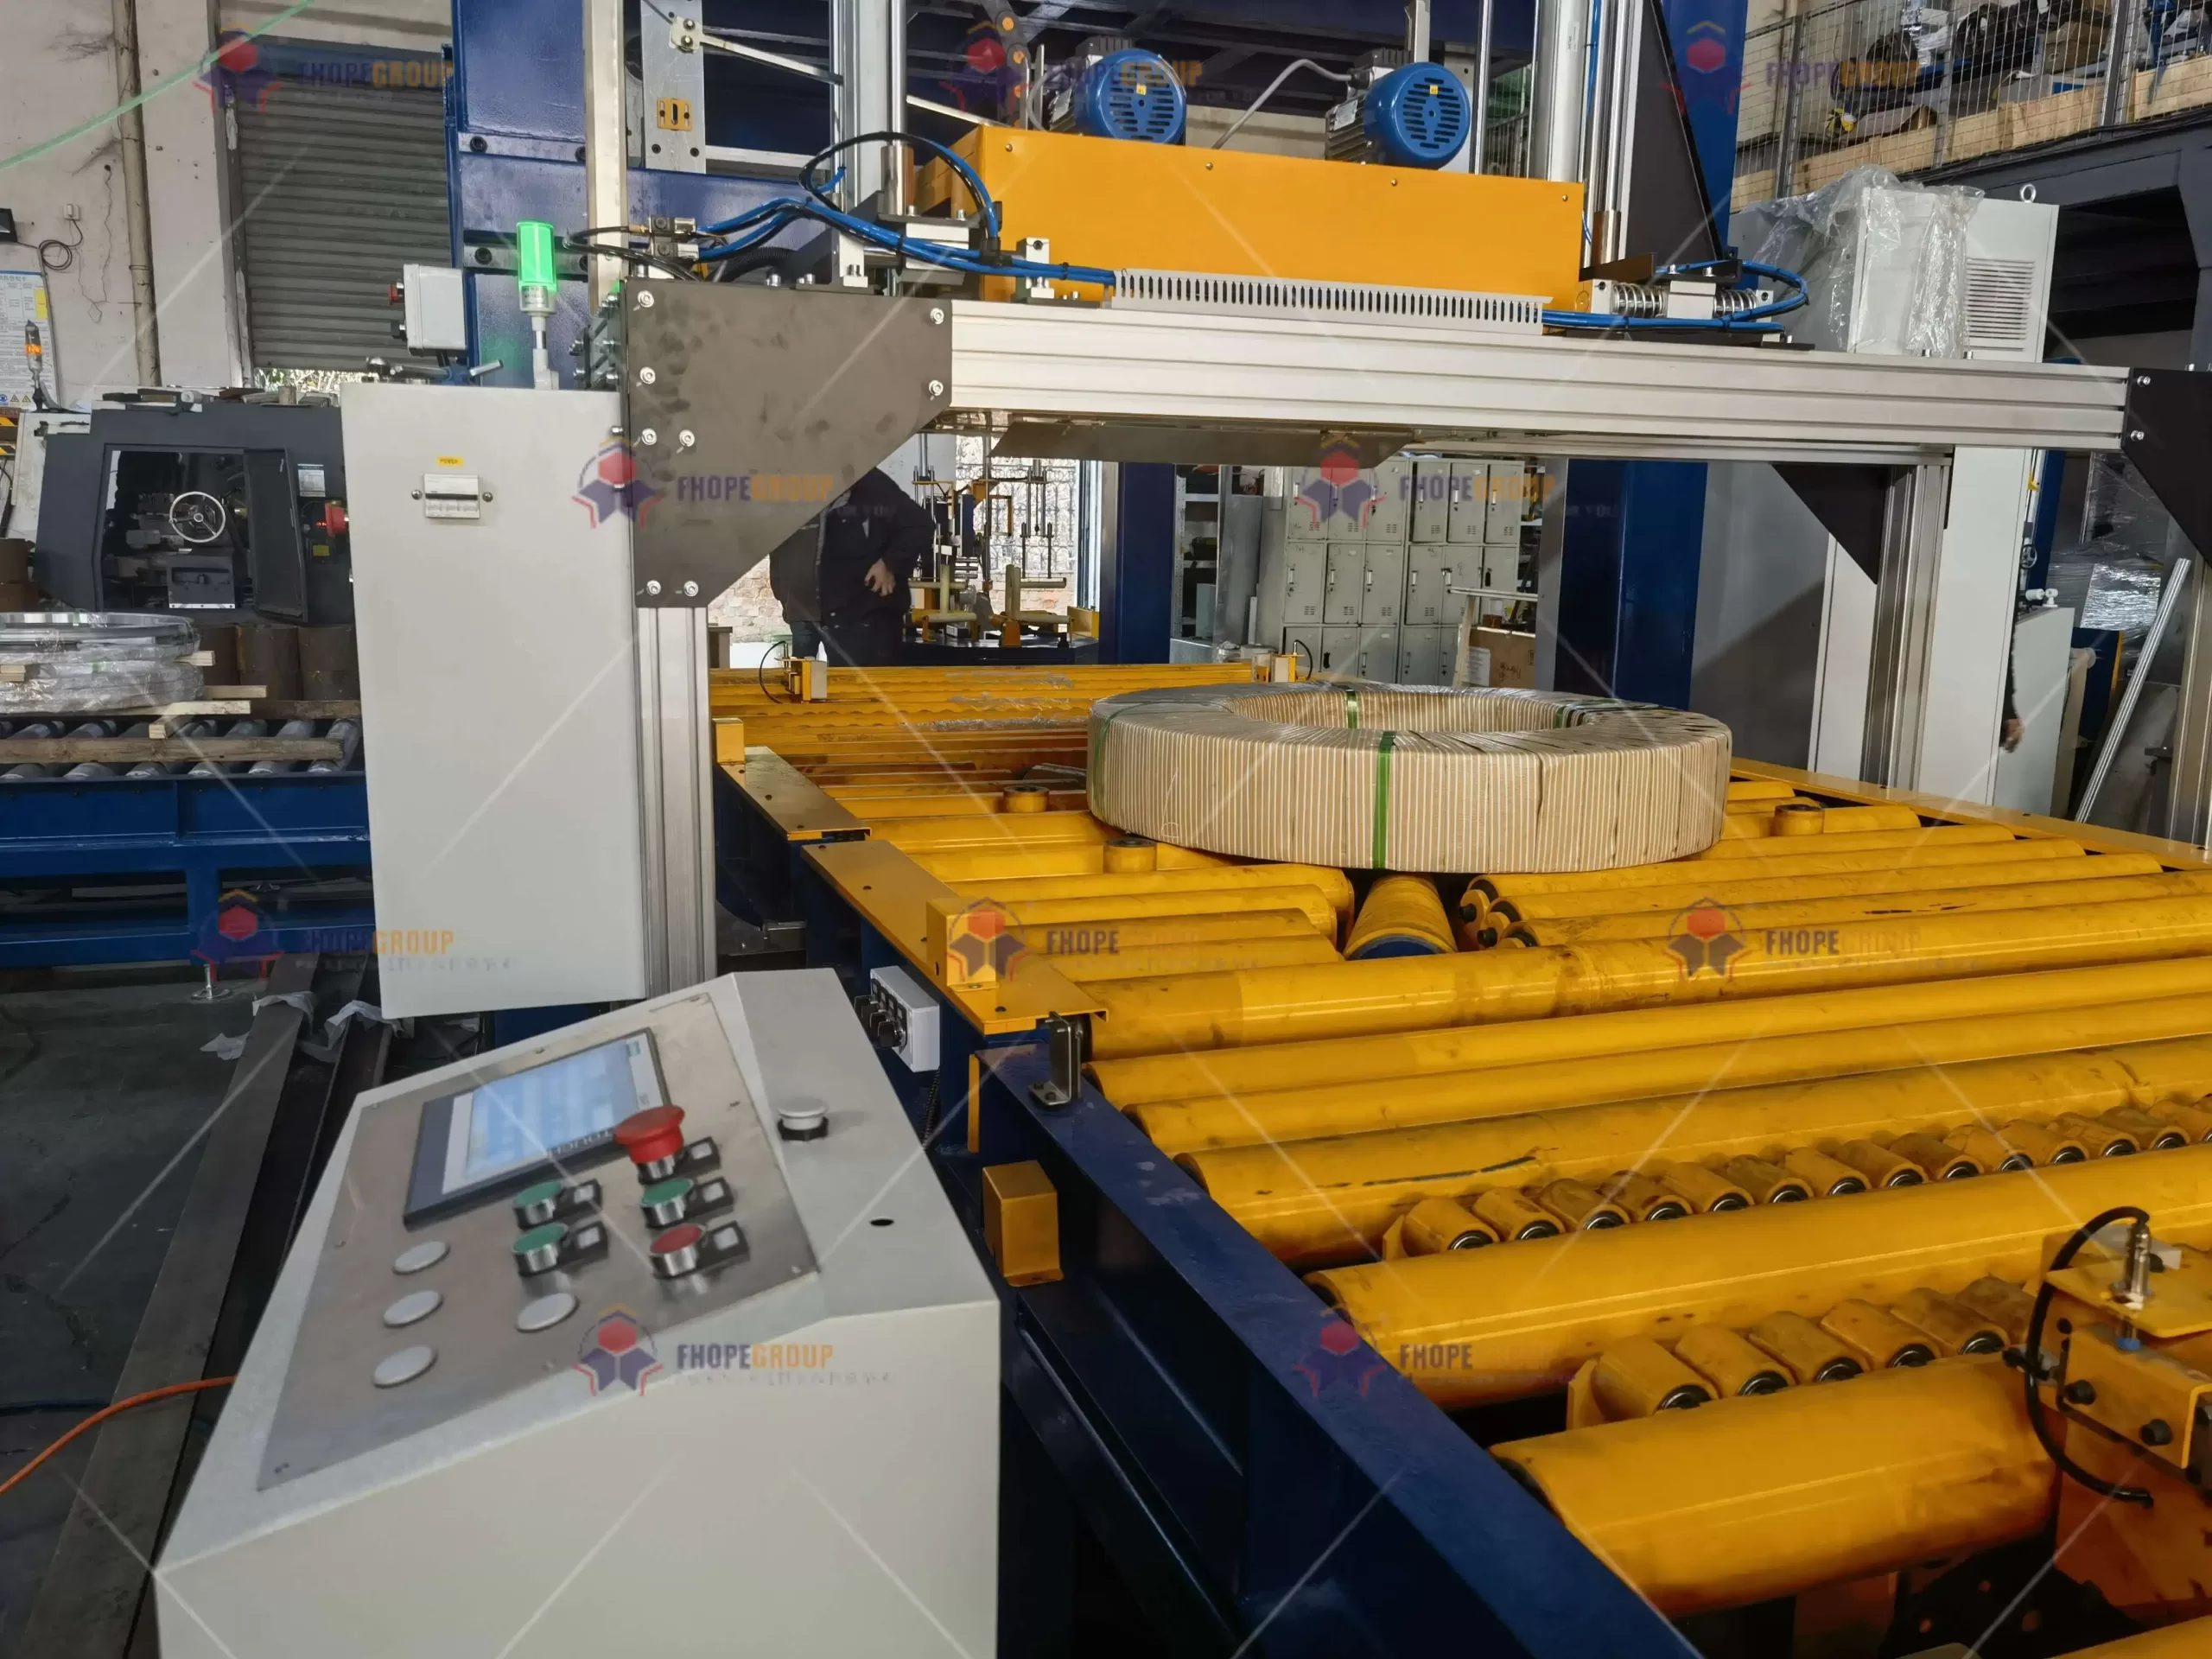
لف لفائف الصلب يدوياً مقابل آلياً: التكلفة والسلامة والكفاءة
لف لفائف الصلب يدوياً مقابل آلياً: التكلفة والسلامة والكفاءة
لا يُعدّ التشغيل الآلي الحل الأمثل بالضرورة، كما أن "التشغيل اليدوي" ليس نموذجًا تشغيليًا واحدًا. يبدأ القرار السليم بوصف ما يقوم به الأفراد والمعدات فعليًا اليوم، ثم يختبر ما إذا كان مستوى التشغيل الآلي المقترح يزيل قيدًا حقيقيًا دون خلق توقعات غير مدعومة.
تقارن هذه المقالة نماذج التشغيل، ولا تحسب عائد الاستثمار للمشروع، ولا تُصدّق على نتائج السلامة، ولا تعد بتحقيق وفورات في الإنتاجية أو العمالة أو المواد. يحتاج مشروع لفائف الصلب إلى بيانات أساسية خاصة به، ومراجعة للتصميم، وتقييم للمخاطر، ومواصفات للآلات، وخطة قبول.
حدد الخيارات قبل مقارنتها
استخدم لغة واضحة. فيما يلي أنظمة مختلفة ذات تبعيات مختلفة:
| نموذج التشغيل | ما الذي يمكن أتمتته | ما قد يتطلب وجود الناس |
|---|---|---|
| التغليف يدوي في الغالب | قد تكون عمليات مناولة المواد وتغليفها يدوية | حركة اللفائف، تحضير المواد، فحص الجودة، إتمام التعبئة |
| التغليف بمساعدة أو شبه آلي | قد تكون دورة التغليف مدفوعة بالآلات. | التحميل، التفريغ، إعادة تعبئة المواد، تأكيد المنتج، الاستثناءات |
| التحميل والتغليف الآلي | يمكن ترتيب عملية النقل والتغليف. | الإشراف على خط الإنتاج، وإعادة التموين، والتحقق من الجودة، والاستجابة للصيانة |
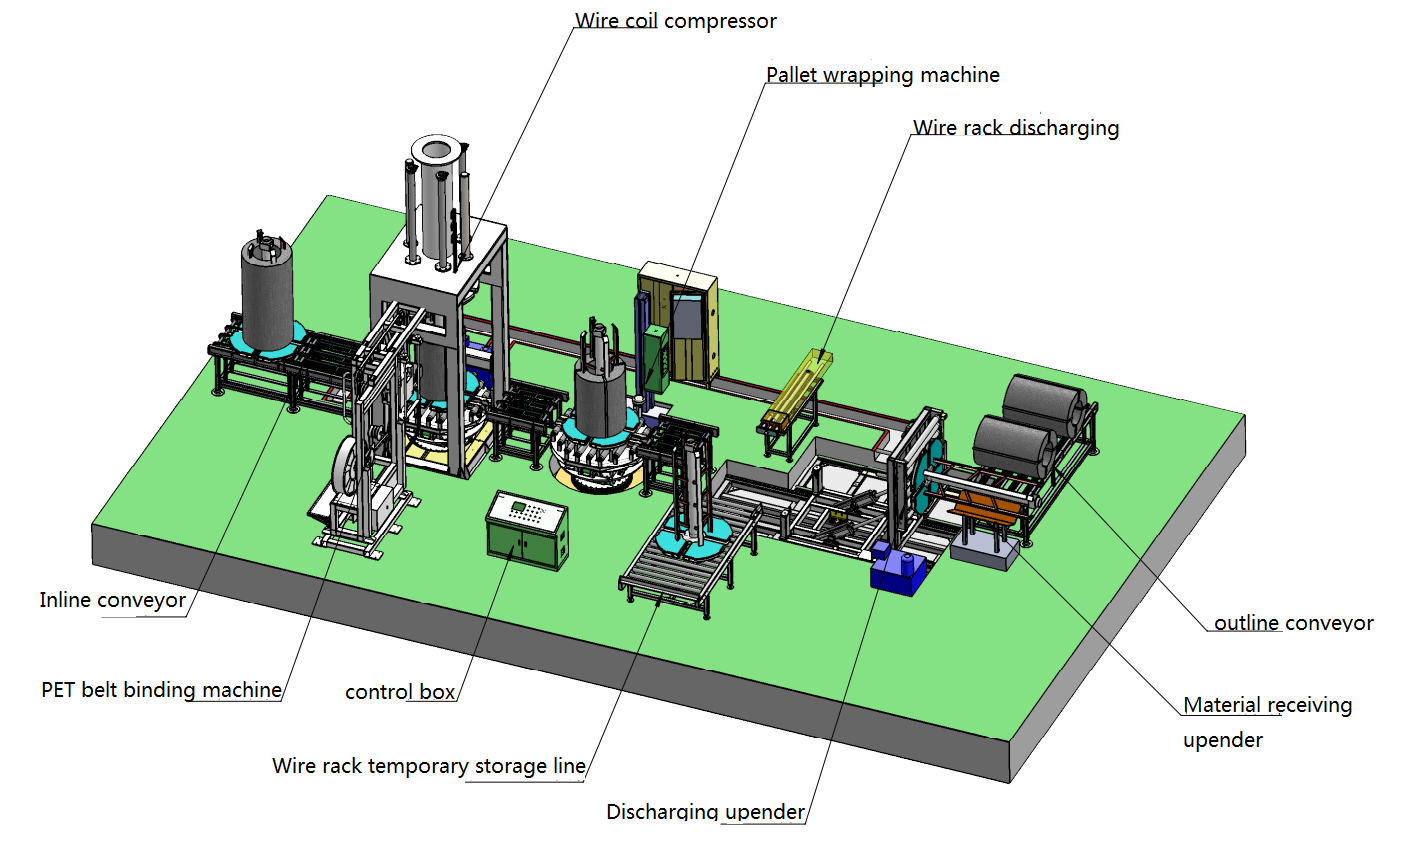
| خط تعبئة متكامل | قد يرتبط التغليف بالربط أو الوزن أو النقل أو التكديس. | معالجة الاستثناءات، والتخطيط، والتجديد، والصيانة، والتغيير المُتحكم فيه |
يعتمد التقسيم الدقيق للعمل على التصميم. لا تقارن محطة تعبئة يدوية بخط إنتاج متكامل تمامًا وتسمي كليهما ببساطة "تغليف".
قم برسم خريطة للعملية الحالية قبل اقتراح عملية مستقبلية.
راقب عملية إنتاج نموذجية خلال فترة زمنية محددة. سجل نوع اللفائف، وأبعادها، ووزنها، ومواصفات التغليف، ونمط الطلب، وبداياتها ونهاياتها، ووقت الانتظار، وتغييرات المواد، وفحوصات الجودة، وإعادة العمل، وجميع الأشخاص الذين يساهمون في العملية - وليس فقط الشخص الأقرب إلى آلة التغليف.
اطرح هذه الأسئلة العملية:
- من يقوم بتحريك الملف، وإعداد المواد، وبدء الدورة، وفحص العبوة، ومعالجة الاستثناءات؟
- أين تحدث عمليات الانتظار، والمشي، والرفع، والبحث، أو إعادة العمل؟
- ما هي فئات المنتجات أو الطلبات الخاصة التي تعطل الإيقاع الطبيعي؟
- ماذا يحدث عند تغيير الوردية، أو تغيير المواد، أو الإنذار، أو انقطاع المعدات؟
- ما هي القيود الحالية التي يتم قياسها، وما هي الافتراضات؟
قارن العمل كنظام، وليس مجرد عدد من الموظفين في محطة واحدة
قد تشمل الأعمال اليدوية مشغلي التعبئة والتغليف، وسائقي الرافعات الشوكية، وإعداد المواد، وفحص الجودة، والمشرفين، وإعادة العمل. أما الأتمتة، فتُغير مكان العمل بدلاً من إلغائه تماماً. وقد تُنشئ أو تزيد من الحاجة إلى إعادة التموين، ومراقبة خطوط الإنتاج، والصيانة، والاستعادة المخططة، وإدارة الوصفات، والدعم الفني.
أجرِ دراسةً لوقت النشاط لنفس عائلات الملفات وفترة التشغيل. قدّم تقريرًا منفصلاً عن العمالة المباشرة وغير المباشرة. أدرج وقت الإنتاج المتاح، وفترات الراحة، وتسليم الورديات، والانتظار في المراحل السابقة، والازدحام في المراحل اللاحقة. بدون هذه الحدود، يصبح مصطلح "توفير عامل واحد" بلا قيمة في اتخاذ القرار.
قارن بين القدرة والاتساق مع الأدلة المتطابقة
لا تستخدم معدل دورة الإنتاج الأقصى للمورد كطاقة تشغيلية للمصنع. قارن بين خط أساس متطابق وتجربة باستخدام نفس أنواع اللفائف أو أنواع مماثلة، ومواصفات التغليف، والمواد، وساعات التشغيل، ونموذج الطاقم، وتعريف العبوة المقبولة المكتملة.
المسار على الأقل:
- الوقت المنقضي لكل ملف مقبول، بما في ذلك فترات الانتظار التي تحد من الإنتاج؛
- توزيع وقت الدورة، وليس فقط أسرع دورة؛
- وقت التغيير وتجديد المواد؛
- العبوات المرفوضة أو المعاد تصنيعها أو التالفة؛
- فترات التوقف المخطط لها وغير المخطط لها مع وجود سبب؛ و
- قوائم انتظار تصاعدية/تنازلية تتغير بعد التشغيل الآلي.
قد يُحسّن التحكم في الوصفة من إمكانية التكرار حيثما تسمح بذلك الآلة والمواد ومجموعة المنتجات والتحقق من صحة العملية. لكنه لا يُغني عن ضرورة التحقق من التداخل والشد وعدد الطبقات وحالة المنتج النهائية أو حماية المنتج وفقًا لمعايير التغليف الفعلية للعميل.

تعامل مع استخدام المواد كسؤال قابل للقياس
يمكن أن يتأثر استهلاك المواد بعوامل مثل التداخل، وعدد الطبقات، ومواصفات الفيلم، وتغييرات اللفائف، وفترات التوقف، وممارسات المشغل، وشكل المنتج، وإعادة العمل. وللمقارنة، قم بوزن أو عدّ المواد المصروفة، مع مراعاة الفاقد واللفائف غير المكتملة، وقارنها بنفس مجموعة اللفائف المقبولة. لا تدّعِ تحقيق وفورات من نظام التشغيل الآلي دون إجراء اختبار مُحكم.
قارن بين شعارات التعرض، وليس شعارات السلامة
قد تُعرّض الأنظمة اليدوية والآلية الأفراد لمخاطر مختلفة. فالعمل اليدوي قد يشمل المناولة، والجهد المتكرر، والتعامل مع الملفات الثقيلة، والتفاعل مع المعدات المتحركة. أما الآلات الآلية فقد تُدخل أجزاءً متحركة، ومناطق نقل، وطاقة مُخزّنة، ومتطلبات حماية، ومخاطر صيانة.
السؤال الصحيح هو: ما هي المخاطر المتبقية في كل حالة - التشغيل العادي، والتحميل، والتزويد، والاستجابة للأعطال، والصيانة، والاستعادة - وما هي الضوابط المطلوبة؟ يحتاج مشروع الأتمتة إلى تقييم مخاطر خاص بالموقع وإجراءات حماية معتمدة. لا يجب تسويقه على أنه تحسين للسلامة لمجرد أنه يتطلب عددًا أقل من المشغلين المرئيين.
قد تفوق المرونة والقدرة على التعافي السرعة المعلنة.
قد تظل الطرق اليدوية أو المدعومة مناسبةً في حالات الإنتاج بكميات قليلة، أو المنتجات غير المستقرة، أو متطلبات التعبئة والتغليف المؤقتة، أو المساحات المحدودة، أو القدرة المحدودة على الصيانة، أو العمل غير المتكرر. وقد يصبح استخدام الأتمتة أكثر جاذبيةً عندما تكون العملية قابلة للتكرار بدرجة كافية، ويكون نمط الطلب مستقرًا، وتكون للعملية اليدوية قيود محددة، وتستطيع المؤسسة دعم الصيانة وقطع الغيار والتدريب والتحكم في التغييرات.
اسأل عما يحدث عندما يخرج أحد الملفات عن النطاق المعتمد، أو عند تغيير التغليف، أو عدم توفر لفة مواد، أو توقف آلة في خط الإنتاج، أو حدوث عطل في الخط. الحل الذي لا يتضمن مسار استعادة آمن وموثق لا يُعتبر مكتملاً من الناحية التشغيلية.

استخدم بطاقة تقييم القرار، وليس ادعاءً تسويقيًا.
قم بتقييم كل خيار بناءً على الأدلة التي تم جمعها في الموقع:
| مجال القرار | الأدلة مطلوبة |
|---|---|
| الطلب ومجموعة المنتجات | سجل الطلبات، وعائلات الملفات، ومعدل الحالات الخاصة، وافتراضات التنبؤ |
| العمل | دراسة وقت النشاط بما في ذلك العمل غير المباشر وعمليات التسليم |
| السعة | دراسة وقت الملف المقبولة المتطابقة وسجل وقت التوقف |
| جودة التغليف | معيار قبول محدد، أدلة على العيوب/إعادة العمل، متطلبات العميل |
| المواد | بيانات الإصدار والاستهلاك والنفايات وإعادة العمل لأعمال مماثلة |
| السلامة وبيئة العمل | تقييم مخاطر الموقع في الحالات العادية وغير الروتينية |
| المرونة | غلاف المنتج المعتمد، دليل التغيير، مسار الاستثناء |
| الدعم | القدرة على الصيانة، استراتيجية قطع الغيار، مهلة الخدمة، خطة التدريب |
| قرار رأس المال | عرض أسعار محدد النطاق، واحتياجات التركيب/التصميم، والمرافق، ونموذج عائد استثمار منفصل |
يمكن أن تكون المخرجات يدوية أو بمساعدة أو آلية. ويقر التقييم الموثوق بأن كل طريقة قد تكون مناسبة في ظل ظروف مختلفة تم التحقق منها.
اجعل القرار التالي قابلاً للاختبار
قبل اتخاذ أي قرار، اتفقوا على الفترة المرجعية، وعدد الملفات، ومعايير القبول، والتصميم المطلوب، ومراجعة المخاطر، وخطة التجربة، والمسؤولين، وتاريخ اتخاذ القرار. سجّلوا التغييرات المتوقعة من الأتمتة وتلك غير المتوقعة. هذا يجعل القرار المستقبلي قابلاً للمراجعة، ويحمي تجربة المشغل والاستثمار من الوعود المبهمة.
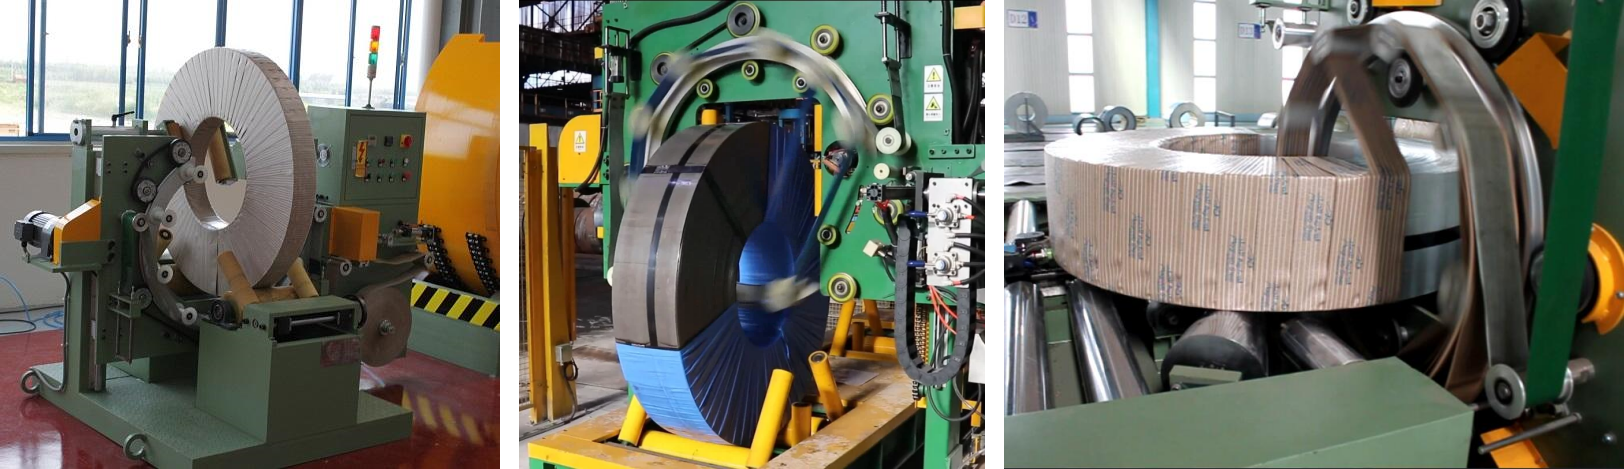
التفاصيل المرئية
اضغط للتكبير

اضغط للتكبير
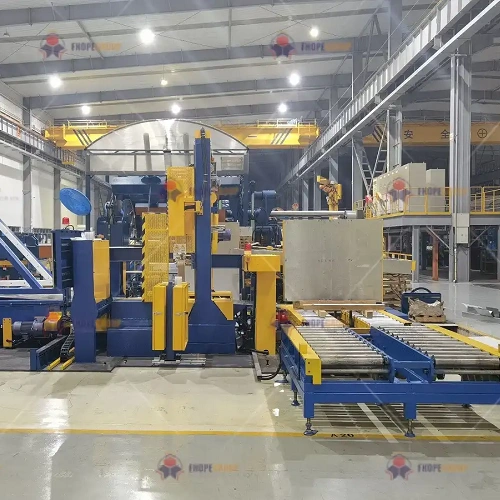
اضغط للتكبير
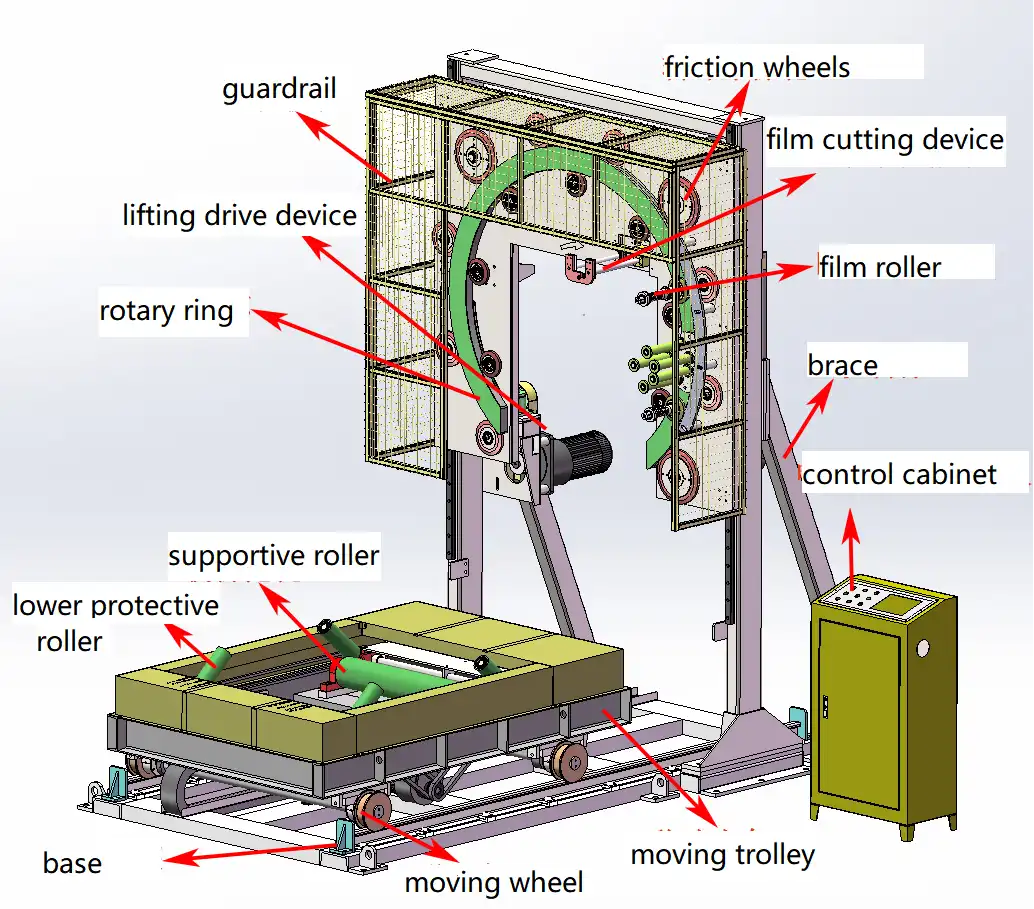
اضغط للتكبير
شاهد كيف يعمل
اكتشف كيف تُحسّن حلول التعبئة والتغليف الآلية لدينا كفاءة خط إنتاجك. يُظهر هذا الفيديو عملية التشغيل السلسة المصممة لتوفير أقصى حماية.
موثوق بها من قبل مصانع الصلب ورواد الصناعة
يعتمد المصنعون العالميون على معدات التعبئة والتغليف الثقيلة من FHOPE


هل أنت مستعد لتحسين خط التعبئة والتغليف الخاص بك؟
احصل على عرض سعر مخصص مع تحليل العائد على الاستثمار. سيرد مهندسونا خلال 24 ساعة.
- تصميم تخطيط مجاني
- دعم التركيب العالمي
- ضمان لمدة سنة متضمن
معلوماتك آمنة ولن تتم مشاركتها أبداً.
الآلات ذات الصلة

خط تغليف لفائف الصلب
عرض التفاصيل →
خط تعبئة ملف عمودي
عرض التفاصيل →
خط تعبئة لفائف الخرطوم
عرض التفاصيل →
خط تغليف لفائف النحاس
عرض التفاصيل →
خط تغليف لفائف الأسلاك
عرض التفاصيل →
خط تغليف الألواح
عرض التفاصيل →
آلة تعبئة الأنابيب
عرض التفاصيل →
خط تعبئة مقاطع الألمنيوم
عرض التفاصيل →
خط تجميع وتغليف مواسير أوتوماتيكي FHOPE
عرض التفاصيل →
خط تجميع وربط الأنابيب الأوتوماتيكي
عرض التفاصيل →
آلة ربط الأنبوب الفولاذي الأوتوماتيكية
عرض التفاصيل →
آلة تعبئة أنابيب الصلب الأوتوماتيكية FHOPE
عرض التفاصيل →
خط تعبئة ربط الأنابيب البلاستيكية الأوتوماتيكي
عرض التفاصيل →
خط تعبئة أوتوماتيكي لأنابيب PPR / PVC
عرض التفاصيل →
آلة تعبئة الأكياس البلاستيكية
عرض التفاصيل →
آلة تعبئة الإطارات FPT-200
عرض التفاصيل →
آلة تعبئة الإطارات FPT-300
عرض التفاصيل →
آلة تعبئة الإطارات FPT-400
عرض التفاصيل →
آلة تغليف ملف الكابلات- FPCA100
عرض التفاصيل →