كيف تعمل آلة تغليف لفائف الصلب؟ دليل إرشادي خطوة بخطوة
لا تقتصر آلة تغليف لفائف الصلب على مجرد حلقة دوارة. تعرّف على كيفية عمل خطوات التحميل، والوضع، وحركة التغليف، والتحكم بالمواد، والتشطيب معًا لإنتاج عبوة لفائف متناسقة، مع تحسين كفاءة المناولة وتقليل تحديات التغليف اليدوي.

كيف تعمل آلة تغليف لفائف الصلب؟
كيف تعمل آلة تغليف لفائف الصلب؟
تُنسق آلة تغليف لفائف الصلب سلسلة من الخطوات: تُوضع اللفافة في موضع محدد، ثم تُدخل مادة التغليف عبر فتحة اللفافة، وتُلف المادة حولها بحركة نسبية مضبوطة، ويُثبت طرف اللفافة، ثم تُسلم إلى الخطوة التالية المعتمدة. وتعتمد المكونات الدقيقة، وترتيب الحركة، ووظائف السلامة، وخطوات الاستعادة على وثائق النموذج المعتمدة وتقييم مخاطر الموقع.
إن السؤال العملي ليس ببساطة "هل تدور الحلقة؟" بل هو ما إذا كان لكل عملية تسليم - من التحميل إلى الإخراج - شرط معروف للمضي قدماً، وشخص أو نظام مسؤول، ونتيجة مقبولة.
يشرح هذا التسلسل أحد التكوينات الموثقة؛ يجب أن يكون النموذج والملف والمادة والإعدادات وشروط التوقيت مرئية.
أولاً، انظر إلى الدورة بأكملها على أنها سبع عمليات تسليم.
قد يُخفي التفاف الكلمات أعمالًا مهمة قبل وبعد الدوران المرئي. تتضمن الدورة الكاملة على الأقل هذه الأسئلة:
- الوصول: هل وصلت اللفة إلى المحطة عبر طريقة نقل معتمدة؟
- وضع: هل هو مدعوم وموجه وموجود ضمن النطاق المعتمد للجهاز الحالي؟
- مقدمة المواد: هل مادة التغليف موجودة على المسار المقصود، وهل تم تأمين طرفها الأمامي بالطريقة المعتمدة؟
- حركة لف متحكم بها: هل تتوفر شروط الحركة والسلامة المطلوبة قبل بدء الحركة؟
- إكمال: هل تم تحقيق التغطية المتفق عليها أو شرط الإنجاز المبرمج؟
- الانتهاء: هل تم تأمين الذيل والتحقق من نتيجة التغليف؟
- تسليم: هل المنطقة آمنة، وهل تم تسليم الملف إلى خطوة المعالجة المحددة التالية؟
تتبع هذه المقالة هذا الترتيب لأنه الترتيب الذي يحتاج المشغل أو المهندس أو المشتري إلى فهمه. وهي لا تحل محل إجراءات الموقع لأي محطة بعينها.
كيف تتكشف دورة التغليف
الخطوة 1: تحميل الملف وتثبيته
قد تصل اللفائف بواسطة رافعة أو عربة أو ناقل أو وصلة خطية. قد تشمل المعدات التي تدعمها وتمركزها بكرات أو موانع أو أدلة أو حساسات أو أي ترتيب معتمد آخر. قبل السماح بحركة اللف، قد يتطلب منطق الآلة إشارة وجود أو تأكيدًا للموقع أو حالة الحماية أو شروطًا أخرى.
يُعدّ الموقع بالغ الأهمية لأن مسار المادة والأجزاء المتحركة مصممة وفقًا لنطاق ملف معروف. قد يؤدي تحريك الملف أو توجيهه بشكل خاطئ إلى تغيير التغطية، أو إحداث تلامس غير مقصود، أو جعل عملية التسليم التالية غير موثوقة. يجب أن يستند الموقع المسموح به والاستجابة لأي انحراف إلى الرسم الحالي ووصف الضوابط ومراجعة المخاطر، وليس إلى فيديو عام.
الخطوة الثانية: إدخال مادة التغليف وتثبيتها
تنتقل المادة من لفة أو موزع باتجاه مسار التغليف. في بعض التصاميم، تقوم الموجهات والمشغلات بوضعها وتثبيتها؛ وفي تصاميم أخرى، يقوم المشغل بتنفيذ خطوة ربط أو تثبيت معتمدة قبل بدء الجزء التلقائي. تتضمن قاعدة معارف عائلة المنتج عدة عائلات من المواد:
- امتداد الفيلم
- فيلم أو ورق VCI
- غشاء PVC / معتم
- قماش
- ورق
لا يحدد ذلك ما هو مناسب لملف معين أو بيئة معينة أو متطلبات التعبئة والتغليف.
حدد بوضوح حدود التفاعل بين الإنسان والآلة. يمكن للآلة أتمتة عملية التغليف، بينما يبقى تحميل المواد أو تغييرها أو الفحص النهائي يدويًا. هذا لا يُعد عيبًا بالضرورة، بل هو قرار تصميمي وقرار للتحكم في المخاطر، ويجب أن يكون واضحًا في تعليمات العمل وتخطيط المصنع.
الخطوة 3: إنشاء مسار الالتفاف مع الحركة النسبية
في عملية التمرير المباشر، يمرّ المادة عبر الفتحة الموجودة في الملف. وتتحرك حلقة أو مجموعة لفّ حول تلك الفتحة، بينما قد يتم دعم الملف أو تحريكه بواسطة بكرات. وتؤدي العلاقة بين هذه الحركات إلى دفع المادة عبر السطح المطلوب، مما ينتج عنه مسار متداخل.
أسماء الحركات أقل أهمية من النتيجة: يجب أن تتبع المادة المسار المعتمد دون أي فجوة غير مقصودة، أو عوائق، أو أطراف سائبة، أو ملامسة لمنطقة محمية. قد تحقق الآلات المختلفة ذلك من خلال ترتيبات ميكانيكية مختلفة، لذا يجب أن يتطابق الرسم التخطيطي العام مع المعدات الموضحة أو أن يُصنف كشرح عام.

الخطوة الرابعة: التحكم في التغطية دون الخلط بين الإعداد والنتيجة
يساعد الشد على إبقاء المادة ملامسة للملف؛ ويصف التداخل كيفية ارتباط كل تمريرة بالتمريرة السابقة. يؤثر كلاهما على مظهر العبوة واستمراريتها، لكن لا يثبت أي منهما بمفرده الحماية أو قبول العبوة. فنوع المادة، وحالة السطح، وشكل الملف، ومسار التعريض، والمناولة، وطريقة الفحص، كلها عوامل مهمة.
لإجراء تجربة تغليف حقيقية، سجل ما يلي - واحتفظ بـ "المحدد" و"المقاس" و"الموصى به" بشكل منفصل :
| ماذا تسجل؟ | لماذا يهم |
|---|---|
| مواصفات المواد | تختلف عائلات المواد المختلفة في سلوكها وحمايتها. |
| إصدار الإعداد أو الوصفة | يجب أن تكون النتائج قابلة للتكرار باستخدام تكوين معروف |
| حالة الملف وأبعاده | تعتمد التغطية على غلاف الملف الفعلي والسطح |
| متطلبات التغطية | يحدد هدف القبول، وليس مجرد إعدادات الجهاز |
| طريقة الفحص | يجب أن يكون القبول قابلاً للتحقق من خلال إجراء متفق عليه |
| نتيجة | يحوّل التجربة إلى سجل جودة قابل للتتبع |
لا تنشر نسبة تداخل دقيقة ظاهرياً أو قيمة شد بدون سجل النموذج الحالي وأساس الجودة.
الخطوة 5: تحديد وقت اكتمال عملية التغليف
قد يعتمد إتمام عملية التغليف على عدد الدورات المبرمجة، أو المسافة المقطوعة، أو الموقع، أو أي شرط آخر معتمد. ولكن توقف المحرك ليس معيارًا لقبول التغليف. لا يزال يتعين على العبوة أن تستوفي شروط التغطية المحددة، وأن يكون طرفها الخلفي مثبتًا بإحكام، وأن تخضع لفحص دقيق وفقًا لمتطلبات المهمة المحددة.
هنا تكمن فائدة خط الإنتاج في وضوح المسؤولية: فقد يحدد منطق التحكم اكتمال الحركة، وقد تحدد قاعدة الجودة ما إذا كانت النتيجة مقبولة، وقد تتطلب المحطة التالية إشارة تحرير إضافية. إن دمج هذه القرارات في ادعاء "تلقائي" غامض واحد يخفي المخاطر.
الخطوة 6: تثبيت الطرف، قصه، وتأمينه
في نهاية الدورة، قد تقوم الآلة بتثبيت المادة وقطعها وتأمين الطرف باستخدام طريقة مصممة خصيصًا. قد تتطلب أنظمة أخرى خطوة تشطيب بمساعدة المشغل. لا تعمم آلية عمل نموذج آخر أو تصف طريقة استخدام الحرارة أو الضغط أو المواد اللاصقة أو التثبيت إلا إذا كانت موثقة للتكوين المحدد.
السؤال المفيد في عملية الفحص بسيط: هل يستطيع الفريق المسؤول توضيح مكان الذيل النهائي، وكيفية فحصه، وكيف يبدو العيب، وماذا يحدث عندما يكون غير مقبول؟ هذا يحول آلية مبهمة إلى نقطة قبول مضبوطة.
الخطوة 7: تفريغ الملف، وإعادة ضبطه، وتسليمه
بعد قبول الطرد واستيفاء شروط جاهزية المحطة، ينتقل الملف إلى خطوة المعالجة التالية. يمكن للمشغل أو عبر نظام متصل اختيار وصفة المعالجة، ولكن هذه المقالة لا تفترض كيفية إجراء هذا الاختيار. يجب أن تبدأ الدورة التالية فقط بعد استيفاء شروط الجاهزية الآمنة المحددة للآلة.
إذا كانت العملية المحيطة تتطلب ربطًا أو وضع علامات أو وزنًا أو تكديسًا أو سجلات ERP/MES، فإن هذه وحدات أو واجهات مجاورة ما لم يتم تضمينها واختبارها بشكل صريح كجزء من النطاق المذكور.
ما يجب أن تُظهره أدوات التحكم
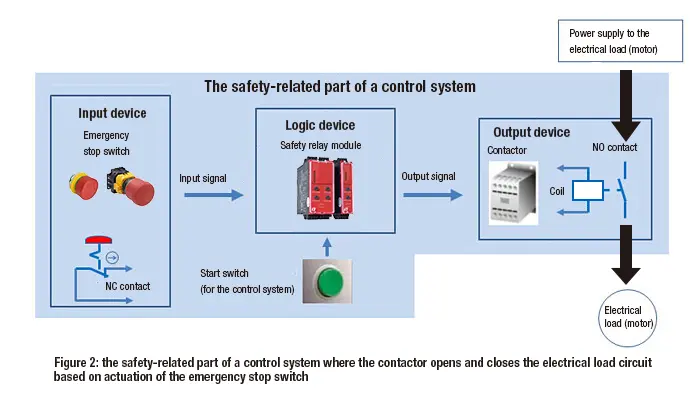
في أي نظام تشغيل، تُعدّ وحدة التحكم المنطقية القابلة للبرمجة/واجهة المستخدم الرسومية (PLC/HMI) المكان الذي تُعرض فيه حالة الآلة، والصلاحيات، والوصفة المختارة، وحالة الحركة، والأعطال. يتطلب التقييم الهندسي الفعال مخطط تسلسل بسيط بدلاً من الاعتماد على صورة جذابة للشاشة. يجب أن يُحدد هذا المخطط الإشارة أو الشرط الذي يسمح بالخطوة التالية، والنظام المسؤول عنها، وما الذي يُوقف التسلسل.
تتطلب وظائف السلامة تقييم المخاطر الخاص بالآلة، وتوثيقها، ومراجعتها من قبل مختصين. لا يجوز استخدام هذه النظرة العامة مطلقًا لتجاوز أي حماية، أو تعطيل أي نظام تعشيق، أو السماح بإعادة التشغيل.
عندما تتعطل الدورة الطبيعية
تشمل الانقطاعات الشائعة ما يلي:
- انقطاع المادة أو نفاد البكرة
- فتح الحارس
- تغيير ملف الإزاحة
- فقدان إشارة مطلوبة
- حدث الطاقة
هذه ليست مجرد إزعاجات، بل تُغيّر حالة التشغيل. وتختلف الاستجابة المعتمدة باختلاف الطراز والموقع. وكقاعدة عامة، يجب إيقاف الحركة وفقًا للتصميم، ومنع إعادة التشغيل غير المتوقعة، والحفاظ على استقرار الحمل، واتباع عملية العزل/الاستعادة المعتمدة، وفحص النتيجة الجزئية، والتصعيد عند الضرورة.
كيفية التحقق من الدورة قبل اعتبارها جاهزة للإنتاج
استخدم تجربة موثقة ومحددة بوقت، وليس عرضًا توضيحيًا واحدًا سريعًا. حدد نقاط بدء وانتهاء التوقيت، وسجل الدورات المتكررة، وحدد حالات الانقطاع، واحتفظ بالملف والمادة والإعدادات وطريقة الفحص مع السجل. سجل المسار الطبيعي والاستجابة المعتمدة لحالات الانقطاع الواقعية فقط عندما يكون الاختبار آمنًا وفقًا للإجراءات المعتمدة.
إن الناتج المفيد ليس مجرد متوسط زمني، بل هو سجل قابل للتتبع يسمح للإنتاج والجودة والهندسة والمورد برؤية ما تم تضمينه، وما اختلف، وما يجب تحسينه.
الخطوة التالية الموصى بها
اطلب هذه العناصر الثلاثة للجهاز المحدد قيد النظر:
- مخطط تسلسل الحركة الحالي
- فيديو نموذجي لدورة مستمرة
- إجراءات الانقطاع/الاستعادة المعتمدة
راجعها مع غلاف الملف، ومواصفات المواد، ومعايير القبول، وخطة التعامل مع الموقع في نفس الاجتماع. عند هذه النقطة، يتحول الشرح العام إلى خطة تشغيل قابلة للتنفيذ.
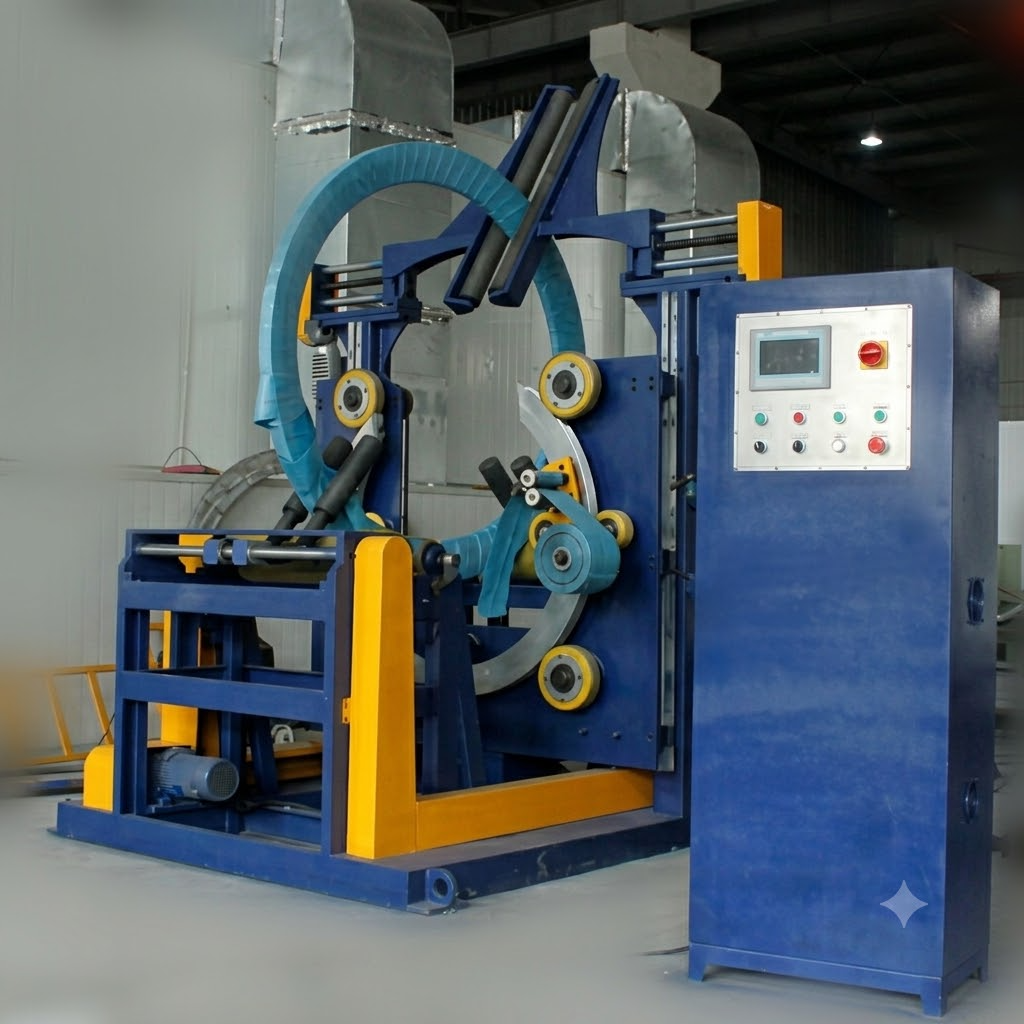
التفاصيل المرئية

اضغط للتكبير
اضغط للتكبير
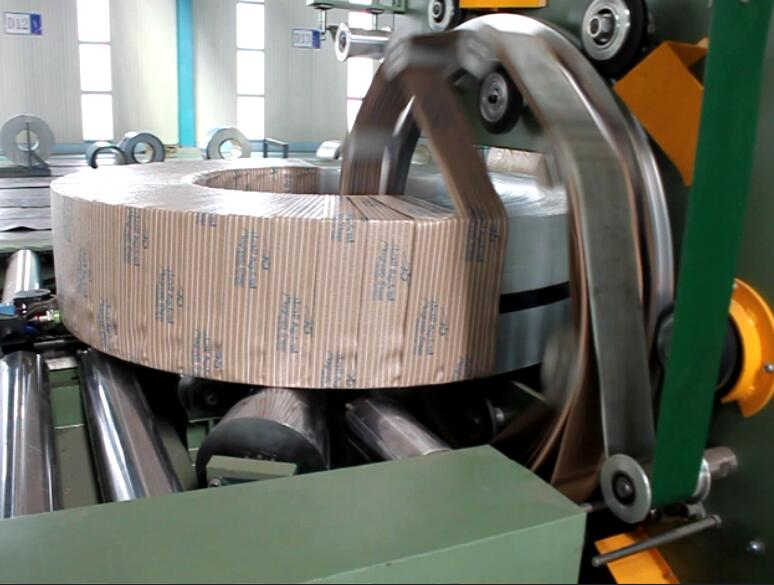
اضغط للتكبير
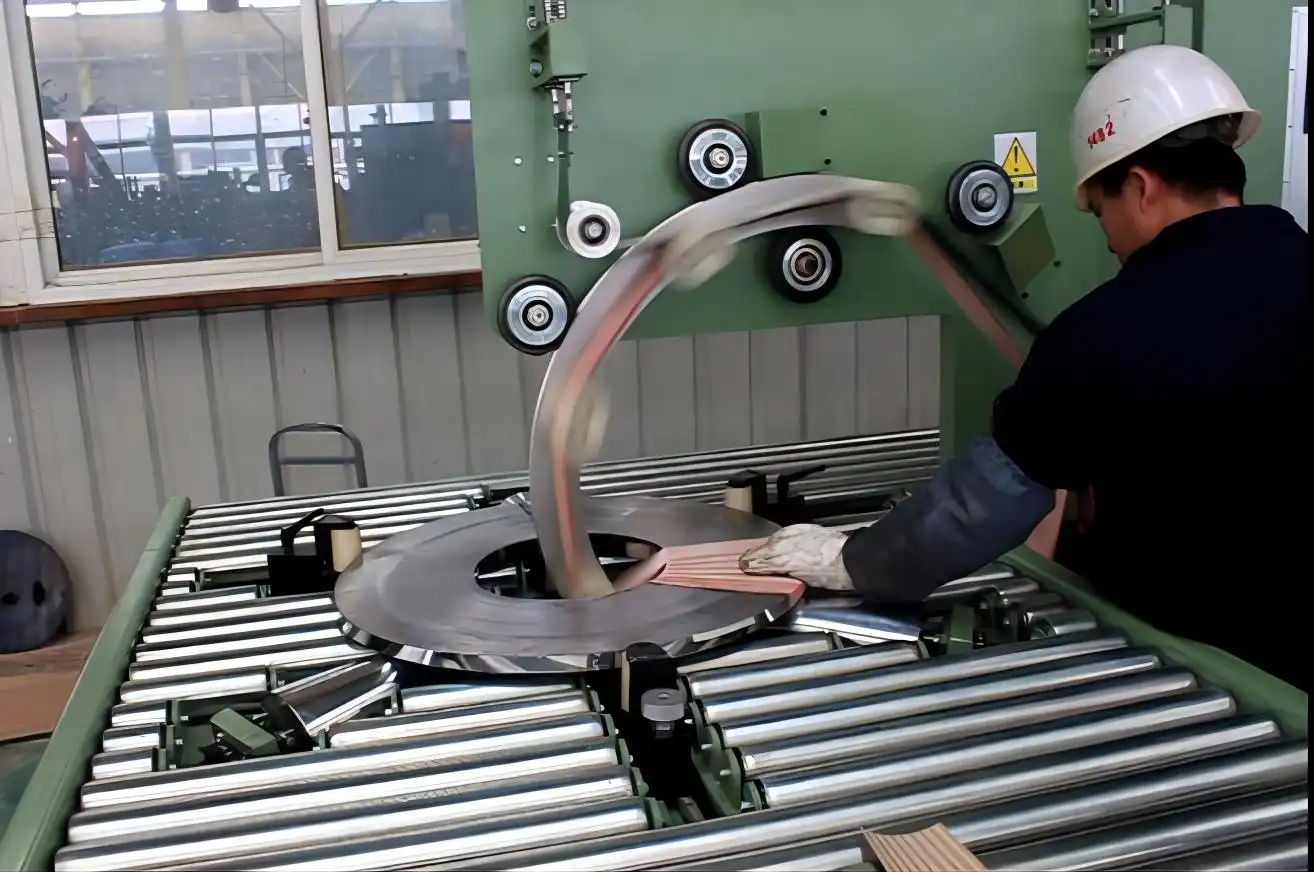
اضغط للتكبير
شاهد كيف يعمل
اكتشف كيف تُحسّن حلول التعبئة والتغليف الآلية لدينا كفاءة خط إنتاجك. يُظهر هذا الفيديو عملية التشغيل السلسة المصممة لتوفير أقصى حماية.
موثوق بها من قبل مصانع الصلب ورواد الصناعة
يعتمد المصنعون العالميون على معدات التعبئة والتغليف الثقيلة من FHOPE


هل أنت مستعد لتحسين خط التعبئة والتغليف الخاص بك؟
احصل على عرض سعر مخصص مع تحليل العائد على الاستثمار. سيرد مهندسونا خلال 24 ساعة.
- تصميم تخطيط مجاني
- دعم التركيب العالمي
- ضمان لمدة سنة متضمن
معلوماتك آمنة ولن تتم مشاركتها أبداً.
الآلات ذات الصلة

خط تغليف لفائف الصلب
عرض التفاصيل →
خط تعبئة ملف عمودي
عرض التفاصيل →
خط تعبئة لفائف الخرطوم
عرض التفاصيل →
خط تغليف لفائف النحاس
عرض التفاصيل →
خط تغليف لفائف الأسلاك
عرض التفاصيل →
خط تغليف الألواح
عرض التفاصيل →
آلة تعبئة الأنابيب
عرض التفاصيل →
خط تعبئة مقاطع الألمنيوم
عرض التفاصيل →
خط تجميع وتغليف مواسير أوتوماتيكي FHOPE
عرض التفاصيل →
خط تجميع وربط الأنابيب الأوتوماتيكي
عرض التفاصيل →
آلة ربط الأنبوب الفولاذي الأوتوماتيكية
عرض التفاصيل →
آلة تعبئة أنابيب الصلب الأوتوماتيكية FHOPE
عرض التفاصيل →
خط تعبئة ربط الأنابيب البلاستيكية الأوتوماتيكي
عرض التفاصيل →
خط تعبئة أوتوماتيكي لأنابيب PPR / PVC
عرض التفاصيل →
آلة تعبئة الأكياس البلاستيكية
عرض التفاصيل →
آلة تعبئة الإطارات FPT-200
عرض التفاصيل →
آلة تعبئة الإطارات FPT-300
عرض التفاصيل →
آلة تعبئة الإطارات FPT-400
عرض التفاصيل →
آلة تغليف ملف الكابلات- FPCA100
عرض التفاصيل →